
Просмотры: 0 Автор: Редактор сайта Время публикации: 15 августа 2026 г. Происхождение: Сайт
Сигнализация о высокой вибрации и неудачные проверки отключений требуют немедленного внимания. В критические рабочие моменты инженеры часто сталкиваются с серьезной деформацией ротора. Некорректированные отклонения вала приводят к катастрофическому внутреннему трению и неожиданным поломкам подшипников. Вы также рискуете с течением времени незапланированными простоями и серьезной механической деградацией. Выбор неправильного метода ремонта приводит к появлению опасных металлургических дефектов в основном материале. Вы должны избегать этих необратимых ошибок.
В этой статье представлена комплексная структура технической оценки. Мы помогаем вам диагностировать изгиб ротора паровой турбины и биение вала точно. Вы узнаете, как эффективно оценивать различные методологии ремонта. Мы изучаем способы снижения долгосрочных рисков надежности во время капитального ремонта оборудования. Мы проведем вас через точные измерения, анализ первопричин и проверку контроля качества. Вы узнаете, как безопасно восстановить вращающееся оборудование.
Различие между временным (тепловым) и постоянным (механическим) изгибом ротора является важным первым шагом перед выполнением физического вмешательства.
При измерении биения необходимо учитывать строгие пороговые значения допуска на шейке и интерфейсе подшипника скольжения DIN для восстановления гидродинамической стабильности.
Методы ремонта — от термической точечной обработки до механической накалки — несут в себе определенные металлургические риски, которые необходимо сопоставлять с продолжительностью простоя и затратами на замену.
Выбор партнера по ТОиР (техническое обслуживание, ремонт и эксплуатация) требует проверки его способности выполнять снятие напряжения и балансировку низкоскоростного/высокоскоростного ремонта после ремонта.
Формулирование проблемы остается вашей основной технической ответственностью. Вы должны установить, представляет ли искажение обратимую эксплуатационную проблему. Иногда это указывает на необратимую деформацию материала. Неправильная диагностика этого состояния приводит к катастрофическим попыткам ремонта. Вы должны отделять переходные тепловые явления от необратимой физической текучести.
Неравномерное охлаждение во время работы поворотного механизма приводит к временному короблению. Гравитация постоянно действует на горячий неподвижный ротор. Горячий воздух поднимается внутрь кожухового пространства. Верхняя половина ротора остается более горячей и расширяется сильнее. Эта динамика изгибает вал вверх. Индукция воды также вызывает внезапный и сильный тепловой шок. Холодная вода неожиданно попадает на горячий металл. Это вызывает быстрое сжатие поверхности нижней половины. Вал резко прогибается вниз.
Асимметричный нагрев часто возникает из-за Деформация корпуса турбины HP/IP/LP . Локальное внутреннее трение приводит к образованию огромного неравномерного тепла от трения. Это локализованное тепло вызывает быстрое тепловое расширение в месте трения. Расширение еще больше увеличивает изгиб вала. Увеличенный изгиб вызывает более сильное трение. Эксперты отрасли называют эту разрушительную спираль эффектом Ньюкирка.
Ползучесть и усталость материала развиваются в течение длительного жизненного цикла. Высокие температуры и постоянные динамические нагрузки навсегда изменяют металл. Сильный дисбаланс создает высокие радиальные нагрузки при работе турбины. Со временем эти циклические силы постоянно искажают геометрию. Повреждение посторонним предметом (FOD) напрямую влияет на вращающуюся систему. Высокоскоростные удары мгновенно сгибают хрупкие детали. Сильные радиальные трения могут навсегда привести к Вал ротора паровой турбины.
Прежде чем предпринимать корректирующие действия, убедитесь, что вы точно определили первопричину. Эта проверка предотвращает применение механического ремонта при тепловой проблеме. В противном случае вы можете непоправимо повредить ротор. Всегда проверяйте однородность температуры по всей поковке. Сделайте это перед проведением каких-либо базовых механических измерений. Вы должны позволить устройству достичь температуры окружающей среды естественным путем.
Количественная оценка тяжести лука абсолютно необходима. Эти точные данные помогут вам принять важное решение о ремонте или замене. Для безопасного продолжения работы вам необходимы точные значения измерений. Инженеры не могут полагаться только на визуальный осмотр.
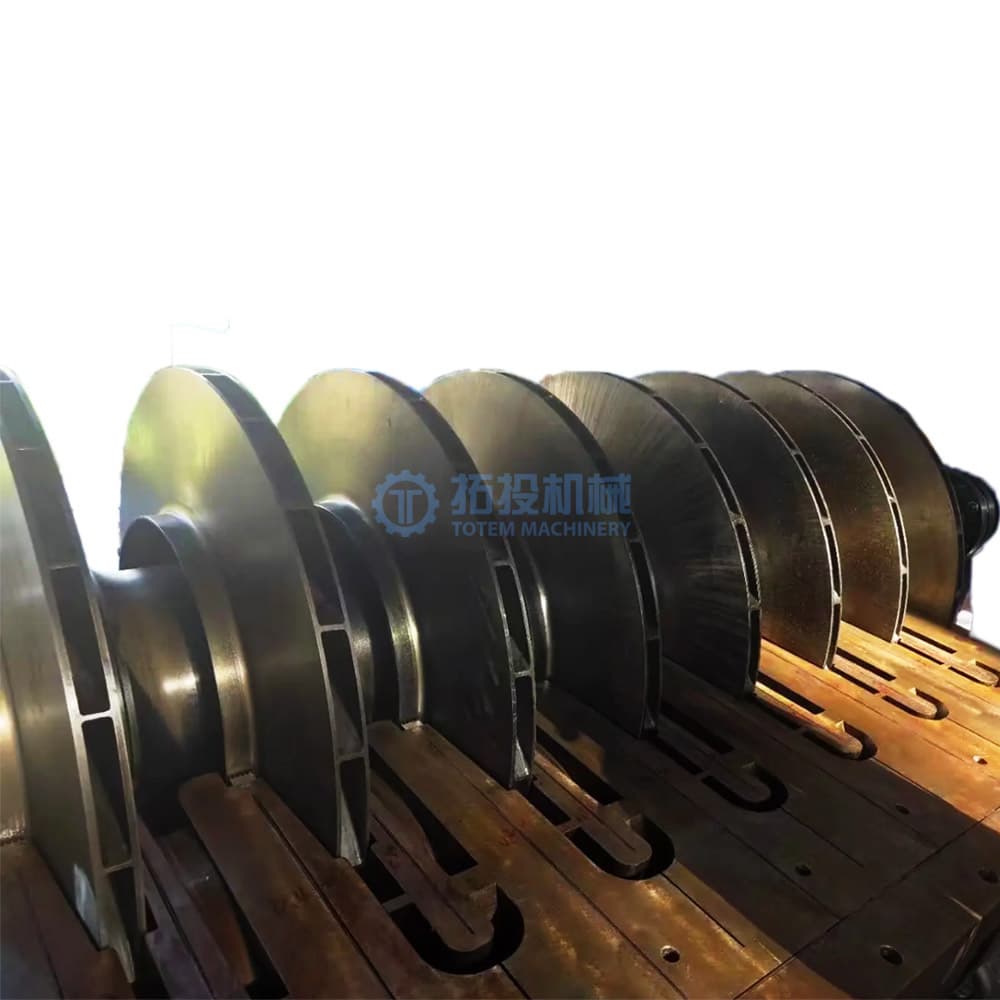
Инженеры обычно используют прецизионные циферблатные индикаторы. Эти инструменты монтируют на V-образных блоках или опорах токарных станков. Эти установки обеспечивают стабильную основу для измерений. Данные датчика приближения обеспечивают динамическую оперативную информацию во время выполнения. Вы должны точно документировать общее показание индикатора (TIR). Запишите эти показания в нескольких осевых точках вала.
Следуйте точной процедуре измерения:
Изолируйте ротор от всех внешних тепловых воздействий.
Надежно закрепите калиброванные циферблатные индикаторы на жестком основании.
Вращайте вал вручную на медленной постоянной скорости.
Записывайте размах амплитуды в определенных критических журналах.
Нанесите на карту весь профиль вала, чтобы определить точку максимального отклонения.
Тщательно измерьте биение на муфтовых и средних участках. Подшипниковые шейки требуют высочайшего уровня контроля размеров. Вы должны оценить влияние текущих уровней МДП. Большой эксцентриситет разрушает целостность масляного клина. Этот решающий клин действует внутри Подшипник скольжения DIN . Гидродинамическая стабильность полностью зависит от поддержания этого микроскопического радиального зазора.
Сравните полевые данные с установленными рекомендациями ASME. Внимательно проверьте допуски OEM для вашего устройства. Это устанавливает четкий базовый критерий «прошел/не прошел» для оборудования. Приемлемые пределы журнала часто значительно ниже 0,001 дюйма. Высокоскоростные гибкие роторы требуют еще более жестких допусков. Вы должны учитывать массу ротора и рабочую скорость. Ниже мы описываем стандартные пороги допуска.
| Местоположение измерения. | Стандартный допуск OEM (дюймы). | Порог критического действия (дюймы). | Влияние на эксплуатацию. |
|---|---|---|---|
| Подшипниковые журналы | 0,0005 - 0,0010 | > 0,0020 | Баббитовое протирание, сильная вибрация |
| Середина размаха/Живот | 0,0020 - 0,0040 | > 0,0080 | Трение уплотнения, потеря зазора |
| Соединительные грани | 0,0005 - 0,0015 | > 0,0030 | Нарушение соосности, напряжение сцепления |

Тщательно структурируйте доступные инженерные мероприятия. Основывайте свой выбор на серьезности МДП. Учитывайте точное расположение максимального лука. Оцениваем четыре основных варианта ремонта для восстановления эксплуатационной геометрии.
Примените локализованное контролируемое тепло к выпуклой стороне изгиба. Это заставляет материал предсказуемо деформироваться при сжатии. Контролируемое охлаждение затем вытягивает вал прямо по мере его сжатия. Мы считаем это очень эффективным для решения более глубоких и тяжелых луков. Однако это требует экспертного металлургического надзора. Вы должны избегать изменения критической зернистой структуры сплава. Перегрев вызывает необратимое осаждение карбидов.
Зачистите вогнутую сторону поверхности вала. Для этой процедуры техники используют специальные пневматические молотки. Это действие вызывает мощные сжимающие напряжения в кожном слое. Эти напряжения со временем физически выпрямляют ротор. Он представляет собой более быстрый метод коррекции с меньшими затратами тепла. Мы считаем, что это в первую очередь целесообразно только для поверхностных изгибов. Он не может исправить глубокие структурные деформации.
Пройдитесь по валу, чтобы создать совершенно новую центральную линию. Именно для этой задачи машинисты используют прецизионные шлифовальные инструменты. Это гарантирует идеально концентрическую вращающуюся поверхность. Однако вы навсегда удаляете из поковки необходимый базовый материал. После этого вам могут потребоваться подшипники меньшего размера или специальные уплотнения. Мы советуем соблюдать осторожность, поскольку уменьшение диаметра шейки снижает грузоподъемность.
Иногда вам придется полностью утилизировать вышедший из строя ротор. Затем вы получаете совершенно новый Детали паровой турбины . На данный момент это требует самых высоких капитальных затрат. Это также предполагает самое длительное время выполнения проекта. Тем не менее, это представляет собой самый низкий технический риск. Мы рекомендуем это исключительно для сильно деформированных или треснувших валов.
| Метод ремонта | Первичное применение | Скорость процесса | Металлургический риск | Требование после ремонта |
|---|---|---|---|---|
| Термическое выпрямление | Суровые постоянные луки | Медленный | Высокий (зоны термического воздействия) | Строгое снятие стресса |
| Механическая обработка | Незначительные поверхностные изгибы | Быстрый | Низкий | Полировка поверхности |
| Механическая обработка/шлифование | Эксцентричность в журналах | Середина | Никто | Пользовательские подшипники |
| Замена | Катастрофическая урожайность | Очень медленно | Никто | Полный повторный ввод в эксплуатацию |
Непосредственно обратитесь к реалиям физического вмешательства в ротор. Подводные камни существуют на каждом этапе ремонтного процесса. Вы должны активно управлять этими рисками выполнения. Плохой контроль качества мгновенно приводит к выходу из строя дорогостоящего вращающегося оборудования.
Выпрямленный ротор легко «вспомнит» свой первоначальный изгиб. Он может вернуться в изогнутое состояние при высоких рабочих температурах. Вы должны выполнить надлежащую послесварочную термообработку (PWHT) или снять термическое напряжение. На этом важном этапе мы используем локальные нагревательные одеяла. Они безопасно повышают температуру до определенных точек снятия стресса. Пренебрежение снятием напряжения гарантирует будущие эксплуатационные сбои.
Термическая правка вносит в сплав серьезные тепловые переменные. Вы рискуете охрупчиванием материала и появлением опасных микротрещин. Изменения твердости часто происходят в локализованных зонах термического влияния. Тщательно следите за температурными градиентами в течение всего процесса ремонта. Нам требуется постоянная обратная связь от термопары, чтобы предотвратить перегрев.
Обязательный неразрушающий контроль (NDT) не подлежит обсуждению. Используйте магнитопорошковый контроль (MPI) непосредственно после выпрямления. Это позволяет обнаружить дефекты поверхности. Ультразвуковой контроль (UT) полностью проверяет более глубокую структурную целостность. Он находит подповерхностные пустоты, вызванные изгибающим напряжением.
Необходима как тихоходная, так и рабочая балансировка. Вы не можете пропустить этот шаг. Высокоскоростная вакуумная балансировка обеспечивает динамическую стабильность перед повторной установкой. Мы тестируем роторы на полной рабочей скорости в бункере. Это доказывает, что лук не вернется под действием центробежной силы.
Поставщики ветеринарных услуг строго следят за критическими вмешательствами в ротор. Не все механические цеха могут справиться с серьезной металлургической корректировкой. Для решения этой важной задачи вам потребуются специальные инженерные знания. Прежде чем подписывать договор на ремонт, задавайте сложные вопросы.
Тщательно оцените их тяжелую технику и площадь помещений. Обладают ли они необходимыми мощностями токарных станков для тяжелых условий эксплуатации? Проверьте современные горизонтально-расточные станки. Убедитесь, что у них есть работающие вакуумные балансировочные бункеры для вашего конкретного класса ротора. Стандартный цех не может должным образом протестировать высокоскоростные гибкие роторы.
Спросите об их внутренних инженерных процессах. Выполняют ли они собственный анализ методом конечных элементов (FEA)? Прежде чем приступать к термической правке, они должны провести металлургические испытания. Догадки приводят к катастрофическому разрушению ротора. Прежде чем применять нагревание, им необходимо понять точный состав сплава.
Требуйте полной прозрачности от выбранного вами партнера по ТОиР. Ожидайте четкую документацию МДП «Как обнаружено» и «Как осталось». Запросите подробные отчеты о твердости материала для ваших постоянных файлов. Рекомендуем лично осмотреть объект во время ремонта.
Ищите поставщиков, которые легко предоставляют следующее:
Гарантированные пределы биения после ремонта.
Задокументированные истории подобных роторов они успешно исправили.
Образцы пакетов контроля качества и сертификатов калибровки.
Запросите комплексный анализ первопричин отказов (RCFA). Требуйте подробное технико-экономическое обоснование ремонта от их инженерной команды. Сделайте это, прежде чем одобрить любую работу магазина. Вы должны понимать, почему изначально произошел лук. В противном случае вы повторите сбой после переустановки.
Решение проблемы деформации ротора паровой турбины остается критически важным моментом принятия решения. Вы должны тщательно сбалансировать время простоя и долгосрочную механическую надежность. Прецизионные измерения всегда обеспечивают успешный результат ремонта. Строгое соблюдение OEM-стандартов и отраслевых допусков обеспечивает безопасность вашей методологии. Никогда не идите на компромисс при проверке размеров.
Сотрудничайте исключительно с компетентными центрами MRO. Они должны предоставить поддающийся проверке инженерный анализ каждого шага. Не относитесь к выпрямлению ротора как к рутинному механическому упражнению. Это очень сложное металлургическое вмешательство.
Примите следующие немедленные меры:
Полностью изолируйте оборудование и дайте выровняться внутренним температурам.
Выполняйте многоточечные измерения TIR, используя калиброванные бесконтактные датчики и циферблатные индикаторы.
Прежде чем выбрать метод термической или механической правки, проведите полную металлургическую оценку.
Прежде чем принять отремонтированный агрегат, потребуйте документацию по высокоскоростной вакуумной балансировке.
О: Тепловой дуга исчезает естественным путем, как только внутренние температуры выравниваются. Инженеры часто достигают этого за счет непрерывной работы поворотного механизма. Постоянный лук предполагает пластическую деформацию металла. Это серьезное состояние требует обширных механических или термических ремонтных вмешательств.
О: Приемлемый TIR зависит от скорости и массы ротора. Вам также необходимо ознакомиться с конкретными спецификациями OEM. Однако типичные допуски попадают в рамки строгих микроизмерений. Журналы обычно требуют ограничения МДП строго в пределах от 0,0005 до 0,002 дюйма.
О: Нет. Чрезмерные изгибы часто полностью исключают безопасную процедуру выпрямления. Существующая ранее усталость материала значительно ограничивает возможности ремонта. Серьезные металлургические изменения могут потребовать полной замены компонентов, а не ремонта.
Ответ: Эксцентриситет разрушает критическую гидродинамическую масляную пленку. Это нарушение вызывает чрезвычайно высокую механическую вибрацию. Он быстро генерирует избыточное локализованное тепло. В конечном итоге это вызывает быстрый износ или катастрофическое затирание баббита подшипника.


