
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-15 Origen: Sitio
Las alarmas de alta vibración y las inspecciones de cortes fallidos exigen atención inmediata. Los ingenieros suelen enfrentarse a graves distorsiones del rotor durante estos momentos operativos críticos. Las desviaciones del eje no corregidas provocan un roce interno catastrófico y fallos inesperados en los rodamientos. También corre el riesgo de sufrir interrupciones no planificadas y una degradación mecánica grave con el tiempo. Elegir un método de reparación incorrecto introduce defectos metalúrgicos peligrosos en el material base. Debes evitar estos errores irreversibles.
Este artículo proporciona un marco de evaluación técnica integral. Te ayudamos a diagnosticar El arco del rotor de la turbina de vapor y el descentramiento del eje con precisión. Descubrirá cómo evaluar eficazmente diversas metodologías de reparación. Exploramos formas de mitigar los riesgos de confiabilidad a largo plazo durante las revisiones importantes de equipos. Lo guiamos a través de mediciones de precisión, análisis de causa raíz y verificación de control de calidad. Aprenderá exactamente cómo restaurar su equipo giratorio de forma segura.
Diferenciar entre arco de rotor temporal (térmico) y permanente (mecánico) es el primer paso fundamental antes de comprometerse con intervenciones físicas.
La medición del descentramiento debe tener en cuenta los estrictos umbrales de tolerancia en el muñón y la interfaz del rodamiento deslizante DIN para restaurar la estabilidad hidrodinámica.
Los métodos de reparación, que van desde los puntos calientes térmicos hasta el granallado mecánico, conllevan distintos riesgos metalúrgicos que deben sopesarse con la duración de la interrupción y los costos de reemplazo.
Seleccionar un socio de MRO (mantenimiento, reparación y operaciones) requiere verificar su capacidad para realizar un alivio de tensión y un equilibrio de baja/alta velocidad después de la reparación.
Enmarcar el problema sigue siendo su principal responsabilidad técnica. Debe establecer si la distorsión representa un problema operativo reversible. A veces, indica deformación permanente del material. Un diagnóstico erróneo de esta afección conduce a intentos de reparación desastrosos. Debe separar los eventos térmicos transitorios de los rendimientos físicos irreversibles.
El enfriamiento desigual durante el funcionamiento del engranaje causa deformaciones temporales. La gravedad actúa constantemente sobre un rotor estacionario y caliente. El aire caliente sube dentro del espacio de la carcasa. La mitad superior del rotor permanece más caliente y se expande más. Esta dinámica inclina el eje hacia arriba. La inducción de agua también provoca un choque térmico repentino y violento. El agua fría golpea inesperadamente el metal caliente. Esto fuerza una rápida contracción de la superficie en la mitad inferior. El eje se inclina hacia abajo violentamente.
El calentamiento asimétrico ocurre frecuentemente debido a Distorsión de la carcasa de la turbina HP/IP/LP . El roce interno localizado genera un calor de fricción inmenso y desigual. Este calor localizado provoca una rápida expansión térmica en el lugar del frote. La expansión aumenta aún más la curvatura del eje. El arco aumentado provoca un roce más fuerte. Los expertos de la industria llaman a esta espiral destructiva efecto Newkirk.
La fluencia y la fatiga del material se desarrollan durante ciclos de vida operativos prolongados. Las altas temperaturas y las continuas tensiones dinámicas alteran permanentemente el metal. Un desequilibrio severo crea altas cargas radiales durante el funcionamiento de la turbina. Con el tiempo, estas fuerzas cíclicas distorsionan permanentemente la geometría. El daño por objetos extraños (FOD) afecta directamente al sistema giratorio. Los impactos de alta velocidad doblan los componentes delicados al instante. Los roces radiales severos pueden producir permanentemente la Eje del rotor de la turbina de vapor.
Garantice una identificación precisa de la causa raíz antes de tomar medidas correctivas. Esta verificación evita aplicar reparaciones mecánicas a un problema térmico. De lo contrario, se podría dañar irreparablemente el rotor. Siempre verifique la uniformidad de la temperatura en toda la forja. Haga esto antes de tomar cualquier medición mecánica de referencia. Debe permitir que la unidad alcance la temperatura ambiente de forma natural.
Cuantificar la gravedad del arco es absolutamente fundamental. Estos datos precisos informan su decisión crítica de reparación o reemplazo. Necesita cifras de medidas exactas para proceder con seguridad. Los ingenieros no pueden confiar únicamente en las inspecciones visuales.
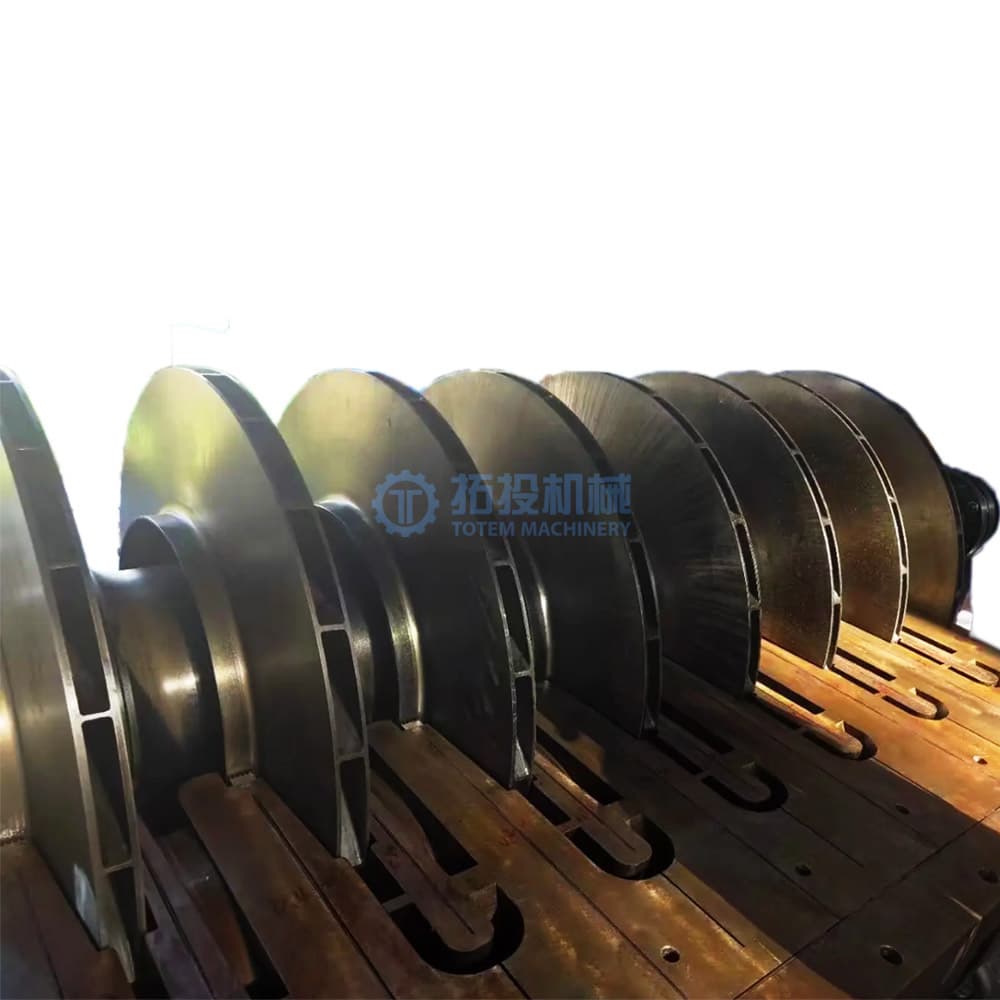
Los ingenieros suelen utilizar indicadores de cuadrante de precisión. Montan estos instrumentos en bloques en V o soportes de torno. Estas configuraciones proporcionan una base de medición estable. Los datos de la sonda de proximidad ofrecen información operativa dinámica durante el tiempo de ejecución. Debe documentar la lectura del indicador total (TIR) con precisión. Registre estas lecturas en múltiples ubicaciones axiales a lo largo del eje.
Siga este preciso procedimiento de medición:
Aislar el rotor de todas las influencias térmicas externas.
Monte los indicadores de cuadrante calibrados de forma segura sobre una base rígida.
Gire el eje manualmente a velocidades lentas y constantes.
Registre la amplitud de pico a pico en las revistas críticas designadas.
Mapee todo el perfil del eje para identificar el punto de máxima deflexión.
Mida cuidadosamente el descentramiento en las secciones del acoplamiento y de la mitad del tramo. Los muñones de los rodamientos exigen el más alto nivel de escrutinio dimensional. Debe evaluar el impacto de los niveles TIR actuales. La alta excentricidad destruye la integridad de la cuña de aceite. Esta brecha crucial opera dentro de un Cojinete deslizante DIN . La estabilidad hidrodinámica depende enteramente del mantenimiento de este juego radial microscópico.
Compare los datos de campo con las pautas ASME establecidas. Verifique cuidadosamente las tolerancias OEM específicas para su unidad. Esto establece una línea de base clara de aprobación/rechazo para el equipo. Los límites de diario aceptables suelen caer muy por debajo de 0,001 pulgadas. Los rotores flexibles de alta velocidad exigen tolerancias aún más estrictas. Debe considerar la masa del rotor y la velocidad de funcionamiento. A continuación describimos los umbrales de tolerancia estándar.
| Ubicación de la medición | Estándar Tolerancia OEM (pulgadas) | Umbral de acción crítica (pulgadas) | Impacto operativo |
|---|---|---|---|
| Diarios de rodamientos | 0,0005 - 0,0010 | > 0,0020 | Limpieza Babbitt, vibración extrema |
| Envergadura media/vientre | 0,0020 - 0,0040 | > 0,0080 | Roce del sello, pérdida de holgura |
| Caras de acoplamiento | 0,0005 - 0,0015 | > 0,0030 | Fallo de alineación, tensión de acoplamiento. |

Estructurar cuidadosamente las intervenciones de ingeniería disponibles. Base su elección en la gravedad del TIR. Considere la ubicación exacta del arco máximo. Evaluamos cuatro opciones de reparación principales para restaurar la geometría operativa.
Aplique calor localizado y controlado al lado convexo de la curva. Esto obliga al material a ceder de forma predecible bajo compresión. Luego, el enfriamiento controlado endereza el eje a medida que se contrae. Consideramos que esto es muy eficaz para abordar arcos severos y más profundos. Sin embargo, requiere supervisión metalúrgica experta. Debe evitar alterar la estructura de grano crítica de la aleación. El sobrecalentamiento provoca una precipitación irreversible de carburo.
Peinar el lado cóncavo de la superficie del eje. Los técnicos utilizan martillos neumáticos especializados para este procedimiento. Esta acción induce poderosas tensiones de compresión en la capa de piel. Estas tensiones enderezan físicamente el rotor con el tiempo. Representa un método de corrección más rápido y con menor calor. Lo consideramos principalmente viable sólo para arcos superficiales. No puede corregir deformaciones estructurales profundas.
Desliza el eje para crear una línea central verdadera completamente nueva. Los maquinistas utilizan herramientas rectificadoras de precisión para esta tarea exacta. Esto garantiza una superficie giratoria perfectamente concéntrica. Sin embargo, elimina permanentemente el material base esencial de la forja. Es posible que luego necesite rodamientos de tamaño inferior o sellos personalizados. Recomendamos precaución, ya que reducir el diámetro del muñón reduce la capacidad de carga.
A veces, es necesario desechar completamente el rotor averiado. Luego obtendrás productos completamente nuevos. Piezas de turbinas de vapor . Esto conlleva, con diferencia, el mayor coste de capital. También implica el mayor tiempo de ejecución del proyecto. Sin embargo, representa el riesgo técnico más bajo absoluto. Recomendamos esto exclusivamente para ejes muy dañados o agrietados.
| Método de reparación | Aplicación primaria | Velocidad del proceso | Riesgo metalúrgico | Requisito posterior a la reparación |
|---|---|---|---|---|
| Alisado Térmico | Arcos permanentes severos | Lento | Alto (zonas afectadas por el calor) | Alivio estricto del estrés |
| Granallado mecánico | Arcos de superficie menores | Rápido | Bajo | Pulido de superficies |
| Mecanizado / Rectificado | Excentricidad en las revistas | Medio | Ninguno | Rodamientos personalizados |
| Reemplazo | Rendimiento catastrófico | muy lento | Ninguno | Nueva puesta en servicio completa |
Abordar directamente las realidades de las intervenciones físicas del rotor. Existen dificultades en cada etapa del proceso de reparación. Debe gestionar estos riesgos de ejecución de forma proactiva. Un control de calidad deficiente destruye instantáneamente los costosos equipos rotativos.
Un rotor enderezado puede 'recordar' fácilmente su arco original. Podría volver a doblarse a altas temperaturas operativas. Debe realizar un tratamiento térmico posterior a la soldadura (PWHT) adecuado o un alivio del estrés térmico. Utilizamos mantas térmicas localizadas para este paso crucial. Eleven la temperatura a puntos específicos de alivio del estrés de forma segura. Descuidar el alivio del estrés garantiza futuras fallas operativas.
El enderezamiento térmico introduce severas variables térmicas en la aleación. Corre el riesgo de que el material se vuelva quebradizo y se produzcan peligrosas microfisuras. Las alteraciones de la dureza suelen producirse en las zonas localizadas afectadas por el calor. Controle meticulosamente los gradientes de temperatura durante todo el proceso de reparación. Requerimos retroalimentación constante del termopar para evitar el sobrecalentamiento.
Las pruebas no destructivas (END) obligatorias no son negociables en absoluto. Utilice la inspección por partículas magnéticas (MPI) directamente después del alisado. Esto detecta defectos que rompen la superficie. Las pruebas ultrasónicas (UT) verifican completamente la integridad estructural más profunda. Encuentra huecos en el subsuelo causados por la tensión de flexión.
Es necesario equilibrar tanto la velocidad de operación como la de baja velocidad. No puedes saltarte este paso. El equilibrio de vacío de alta velocidad garantiza la estabilidad dinámica antes de la reinstalación. Probamos rotores a máxima velocidad de funcionamiento en un búnker. Esto demuestra que el arco no regresará bajo la fuerza centrífuga.
Examine rigurosamente a los proveedores de servicios para intervenciones críticas en el rotor. No todos los talleres mecánicos pueden realizar correcciones metalúrgicas severas. Necesita experiencia en ingeniería especializada para esta tarea de alto riesgo. Haga preguntas exigentes antes de firmar cualquier contrato de reparación.
Evalúe minuciosamente su maquinaria pesada y su espacio. ¿Poseen las capacidades necesarias de torno de servicio pesado? Busque mandrinadoras horizontales avanzadas. Verifique que tengan bunkers de equilibrio de vacío operativos para su clase de rotor específica. Un taller estándar no puede probar adecuadamente los rotores flexibles de alta velocidad.
Pregunte acerca de sus flujos de trabajo de ingeniería internos. ¿Realizan análisis de elementos finitos (FEA) internos? Deben realizar pruebas metalúrgicas antes de intentar un enderezamiento térmico. Las conjeturas conducen a una destrucción catastrófica del rotor. Necesitan comprender la composición exacta de la aleación antes de aplicar calor.
Exija total transparencia a su socio MRO elegido. Espere documentación TIR clara 'As-Found' y 'As-Left'. Solicite informes completos de dureza del material para sus limas permanentes. Recomendamos inspeccionar las instalaciones personalmente durante la reparación.
Busque proveedores que proporcionen fácilmente lo siguiente:
Límites de descentramiento garantizados después de la reparación.
Historias documentadas de rotores similares que enderezaron con éxito.
Paquetes de control de calidad de muestra y certificados de calibración.
Solicite un análisis integral de fallas de causa raíz (RCFA). Exigir un estudio detallado de viabilidad de reparación a su equipo de ingeniería. Haga esto antes de aprobar cualquier trabajo de taller. Debes entender exactamente por qué ocurrió la reverencia inicialmente. De lo contrario, repetirá el fallo después de la reinstalación.
Abordar la distorsión del rotor de las turbinas de vapor sigue siendo un punto de decisión crítico. Debe equilibrar cuidadosamente el tiempo de inactividad por apagón y la confiabilidad mecánica a largo plazo. La medición de precisión impulsa resultados de reparación exitosos en todo momento. El estricto cumplimiento de las tolerancias de la industria y los OEM guía su metodología de manera segura. Nunca haga concesiones en las inspecciones dimensionales.
Asóciese exclusivamente con instalaciones MRO competentes. Deben proporcionar análisis de ingeniería verificables para cada paso. Evite tratar el enderezamiento del rotor como un ejercicio mecánico de rutina. Se trata de una intervención metalúrgica de gran complejidad.
Tome estas medidas de acción inmediata:
Aísle el equipo por completo y permita que se igualen las temperaturas internas.
Realice mediciones TIR multipunto utilizando sondas de proximidad calibradas e indicadores de cuadrante.
Encargue una evaluación metalúrgica completa antes de elegir un método de enderezamiento térmico o mecánico.
Exija documentación de equilibrio de vacío de alta velocidad antes de aceptar la unidad reparada.
R: Un arco térmico se resuelve naturalmente una vez que las temperaturas internas se igualan. Los ingenieros suelen lograr esto mediante el funcionamiento continuo del engranaje. Un arco permanente implica la deformación plástica del metal. Esta grave condición requiere extensas intervenciones de reparación mecánica o térmica.
R: El TIR aceptable depende de la velocidad y la masa del rotor. También debe consultar las especificaciones específicas del OEM. Sin embargo, las tolerancias típicas se encuentran dentro de estrictas micromediciones. Los diarios generalmente requieren límites TIR estrictamente entre 0,0005 y 0,002 pulgadas.
R: No. Los arcos excesivos a menudo impiden por completo los procedimientos de enderezamiento seguros. La fatiga del material preexistente limita significativamente sus opciones de reparación. Los cambios metalúrgicos severos pueden obligar a reemplazar completamente el componente en lugar de realizar una reparación.
R: La excentricidad altera la crítica película de aceite hidrodinámico. Esta perturbación provoca una vibración mecánica extremadamente alta. Genera calor excesivo localizado rápidamente. En última instancia, provoca un desgaste rápido o un desgaste catastrófico del rodamiento Babbitt.


