| Verfügbarkeit: | |
|---|---|
| Menge: | |
Der 35-Stahl-Drucklagerpolster-Basisring ist eine grundlegende tragende und positionierende Komponente, die für Hochleistungsdrucklagersysteme entwickelt wurde und häufig auch als Druckpolster-Stützring für rotierende Industriegeräte bezeichnet wird. Als zentrales Installationsfundament von Drucklagerbaugruppen ist diese Komponente für die Unterstützung, Positionierung und Befestigung der Druckstückkomponenten verantwortlich und überträgt gleichzeitig axiale Lasten gleichmäßig von den Druckstücken auf das Lagergehäuse oder das Gerätefundament. Seine Struktursteifigkeit und Bearbeitungsgenauigkeit bestimmen direkt die Betriebssicherheit und Lebensdauer des gesamten Axiallagersystems.
Dieser verschleißfeste 35-Stahl-Basisring für Axiallager bietet eine starre, hochpräzise Montagebasis für Druckstücke und stellt sicher, dass die während des Gerätebetriebs erzeugten Axiallasten gleichmäßig über die gesamte Ringstruktur verteilt werden, wodurch Spannungskonzentrationen und Strukturverformungen unter schweren Lastbedingungen vermieden werden.
Mit strenger Koaxialität und Maßtoleranzkontrolle gewährleistet der 35-Stahl-Drucklagersegment-Basisring eine genaue Positionierung aller Drucklagersegmente und passender Komponenten, sorgt für die korrekte Positionsbeziehung zwischen beweglichen und stationären Teilen während der Hochgeschwindigkeitsrotation und verbessert die Gesamtmontageeffizienz des Lagersystems.
Die Komponente wurde für den Dauerbetrieb unter hoher Belastung und wechselnden Arbeitsbedingungen entwickelt und bietet eine außergewöhnliche Anti-Verformungs- und Anti-Ermüdungsleistung, wodurch die Wartungshäufigkeit und die Betriebskosten für Industrieanlagenbetreiber reduziert werden.
Parameter |
Standardwert |
Kernmaterial |
Hochwertiger 35-Kohlenstoffstahl |
Härtebereich |
220-260 HB |
Außendurchmesserbereich |
100 mm bis 1200 mm (anpassbar) |
Maßtoleranz |
±0,01 mm |
Koaxialitätstoleranz |
≤0,008 mm |
Oberflächenrauheit |
Ra ≤1,6 μm |
Anwendbarer Temperaturbereich |
-30℃ bis 300℃ |
Anpassungsumfang |
Vollständige strukturelle und maßliche Anpassung gemäß Kundenzeichnungen |
Dieser Hochleistungs-Drucklager-Basisring wird häufig in Drucklagervorrichtungen in wichtigen Industriebereichen eingesetzt, darunter Schiffsantriebssysteme, industrielle Dampfturbinen, Wasserturbinen, Stromerzeugungsanlagen, metallurgische Maschinen und große rotierende Industrieanlagen. Es ist speziell für schwere Belastungen und langfristige Dauerbetriebsszenarien optimiert und kann durch eine individuelle Oberflächenbehandlung an raue Umgebungen wie hohe Luftfeuchtigkeit, hohe Temperaturen und leichte Korrosionsbedingungen angepasst werden.

Für diesen Basisring wählen wir hochfesten Premium-Kohlenstoffstahl 35 aus , der eine hervorragende strukturelle Steifigkeit, Bearbeitbarkeit und Schweißleistung bietet und die Festigkeits- und Stabilitätsanforderungen von Axiallagern unter hoher Belastung und im Dauerbetrieb perfekt erfüllt. Der Herstellungsprozess beginnt mit der präzisen Klemmung und Positionierung mithilfe spezieller Vorrichtungen, um eine strikte Koaxialität und Bearbeitungsreferenzstabilität sicherzustellen. Anschließend führen wir Präzisionsdreh- und Fräsarbeiten sowie eine standardisierte Anfasbehandlung an allen Montageflächen durch, um scharfe Kanten und Grate zu beseitigen, Spannungskonzentrationen zu reduzieren und optimale strukturelle Bedingungen für die anschließende Montage von Druckstücken und Ausgleichsblöcken zu schaffen.
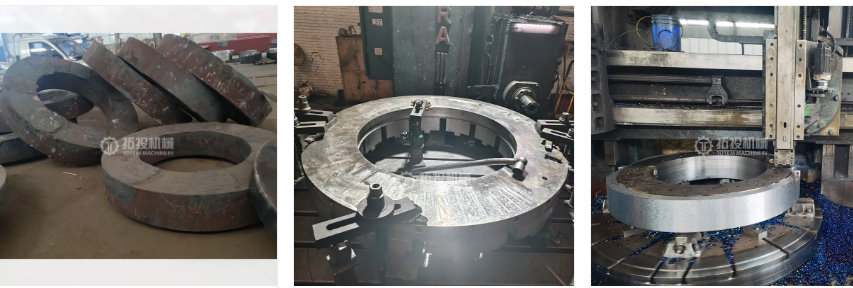
Wir bieten maßgeschneiderte Konstruktions- und Bearbeitungsdienstleistungen für den 35-Stahl-Axiallager-Basisring auf der Grundlage der vom Kunden bereitgestellten Zeichnungen, technischen Parameter und tatsächlichen Anforderungen an die Betriebsbedingungen und stellen so eine perfekte Passform mit passenden Druckstücken, Ausgleichsblöcken und Lagergehäusen sicher. Zusätzlich zur Herstellung einzelner Basisringe bieten wir vollständige systemunterstützende Lösungen für Axiallagerbaugruppen an, einschließlich passender Druckstücke, Ausgleichsblöcke, Axialwellen, Lagerbuchsen aus Weißmetall, Lagergehäuse und Ölversorgungskomponenten, die alle nach einheitlichen Bearbeitungsstandards für optimale Systemkompatibilität hergestellt werden.
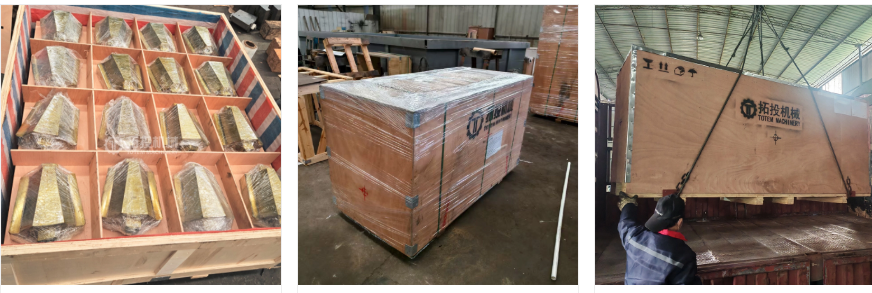
Um sicherzustellen, dass das Produkt während des weltweiten Ferntransports intakt bleibt, verwenden wir ein dreischichtiges Exportverpackungssystem: 1) Innere Schutzschicht: Alle bearbeiteten und passenden Oberflächen sind mit Rostschutzöl beschichtet und mit VCI-Korrosionsschutzpapier umwickelt, um Luft und Feuchtigkeit zu isolieren; 2) Polster- und Fixierungsschicht: Vollumwickelte Perlbaumwolle, Schaumstoffpolster und maßgeschneiderte interne Positionierungsstützen werden verwendet, um Verschiebungen und Aufprallschäden zu verhindern. 3) Verstärkte Außenverpackung: Robuste Exportholzkiste mit ausreichender Tragfähigkeit, geeignet für den See-, Land- und Lufttransport, mit anpassbaren Handhabungs- und Warnmarkierungen nach Bedarf.
TOTEM MACHINERY ist ein vertrauenswürdiger Hersteller von Präzisionskomponenten für Industrieanlagenhersteller und Auftragsverarbeiter im technischen Bereich mit ausgereiften Bearbeitungskapazitäten, einem strengen Qualitätskontrollsystem für den gesamten Prozess und systematischer Fachkompetenz bei der Lagerkonstruktion. Wir konzentrieren uns auf die Lieferung hochpräziser, äußerst zuverlässiger Lagerkomponenten, die internationalen Industriestandards entsprechen, mit flexiblen Anpassungsdiensten, reaktionsschnellem technischem Support und globalen Versandmöglichkeiten, um Ihre Projekte weltweit zu unterstützen.
Diagnostizieren Sie den Verschleiß am Kreuzkopf des Kolbenkompressors, um kostspielige Ausfallzeiten zu vermeiden. Master-Freigabeinspektionen und Reparatur- vs. Ersatzstrategien.
Die Auswahl des Kolbenkompressor-Zylindermaterials ist für die Sicherheit und die Lebenszykluskosten von entscheidender Bedeutung. In diesem Artikel werden drei Gussfamilien verglichen: Eisen (grau/duktil), Stahl (Kohlenstoff/niedrig legiert) und Edelstahl (austenitisch CF8M/CF3M, martensitisch 17-4PH). Es untersucht Festigkeit, Härte, Wärmeleitfähigkeit, Ausdehnung, Selbstschmierung, Korrosionsbeständigkeit, Schweißbarkeit und Fehlerarten (Verschleiß, Korrosion, Rissbildung, Kriechen).
In diesem Artikel wird die Herstellung kleiner Kurbelwellen für Kolbenkompressoren analysiert. Diese Kernkomponenten halten Wechselbelastungen über 200 MPa, Drehzahlen bis 3000 U/min, einem dünnen Ölfilm und Temperaturen von -20 bis 80 °C stand. Bei der Materialauswahl liegt der Schwerpunkt auf 40CrNi2MoA für die Ermüdungsfestigkeit, wobei 42CrMo eine wirtschaftliche Alternative darstellt. Der Prozess umfasst Gesenkschmieden (Verhältnis >=3), Abschrecken/Anlassen auf 28–34 HRC Kern, Oberflächenhärten auf 54–58 HRC und Präzisionsbearbeitung auf IT7, Ra <=0,4 μm. Die Qualitätskontrolle umfasst Abmessungen, Härte, MPI, UT mit dreistufiger Prüfung. Die Fehlervermeidung zielt auf Ermüdung, Verschleiß, Rissbildung und Unwucht ab. Eine Fallstudie erzielte eine Ausbeute von 99,5 %. Bei der Kostenaufschlüsselung ist die Zerspanung der größte Anteil; Chargenoptimierung und endkonturnahes Schmieden senken die Kosten. Zu den Trends gehören Laserhärten, 3D-Reparatur, In-Prozess-Sensorik, Verbundwerkstoffe und grüne Abschreckmittel. Die Null-Fehler-Produktion integriert Materialien, Wärmebehandlung, Präzisionsbearbeitung und Qualitätsmanagement für einen zuverlässigen Kompressorbetrieb.
Professionelle Anleitung zum Gießen und Zusammenbauen von Kolbenkompressor-Zylinderblöcken. Behandelt wichtige Gussschwierigkeiten, systematische Prozesslösungen, Herausforderungen bei der Kernmontage und strenge Testverfahren, um eine stabile und zuverlässige Zylinderleistung unter industriellen Betriebsbedingungen sicherzustellen.
Die Kolbenstange in einem Kolbenkompressor verbindet den Kreuzkopf mit dem Kolbenkopf und überträgt die Axialkraft bei jedem Kompressionszyklus. Wenn es ausfällt, stoppt der Kompressor.
Der Kompressorzylinder ist das druckführende Herzstück eines Kolbenkompressors. Es enthält die Kompressionskammer, führt den Kolben und dichtet bei jedem Zyklus gegen Hochdruckgas ab. Da die Kolbenringe gegen die Zylinderbohrung gleiten, ist Verschleiß unvermeidlich.
Der Kreuzkopf sitzt zwischen der Pleuelstange und der Kolbenstange in einem Kolbenkompressor.
Erfahren Sie, wie Sie Axiallager auswählen, um axiale Verschiebungen, Ausfallzeiten und Schäden am Antriebsstrang zu vermeiden. Vergleichen Sie Belastungs-, Geschwindigkeits- und Schmierstoffgrenzen.
Passen Sie Schub- und Gleitlager an radiale und axiale Belastungen an, um Rotorabstürze und Ausfallzeiten zu vermeiden. Experten-Auswahlleitfaden für Ingenieure.
Verhindern Sie Ausfälle von Propellerwellenlagern. Lernen Sie Öl- und Wasserschmierung, Dimensionierung und Ausrichtung kennen, um die Schiffszuverlässigkeit zu erhöhen und Ausfallzeiten zu reduzieren.
Vergleichen Sie Festpropeller und Verstellpropeller für Schiffsantriebe. Passen Sie das Betriebsprofil, die Manövrierfähigkeit und die Wartungsanforderungen Ihres Schiffes an.
Erfahren Sie, wie Sie Schiffslagergehäuse bewerten – von den Materialien bis zur zerstörungsfreien Prüfung –, um Wellenfehlausrichtungen und kostspielige Antriebsausfälle zu verhindern.
Reparieren oder ersetzen Sie Ihre Schiffspropellerwelle? Erhalten Sie fachkundige Beratung zu Diagnose, NDT-Prüfung und Ausrichtung, um kostspielige Ausfälle zu vermeiden.
Vermeiden Sie einen Ausfall der Schiffspropellerwelle. Lernen Sie drehmomentbasierte Dimensionierung, Aquamet 22-Materialien und präzise Bearbeitungsspezifikationen für langfristige Zuverlässigkeit kennen.
Verwechselt zwischen Schiffspropellerwelle und Heckwelle? Lernen Sie die wichtigsten Unterschiede, Materialspezifikationen und Inspektionstipps kennen, um kostspielige Ausfälle auf See zu vermeiden.
Vermeiden Sie kostspielige Ausfallzeiten Ihrer Schiffsflotte. Beherrschen Sie die Auswahl des Stevenrohrlagers, verwalten Sie Spieltoleranzen und verringern Sie den Wellenverschleiß.
Vermeiden Sie kostspielige Trockendockfahrten und Umweltstrafen. Erfahren Sie, wie Sie Stevenrohrlager, Dichtungen und Schmiersysteme für Schiffe auswählen und warten.
In diesem Artikel wird eine technische Analyse des Schweißens von Stahlkonstruktionen für Autokipper vorgestellt, die wechselnden Belastungen und Ermüdungserscheinungen über Millionen von Zyklen ausgesetzt sind. Der Strukturteil beschreibt die wichtigsten tragenden Komponenten. Der Abschnitt zum Schweißprozess befasst sich mit den Anforderungen an die Verfahrensqualifikation, dem Wärmezyklusmanagement und der Wärmebehandlung nach dem Schweißen sowie der Verformungskontrolle durch symmetrische Schweißsequenzen und Werkzeuge zur Gegenverformung. Die Parametermatrizen bieten Referenzwerte für Stumpf- und T-Verbindungen verschiedener Dicken sowie eine auf dem Kohlenstoffäquivalent basierende Kurzreferenztabelle für das Vorwärmen. Die Qualitätsprüfung umfasst eine 100-prozentige Sichtprüfung, zerstörungsfreie Prüfungen, Prüfungen der mechanischen Eigenschaften an Produktprüfplatten, Maßprüfungen auf Wölbung und Ebenheit sowie Beschichtungsprüfungen zum Korrosionsschutz. Das Papier konsolidiert systematisch den technischen Rahmen für das Schweißen von Stahlkonstruktionen von Autokippern und dient als Referenz für Praktiker in der Industrie.
Kompressorventile steuern den Einlass und Auslass von Gas in jedem Kompressionszyklus. Sie öffnen und schließen sich hunderte oder tausende Male pro Minute, angetrieben durch Druckunterschiede und nicht durch externe Betätigung.
Große Industriekomponenten verursachen Bearbeitungsprobleme, die bei kleineren Maßstäben selten auftreten.