| Disponibilité : | |
|---|---|
| Quantité : | |
L' anneau de base de patin de butée en acier 35 est un composant fondamental de support de charge et de positionnement conçu pour les systèmes de palier de butée robustes, également largement appelé anneau de support de patin de butée pour les équipements rotatifs industriels. En tant que base d'installation centrale des ensembles de butées, ce composant est responsable du support, du positionnement et de la fixation des composants des butées, tout en transmettant uniformément les charges axiales des butées au boîtier de roulement ou à la fondation de l'équipement. Sa rigidité structurelle et sa précision d'usinage déterminent directement la sécurité opérationnelle et la durée de vie de l'ensemble du système de butée.
Cet anneau de base en acier 35 résistant à l'usure pour butées fournit une base de montage rigide et de haute précision pour les butées, garantissant que les charges axiales générées pendant le fonctionnement de l'équipement sont réparties uniformément sur l'ensemble de la structure annulaire, évitant ainsi la concentration des contraintes et la déformation structurelle dans des conditions de charges lourdes.
Avec un contrôle strict de la coaxialité et de la tolérance dimensionnelle, l' anneau de base du coussinet de butée en acier 35 assure un positionnement précis de tous les coussinets de butée et des composants correspondants, maintenant la relation de position correcte entre les pièces mobiles et fixes pendant la rotation à grande vitesse et améliorant l'efficacité globale de l'assemblage du système de roulement.
Conçu pour un fonctionnement continu sous des charges lourdes et des conditions de travail variables, le composant offre des performances anti-déformation et anti-fatigue exceptionnelles, réduisant ainsi la fréquence de maintenance et les coûts d'exploitation pour les opérateurs d'équipements industriels.
Paramètre |
Valeur standard |
Matériau de base |
Acier au carbone 35 de haute qualité |
Plage de dureté |
220-260 HB |
Plage de diamètre extérieur |
100 mm à 1200 mm (personnalisable) |
Tolérance dimensionnelle |
±0,01 mm |
Tolérance de coaxialité |
≤0,008 mm |
Rugosité de la surface |
Ra ≤1,6 μm |
Plage de température applicable |
-30℃ à 300℃ |
Portée de la personnalisation |
Personnalisation structurelle et dimensionnelle complète selon les dessins du client |
Cet anneau de base de butée haute capacité est largement utilisé dans les dispositifs de butée dans les principaux secteurs industriels, notamment les systèmes de propulsion marine, les turbines à vapeur industrielles, les turbines hydroélectriques, les équipements de production d'électricité, les machines métallurgiques et les équipements rotatifs industriels à grande échelle. Il est spécialement optimisé pour les scénarios de charge lourde et de fonctionnement continu à long terme et peut être adapté aux environnements difficiles tels qu'une humidité élevée, des températures élevées et des conditions légèrement corrosives grâce à un traitement de surface personnalisé.

Nous sélectionnons de l'acier au carbone premium 35 à haute résistance pour cet anneau de base, qui offre une excellente rigidité structurelle, usinabilité et performances de soudage, répondant parfaitement aux exigences de résistance et de stabilité des butées sous forte charge et en fonctionnement continu. Le processus de fabrication commence par un serrage et un positionnement de précision à l'aide de fixations dédiées pour garantir une coaxialité stricte et une stabilité de référence d'usinage. Nous effectuons ensuite un tournage de précision, un fraisage et un traitement de chanfreinage standardisé sur toutes les surfaces d'assemblage, éliminant les arêtes vives et les bavures, réduisant la concentration des contraintes et fournissant des conditions structurelles optimales pour l'assemblage ultérieur des patins de poussée et des blocs d'équilibrage.
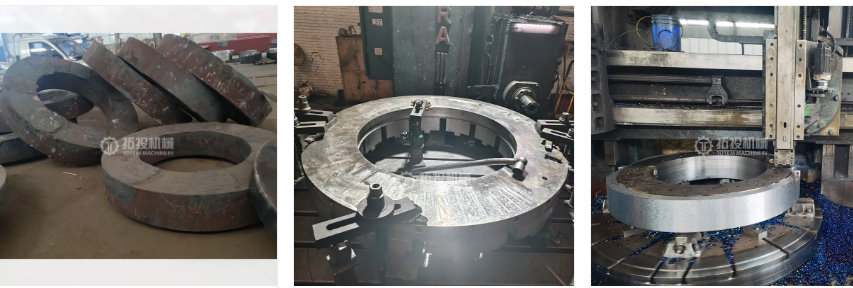
Nous fournissons des services de conception et d'usinage personnalisés pour l' anneau de base de butée en acier 35, sur la base des dessins fournis par le client, des paramètres techniques et des exigences réelles en matière de conditions de travail, garantissant un ajustement parfait avec les patins de butée, les blocs d'équilibrage et les boîtiers de roulement assortis. En plus de la fabrication d'anneaux de base uniques, nous proposons des solutions complètes de support de système pour les ensembles de butées, y compris des patins de butée, des blocs d'équilibrage, des arbres de butée, des coussinets en métal blanc, des boîtiers de roulement et des composants d'alimentation en huile, tous fabriqués selon des normes d'usinage unifiées pour une compatibilité optimale du système.
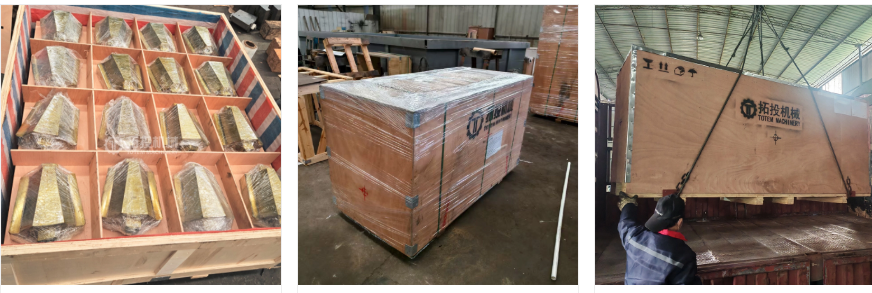
Pour garantir que le produit reste intact pendant le transport mondial sur de longues distances, nous adoptons un système d'emballage à 3 couches de qualité export : 1) Couche de protection intérieure : Toutes les surfaces usinées et de contact sont recouvertes d'huile antirouille et enveloppées de papier anticorrosion VCI pour isoler l'air et l'humidité ; 2) Couche de rembourrage et de fixation : du coton perlé intégral, des coussinets en mousse et des supports de positionnement internes personnalisés sont utilisés pour éviter les déplacements et les dommages causés par les impacts ; 3) Emballage extérieur renforcé : Caisse en bois d'exportation robuste avec une capacité de charge suffisante, adaptée au transport maritime, terrestre et aérien, avec des marques de manipulation et d'avertissement personnalisables selon les besoins.
TOTEM MACHINERY est un fabricant de composants de précision de confiance pour les fabricants d'équipements industriels et les sous-traitants en ingénierie, avec des capacités d'usinage matures, un système de contrôle qualité strict de l'ensemble du processus et une expertise systématique en matière de conception de roulements. Nous nous concentrons sur la fourniture de composants de roulements de haute précision et de haute fiabilité qui répondent aux normes industrielles internationales, avec des services de personnalisation flexibles, un support technique réactif et des capacités d'expédition mondiales pour soutenir vos projets dans le monde entier.
Diagnostiquez l’usure de la traverse du compresseur alternatif pour éviter des temps d’arrêt coûteux. Inspections de dédouanement principales et stratégies de réparation ou de remplacement.
La sélection du matériau du cylindre du compresseur alternatif est essentielle pour la sécurité et le coût du cycle de vie. Cet article compare trois familles de fontes : la fonte (grise/ductile), l'acier (carbone/faiblement allié) et l'inox (austénitique CF8M/CF3M, martensitique 17-4PH). Il examine la résistance, la dureté, la conductivité thermique, la dilatation, l'autolubrification, la résistance à la corrosion, la soudabilité et les modes de défaillance (usure, corrosion, fissuration, fluage).
Cet article analyse la fabrication de petits vilebrequins pour compresseurs alternatifs. Ces composants centraux supportent des charges alternées supérieures à 200 MPa, des vitesses allant jusqu'à 3 000 tr/min, un mince film d'huile et des températures de -20 à 80 °C. Le choix du matériau donne la priorité au 40CrNi2MoA pour la résistance à la fatigue, le 42CrMo étant une alternative économique. Le processus comprend le forgeage (rapport >=3), la trempe/revenu à 28-34 HRC, le durcissement de surface à 54-58 HRC et l'usinage de précision à IT7, Ra <=0,4 μm. Le contrôle qualité couvre les dimensions, la dureté, MPI, UT, avec une inspection à trois niveaux. La prévention des pannes cible la fatigue, l’usure, les fissures et le déséquilibre. Une étude de cas a obtenu un rendement de 99,5 %. La répartition des coûts montre que l'usinage constitue la part la plus importante ; l'optimisation des lots et le forgeage de forme quasi nette réduisent les coûts. Les tendances incluent le durcissement au laser, la réparation 3D, la détection en cours de processus, les composites et les trempes vertes. La production zéro défaut intègre les matériaux, le traitement thermique, l'usinage de précision et la gestion de la qualité pour un fonctionnement fiable du compresseur.
Guide professionnel pour le moulage et l’assemblage de blocs-cylindres de compresseurs alternatifs. Couvre les principales difficultés de moulage, les solutions de processus systématiques, les principaux défis d'assemblage et les procédures de test rigoureuses pour garantir des performances stables et fiables des cylindres dans des conditions de fonctionnement industrielles.
La tige de piston dans un compresseur alternatif relie la traverse à la tête de piston, transmettant la force axiale à chaque cycle de compression. En cas de panne, le compresseur s'arrête.
Le cylindre du compresseur est le cœur sous pression d’un compresseur alternatif. Il contient la chambre de compression, guide le piston et assure l'étanchéité contre les gaz à haute pression à chaque cycle. Lorsque les segments de piston glissent contre l’alésage du cylindre, l’usure est inévitable.
La traverse se situe entre la bielle et la tige de piston dans un compresseur alternatif.
Apprenez à sélectionner les roulements de butée pour éviter les déplacements axiaux, les temps d'arrêt et les dommages à la transmission. Comparez les limites de charge, de vitesse et de lubrification.
Adaptez les roulements de butée et les roulements de tourillon aux charges radiales et axiales pour éviter les collisions et les temps d'arrêt du rotor. Guide de sélection d'experts pour les ingénieurs.
Empêche les défaillances des roulements de l'arbre d'hélice. Apprenez la lubrification à l'huile ou à l'eau, le dimensionnement et l'alignement pour améliorer la fiabilité des navires et réduire les temps d'arrêt.
Comparez les hélices à pas fixe et contrôlable pour la propulsion marine. Adaptez le profil opérationnel, la maniabilité et les besoins de maintenance de votre navire.
Apprenez à évaluer les boîtiers de roulements marins (des matériaux à l'inspection CND) pour éviter le désalignement de l'arbre et les pannes de propulsion coûteuses.
Réparer ou remplacer votre arbre d'hélice marin ? Bénéficiez de conseils d’experts sur les diagnostics, les tests CND et l’alignement pour éviter des pannes coûteuses.
Évitez la défaillance de l'arbre d'hélice marin. Apprenez le dimensionnement basé sur le couple, les matériaux Aquamet 22 et les spécifications d'usinage précises pour une fiabilité à long terme.
Vous êtes confus entre l'arbre d'hélice marin et l'arbre de queue ? Découvrez les principales différences, les spécifications des matériaux et les conseils d’inspection pour éviter des pannes coûteuses en mer.
Évitez les temps d’arrêt coûteux de la flotte maritime. Maîtrisez la sélection des roulements de tube d'étambot, gérez les tolérances de jeu et atténuez l'usure de l'arbre.
Évitez les mises en cale sèche coûteuses et les amendes environnementales. Apprenez à sélectionner et à entretenir les roulements, les joints et les systèmes de lubrification des tubes d'étambot marins.
Cet article présente une analyse technique du soudage des structures en acier des tombereaux de voitures, qui subissent des charges alternées et de la fatigue sur des millions de cycles. La section structurelle décrit les principaux composants porteurs. La section sur les procédés de soudage aborde les exigences de qualification des procédures, la gestion du cycle thermique et le traitement thermique après soudage, ainsi que le contrôle des déformations grâce à des séquences de soudage symétriques et des outils de contre-déformation. Les matrices de paramètres offrent des valeurs de référence pour les joints bout à bout et en T sur différentes épaisseurs, ainsi qu'un tableau de référence rapide de préchauffage basé sur l'équivalent carbone. L'inspection qualité comprend une inspection visuelle à 100 %, des tests non destructifs, des tests de propriétés mécaniques sur des plaques d'essai de produits, des contrôles dimensionnels de cambrure et de planéité et une inspection de revêtement pour la protection contre la corrosion. Le document consolide systématiquement le cadre technique pour le soudage des structures en acier des tombereaux de voiture, servant de référence pour les praticiens de l'industrie.
Les vannes du compresseur contrôlent l’admission et l’évacuation du gaz à chaque cycle de compression. Ils s'ouvrent et se ferment des centaines ou des milliers de fois par minute, sous l'effet de différences de pression plutôt que d'un actionnement externe.
Les gros composants industriels créent des problèmes d’usinage qui apparaissent rarement à petite échelle.