| Tình trạng sẵn có: | |
|---|---|
| Số lượng: | |
Vòng đế ổ trục lực đẩy bằng thép 35 là bộ phận định vị và chịu tải cơ bản được thiết kế cho các hệ thống ổ trục lực đẩy hạng nặng, còn được gọi rộng rãi là vòng hỗ trợ miếng đệm lực đẩy cho thiết bị quay công nghiệp. Là nền tảng lắp đặt cốt lõi của cụm ổ đỡ lực đẩy, bộ phận này có nhiệm vụ đỡ, định vị và cố định các bộ phận của miếng đệm lực đẩy, đồng thời truyền tải trọng dọc trục từ các miếng đệm lực đẩy đến vỏ ổ trục hoặc bệ thiết bị. Độ cứng kết cấu và độ chính xác gia công của nó quyết định trực tiếp đến độ an toàn khi vận hành và tuổi thọ sử dụng của toàn bộ hệ thống ổ đỡ lực đẩy.
này Vòng đế bằng thép chịu mài mòn 35 dành cho vòng bi lực đẩy cung cấp một đế gắn cứng nhắc, có độ chính xác cao cho các miếng đệm lực đẩy, đảm bảo tải trọng trục được tạo ra trong quá trình vận hành thiết bị được phân bổ đều trên toàn bộ cấu trúc vòng, tránh sự tập trung ứng suất và biến dạng cấu trúc trong điều kiện tải nặng.
Với khả năng kiểm soát độ đồng trục và dung sai kích thước nghiêm ngặt, vòng đệm ổ đỡ lực đẩy bằng thép 35 đảm bảo định vị chính xác tất cả các miếng đệm lực đẩy và các bộ phận phù hợp, duy trì mối quan hệ vị trí chính xác giữa các bộ phận chuyển động và cố định trong quá trình quay tốc độ cao và cải thiện hiệu quả lắp ráp tổng thể của hệ thống ổ trục.
Được thiết kế để hoạt động liên tục dưới tải nặng và điều kiện làm việc thay đổi, bộ phận này mang lại hiệu suất chống biến dạng và chống mỏi vượt trội, giảm tần suất bảo trì và chi phí vận hành cho người vận hành thiết bị công nghiệp.
tham số |
Giá trị tiêu chuẩn |
Vật liệu cốt lõi |
Thép Carbon 35 Chất Lượng Cao |
Phạm vi độ cứng |
220-260 HB |
Phạm vi đường kính ngoài |
100 mm đến 1200 mm (có thể tùy chỉnh) |
Dung sai kích thước |
±0,01mm |
Dung sai đồng trục |
.000,008 mm |
Độ nhám bề mặt |
Ra 1,6 m |
Phạm vi nhiệt độ áp dụng |
-30oC đến 300oC |
Phạm vi tùy chỉnh |
Tùy chỉnh đầy đủ cấu trúc và kích thước cho mỗi bản vẽ của khách hàng |
này Vòng đế đệm lực đẩy công suất cao được sử dụng rộng rãi trong các thiết bị chịu lực đẩy trong các lĩnh vực công nghiệp cốt lõi, bao gồm hệ thống động cơ đẩy hàng hải, tua bin hơi nước công nghiệp, tua bin thủy điện, thiết bị phát điện, máy luyện kim và thiết bị quay công nghiệp quy mô lớn. Nó được tối ưu hóa đặc biệt cho các tình huống tải nặng, hoạt động liên tục trong thời gian dài và có thể thích ứng với các môi trường khắc nghiệt như độ ẩm cao, nhiệt độ cao và điều kiện ăn mòn nhẹ thông qua xử lý bề mặt tùy chỉnh.

Chúng tôi chọn thép carbon cường độ cao 35 cao cấp cho vòng đế này, mang lại độ cứng kết cấu, khả năng gia công và hiệu suất hàn tuyệt vời, đáp ứng hoàn hảo các yêu cầu về độ bền và độ ổn định của ổ trục chịu tải nặng và hoạt động liên tục. Quá trình sản xuất bắt đầu bằng việc kẹp và định vị chính xác bằng cách sử dụng các thiết bị cố định chuyên dụng để đảm bảo độ đồng trục nghiêm ngặt và độ ổn định tham chiếu gia công. Sau đó, chúng tôi thực hiện xử lý tiện, phay và vát cạnh tiêu chuẩn hóa trên tất cả các bề mặt lắp ráp, loại bỏ các cạnh sắc và gờ sắc, giảm sự tập trung ứng suất và cung cấp các điều kiện cấu trúc tối ưu cho việc lắp ráp miếng đệm lực đẩy và khối cân bằng sau này.
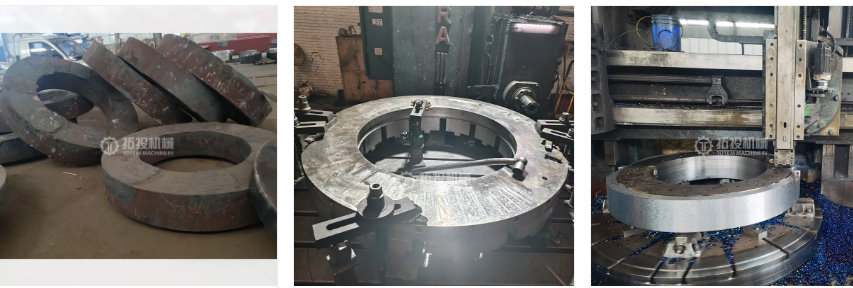
Chúng tôi cung cấp các dịch vụ thiết kế và gia công tùy chỉnh cho vòng đế ổ trục lực đẩy bằng thép 35 dựa trên bản vẽ, thông số kỹ thuật và yêu cầu điều kiện làm việc thực tế do khách hàng cung cấp, đảm bảo sự phù hợp hoàn hảo với các miếng đệm lực đẩy, khối cân bằng và vỏ ổ trục phù hợp. Ngoài việc sản xuất vòng đế đơn, chúng tôi còn cung cấp các giải pháp hỗ trợ hệ thống đầy đủ cho cụm ổ trục lực đẩy, bao gồm các miếng đệm lực đẩy phù hợp, khối cân bằng, trục lực đẩy, ống lót ổ trục kim loại màu trắng, vỏ ổ trục và các bộ phận cung cấp dầu, tất cả đều được sản xuất theo tiêu chuẩn gia công thống nhất để có khả năng tương thích hệ thống tối ưu.
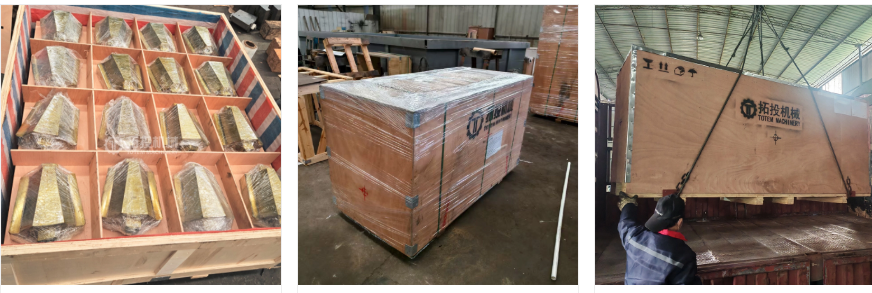
Để đảm bảo sản phẩm vẫn nguyên vẹn trong quá trình vận chuyển toàn cầu đường dài, chúng tôi áp dụng hệ thống đóng gói 3 lớp cấp xuất khẩu: 1) Lớp bảo vệ bên trong: Tất cả các bề mặt gia công và giao phối đều được phủ một lớp dầu chống rỉ và bọc bằng giấy chống ăn mòn VCI để cách ly không khí và độ ẩm; 2) Lớp đệm và cố định: Bông ngọc trai bọc toàn bộ, miếng xốp và hỗ trợ định vị bên trong tùy chỉnh được sử dụng để ngăn ngừa hư hỏng do dịch chuyển và va đập; 3) Bao bì gia cố bên ngoài: Vỏ gỗ xuất khẩu hạng nặng, có đủ khả năng chịu tải, phù hợp cho vận chuyển đường biển, đường bộ và đường hàng không, có dấu hiệu xử lý và cảnh báo có thể tùy chỉnh theo yêu cầu.
TOTEM MACHINERY là nhà sản xuất linh kiện chính xác đáng tin cậy dành cho các nhà sản xuất thiết bị công nghiệp và nhà thầu mua sắm kỹ thuật, với khả năng gia công hoàn thiện, hệ thống kiểm soát chất lượng toàn quy trình nghiêm ngặt và chuyên môn thiết kế ổ trục có hệ thống. Chúng tôi tập trung vào việc cung cấp các bộ phận ổ trục có độ chính xác cao, độ tin cậy cao, đáp ứng các tiêu chuẩn công nghiệp quốc tế, với các dịch vụ tùy chỉnh linh hoạt, hỗ trợ kỹ thuật đáp ứng và khả năng vận chuyển toàn cầu để hỗ trợ các dự án của bạn trên toàn thế giới.
Chẩn đoán độ mòn đầu chữ thập của máy nén pittông để tránh thời gian ngừng hoạt động tốn kém. Kiểm tra và sửa chữa tổng thể so với các chiến lược thay thế.
Việc lựa chọn vật liệu xi lanh máy nén pittông là rất quan trọng để đảm bảo an toàn và chi phí vòng đời. Bài viết này so sánh ba họ đúc: sắt (màu xám/dễ uốn), thép (cacbon/hợp kim thấp) và không gỉ (austenit CF8M/CF3M, martensitic 17-4PH). Nó kiểm tra độ bền, độ cứng, độ dẫn nhiệt, độ giãn nở, khả năng tự bôi trơn, khả năng chống ăn mòn, khả năng hàn và các chế độ hỏng hóc (mòn, ăn mòn, nứt, rão).
Bài báo phân tích việc chế tạo trục khuỷu nhỏ cho máy nén pittông. Các thành phần cốt lõi này chịu được tải trọng xen kẽ trên 200 MPa, tốc độ lên tới 3000 vòng/phút, màng dầu mỏng và nhiệt độ -20 đến 80°C. Lựa chọn vật liệu ưu tiên 40CrNi2MoA cho độ bền mỏi, với 42CrMo là lựa chọn thay thế kinh tế. Quy trình bao gồm rèn khuôn (tỷ lệ >=3), tôi/ủi đến lõi 28-34 HRC, làm cứng bề mặt đến 54-58 HRC và gia công chính xác đến IT7, Ra <= 0,4 μm. Kiểm soát chất lượng bao gồm kích thước, độ cứng, MPI, UT, với kiểm tra ba cấp độ. Ngăn ngừa hư hỏng nhằm mục đích mệt mỏi, mài mòn, nứt và mất cân bằng. Một nghiên cứu trường hợp đạt được hiệu suất 99,5%. Phân tích chi phí cho thấy gia công chiếm tỷ trọng lớn nhất; tối ưu hóa hàng loạt và rèn hình dạng gần lưới giúp giảm chi phí. Các xu hướng bao gồm làm cứng bằng laser, sửa chữa 3D, cảm biến trong quá trình, vật liệu tổng hợp và chất làm nguội màu xanh lá cây. Sản xuất không khuyết tật tích hợp vật liệu, xử lý nhiệt, gia công chính xác và quản lý chất lượng để vận hành máy nén đáng tin cậy.
Hướng dẫn chuyên nghiệp về đúc và lắp ráp khối xi lanh máy nén pittông. Bao gồm những khó khăn đúc chính, giải pháp quy trình có hệ thống, thách thức lắp ráp cốt lõi và quy trình kiểm tra nghiêm ngặt để đảm bảo hiệu suất xi lanh ổn định và đáng tin cậy trong điều kiện vận hành công nghiệp.
Thanh piston trong máy nén pittông nối đầu chữ thập với đầu piston, truyền lực dọc trục qua mỗi chu kỳ nén. Khi nó bị lỗi, máy nén dừng lại.
Xy lanh máy nén là trái tim chịu áp của máy nén pittông. Nó chứa buồng nén, dẫn hướng piston và bịt kín khí áp suất cao trong mỗi chu kỳ. Khi các vòng piston trượt vào lỗ xi lanh, sự mài mòn là không thể tránh khỏi.
Đầu chữ thập nằm giữa thanh truyền và thanh piston trong máy nén pittông.
Tìm hiểu cách chọn vòng bi chặn để tránh dịch chuyển dọc trục, thời gian ngừng hoạt động và hư hỏng hệ thống truyền động. So sánh các giới hạn tải, tốc độ và bôi trơn.
Kết hợp lực đẩy với ổ trục với tải trọng hướng tâm và hướng trục để ngăn ngừa sự cố và thời gian ngừng hoạt động của rôto. Hướng dẫn tuyển chọn chuyên gia dành cho kỹ sư.
Ngăn chặn hư hỏng vòng bi trục chân vịt. Tìm hiểu về bôi trơn, định cỡ và căn chỉnh giữa dầu và nước để tăng độ tin cậy của tàu và giảm thời gian ngừng hoạt động.
So sánh cánh quạt bước cố định và có thể điều khiển được cho động cơ đẩy hàng hải. Phù hợp với đặc điểm hoạt động, khả năng cơ động và nhu cầu bảo trì của tàu.
Tìm hiểu cách đánh giá vỏ ổ trục hàng hải—từ vật liệu đến kiểm tra NDT—để ngăn ngừa tình trạng lệch trục và hỏng động cơ đẩy tốn kém.
Sửa chữa hoặc thay thế trục chân vịt hàng hải của bạn? Nhận hướng dẫn của chuyên gia về chẩn đoán, kiểm tra NDT và căn chỉnh để tránh những thất bại tốn kém.
Tránh hỏng trục chân vịt biển. Tìm hiểu kích thước dựa trên mô-men xoắn, vật liệu Aquamet 22 và thông số gia công chính xác để có độ tin cậy lâu dài.
Nhầm lẫn giữa trục chân vịt biển và trục đuôi? Tìm hiểu những điểm khác biệt chính, thông số kỹ thuật của vật liệu và mẹo kiểm tra để tránh những hư hỏng tốn kém trên biển.
Ngăn chặn thời gian ngừng hoạt động tốn kém của đội tàu biển. Làm chủ việc lựa chọn ổ trục ống đuôi, quản lý dung sai khe hở và giảm thiểu mài mòn trục.
Ngăn ngừa việc dừng tàu tốn kém và phạt tiền về môi trường. Tìm hiểu cách lựa chọn và bảo trì các ổ trục, vòng đệm và hệ thống bôi trơn ống đuôi tàu.
Bài báo này trình bày phân tích kỹ thuật hàn cho kết cấu thép của xe ben, chịu được tải trọng xen kẽ và độ mỏi qua hàng triệu chu kỳ. Phần kết cấu mô tả các bộ phận chịu tải chính. Phần quy trình hàn đề cập đến các yêu cầu về trình độ quy trình, quản lý chu trình nhiệt và xử lý nhiệt sau hàn cũng như kiểm soát biến dạng thông qua trình tự hàn đối xứng và dụng cụ chống biến dạng. Các ma trận tham số cung cấp các giá trị tham chiếu cho khớp nối và khớp nối chữ T ở các độ dày khác nhau và bảng tham chiếu nhanh về quá trình gia nhiệt trước dựa trên lượng carbon tương đương. Kiểm tra chất lượng bao gồm kiểm tra trực quan 100%, Kiểm tra không phá hủy, kiểm tra đặc tính cơ học trên tấm kiểm tra sản phẩm, kiểm tra kích thước về độ cong và độ phẳng cũng như kiểm tra lớp phủ để bảo vệ chống ăn mòn. Bài viết tổng hợp một cách có hệ thống khung kỹ thuật hàn kết cấu thép của xe ben ô tô, làm tài liệu tham khảo cho những người hành nghề trong ngành.
Van máy nén điều khiển việc nạp và xả khí trong mỗi chu kỳ nén. Chúng mở và đóng hàng trăm hoặc hàng nghìn lần mỗi phút, được điều khiển bởi sự chênh lệch áp suất chứ không phải do tác động bên ngoài.
Các bộ phận công nghiệp lớn tạo ra các vấn đề gia công hiếm khi xuất hiện ở quy mô nhỏ hơn.