


| Menge: | |
|---|---|


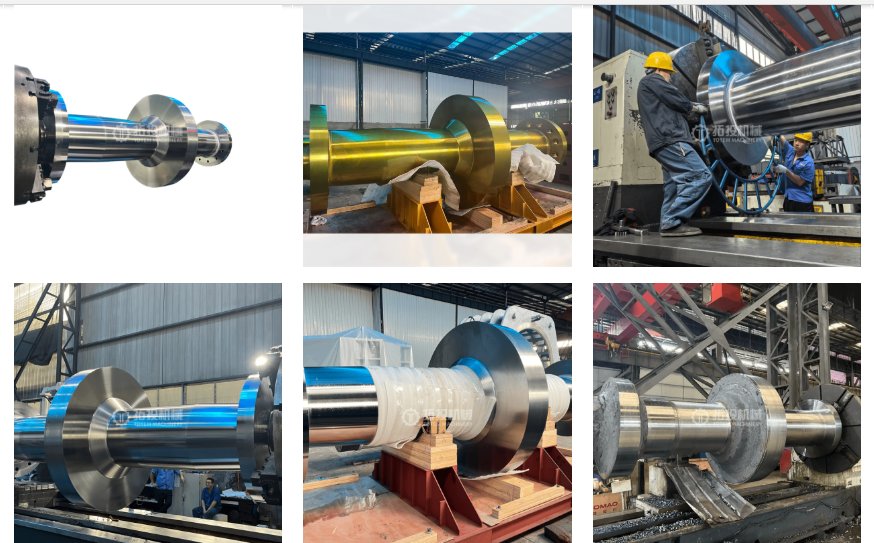
Premium-Materialauswahl : Die aus hochwertigem 38CrNi3MoVA- Schmiedestahl gefertigte Marine-Druckwelle verfügt über eine optimierte Kornstruktur, eine hervorragende Gesamtfestigkeit und eine hohe Ermüdungsbeständigkeit und eignet sich für den langfristigen Hochlastbetrieb in rauen Meeresumgebungen.
Präzisionsbearbeitungsprozess : Verwendet integrierte Schmiede-, Wärmebehandlungs-, Schruppdreh-, Vorschlichtdreh-, Fertigdreh- und Oberflächenschleifprozesse und gewährleistet so eine hohe Maßgenauigkeit, gute Koaxialität und geringe Oberflächenrauheit der Druckwelle.
Strenge Qualitätsprüfung : Jede Schiffsschubwelle wird systematischen Prüfungen unterzogen, einschließlich Rundlaufprüfung (auf Geradheit und Koaxialität), Rauheitsprüfung (auf Oberflächenqualität), Magnetpartikelprüfung (MT) (auf Oberflächenfehler) und Messung des Außendurchmessers (zur präzisen Größenkontrolle), um sicherzustellen, dass keine fehlerhaften Produkte das Werk verlassen.
Langlebige und zuverlässige Leistung : Nach professioneller Wärmebehandlung (Normalisieren oder Abschrecken und Anlassen) und kontrollierter Abkühlung weist die Schubwelle eine stabile Mikrostruktur, keine inneren Spannungen und eine hohe Dimensionsstabilität auf, wodurch die Lebensdauer des gesamten Schiffsantriebssystems effektiv verlängert wird.
Anpassbare Spezifikationen : Wir bieten maßgeschneiderte Lösungen für Schiffsschubwellen , einschließlich Größe, Struktur, Bearbeitungsgenauigkeit und Oberflächenbehandlung, um verschiedene Modelle von Schiffsantriebssystemen und Projektanforderungen zu erfüllen.
Professioneller Verpackungsschutz : Verwendet mehrschichtige Exportverpackungen , einschließlich einer inneren Schutzschicht, einer dämpfenden Fixierungsschicht und einer äußeren verstärkten Verpackung, um Korrosion, Stöße und Verformung beim See-, Land- oder Lufttransport zu verhindern.
Professionelle Fertigungsstärke : Als professioneller Hersteller von Schubwellen für die Schifffahrt verfügen wir über komplette Produktionslinien vom Rohschmieden bis zur Auslieferung des fertigen Produkts und verfügen über umfangreiche Erfahrung in der Herstellung kritischer Wellen für die Schifffahrts- und Hochleistungsmaschinenindustrie, um eine stabile Produktionskapazität und Produktkonsistenz sicherzustellen.
Strenges Qualitätskontrollsystem : Wir verfügen über ein vollständiges Qualitätskontrollsystem und professionelle Inspektionsausrüstung, die eine vollständige Qualitätsüberwachung des Prozesses von der Rohstoffauswahl bis zur Lieferung des fertigen Produkts umsetzt und sicherstellt, dass jede Schiffsschubwelle den Designspezifikationen und Industriestandards entspricht.
Anpassungsmöglichkeiten : Wir können maßgeschneiderte Schiffsschubwellenlösungen gemäß Kundenzeichnungen, Spezifikationen und Projektanforderungen anbieten, einschließlich Materialanpassung, Strukturoptimierung und Verpackungsanpassung , um die individuellen Bedürfnisse verschiedener Kunden vollständig zu erfüllen.
Kostengünstige Lieferkette : Wir arbeiten langfristig mit hochwertigen Rohstofflieferanten zusammen, integrieren Produktion, Verarbeitung und Inspektion, reduzieren Zwischenverbindungen und bieten unseren Kunden hochwertige Schiffsdruckwellen zu wettbewerbsfähigen Preisen.
Umfassender Service-Support : Wir bieten Service aus einer Hand von der Beratung vor dem Verkauf (technische Kommunikation, Zeichnungsbestätigung) über den Verkauf (Feedback zum Produktionsfortschritt) bis zum Kundendienst (Qualitätsgarantie, technische Beratung) und lösen alle Kundenprobleme im Kaufprozess von Schiffsschubwellen.
Unsere 38CrNi3MoVA- Hochleistungs -Schiffsschubwelle wird hauptsächlich in Schiffsantriebssystemen eingesetzt , die die Kernkomponente zur Gewährleistung des normalen Betriebs des Schiffsantriebs darstellen. Es wird häufig in verschiedenen Schiffstypen eingesetzt, darunter:
Frachtschiffe (Massengutfrachter, Containerschiffe, Öltanker)
Passagierschiffe und Kreuzfahrtschiffe
Fischerboote und Arbeitsschiffe
Militärschiffe (Küstenverteidigungsschiffe, Patrouillenschiffe)
Spezialschiffe (Offshore-Ingenieurschiffe, Rettungsschiffe)
Umformung geschmiedeter Rohlinge (Stauchen und Ziehen)
Die Schiffsschubwelle besteht aus geschmiedetem 38CrNi3MoVA -Stahl. Beim Schmieden verbessert der Stauchprozess die Dichte der inneren Struktur des Metalls, gefolgt vom Ziehen, um eine Schaftform zu erhalten, die den Designanforderungen entspricht. Dieser Prozess trägt dazu bei, die Kornstruktur zu optimieren, die Gesamtfestigkeit und Ermüdungsbeständigkeit zu verbessern und eine solide Grundlage für die anschließende Bearbeitung der Schiffsschubwelle zu schaffen.

Schmieden

Aufregend

Zeichnung
Wärmebehandlung und kontrollierte Kühlung
Nach dem Schmieden wird der Rohling einer geeigneten Wärmebehandlung wie Normalisieren oder Abschrecken und Anlassen unterzogen, um innere Spannungen abzubauen und eine gleichmäßige, stabile Form zu erreichen
Mikrostruktur. Anschließend wird entsprechend den Prozessanforderungen eine kontrollierte Kühlung durchgeführt, die gute mechanische Eigenschaften und Dimensionsstabilität der Schiffsschubwelle gewährleistet , was für ihren langfristigen Hochlastbetrieb in Meeresumgebungen von entscheidender Bedeutung ist.

Wärmebehandlung

Abschrecken
Grobdrehen (Überschussmaterial entfernen)
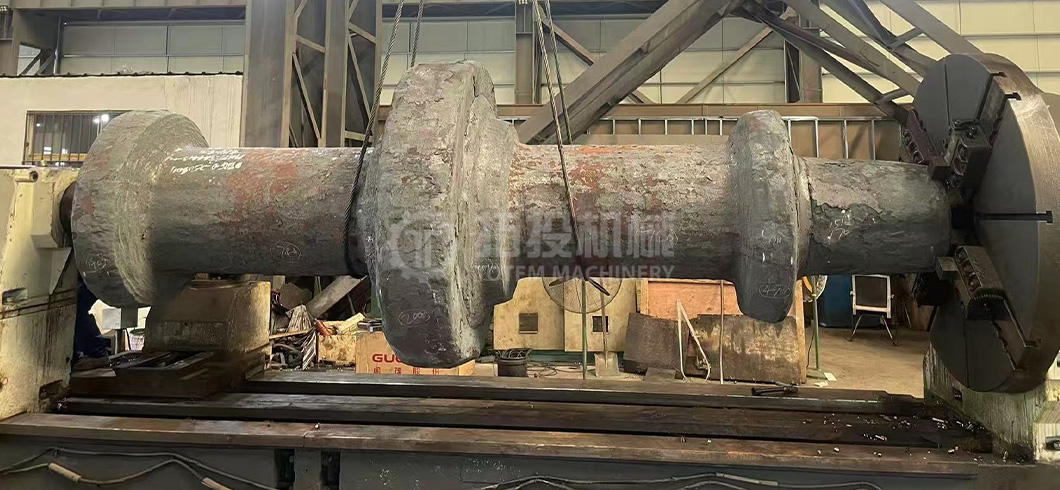
Halbfertig- und Fertigdrehen
Oberflächenschleifen und Endbearbeitung

Halbfertigdrehen

Beenden Sie das Drehen

Schleifen
Auslauftest : Überprüft die Geradheit und Koaxialität der Schiffsschubwelle , um die Montageanforderungen von Schiffsantriebssystemen zu erfüllen.
Rauheitstest : Überprüft die Oberflächenqualität kritischer Wellenabschnitte und gewährleistet so geringe Reibung und eine lange Lebensdauer der Schiffsschubwelle.
Magnetpulverprüfung (MT) : Erkennt potenzielle Oberflächenfehler der Schiffsschubwelle und vermeidet Sicherheitsrisiken während des Betriebs.
Messung des Außendurchmessers : Präzise Messung mit Mikrometern, um sicherzustellen, dass die Maßgenauigkeit der Schiffsschubwelle den Designstandards entspricht.

Auslauftest

Rauheitstest

MT

Messung des Außendurchmessers
Dieser systematische Inspektionsprozess stellt sicher, dass jede Schubachse vor der Auslieferung den Konstruktionsspezifikationen und Betriebsanforderungen entspricht.

Innenverpackung

Detail

Umverpackung


