


| Cantidad: | |
|---|---|
La carcasa de rodamiento personalizada de acero 35 es el componente estructural central de los sistemas de rodamientos Babbitt (metal blanco) , diseñada para funcionar en conjunto con la carcasa inferior de la carcasa del rodamiento para encerrar, asegurar y proteger los conjuntos de rodamientos internos. Esta carcasa mecanizada con precisión forma un espacio de instalación rígido y completo para los componentes del rodamiento, que controla directamente la precisión del ensamblaje, la distribución de la carga y la estabilidad operativa a largo plazo de todo el sistema de rodamiento giratorio. Diseñada para escenarios industriales de servicio pesado, nuestra carcasa de rodamiento grande personalizada ofrece una confiabilidad estructural inigualable para un funcionamiento continuo en condiciones de carga extremas.
Como carcasa superior del conjunto de rodamientos, nuestra carcasa de rodamientos de acero 35 proporciona una restricción mecánica robusta para revestimientos internos, almohadillas de empuje y componentes relacionados, evitando el desplazamiento bajo impacto y cargas radiales, y eliminando los riesgos de vibración operativa.
La carcasa mantiene una coaxialidad ultraprecisa y un ajuste del conjunto con los componentes del rodamiento coincidentes, lo que garantiza una transferencia de carga uniforme a través del sistema de rodamiento hasta la carcasa y la base del equipo, evitando la concentración de tensiones localizadas y fallas prematuras de los componentes.
Construida para entornos industriales hostiles, la carcasa ofrece una resistencia estructural y una resistencia a la fatiga excepcionales, lo que permite un funcionamiento ininterrumpido en escenarios de alta carga y alto par y reduce el tiempo de inactividad por mantenimiento no planificado para los operadores industriales.
Parámetro |
Especificación estándar |
Rango de personalización |
Materia prima |
35 Acero fundido / Acero forjado |
Acero al carbono, acero aleado según los requisitos del cliente |
Tolerancia de planitud |
≤0,02 mm/m |
Grado de precisión personalizado disponible |
Precisión de la posición del agujero |
±0,01 mm |
Ajustable según las especificaciones del dibujo. |
Rugosidad de la superficie (superficie de contacto) |
Ra1.6 |
Ra0.8-Ra3.2 personalizable |
Estándar de pruebas no destructivas |
Prueba de penetración (PT) |
Pruebas UT, MT, RT disponibles |
Tipo de rodamiento compatible |
Rodamientos Babbitt (metal blanco) |
Sistemas de cojinetes de empuje, radiales y compuestos |
Nuestra carcasa de rodamiento grande para rodamientos de metal blanco está diseñada específicamente para equipos rotativos de alta demanda en los principales sectores industriales, incluidos sistemas de propulsión marina, turbinas hidráulicas, turbinas de vapor, compresores industriales y maquinaria minera y metalúrgica de servicio pesado. El producto está totalmente adaptado a condiciones de trabajo extremas, como cargas axiales elevadas, funcionamiento continuo las 24 horas del día, los 7 días de la semana y entornos marinos corrosivos, cumpliendo con los estrictos requisitos operativos de los fabricantes de equipos industriales y operadores de proyectos de ingeniería a nivel mundial.
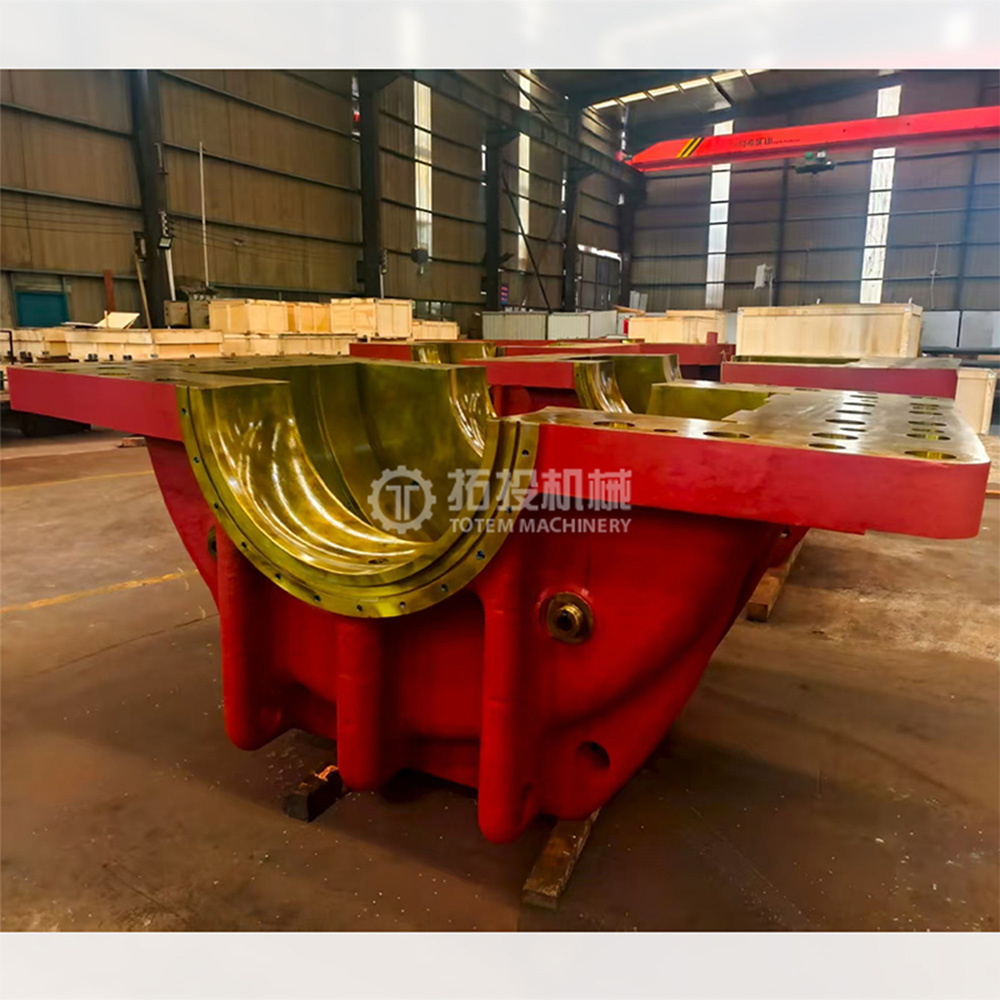
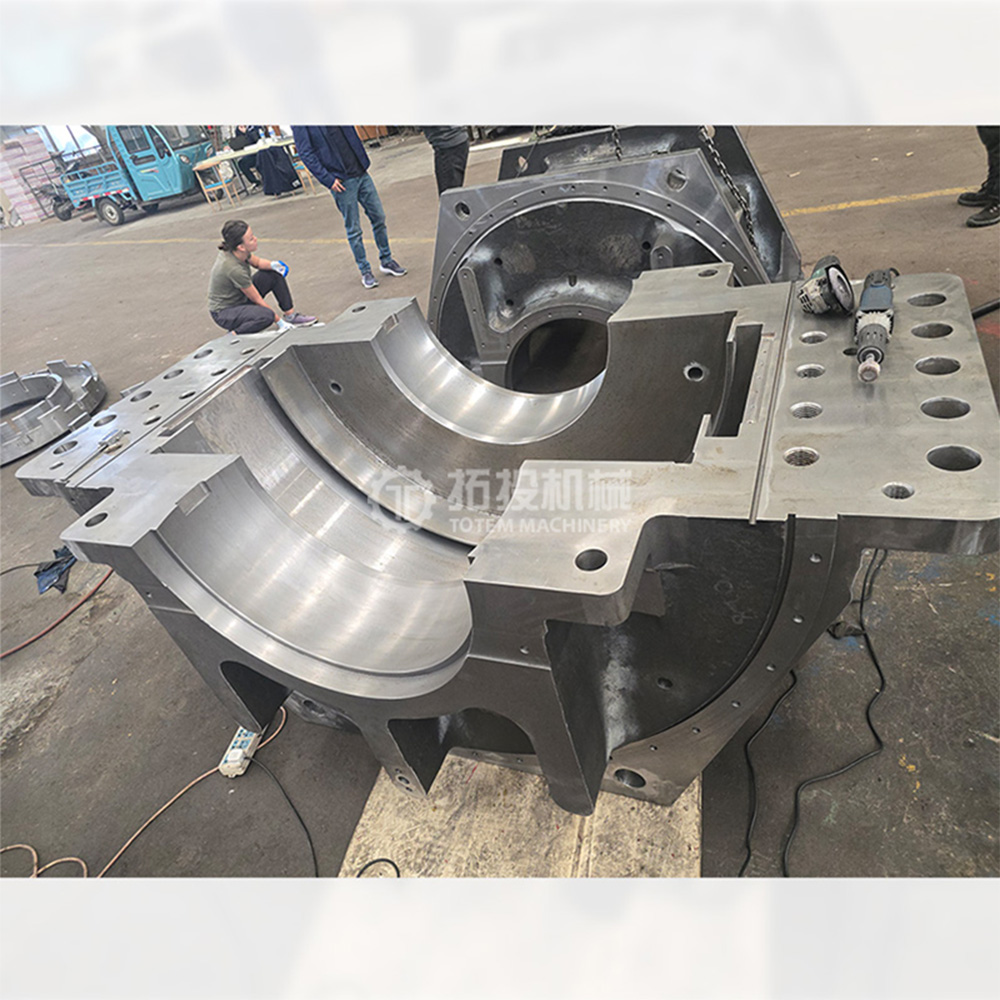
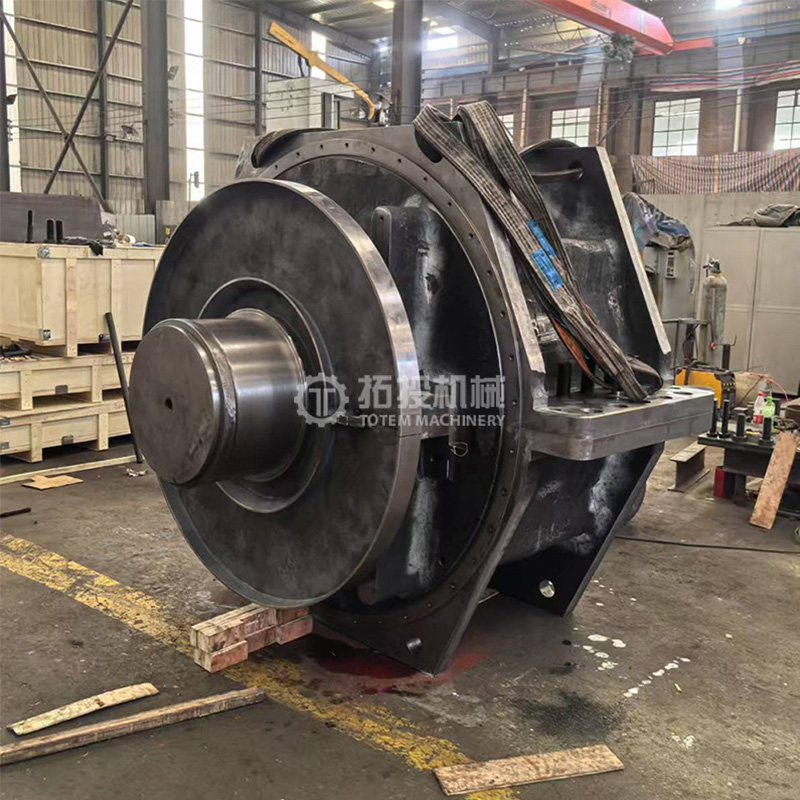
La base de un sistema de rodamientos industrial confiable comienza con una calidad de material sin concesiones y estándares de fabricación estrictos. Para cada carcasa de rodamiento de acero 35 personalizada , seleccionamos meticulosamente acero fundido 35 de primera calidad o espacios en blanco de acero forjado, según la carga específica y los requisitos estructurales de su proyecto. Este grado específico de acero proporciona el equilibrio óptimo entre resistencia mecánica, rigidez y tenacidad necesarios para soportar operaciones continuas de servicio pesado. Para garantizar total tranquilidad a los equipos de adquisiciones y a los ingenieros de proyectos, nuestra cadena de suministro de materiales es totalmente rastreable. Cada lote de materia prima está documentado, lo que garantiza un rendimiento mecánico consistente, integridad estructural y el cumplimiento de estrictos estándares industriales desde el comienzo del ciclo de fabricación.
El flujo de trabajo de mecanizado de precisión se ejecuta utilizando equipos CNC avanzados, lo que garantiza que cada dimensión crítica cumpla con las especificaciones de ingeniería exactas. Realizamos un riguroso fresado CNC en todos los contornos exteriores y superficies de contacto. Lograr una estricta precisión dimensional y una planitud excepcional en estas superficies es crucial, ya que afecta directamente la alineación, la capacidad de sellado y la distribución de carga de todo el conjunto de rodamientos. Al mantener tolerancias de mecanizado estrictas, evitamos una distribución desigual de la tensión que podría provocar desgaste prematuro, vibración o inestabilidad operativa en el equipo final.
Después de la fase de fresado, la carcasa se perfora con alta precisión para los orificios para pernos y orificios de montaje, respetando estrictamente los planos de diseño del cliente. La ubicación precisa de los orificios es vital para una instalación precisa y una fijación segura durante el ensamblaje final del equipo, lo que reduce significativamente el riesgo de desalineación. Además, se aplican procesos integrales de desbarbado y acabado de superficies para eliminar bordes afilados microscópicos e irregularidades de la superficie. Este paso crítico es esencial para evitar la concentración de tensiones localizadas, mejorando así la vida útil de la carcasa del rodamiento bajo cargas dinámicas y fluctuantes.
Al comprender que la maquinaria industrial a menudo requiere configuraciones especializadas, ofrecemos soluciones de carcasas de rodamientos para rodamientos Babbitt totalmente personalizables y adaptadas a sus demandas operativas únicas. Ya sea que necesite fabricación basada en dibujos detallados proporcionados por el cliente o necesite soporte de diseño colaborativo para estructuras de equipos complejos, nuestro experimentado equipo de ingeniería está equipado para cumplir. Participamos activamente en la fase de diseño para considerar plenamente factores críticos como la precisión del ensamblaje, la estabilidad de la carga dinámica y la confiabilidad operativa a largo plazo, garantizando que la carcasa funcione exactamente como se esperaba en el entorno designado.
Un objetivo clave de nuestra capacidad de mecanizado personalizado es garantizar una alineación perfecta entre la carcasa del rodamiento superior, la carcasa inferior y los componentes internos de metal blanco (Babbitt). La desalineación es una causa principal de falla de los rodamientos; por lo tanto, nuestros procesos de mecanizado y diseño están optimizados para garantizar un ajuste exacto. Esta meticulosa atención a los detalles estructurales garantiza un flujo de lubricación óptimo, una capacidad de carga uniforme y una rotación estable una vez que el rodamiento Babbitt está completamente ensamblado y operativo.
Más allá de fabricar carcasas individuales, ofrecemos componentes completos y combinados para sistemas de rodamientos, ofreciendo una verdadera solución integral para gerentes de adquisiciones y contratistas de ingeniería. Al adquirir un sistema completo y previamente adaptado, los clientes pueden reducir significativamente los riesgos de ensamblaje, minimizar los problemas de compatibilidad en la fábrica y optimizar su cadena de suministro. Este enfoque integrado no sólo ahorra un valioso tiempo de adquisición, sino que también garantiza que todos los componentes funcionen en armonía para maximizar la vida útil y la eficiencia de su equipo giratorio pesado.


Para garantizar el funcionamiento continuo y seguro de la maquinaria industrial de servicio pesado, nuestra carcasa de acero 35 personalizada para rodamientos Babbitt se somete a un riguroso protocolo de inspección del producto. Entendemos que en los sistemas de rodamientos de metal blanco, incluso las imperfecciones menores pueden comprometer toda la configuración mecánica. Por lo tanto, hemos establecido un sistema integral de control de calidad que abarca desde la finalización del mecanizado primario hasta las etapas de verificación finales. Para los ingenieros y profesionales de adquisiciones que obtienen componentes industriales críticos, este enfoque meticuloso reduce significativamente los riesgos de adquisición, asegurando que cada carcasa de rodamiento entregada cumpla con las especificaciones exactas y proporcione una estabilidad excepcional a largo plazo.
Una vez completados los procesos de mecanizado primario, la carcasa del rodamiento pasa a la fase crítica de acabado superficial y desbarbado. Este paso no es simplemente una mejora estética; es un requisito fundamental para la integridad mecánica. Al montar rodamientos Babbitt, las superficies de contacto deben estar impecables. Cualquier rebaba residual o borde afilado que quede del mecanizado puede causar interferencias graves, lo que podría rayar el metal blanco más blando o crear una distribución desigual de la presión. Además, las superficies sin refinar pueden actuar como puntos de concentración de tensiones, lo que puede provocar fatiga prematura bajo cargas operativas dinámicas. Al ejecutar un desbarbado y un acabado de superficies precisos, eliminamos estos riesgos, asegurando una integración suave, una alineación adecuada y una compatibilidad perfecta con la carcasa inferior y los componentes internos del rodamiento.
Para aplicaciones que exigen los niveles más altos de confiabilidad, las inspecciones visuales por sí solas son insuficientes. Para garantizar una seguridad estructural absoluta, la superficie exterior de la carcasa se somete a pruebas de penetración (PT) avanzadas. Este método de pruebas no destructivas (NDT) es muy eficaz para detectar defectos superficiales que son invisibles a simple vista. Durante el proceso PT, se aplica un líquido penetrante especializado a la carcasa, que se filtra en cualquier defecto microscópico como microfisuras, porosidad o inconsistencias estructurales en el material de acero. Luego se aplica un revelador para extraer el líquido atrapado, haciendo claramente visibles los defectos ocultos. Este riguroso proceso de detección de fallas garantiza que la carcasa posea la solidez estructural necesaria para soportar los entornos operativos exigentes típicos de los sistemas de rodamientos de metal blanco, evitando fracturas repentinas por tensión y fallas catastróficas.
Confiando en capacidades de mecanizado maduras y nuestro sistema integral de control de calidad, nos aseguramos de que cada carcasa de rodamiento personalizada se fabrique estrictamente de acuerdo con los dibujos del cliente o mediante especificaciones de diseño colaborativo. Más allá de las inspecciones de materiales y superficies, nuestro control de calidad abarca una rigurosa verificación dimensional. Medimos minuciosamente cada carcasa para confirmar la alineación precisa con la carcasa inferior y los componentes internos, lo que facilita un proceso de montaje sencillo. Al priorizar la confiabilidad operativa a través de inspecciones integrales, entregamos carcasas de rodamientos que mejoran el rendimiento del equipo, reducen la frecuencia de mantenimiento y brindan un valor excepcional a largo plazo para sus aplicaciones industriales.
PT
PT
Cuando se obtienen componentes industriales pesados como la carcasa de rodamiento de acero grande 35 , garantizar que el producto llegue en perfectas condiciones es tan fundamental como el proceso de fabricación de precisión en sí. Entendemos que el tránsito global implica climas variables, niveles de humedad fluctuantes y condiciones de manejo complejas. Para proteger su inversión desde nuestra fábrica hasta su línea de montaje, hemos implementado un riguroso sistema de embalaje multicapa apto para exportación diseñado para eliminar los riesgos de tránsito, prevenir la corrosión y garantizar la disponibilidad inmediata a su llegada.
Nuestro protocolo de embalaje integral incluye tres capas principales de defensa diseñadas para componentes metálicos de alta resistencia:
Capa interna anticorrosión: Aplicamos meticulosamente aceite antioxidante de primera calidad a todas las superficies mecanizadas críticas, seguido de una envoltura hermética con papel VCI (inhibidor de corrosión volátil) de alta calidad. Esta protección de doble acción bloquea eficazmente la humedad y previene la oxidación durante el transporte marítimo prolongado, al mismo tiempo que sigue siendo fácil de limpiar antes de la instalación final.
Capa de amortiguación y fijación: para proteger contra golpes mecánicos y vibraciones de tránsito, la carcasa está rodeada de algodón perlado de alta densidad. Utilizamos estratégicamente bloques de posicionamiento personalizados adaptados a la geometría exacta de la carcasa del rodamiento, evitando cualquier desplazamiento interno y protegiendo la integridad dimensional del componente.
Capa exterior reforzada: El recinto final consta de cajas de madera de exportación reforzadas y resistentes. Estas cajas están diseñadas específicamente para soportar cargas pesadas, presiones de apilamiento y el manejo brusco que a menudo se asocia con la logística internacional, lo que garantiza el pleno cumplimiento de los estándares de envío globales.
Ya sea que el cronograma de su proyecto requiera un transporte aéreo acelerado o un transporte marítimo y terrestre rentable, nuestro embalaje es totalmente adaptable. También ofrecemos soluciones de embalaje totalmente personalizables para cumplir con los requisitos específicos del proyecto, las regulaciones aduaneras regionales o equipos de descarga especializados en sus instalaciones de destino. Al priorizar estos meticulosos estándares de embalaje, reducimos drásticamente el riesgo de daños al recibirlo y aceleramos su cronograma general de instalación.
TOTEM MACHINERY aporta décadas de experiencia especializada en la fabricación de componentes de rodamientos personalizados para aplicaciones industriales pesadas. Nuestras instalaciones están respaldadas por capacidades maduras de mecanizado CNC y un sistema integral de control de calidad de extremo a extremo. Vamos más allá del simple suministro de piezas individuales; Ofrecemos capacidades completas de soporte de sistemas para conjuntos de rodamientos complejos, garantizando que cada carcasa se integre perfectamente en la configuración más amplia de su maquinaria.
Operamos con estricto cumplimiento de los estándares industriales internacionales, garantizando que cada pieza cumpla con las rigurosas exigencias de los sectores de generación de energía, minería, metalurgia y manufactura pesada. Nuestros flexibles servicios de diseño personalizado nos permiten adaptarnos a sus planos de ingeniería únicos y especificaciones de materiales sin problemas, brindando soluciones personalizadas que mejoran su eficiencia operativa y la vida útil de sus equipos.
Lo que realmente distingue a TOTEM MACHINERY es nuestro compromiso inquebrantable con la precisión, la confiabilidad y la entrega a tiempo. Entendemos que en la industria pesada, los retrasos en los proyectos generan importantes costos de tiempo de inactividad. Al combinar una sólida capacidad de fabricación con una logística global optimizada y un embalaje seguro, reducimos significativamente sus riesgos de adquisición. Nuestros equipos dedicados de ingeniería y logística trabajan en conjunto para brindar una comunicación transparente durante las fases de producción y envío, lo que nos establece como un socio confiable a largo plazo para fabricantes de equipos industriales y operadores de proyectos en todo el mundo.


