
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-18 Pinagmulan: Site
Ang cylinder bore wear ay nagpapakita ng hindi maiiwasang tribological na hamon sa iyong pang-araw-araw na operasyon. Ang bawat piston stroke ay lumilikha ng napakalaking friction sa loob ng isang gas reciprocating compressor. Sa paglipas ng panahon, ang patuloy na pakikipag-ugnay na ito ay direktang nakakaapekto sa volumetric na kahusayan, nililimitahan ang buhay ng pag-iimpake, at nagbabanta sa pangkalahatang pagiging maaasahan ng kagamitan. Ang napaaga o hindi nasusubaybayang pagkasuot ay humahantong sa sakuna na suntok ng gas. Malapit ka nang makakita ng labis na thermal stress at magdurusa sa hindi planadong pagkawala. Ang mga gumagawa ng desisyon ay dapat na makilala sa pagitan ng normal na pagsusuot sa pagpapatakbo at pinabilis na pagkasira. Ang pinabilis na pagkasira ay nangangailangan ng agarang interbensyon upang maprotektahan ang mekanikal na integridad ng iyong compression system.
Idinisenyo namin ang artikulong ito upang magbigay ng lubos na teknikal, layunin na balangkas para sa pagsusuri. Matututuhan mo kung paano tumpak na suriin ang pagsusuot at tukuyin ang pinagbabatayan na mga pagkakamali sa makina. Tinutulungan ka naming suriin ang posibilidad ng pagkumpuni at piliin ang pinakamainam na diskarte sa remediation. Sa pamamagitan ng pagsunod sa mga protocol na ito, maaari mong ibalik ang pagganap ng system nang hindi nanganganib sa hindi pagsunod o isinakripisyo ang kaligtasan sa pagpapatakbo.
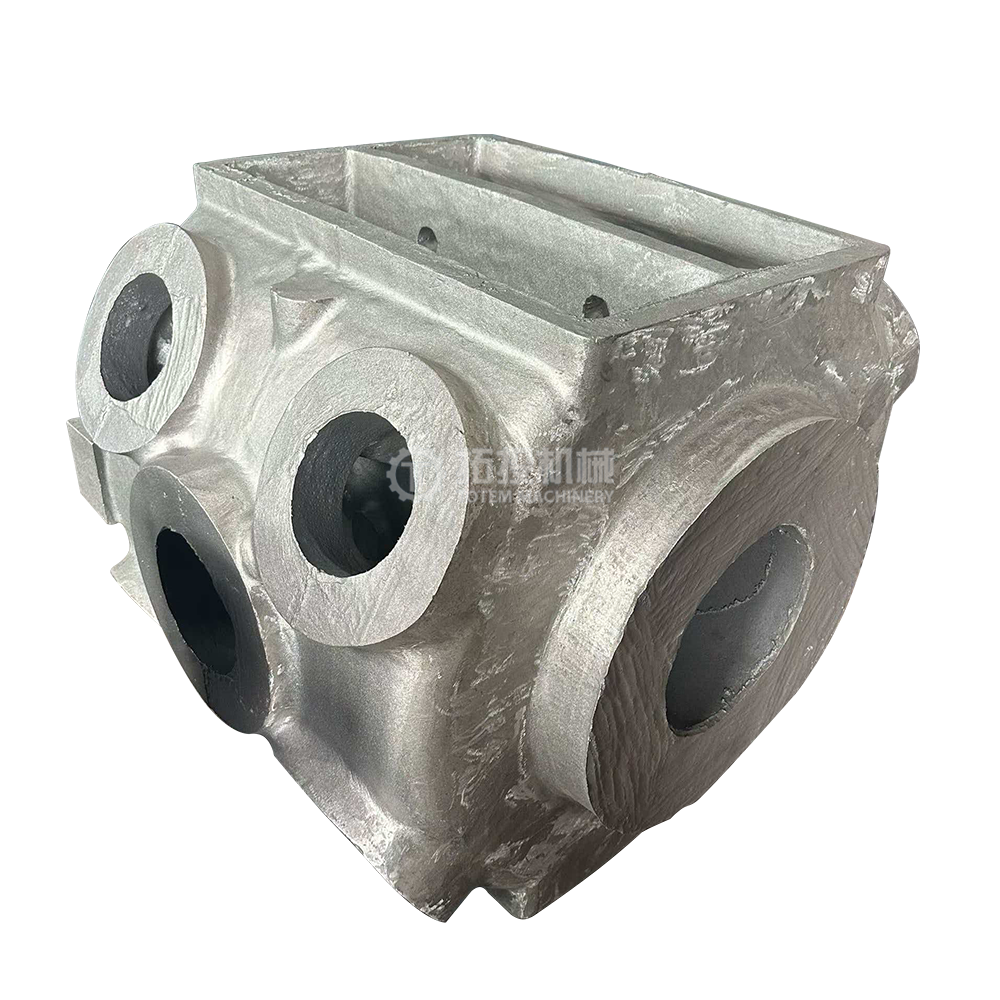
Ang tumpak na pagtatasa ay nangangailangan ng paghihiwalay ng taper, out-of-roundness, at surface scoring gamit ang multi-point dial bore gauge measurements.
Ang pagsusuri sa ugat ng sanhi (hal., misalignment ng crosshead assembly, lubrication failure) ay dapat mauna sa anumang pag-aayos ng cylinder upang maiwasan ang paulit-ulit na pagkasira.
Ang desisyon na maghasa, magsleep, o magpalit ng compressor cylinder ay nakasalalay sa OEM maximum allowable clearances, operating pressure, at thermal dynamics.
Ang pagpili ng isang repair vendor ay nangangailangan ng pag-verify ng kanilang pagsunod sa mga pamantayan ng API 618 at ang kanilang metalurhiko na kadalubhasaan sa mga custom na liner at advanced na coatings.
Ang pinataas na piston-to-cylinder clearance ay nagbibigay-daan sa naka-compress na gas na makatakas sa mga piston ring. Tinatawag ng mga propesyonal sa industriya ang phenomenon na ito na gas blow-by. Ang blow-by na ito ay lubhang binabawasan ang throughput ng iyong makina. Dahil dito, gumagastos ka ng mas malaking elektrikal o enerhiya ng gasolina upang i-compress ang bawat karaniwang cubic foot (SCF) ng gas. Ang mga panloob na temperatura ay mapanganib din habang ang mainit, dating naka-compress na gas ay muling umiikot sa pamamagitan ng mga pinalawak na clearance na ito. Ang nakulong na init na ito ay nagpapababa sa iyong lubricating oil, nagpapanipis ng lagkit nito at nagpapasama sa ikot ng pagkasira.
Ang labis na pagkasira ng silindro ay hindi kailanman nangyayari sa isang vacuum. Naglilipat ito ng mga abnormal na side load sa iba Mga Bahagi ng Gas Reciprocating Compressor . Ang mga piston rod, rider ring, at pressure packing ay nakakaranas ng maling puwersang ito. Ang mga rider band ay nawawala ang kanilang nilalayong contact patch laban sa cylinder wall. Hindi pantay ang pagsusuot ng mga ito, na pumipilit sa mabigat na piston rod na bumaba mula sa tunay nitong center line. Ang pagbagsak ng rod na ito ay nagpapabilis sa pagkabigo ng packing ring, nakompromiso ang mga kritikal na rod seal, at madalas na humahantong sa mga mapanganib na fugitive emissions.
Dapat mong malinaw na tukuyin kung ano ang hitsura ng isang 'kontroladong estado' para sa iyong pasilidad. Una, dapat mong panatilihin ang mga clearance ng butas na tinukoy ng OEM sa lahat ng oras sa lahat ng mga yugto ng compression. Ang isang kinokontrol na estado ay nagtatampok din ng mga matatag na temperatura ng paglabas ng operating. Sa wakas, maaari kang umasa sa mga predictable, pinahabang agwat ng pagpapanatili. Kapag maagap mong pinamamahalaan ang bore wear, maiiwasan mo ang mga emergency shutdown at panatilihing buo ang mga iskedyul ng produksyon.

Ang paghahanda ay nagsisilbing kritikal na unang hakbang sa anumang pagsusuri. Dapat mong lubusan na linisin ang butas bago kumuha ng isang pagsukat. Dapat punasan ng mga technician ang lahat ng langis, debris, pipe scale, at carbon buildup. Susunod, payagan ang buong pagpupulong na maabot ang temperatura ng kapaligiran. Ang pagkuha ng mga pagbabasa sa isang mainit na yunit ay nagpapakilala ng matinding pagbaluktot sa pagpapalawak ng thermal. Ang mga pagbaluktot na ito ay magpapawalang-bisa sa iyong mga kalkulasyon ng clearance at hahantong sa mga maling desisyon sa pagkukumpuni.
Kailangan mo ng mga tool sa katumpakan upang tumpak na suriin ang pinsala ng tribological. Ang mga karaniwang calipers ay kulang sa abot at katigasan para sa gawaing ito. Sa halip, tukuyin ang paggamit ng mga naka-calibrate na dial bore gauge at master micrometer. Ang mga instrumentong ito ay nagbibigay ng kinakailangang resolusyon upang makita ang mikroskopikong pagkasuot. Ang karaniwang kasanayan ay nangangailangan ng pag-zero sa dial bore gauge sa nominal na diameter ng bore gamit ang micrometer bago walisin ang panloob na ibabaw.
Ang mga pamantayan sa industriya ay nagdidikta ng isang tiyak na gawain sa pagsukat para sa anumang tumpak reciprocating compressor cylinder bore wear inspection . Tinatawag namin itong 6-point check. Sundin ang mga eksaktong hakbang na ito:
I-calibrate ang iyong dial bore gauge laban sa isang certified master micrometer.
Sukatin ang patayong axis nang eksakto sa tuktok na patay na sentro ng piston stroke.
Sukatin ang pahalang na axis sa parehong posisyon sa itaas na patay na gitna.
Ulitin ang patayo at pahalang na mga sukat sa gitnang punto ng stroke.
Ulitin ang parehong mga sukat ng axis sa ibabang patay na sentro ng stroke.
Idokumento ang lahat ng anim na punto ng data upang bumuo ng isang komprehensibong dimensional na profile.
Dapat mong bigyang-kahulugan ang mga pagbabasa na ito upang matukoy ang mga partikular na pattern ng pagsusuot. Ang pagsusuot ay bihirang mangyari nang pantay-pantay sa buong casting. Ang taper wear ay kadalasang lumilitaw na mas mabigat sa dulo ng crank o sa dulo ng ulo. Ang dinamika ng pag-load ng gas, kahabaan ng baras, at haba ng stroke ang nagdidikta sa taper effect na ito. Madalas mong makikita ang gravity na gumaganap ng malaking papel sa mga horizontal unit. Hinihila ng gravity ang mabigat na piston pababa, na nagiging sanhi ng out-of-roundness o ovality.
Higit pa sa mga dimensional na pagsusuri, dapat mong hanapin ang pagmamarka at nakakapanghina. Patakbuhin ang iyong mga daliri sa ibabaw upang masuri ang pagkasira ng pagtatapos. Ang mga malalim na grooves ay nagpapahiwatig ng kumpletong pagbagsak ng lubrication film. Kapag sinusuri ang pagmamarka, hanapin ang pagkawalan ng kulay sa metal. Ang asul o purple na heat tinting ay nagsasabi sa iyo na ang mga bahagi ay nakaranas ng matinding dry-running na kondisyon.
Hindi mo basta-basta ayusin ang nasirang butas. Dapat kang tumingin sa kabila ng agarang pinsala upang mahanap ang pinagmulan. Ang mekanikal na pagkakahanay ay gumaganap bilang isang pangunahing salarin para sa pinabilis na pagsusuot. Mga problema sa loob ng Ipinakilala ng Crosshead Assembly ang napakalaking asymmetric side load nang direkta sa mga cylinder wall. Ang sobrang crosshead clearance o matinding rod runout ay pinipilit ang piston na lumabas sa gitnang linya nito. Ang rider rings pagkatapos ay kumikilos tulad ng mga tool sa paggupit, na tumutusok sa mga ibabaw ng cast iron sa bawat paghampas.
Ang mga pagkabigo sa pagpapadulas ay mabilis na sumisira sa mga panloob na ibabaw. Ang hindi tamang mga rate ng feed ng langis ay nagpapagutom sa mga singsing ng kinakailangang boundary lubrication. Ang mga operator ay madalas na gumagamit ng maling lagkit ng langis na bumabagsak sa ilalim ng mataas na temperatura ng paglabas. Kung minsan, ang mabigat na gas-stream dilution ay ganap na naghuhugas ng proteksiyon na pelikula ng langis. Kung wala itong microscopic hydrodynamic barrier, ang metal ay direktang gumiling laban sa metal.
Ang kontaminasyon ay lumilikha ng lubos na nakasasakit na slurry sa loob ng makina. Ang sukat ng tubo, mga rust flakes, at catalyst na alikabok ay pumapasok sa pamamagitan ng mga suction valve. Ang mga debris na ito ay naka-embed mismo sa mas malambot na Teflon rider bands, na ginagawang papel de liha. Nangyayari ang paghuhugas ng likido kapag ang mga likidong hydrocarbon o pagdadala ng tubig ay pumasok sa silid ng compression. Ang mga likido ay hindi nag-compress. Marahas nilang hinihipan ang mga singsing at inaalis ang lahat ng natitirang pampadulas, na iniiwan ang butas na ganap na walang proteksyon.
Talahanayan 1: Mga Karaniwang Sanhi ng Ugat at Sintomas ng Wear
| Kategorya ng Matrix Root Cause | Pangunahing Sintomas ng Wear | Pangalawang Pagkasira ng Bahagi |
|---|---|---|
| Crosshead misalignment | Matinding ovality at bottom-bore wear | Pinabilis na pagkabigo ng packing ring |
| Pagpapadulas Pagkagutom | Deep scoring at heat tinting (galling) | Mga basag o natunaw na piston ring |
| Liquid Carryover | Washed-out na hitsura, micro-pitting | Sirang suction at discharge valves |
| Particulate Contamination | Uniform abrasive scratching kasama ang stroke path | Naka-embed na mga labi sa mga rider band |
Ang mga gumagawa ng desisyon ay nahaharap sa tatlong natatanging mga landas kapag tinutugunan ang malubhang pagkasira. Dapat mong timbangin nang mabuti ang presyon ng pagpapatakbo, integridad ng metalurhiko, at mga hadlang sa badyet.
Ang unang opsyon na ito ay nagsasangkot ng paghasa at pagbubutas ng mga nasirang pader upang maibalik ang concentricity. Oversizing ang tawag namin dito. Ang pamamaraang ito ay mananatiling mabubuhay lamang kung ang pagsusuot ay mananatiling maayos sa loob ng maximum na oversize na limitasyon ng OEM. Karaniwan mong inaalis ang ilang libong bahagi ng isang pulgada ng materyal. Gayunpaman, ang sobrang laki ay nagdadala ng natatanging mga panganib sa pagpapatupad. Mangangailangan ka ng custom na malalaking piston ring at rider band na sumusulong. Bahagyang binabago din nito ang volumetric na displacement ng unit, na maaaring makaapekto sa mga proseso sa ibaba ng agos.
Ang re-sleeving ay nagsasangkot ng pag-machining sa nasirang butas at pag-install ng isang mabigat na tungkulin na insert. Ito ay kumakatawan sa pinakamainam na pagpipilian para sa isang mabigat na isinusuot Compressor Cylinder kung saan ang panlabas na pressure boundary casting ay nananatiling structurally sound. Ang pagpili ng materyal ay gumaganap ng isang napakalaking papel dito. Gumagana nang maayos ang mga cast iron liner para sa karaniwang mga aplikasyon ng matamis na gas. Ang pinatigas na bakal o mga espesyal na haluang metal ay mahusay kapag nakikitungo sa lubhang kinakaing unti-unti na maasim na gas.
Ang thermal shrink-fitting ay nangangailangan ng eksaktong machining tolerances. Pina-freeze ng mga machine shop ang liner gamit ang liquid nitrogen habang pinapainit ang casting. Ang hindi tamang interference fit ay humahantong sa sakuna na pagkadulas ng liner sa panahon ng operasyon. Maaari rin itong magdulot ng mahinang paglipat ng init, na humahantong sa mga localized na hot spot na sumisira sa mga bagong piston ring.
Minsan, ang pag-aayos ay nagdudulot ng labis na panganib. Ang kumpletong kapalit ay nagiging mahigpit na kinakailangan kapag ang cast ay bumuo ng mga micro-fractures. Ang pagtagas ng tubig sa jacket ay nag-uutos din ng ganap na kapalit. Kung naiinip ng mga nakaraang machinist ang unit na lumampas sa mga limitasyon sa kaligtasan ng istruktura, huwag subukang mag-repair. Ang mataas na operating pressure ay magbibigay-diin sa humina na mga pader hanggang sa punto ng pagkalagot.
Isang bago Ang Gas Reciprocating Compressor casting ay nangangailangan ng pinakamataas na upfront capital expenditure (CAPEX). Gayunpaman, nag-aalok ito ng natatanging lohika ng ROI. Nire-reset ng bagong unit ang lifecycle clock sa zero. Inalis mo ang mga nakatagong panganib ng pagkapagod sa metal at makakuha ng proteksyon ng isang karaniwang warranty ng OEM.
Tsart 1: Mga Istratehiya sa Remediation para sa Pamantayan sa Pagsusuri
| ng Diskarte sa Pag-aayos ng Bore Wear | Pamantayan | sa Pangunahing Implementasyon ng Panganib |
|---|---|---|
| Honing / Nakakainip | Ang pagsusuot ay nasa ilalim ng OEM max oversize na mga limitasyon | Nangangailangan ng pasadyang malalaking singsing; nagbabago ng displacement |
| Re-Sleeving | Malalim na pagmamarka, ngunit hangganan ng sound pressure | Kabiguan ng interference fit; mahinang paglipat ng init |
| Kumpletong Pagpapalit | Micro-fractures, pagtagas ng tubig, manipis na pader | Pinakamataas na paunang paggasta sa kapital |
Dapat mong lubusang suriin ang anumang machine shop na humahawak sa iyong kagamitan. Dapat ipakita ng vendor ang ganap na kasanayan sa mga prosesong metalurhiko. Ang mga advanced na materyales sa liner ay nangangailangan ng tumpak na paghawak at paggamot sa init. Dapat silang maging mahusay sa paglalapat ng mga thermal spray coatings, tulad ng High-Velocity Oxygen Fuel (HVOF) tungsten carbide. Ang mga matitigas na patong na ito ay kapansin-pansing nagpapahaba ng habang-buhay ng mga panloob na ibabaw sa pamamagitan ng paglaban sa mga nakasasakit na contaminants.
Huwag kailanman ipagpalagay na naiintindihan ng isang vendor ang mga pamantayan ng compression. Demand na dokumentasyon na nagpapatunay sa kanilang mahigpit na pagsunod sa mga alituntunin ng API 618. Dapat mo ring i-verify ang kanilang pagsunod sa mga nauugnay na detalye ng OEM. Humingi ng patunay tungkol sa kanilang mga kakayahan sa ibabaw na tapusin. Dapat nilang makamit ang mga tiyak na halaga ng Ra (katamtamang pagkamagaspang) at Rz upang matiyak ang wastong pagpapanatili ng oil film. Suriin ang kanilang concentricity at dimensional tolerance record sa mga nakaraang trabaho.
Huwag tanggapin ang paghahatid nang walang mahigpit na pagsusuri sa kalidad ng kasiguruhan. Mag-utos ng post-repair hydrostatic testing, lalo na para sa mga water-jacketed unit. Ang hydro-testing sa 1.5 beses ang maximum na pinapahintulutang presyon ng pagtatrabaho ay nagsisiguro sa integridad ng paghahagis. Ang pagtagas ng tubig pagkatapos ng pag-install sa field ay nagdudulot ng sakuna na downtime. Higit pa rito, nangangailangan ng komprehensibong ulat ng panghuling dimensional na inspeksyon. Dapat idokumento ng ulat na ito ang anim na puntos na resulta ng pagsusuri bago umalis ang unit sa kanilang pasilidad.
Inirerekomenda namin ang isang partikular na diskarte para sa pagiging kwalipikado ng mga bagong vendor. Magsimula ng isang pilot na inspeksyon sa isang kilalang unit ng masamang aktor. Ipadala itong may problemang pag-cast sa iyong prospective na vendor. Suriin ang kanilang transparency sa pag-uulat sa panahon ng paunang pagtanggal. Tayahin ang kalidad at objectivity ng kanilang mga teknikal na rekomendasyon. Ang pilot test na ito ay nagpapakita ng kanilang tunay na kakayahan sa pag-inhinyero bago mo sila pagkatiwalaan ng mga fleet-wide overhaul.
Ang pamamahala sa bore wear ay higit pa sa pagsukat ng mga puwang ng metal. Umiikot ito sa pagpapanumbalik ng kumpletong mekanikal na integridad ng buong sistema ng compression. Ang mga inspeksyon na nakabatay sa ebidensya ay nagsisilbing ganap na pundasyon ng prosesong ito. Dapat mong tugunan ang mga sanhi ng ugat tulad ng pagkakahanay ng baras, mga clearance ng crosshead, at mahinang pagpapadulas bago magsagawa ng anumang pagkukumpuni. Kung hindi, ang iyong bagong machine na ibabaw ay mabilis na mabibigo sa pagsisimula.
Gawin ang mga naaaksyong hakbang na ito para protektahan ang iyong mga asset:
Mag-iskedyul ng komprehensibong dimensional na 6 na puntong pag-audit para sa lahat ng mga unit na may mataas na peligro sa iyong susunod na nakaplanong turnaround.
Isumite ang mga kasalukuyang ulat ng inspeksyon sa isang kwalipikadong kasosyo sa engineering para magtatag ng baseline wear rate.
Humiling ng isang pormal na pagsusuri sa pagiging posible ng pagkukumpuni para sa anumang mabigat na nakuhang bore sa halip na hulaan ang kinalabasan.
I-upgrade kaagad ang iyong mga upstream filtration system upang maiwasan ang pagpasok ng abrasive particulate contamination sa suction stream.
A: Idinidikta ng mga hangganan ng engineering ang mga limitasyong ito, kadalasang sinusukat sa ikasampung bahagi ng isang pulgada bawat pulgada ng diameter ng bore. Sa pangkalahatan, ang out-of-roundness na lumalampas sa 0.001 hanggang 0.0015 inches bawat pulgada ng diameter ay nangangailangan ng interbensyon. Gayunpaman, ang mga tiyak na limitasyon ay nakadepende nang husto sa mga partikular na detalye ng OEM at sa iyong mga panggigipit sa pagpapatakbo. Ang mga high-pressure na application ay humihingi ng mas mahigpit na pagpapaubaya upang maiwasan ang matinding gas blow-by at pagkabigo sa pag-iimpake.
A: Ang in-situ o on-site na honing ay may matinding limitasyon. Umiiral ang mga portable boring bar para sa magaan na field work. Gayunpaman, ang pag-aayos ng malalim na pagmamarka at high-precision sleeving ay karaniwang nangangailangan ng shop-level machining. Tinitiyak ng isang dedikadong machine shop ang wastong concentricity, mahigpit na clamping, at tumpak na thermal interference na akma. Ang pagtatangka ng kumplikadong sleeving sa field ay madalas na nakompromiso ang integridad ng istruktura at pagkakahanay ng buong unit.
A: May kabaligtaran na relasyon sa pagitan ng dalawang salik na ito. Habang nawawala ang tunay na cylindrical na hugis ng bore, bumababa ang physical contact area ng rider band. Ang pinababang footprint na ito ay kapansin-pansing nagpapataas ng localized bearing pressure sa Teflon band material. Ang mataas na presyon ay nagpapabilis sa pagkasuot ng rider band, na bumababa sa piston rod at nagdudulot ng karagdagang mekanikal na degradasyon sa buong stroke.


