
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 18-08-2026 Herkomst: Locatie
Slijtage van cilinderboringen vormt een onvermijdelijke tribologische uitdaging in uw dagelijkse werkzaamheden. Elke zuigerslag veroorzaakt enorme wrijving in een gaszuigercompressor. Na verloop van tijd heeft dit constante contact een directe invloed op de volumetrische efficiëntie, beperkt het de levensduur van de verpakking en vormt het een bedreiging voor de algehele betrouwbaarheid van de apparatuur. Voortijdige of ongecontroleerde slijtage leidt tot catastrofale gasdoorstroming. U zult al snel te maken krijgen met overmatige thermische stress en ongeplande uitval. Beslissers moeten onderscheid maken tussen normale operationele slijtage en versnelde degradatie. Versnelde degradatie vereist onmiddellijke interventie om de mechanische integriteit van uw compressiesysteem te beschermen.
We hebben dit artikel ontworpen om een zeer technisch, objectief raamwerk voor evaluatie te bieden. Je leert hoe je slijtage nauwkeurig kunt inspecteren en onderliggende mechanische defecten kunt identificeren. Wij helpen u de haalbaarheid van reparaties te beoordelen en de optimale herstelstrategie te selecteren. Door deze protocollen te volgen, kunt u de systeemprestaties herstellen zonder het risico van niet-naleving te riskeren of de operationele veiligheid op te offeren.
Nauwkeurige beoordeling vereist het isoleren van tapsheid, onrondheid en oppervlaktekervingen met behulp van meerpuntsmeetklokken.
Een analyse van de hoofdoorzaak (bijv. verkeerde uitlijning van de kruiskop, defecte smering) moet aan elke cilinderreparatie voorafgaan om terugkerende slijtage te voorkomen.
De beslissing om een compressorcilinder aan te scherpen, te hulsen of te vervangen hangt af van de maximaal toegestane spelingen, bedrijfsdruk en thermische dynamiek van de OEM.
Het kiezen van een reparatieleverancier vereist het verifiëren van hun naleving van de API 618-normen en hun metallurgische expertise op het gebied van op maat gemaakte liners en geavanceerde coatings.
Door de grotere afstand tussen zuiger en cilinder kan gecomprimeerd gas langs de zuigerveren ontsnappen. Professionals uit de industrie noemen dit fenomeen ‘gas blow-by’. Deze klap vermindert de doorvoer van uw machine drastisch. Bijgevolg besteedt u aanzienlijk meer elektrische of brandstofenergie om elke standaard kubieke voet (SCF) gas te comprimeren. De interne temperaturen stijgen ook gevaarlijk omdat heet, eerder gecomprimeerd gas door deze grotere spelingen circuleert. Deze opgesloten warmte degradeert uw smeerolie, waardoor de viscositeit dunner wordt en de slijtagecyclus toeneemt.
Overmatige cilinderslijtage komt nooit voor in een vacuüm. Het brengt abnormale zijbelastingen over op anderen Onderdelen van gaszuigercompressoren . Zuigerstangen, rijderringen en drukpakkingen krijgen het grootste deel van deze verkeerd uitgelijnde kracht. De rider bands verliezen hun beoogde contactvlak tegen de cilinderwand. Ze slijten ongelijkmatig, waardoor de zware zuigerstang van zijn werkelijke middenlijn valt. Deze val van de stang versnelt het falen van de pakkingring, brengt kritische stangafdichtingen in gevaar en leidt vaak tot gevaarlijke diffuse emissies.
U moet duidelijk definiëren hoe een 'gecontroleerde staat' er voor uw instelling uitziet. Ten eerste moet u tijdens alle compressiefasen te allen tijde de door de OEM gespecificeerde boringspeling aanhouden. Een gecontroleerde toestand biedt ook stabiele bedrijfsuitlaattemperaturen. Ten slotte kunt u vertrouwen op voorspelbare, langere onderhoudsintervallen. Wanneer u boringslijtage proactief beheert, vermijdt u noodstops en houdt u de productieschema's volledig intact.

Voorbereiding is de cruciale eerste stap bij elke evaluatie. U moet de boring grondig reinigen voordat u een enkele meting uitvoert. Technici moeten alle olie, vuil, leidingaanslag en koolstofophoping wegvegen. Laat vervolgens het gehele geheel op omgevingstemperatuur komen. Het uitvoeren van metingen op een hete eenheid veroorzaakt ernstige thermische uitzettingsvervormingen. Deze vervormingen zullen uw goedkeuringsberekeningen ongeldig maken en leiden tot ondoordachte reparatiebeslissingen.
Om tribologische schade nauwkeurig te kunnen beoordelen, hebt u precisiegereedschap nodig. Standaard remklauwen missen het bereik en de stijfheid voor deze taak. Specificeer in plaats daarvan het gebruik van gekalibreerde meetklokken en hoofdmicrometers. Deze instrumenten bieden de nodige resolutie om microscopische slijtage te detecteren. Standaardpraktijk vereist dat de meetklok met behulp van de micrometer op nul wordt gezet op de nominale boringdiameter voordat het binnenoppervlak wordt geveegd.
Industrienormen schrijven voor elke nauwkeurigheid een specifieke meetroutine voor Inspectie van slijtage van cilinderboringen van zuigercompressoren . Dit noemen wij de 6-puntencheck. Volg deze exacte stappen:
Kalibreer uw meetklok met een gecertificeerde hoofdmicrometer.
Meet de verticale as precies op het bovenste dode punt van de zuigerslag.
Meet de horizontale as op hetzelfde bovenste dode punt.
Herhaal de verticale en horizontale metingen in het midden van de lijn.
Herhaal beide asmetingen in het onderste dode punt van de slag.
Documenteer alle zes gegevenspunten om een uitgebreid dimensionaal profiel op te bouwen.
U moet deze metingen interpreteren om specifieke slijtagepatronen te identificeren. Slijtage gebeurt zelden gelijkmatig over het gietstuk. Taper-slijtage lijkt meestal veel zwaarder aan het krukuiteinde of het hoofdeinde. De dynamiek van de gasbelasting, de rek van de hengel en de slaglengte dicteren dit tapse effect. Vaak zie je dat de zwaartekracht een grote rol speelt in horizontale eenheden. De zwaartekracht trekt de zware zuiger naar beneden, waardoor onrondheid of ovaliteit ontstaat.
Naast dimensionale controles moet je letten op scoren en vreten. Ga met uw vingers over het oppervlak om de degradatie van de afwerking te beoordelen. Diepe groeven duiden op een volledige ineenstorting van de smeerfilm. Let bij het beoordelen van de score op verkleuring van het metaal. De blauwe of paarse hittekleuring geeft aan dat de componenten zware droogloopomstandigheden hebben ondergaan.
Je kunt de beschadigde boring niet zomaar repareren. Je moet verder kijken dan de directe schade om de oorzaak te vinden. Mechanische uitlijning fungeert als een primaire boosdoener voor versnelde slijtage. Problemen binnen de Crosshead Assembly introduceert enorme asymmetrische zijbelastingen rechtstreeks in de cilinderwanden. Overmatige speling tussen de kruiskop of een ernstige slingering van de stang dwingt de zuiger uit zijn middenlijn. De berijderringen fungeren dan als snijgereedschap en kerven bij elke slag de gietijzeren oppervlakken uit.
Smeringsstoringen vernietigen interne oppervlakken snel. Onjuiste olietoevoersnelheden beroven de ringen van de noodzakelijke grenssmering. Operators gebruiken vaak een onjuiste olieviscositeit die afbreekt bij hoge perstemperaturen. Soms spoelt zware verdunning van de gasstroom de beschermende oliefilm volledig weg. Zonder deze microscopische hydrodynamische barrière schuurt metaal rechtstreeks tegen metaal.
Door vervuiling ontstaat er een zeer schurende slurry in de machine. Pijpaanslag, roestvlokken en katalysatorstof komen binnen via de zuigkleppen. Dit vuil nestelt zich in de zachtere Teflon-ruitenbanden en verandert deze in schuurpapier. Vloeistofuitspoeling vindt plaats wanneer vloeibare koolwaterstoffen of wateroverdracht de compressiekamer binnendringt. Vloeistoffen comprimeren niet. Ze blazen met geweld langs de ringen en verwijderen al het resterende smeermiddel, waardoor de boring volledig onbeschermd blijft.
Tabel 1: Algemene basisoorzaken en slijtagesymptomen Matrix
| Hoofdoorzaakcategorie | Primair slijtagesymptoom | Secundaire schade aan onderdelen |
|---|---|---|
| Verkeerde uitlijning van de kruiskop | Ernstige ovaliteit en slijtage aan de onderkant | Versnelde pakkingringstoring |
| Smering Honger | Diep inkerving en hittekleuring (vreten) | Verbrijzelde of gesmolten zuigerveren |
| Vloeibare overdracht | Verwassen uiterlijk, micro-pitting | Gebroken zuig- en perskleppen |
| Deeltjesverontreiniging | Uniform schurend krassen langs het slagpad | Ingebed vuil in rider bands |
Beslissers worden geconfronteerd met drie verschillende trajecten bij het aanpakken van ernstige slijtage. U moet operationele druk, metallurgische integriteit en budgetbeperkingen zorgvuldig afwegen.
Deze eerste optie omvat het slijpen en boren van de beschadigde muren om de concentriciteit te herstellen. Dit noemen wij overdimensionering. Deze methode blijft alleen haalbaar als de slijtage ruim binnen de maximale overmaatslimieten van de OEM blijft. Normaal gesproken verwijdert u slechts een paar duizendsten van een centimeter materiaal. Overdimensionering brengt echter duidelijke implementatierisico's met zich mee. Voor de toekomst heb je op maat gemaakte oversized zuigerveren en rider bands nodig. Het verandert ook enigszins de volumetrische verplaatsing van de eenheid, wat van invloed kan zijn op de stroomafwaartse processen.
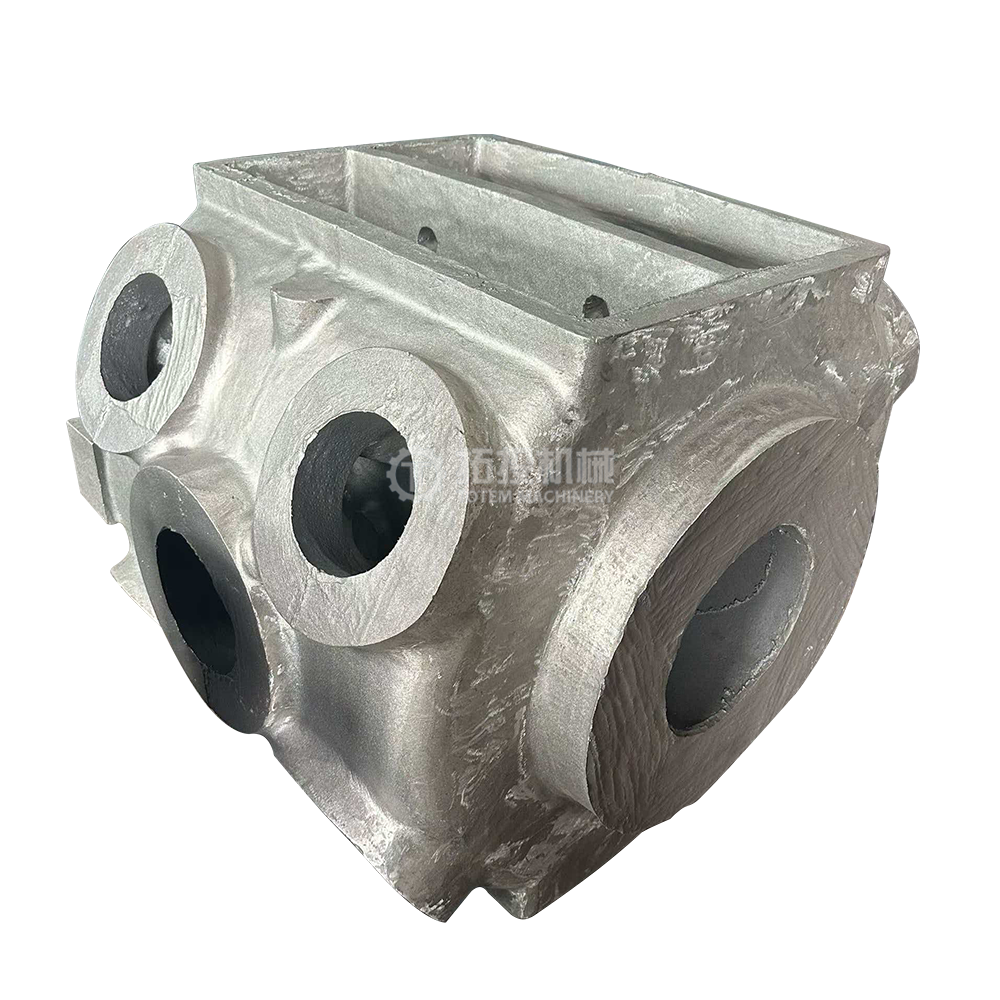
Bij het opnieuw inhoesen wordt de beschadigde boring machinaal bewerkt en een zwaar uitgevoerde wisselplaat geïnstalleerd. Dit is de optimale keuze voor een zwaar versleten kledingstuk Compressorcilinder waarbij het buitenste drukgrensgietstuk structureel gezond blijft. Materiaalkeuze speelt hier een grote rol. Gietijzeren voeringen werken goed voor standaard zoetgastoepassingen. Gehard staal of speciale legeringen blinken uit in de omgang met zeer corrosief zuur gas.
Thermisch krimpen vereist exacte bewerkingstoleranties. Machinewerkplaatsen bevriezen de voering met vloeibare stikstof terwijl het gietstuk wordt verwarmd. Een onjuiste perspassing leidt tot catastrofaal slippen van de voering tijdens het gebruik. Het kan ook een slechte warmteoverdracht veroorzaken, wat kan leiden tot plaatselijke hotspots die nieuwe zuigerveren vernietigen.
Soms brengen reparaties te veel risico met zich mee. Volledige vervanging wordt strikt noodzakelijk wanneer het gietstuk microbreuken ontwikkelt. Waterlekken in de jas vereisen ook een volledige vervanging. Als eerdere machinisten de unit voorbij de structurele veiligheidslimieten hebben geboord, probeer dan geen nieuwe reparatie uit te voeren. De hoge werkdruk zal de verzwakte wanden tot het punt van scheuren belasten.
Een nieuwe Het gieten van gaszuigercompressoren vereist de hoogste investeringsuitgaven vooraf (CAPEX). Het biedt echter een duidelijke ROI-logica. Een nieuwe eenheid zet de levenscyclusklok terug op nul. U elimineert de verborgen risico's van metaalmoeheid en krijgt de bescherming van een standaard OEM-garantie.
Grafiek 1: Saneringsstrategieën voor
| herstel van boorslijtage Strategie | Evaluatiecriteria | Primair implementatierisico |
|---|---|---|
| Honing / Saai | Slijtage valt onder de OEM-limieten voor overmaat | Vereist op maat gemaakte extra grote ringen; verandert de verplaatsing |
| Opnieuw inhoesen | Diep scorend, maar goede drukgrens | Storing in interferentiepassing; slechte warmteoverdracht |
| Volledige vervanging | Microbreuken, waterlekken, dunne muren | Hoogste initiële kapitaaluitgaven |
Elke machinewerkplaats die met uw apparatuur omgaat, moet u grondig doorlichten. De verkoper moet absolute beheersing van metallurgische processen aantonen. Geavanceerde voeringmaterialen vereisen nauwkeurige hantering en warmtebehandeling. Ze moeten uitblinken in het aanbrengen van thermische spuitcoatings, zoals High-Velocity Oxygen Fuel (HVOF) wolfraamcarbide. Deze harde coatings verlengen de levensduur van interne oppervlakken aanzienlijk door weerstand te bieden aan schurende verontreinigingen.
Ga er nooit vanuit dat een leverancier de compressienormen begrijpt. Vraag documentatie die hun strikte naleving van de API 618-richtlijnen aantoont. U moet ook controleren of ze voldoen aan de relevante OEM-specificaties. Vraag om bewijs met betrekking tot hun mogelijkheden voor oppervlakteafwerking. Ze moeten specifieke Ra- (ruwheidsgemiddelde) en Rz-waarden bereiken om een goede oliefilmretentie te garanderen. Controleer hun concentriciteits- en maattolerantiegegevens bij eerdere klussen.
Accepteer geen levering zonder strenge kwaliteitstests. Verplicht hydrostatisch testen na reparatie, vooral voor eenheden met watermantel. Hydro-testen bij 1,5 keer de maximaal toegestane werkdruk garanderen de gietintegriteit. Waterlekken na installatie ter plaatse veroorzaken catastrofale stilstand. Bovendien is een uitgebreid eindrapport van de dimensionele inspectie vereist. Dit rapport moet de resultaten van de zespuntscontrole documenteren voordat de eenheid de locatie verlaat.
We raden een specifieke strategie aan voor het kwalificeren van nieuwe leveranciers. Start een pilot-inspectie op een bekende slechte actor-eenheid. Stuur deze problematische casting naar uw potentiële leverancier. Evalueer hun rapportagetransparantie tijdens de eerste demontage. Beoordeel de kwaliteit en objectiviteit van hun technische aanbevelingen. Deze pilottest onthult hun ware technische capaciteiten voordat u ze de volledige revisie van het wagenpark toevertrouwt.
Het beheren van boringslijtage gaat veel verder dan alleen het meten van metaalspleten. Het draait om het herstellen van de volledige mechanische integriteit van het gehele compressiesysteem. Op bewijs gebaseerde inspecties vormen de absolute basis van dit proces. Voordat u reparaties uitvoert, moet u de onderliggende oorzaken aanpakken, zoals de uitlijning van de stang, speling tussen de kruiskoppen en slechte smering. Anders zal uw nieuw bewerkte oppervlak bij het opstarten snel defect raken.
Voer deze bruikbare stappen uit om uw bezittingen te beschermen:
Plan een uitgebreide dimensionale 6-punts audit voor alle eenheden met een hoog risico tijdens uw volgende geplande turnaround.
Dien actuele inspectierapporten in bij een gekwalificeerde technische partner om een basisslijtagepercentage vast te stellen.
Vraag om een formele analyse van de haalbaarheid van reparaties voor elke boring met een hoge score, in plaats van de uitkomst te raden.
Upgrade uw stroomopwaartse filtersystemen onmiddellijk om te voorkomen dat schurende deeltjes in de zuigstroom terechtkomen.
A: Technische grenzen bepalen deze limieten, vaak gemeten in duizendsten van een inch per inch boringdiameter. In het algemeen vereist een onrondheid groter dan 0,001 tot 0,0015 inch per inch diameter interventie. De precieze limieten zijn echter sterk afhankelijk van specifieke OEM-specificaties en uw operationele druk. Hogedruktoepassingen vereisen veel nauwere toleranties om ernstig gasdoorblazen en pakkingfouten te voorkomen.
A: Honen ter plaatse of ter plaatse heeft ernstige beperkingen. Er bestaan draagbare kotterbaren voor licht veldwerk. Reparatie met diepe groeven en zeer nauwkeurige kous vereisen echter doorgaans machinale bewerking op werkplaatsniveau. Een speciale machinewerkplaats zorgt voor de juiste concentriciteit, stevige klemming en nauwkeurige thermische interferentiepassingen. Het proberen van complexe sleeving in het veld brengt vaak de structurele integriteit en uitlijning van de hele eenheid in gevaar.
A: Er bestaat een omgekeerde relatie tussen deze twee factoren. Naarmate de boring zijn echte cilindrische vorm verliest, neemt het fysieke contactoppervlak van de rider-band af. Deze kleinere voetafdruk verhoogt dramatisch de plaatselijke lagerdruk op het Teflon-bandmateriaal. De verhoogde druk versnelt de slijtage van de rider-band, waardoor de zuigerstang zakt en verdere mechanische degradatie tijdens de slag ontstaat.


