
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 18-2026-08-18 ที่มา: เว็บไซต์
การสึกหรอของรูกระบอกสูบทำให้เกิดความท้าทายด้านไทรโบโลยีที่หลีกเลี่ยงไม่ได้ในการทำงานประจำวันของคุณ ทุกจังหวะของลูกสูบจะสร้างแรงเสียดทานอันมหาศาลภายในคอมเพรสเซอร์แบบลูกสูบที่ใช้แก๊ส เมื่อเวลาผ่านไป การสัมผัสอย่างต่อเนื่องนี้จะส่งผลโดยตรงต่อประสิทธิภาพเชิงปริมาตร จำกัดอายุการบรรจุ และคุกคามความน่าเชื่อถือของอุปกรณ์โดยรวม การสึกหรอก่อนกำหนดหรือไม่ได้รับการตรวจสอบทำให้เกิดภัยพิบัติจากแก๊ส ในไม่ช้า คุณจะพบกับความเครียดจากความร้อนที่มากเกินไป และประสบปัญหาไฟฟ้าขัดข้องโดยไม่ได้วางแผนไว้ ผู้มีอำนาจตัดสินใจจะต้องแยกแยะระหว่างการสึกหรอจากการปฏิบัติงานตามปกติและการเสื่อมสภาพแบบเร่ง การย่อยสลายแบบเร่งจำเป็นต้องมีการแทรกแซงทันทีเพื่อปกป้องความสมบูรณ์ทางกลไกของระบบการบีบอัดของคุณ
เราออกแบบบทความนี้เพื่อให้เป็นกรอบทางเทคนิคและวัตถุประสงค์สูงสำหรับการประเมินผล คุณจะได้เรียนรู้วิธีตรวจสอบการสึกหรออย่างแม่นยำและระบุข้อบกพร่องทางกลไกที่ซ่อนอยู่ เราช่วยคุณประเมินความสามารถในการซ่อมแซมและเลือกกลยุทธ์การแก้ไขที่เหมาะสมที่สุด เมื่อปฏิบัติตามโปรโตคอลเหล่านี้ คุณสามารถกู้คืนประสิทธิภาพของระบบได้โดยไม่ต้องเสี่ยงต่อการไม่ปฏิบัติตามข้อกำหนดหรือเสียสละความปลอดภัยในการปฏิบัติงาน
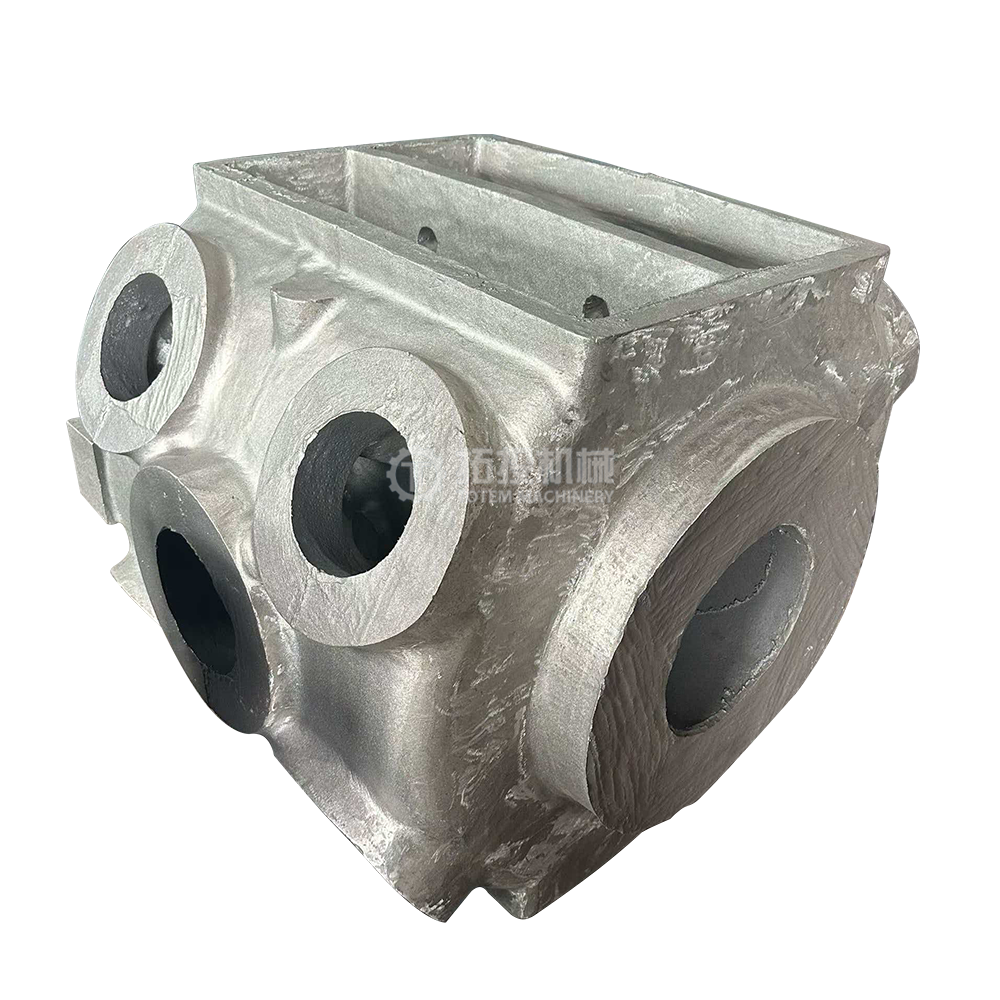
การประเมินที่แม่นยำจำเป็นต้องแยกเทเปอร์ ความไม่กลม และการให้คะแนนพื้นผิวโดยใช้การวัดรูเกจแบบหลายจุด
การวิเคราะห์สาเหตุที่แท้จริง (เช่น การวางแนวชุดครอสเฮดไม่ตรง การหล่อลื่นล้มเหลว) จะต้องดำเนินการก่อนการซ่อมแซมกระบอกสูบเพื่อป้องกันการสึกหรอซ้ำ
การตัดสินใจลับคม ปลอกหุ้ม หรือเปลี่ยนกระบอกสูบคอมเพรสเซอร์จะขึ้นอยู่กับระยะห่างสูงสุดที่ OEM อนุญาต แรงดันใช้งาน และไดนามิกของความร้อน
การเลือกผู้จำหน่ายซ่อมจำเป็นต้องตรวจสอบการปฏิบัติตามมาตรฐาน API 618 และความเชี่ยวชาญด้านโลหะวิทยาในไลเนอร์สั่งทำพิเศษและการเคลือบขั้นสูง
ระยะห่างจากลูกสูบถึงกระบอกสูบที่เพิ่มขึ้นทำให้ก๊าซอัดทะลุผ่านแหวนลูกสูบได้ ผู้เชี่ยวชาญด้านอุตสาหกรรมเรียกปรากฏการณ์นี้ว่าแก๊สระเบิด การลดปริมาณงานของเครื่องลงอย่างมาก ด้วยเหตุนี้ คุณจึงใช้พลังงานไฟฟ้าหรือเชื้อเพลิงมากขึ้นอย่างมากในการบีบอัดก๊าซมาตรฐานแต่ละลูกบาศก์ฟุต (SCF) อุณหภูมิภายในยังพุ่งสูงขึ้นอย่างเป็นอันตรายเมื่อก๊าซร้อนที่ถูกบีบอัดก่อนหน้านี้หมุนเวียนซ้ำผ่านช่องว่างที่ขยายเหล่านี้ ความร้อนที่กักเก็บนี้จะทำให้น้ำมันหล่อลื่นของคุณเสื่อมคุณภาพ ความหนืดลดลง และทำให้รอบการสึกหรอแย่ลง
การสึกหรอของกระบอกสูบที่มากเกินไปไม่เคยเกิดขึ้นในสุญญากาศ มันจะถ่ายโอนภาระด้านข้างที่ผิดปกติไปยังสิ่งอื่น ชิ้นส่วนคอมเพรสเซอร์แบบลูกสูบ แก๊ส ก้านลูกสูบ แหวนของผู้ขับขี่ และการบีบอัดแรงดันจะรับภาระหนักจากแรงที่ไม่ตรงแนวนี้ แถบรัดของผู้ขี่สูญเสียแผ่นปะสัมผัสที่ตั้งใจไว้กับผนังกระบอกสูบ การสึกหรอไม่สม่ำเสมอ ซึ่งส่งผลให้ก้านลูกสูบหนักหลุดออกจากเส้นกึ่งกลางที่แท้จริง การปล่อยก้านสูบนี้เร่งความล้มเหลวของแหวนบรรจุ ส่งผลกระทบต่อซีลก้านที่สำคัญ และมักนำไปสู่การปล่อยก๊าซที่เป็นอันตรายหลบหนี
คุณต้องกำหนดอย่างชัดเจนว่า 'สถานะที่ได้รับการควบคุม' มีลักษณะอย่างไรสำหรับสถานที่ของคุณ ขั้นแรก คุณต้องรักษาระยะห่างของรูเจาะที่ระบุโดย OEM ตลอดเวลาตลอดทุกขั้นตอนการบีบอัด สถานะที่ได้รับการควบคุมยังมีอุณหภูมิการปล่อยประจุในการทำงานที่เสถียรอีกด้วย สุดท้ายนี้ คุณสามารถไว้วางใจช่วงเวลาการบำรุงรักษาที่ขยายออกไปและคาดการณ์ได้ เมื่อคุณจัดการการสึกหรอของรูเจาะในเชิงรุก คุณจะหลีกเลี่ยงการปิดเครื่องฉุกเฉินและรักษาตารางการผลิตให้ครบถ้วน

การเตรียมการถือเป็นขั้นตอนแรกที่สำคัญในการประเมิน คุณต้องทำความสะอาดรูให้สะอาดก่อนที่จะทำการวัดเพียงครั้งเดียว ช่างเทคนิคต้องเช็ดน้ำมัน เศษซาก ตะกรันท่อ และการสะสมของคาร์บอนออกทั้งหมด จากนั้น ปล่อยให้ส่วนประกอบทั้งหมดมีอุณหภูมิโดยรอบ การอ่านค่าบนหน่วยที่ร้อนจะทำให้เกิดการบิดเบือนการขยายตัวเนื่องจากความร้อนอย่างรุนแรง การบิดเบือนเหล่านี้จะทำให้การคำนวณระยะห่างของคุณเป็นโมฆะ และนำไปสู่การตัดสินใจซ่อมแซมที่ผิดพลาด
คุณต้องมีเครื่องมือที่มีความแม่นยำในการประเมินความเสียหายทางไทรโบโลยีอย่างแม่นยำ คาลิเปอร์มาตรฐานขาดระยะเอื้อมและความแข็งแกร่งสำหรับงานนี้ ให้ระบุการใช้เกจวัดรูหน้าปัดและมาสเตอร์ไมโครมิเตอร์ที่สอบเทียบแล้วแทน เครื่องมือเหล่านี้ให้ความละเอียดที่จำเป็นในการตรวจจับการสึกหรอระดับจุลภาค แนวทางปฏิบัติมาตรฐานกำหนดให้ต้องปรับค่ารูเกจของไดอัลให้เป็นศูนย์โดยใช้ไมโครมิเตอร์ก่อนที่จะกวาดพื้นผิวภายใน
มาตรฐานอุตสาหกรรมเป็นตัวกำหนดกิจวัตรการวัดเฉพาะเพื่อความถูกต้องแม่นยำ การ สอบการสึกหรอของกระบอกสูบคอมเพรสเซอร์แบบลูกสูบ ตรวจ เราเรียกสิ่งนี้ว่าเช็ค 6 จุด ทำตามขั้นตอนที่แน่นอนเหล่านี้:
ปรับเทียบเกจวัดรูหน้าปัดของคุณกับมาสเตอร์ไมโครมิเตอร์ที่ได้รับการรับรอง
วัดแกนแนวตั้งตรงจุดศูนย์กลางตายด้านบนของจังหวะลูกสูบ
วัดแกนนอนที่ตำแหน่งจุดศูนย์ตายด้านบนเดียวกัน
ทำซ้ำการวัดแนวตั้งและแนวนอนที่จุดกึ่งกลางของเส้นขีด
ทำซ้ำการวัดทั้งสองแกนที่จุดศูนย์กลางตายด้านล่างของระยะชัก
จัดทำเอกสารจุดข้อมูลทั้งหกจุดเพื่อสร้างโปรไฟล์มิติที่ครอบคลุม
คุณต้องตีความการอ่านเหล่านี้เพื่อระบุรูปแบบการสึกหรอที่เฉพาะเจาะจง การสึกหรอไม่ค่อยเกิดขึ้นอย่างสม่ำเสมอตลอดการหล่อ การสึกหรอแบบเทเปอร์มักจะดูหนักกว่ามากที่ปลายข้อเหวี่ยงหรือส่วนหัว พลศาสตร์ของโหลดแก๊ส การยืดตัวของก้าน และความยาวของระยะชักเป็นตัวกำหนดเอฟเฟกต์เทเปอร์นี้ คุณมักจะเห็นว่าแรงโน้มถ่วงมีบทบาทอย่างมากในหน่วยแนวนอน แรงโน้มถ่วงดึงลูกสูบที่มีน้ำหนักมากลง ส่งผลให้ลูกสูบไม่กลมหรือตกไข่
นอกเหนือจากการตรวจสอบมิติแล้ว คุณต้องมองหาการให้คะแนนและการหวือหวา ใช้นิ้วของคุณไปบนพื้นผิวเพื่อประเมินการเสื่อมสภาพของพื้นผิว ร่องลึกบ่งบอกถึงการยุบตัวของฟิล์มหล่อลื่นโดยสมบูรณ์ เมื่อประเมินการให้คะแนน ให้มองหาการเปลี่ยนสีบนโลหะ การย้อมสีด้วยความร้อนสีน้ำเงินหรือสีม่วงจะบอกคุณว่าส่วนประกอบต่างๆ ต้องเผชิญกับสภาวะการทำงานที่แห้งอย่างรุนแรง
คุณไม่สามารถซ่อมแซมรูที่เสียหายได้ คุณต้องมองข้ามความเสียหายที่เกิดขึ้นทันทีเพื่อค้นหาแหล่งที่มา การจัดตำแหน่งทางกลถือเป็นสาเหตุหลักที่ทำให้เกิดการสึกหรอเร็วขึ้น ปัญหาภายใน Crosshead Assembly จะนำโหลดด้านข้างที่ไม่สมมาตรจำนวนมากเข้าสู่ผนังกระบอกสูบโดยตรง ระยะครอสเฮดที่มากเกินไปหรือการส่ายของก้านอย่างรุนแรงจะทำให้ลูกสูบหลุดออกจากเส้นกึ่งกลาง วงแหวนของผู้ขี่จะทำหน้าที่เหมือนเครื่องมือตัด โดยเซาะพื้นผิวเหล็กหล่อในทุกจังหวะ
ความล้มเหลวในการหล่อลื่นจะทำลายพื้นผิวภายในอย่างรวดเร็ว อัตราการป้อนน้ำมันที่ไม่เหมาะสมจะทำให้วงแหวนขาดการหล่อลื่นขอบเขตที่จำเป็น ผู้ปฏิบัติงานมักใช้ความหนืดของน้ำมันที่ไม่ถูกต้องซึ่งจะพังทลายลงภายใต้อุณหภูมิที่ปล่อยออกมาสูง บางครั้งการเจือจางของกระแสก๊าซที่รุนแรงจะชะล้างฟิล์มน้ำมันป้องกันออกไปโดยสิ้นเชิง หากไม่มีสิ่งกีดขวางทางอุทกไดนามิกด้วยกล้องจุลทรรศน์ โลหะจะบดกับโลหะโดยตรง
การปนเปื้อนทำให้เกิดสารละลายที่มีฤทธิ์กัดกร่อนสูงภายในเครื่อง ตะกรันท่อ สะเก็ดสนิม และฝุ่นตัวเร่งปฏิกิริยาจะเข้ามาทางวาล์วดูด เศษซากนี้จะฝังตัวอยู่ในสายรัดเทฟลอนแบบขี่ที่นุ่มกว่า และกลายเป็นกระดาษทราย การชะล้างด้วยของเหลวเกิดขึ้นเมื่อไฮโดรคาร์บอนเหลวหรือสารพาน้ำเข้าไปในห้องอัด ของเหลวไม่บีบอัด พวกมันเป่าผ่านวงแหวนอย่างรุนแรงและดึงสารหล่อลื่นที่ตกค้างออกทั้งหมด ส่งผลให้กระบอกสูบไม่มีการป้องกันโดยสิ้นเชิง
ตารางที่ 1: สาเหตุที่พบบ่อยและอาการการสึกหรอ เมทริก
| ซ์ สาเหตุหลัก หมวดหมู่ | อาการการสึกหรอ | หลัก ความเสียหายของส่วนประกอบรอง |
|---|---|---|
| การจัดแนวครอสเฮดไม่ตรง | การตกไข่อย่างรุนแรงและการสึกหรอของการเจาะด้านล่าง | เร่งความล้มเหลวของแหวนบรรจุ |
| ความอดอยากจากการหล่อลื่น | การให้คะแนนแบบลึกและการย้อมสีด้วยความร้อน (การเกา) | แหวนลูกสูบแตกหรือละลาย |
| การยกยอดของเหลว | ลักษณะล้างออก, micro-pitting | วาล์วดูดและจ่ายแตก |
| การปนเปื้อนของอนุภาค | รอยขีดข่วนที่มีฤทธิ์กัดกร่อนสม่ำเสมอตลอดเส้นทางของจังหวะ | เศษซากที่ฝังอยู่ในวงไรเดอร์ |
ผู้มีอำนาจตัดสินใจต้องเผชิญกับสามเส้นทางที่แตกต่างกันเมื่อต้องรับมือกับการสึกหรอที่รุนแรง คุณต้องชั่งน้ำหนักแรงกดดันในการปฏิบัติงาน ความสมบูรณ์ของโลหะวิทยา และข้อจำกัดด้านงบประมาณอย่างระมัดระวัง
ตัวเลือกแรกนี้เกี่ยวข้องกับการเจาะและเจาะผนังที่เสียหายเพื่อคืนความเข้มข้น เราเรียกสิ่งนี้ว่าการโอเวอร์ไซส์ วิธีการนี้จะใช้ได้ก็ต่อเมื่อการสึกหรอยังคงอยู่ในขีดจำกัดขนาดเกินสูงสุดของ OEM เท่านั้น โดยทั่วไปคุณจะลบวัสดุเพียงไม่กี่ในพันของนิ้ว อย่างไรก็ตาม การเพิ่มขนาดมากเกินไปมีความเสี่ยงในการใช้งานที่แตกต่างกัน คุณจะต้องใช้แหวนลูกสูบขนาดใหญ่พิเศษและแถบรัดของผู้ขับขี่ก้าวไปข้างหน้า นอกจากนี้ยังเปลี่ยนแปลงการกระจัดเชิงปริมาตรของเครื่องเล็กน้อย ซึ่งอาจส่งผลต่อกระบวนการดาวน์สตรีม
การปลอกปลอกใหม่เกี่ยวข้องกับการตัดเฉือนรูที่เสียหายออกและติดตั้งเม็ดมีดสำหรับงานหนัก นี่ถือเป็นตัวเลือกที่เหมาะสมที่สุดสำหรับการสวมใส่อย่างหนัก กระบอกอัดอากาศ ที่การหล่อขอบเขตแรงดันภายนอกยังคงมีโครงสร้างที่แข็งแรง การเลือกใช้วัสดุมีบทบาทอย่างมากที่นี่ ปลอกเหล็กหล่อทำงานได้ดีกับการใช้แก๊สหวานมาตรฐาน เหล็กชุบแข็งหรือโลหะผสมพิเศษมีความเป็นเลิศเมื่อต้องรับมือกับก๊าซเปรี้ยวที่มีฤทธิ์กัดกร่อนสูง
ข้อต่อฟิตติ้งหดตัวด้วยความร้อนต้องการพิกัดความเผื่อของเครื่องจักรที่แน่นอน ร้านขายเครื่องจักรแช่แข็งไลเนอร์โดยใช้ไนโตรเจนเหลวในขณะที่ให้ความร้อนแก่การหล่อ การรบกวนที่ไม่เหมาะสมทำให้เกิดการเลื่อนหลุดของไลเนอร์ระหว่างการทำงาน นอกจากนี้ยังทำให้เกิดการถ่ายเทความร้อนได้ไม่ดี ทำให้เกิดจุดร้อนเฉพาะที่ซึ่งทำลายแหวนลูกสูบใหม่
บางครั้งการซ่อมแซมอาจมีความเสี่ยงมากเกินไป การเปลี่ยนทดแทนโดยสมบูรณ์มีความจำเป็นอย่างยิ่งเมื่อการหล่อเกิดรอยแตกขนาดเล็กมาก การรั่วไหลของน้ำที่แจ็คเก็ตยังบังคับให้ต้องเปลี่ยนใหม่ทั้งหมด หากช่างเครื่องคนก่อนเจาะตัวเครื่องเกินขีดจำกัดความปลอดภัยของโครงสร้าง อย่าพยายามซ่อมแซมอีกครั้ง แรงดันใช้งานที่สูงจะทำให้เกิดความเครียดกับผนังที่อ่อนแอจนถึงจุดที่แตกออก
ใหม่ การหล่อแบบ คอมเพรสเซอร์แบบลูกสูบ ต้องใช้เงินลงทุนล่วงหน้าสูงสุด (CAPEX) อย่างไรก็ตาม มันมีตรรกะ ROI ที่แตกต่างกัน หน่วยใหม่จะรีเซ็ตนาฬิกาวงจรชีวิตให้เป็นศูนย์ คุณขจัดความเสี่ยงที่ซ่อนอยู่จากความล้าของโลหะ และได้รับการคุ้มครองจากการรับประกันมาตรฐานของ OEM
แผนภูมิที่ 1: กลยุทธ์การฟื้นฟู
| กลยุทธ์การซ่อมแซม การสึกหรอของ | การเจาะ เกณฑ์การประเมิน | ความเสี่ยงในการดำเนินการเบื้องต้น |
|---|---|---|
| Honing / น่าเบื่อ | การสึกหรออยู่ภายใต้ขีดจำกัดขนาดเกินสูงสุดของ OEM | ต้องใช้แหวนขนาดใหญ่พิเศษ เปลี่ยนแปลงการกระจัด |
| ปลอกหุ้มอีกครั้ง | การให้คะแนนที่ลึก แต่ขอบเขตความกดดันของเสียง | ความล้มเหลวในการรบกวนพอดี การถ่ายเทความร้อนไม่ดี |
| ทดแทนให้สมบูรณ์ | รอยแตกขนาดเล็ก น้ำรั่ว ผนังบาง | รายจ่ายฝ่ายทุนเริ่มต้นสูงสุด |
คุณต้องตรวจสอบร้านขายเครื่องจักรที่จัดการอุปกรณ์ของคุณอย่างละเอียดถี่ถ้วน ผู้ขายจะต้องแสดงให้เห็นถึงความเชี่ยวชาญอย่างแท้จริงของกระบวนการทางโลหะวิทยา วัสดุซับขั้นสูงต้องมีการจัดการที่แม่นยำและการรักษาความร้อน ควรมีความเป็นเลิศในการพ่นเคลือบด้วยความร้อน เช่น ทังสเตนคาร์ไบด์เชื้อเพลิงออกซิเจนความเร็วสูง (HVOF) การเคลือบแข็งเหล่านี้ช่วยยืดอายุการใช้งานของพื้นผิวภายในได้อย่างมากโดยต้านทานสารปนเปื้อนที่มีฤทธิ์กัดกร่อน
อย่าถือว่าผู้จำหน่ายเข้าใจมาตรฐานการบีบอัด เอกสารความต้องการที่พิสูจน์การปฏิบัติตามแนวทาง API 618 อย่างเข้มงวด คุณควรตรวจสอบการปฏิบัติตามข้อกำหนด OEM ที่เกี่ยวข้องด้วย ขอหลักฐานเกี่ยวกับความสามารถในการตกแต่งพื้นผิว โดยจะต้องได้ค่า Ra (ค่าเฉลี่ยความหยาบ) และ Rz ที่เฉพาะเจาะจงเพื่อให้แน่ใจว่ามีการกักเก็บชั้นฟิล์มน้ำมันอย่างเหมาะสม ตรวจสอบบันทึกความร่วมศูนย์และพิกัดความเผื่อมิติในงานก่อนหน้า
อย่ายอมรับการจัดส่งโดยไม่มีการทดสอบการประกันคุณภาพอย่างเข้มงวด มอบหมายการทดสอบอุทกสถิตหลังการซ่อมแซม โดยเฉพาะอย่างยิ่งสำหรับหน่วยที่หุ้มฉนวนน้ำ การทดสอบพลังน้ำที่ 1.5 เท่าของแรงดันใช้งานสูงสุดที่อนุญาตช่วยให้มั่นใจในความสมบูรณ์ของการหล่อ น้ำรั่วหลังการติดตั้งภาคสนามทำให้เกิดการหยุดทำงานอย่างรุนแรง นอกจากนี้ จำเป็นต้องมีรายงานการตรวจสอบมิติขั้นสุดท้ายที่ครอบคลุม รายงานนี้จะต้องบันทึกผลการตรวจสอบหกจุดก่อนที่หน่วยจะออกจากสถานที่
เราขอแนะนำกลยุทธ์เฉพาะสำหรับการคัดเลือกผู้ขายรายใหม่ เริ่มการตรวจสอบนำร่องกับหน่วยที่ทราบว่ามีผู้กระทำผิด ส่งการคัดเลือกที่มีปัญหานี้ไปยังผู้ขายที่คาดหวังของคุณ ประเมินความโปร่งใสในการรายงานในระหว่างการรื้อถอนครั้งแรก ประเมินคุณภาพและความเป็นกลางของคำแนะนำทางเทคนิค การทดสอบนำร่องนี้เผยให้เห็นความสามารถทางวิศวกรรมที่แท้จริงของพวกเขา ก่อนที่คุณจะไว้วางใจพวกเขาด้วยการยกเครื่องทั่วทั้งกลุ่มยานพาหนะ
การจัดการการสึกหรอของรูเจาะเป็นมากกว่าแค่การวัดช่องว่างโลหะ มันหมุนรอบการฟื้นฟูความสมบูรณ์ทางกลที่สมบูรณ์ของระบบการบีบอัดทั้งหมด การตรวจสอบตามหลักฐานทำหน้าที่เป็นรากฐานที่แท้จริงของกระบวนการนี้ คุณต้องแก้ไขสาเหตุที่แท้จริง เช่น การตั้งแนวก้าน ระยะห่างของครอสเฮด และการหล่อลื่นที่ไม่ดี ก่อนที่จะดำเนินการซ่อมแซมใดๆ มิฉะนั้น พื้นผิวเครื่องจักรใหม่ของคุณจะล้มเหลวอย่างรวดเร็วเมื่อเริ่มต้นระบบ
ทำตามขั้นตอนที่สามารถดำเนินการได้เหล่านี้เพื่อปกป้องทรัพย์สินของคุณ:
กำหนดเวลาการตรวจสอบเชิงมิติแบบครอบคลุม 6 จุดสำหรับหน่วยที่มีความเสี่ยงสูงทั้งหมดในระหว่างการซ่อมบำรุงตามแผนครั้งถัดไปของคุณ
ส่งรายงานการตรวจสอบปัจจุบันให้กับพันธมิตรด้านวิศวกรรมที่มีคุณสมบัติเหมาะสมเพื่อสร้างอัตราการสึกหรอพื้นฐาน
ขอการวิเคราะห์ความเป็นไปได้ในการซ่อมแซมอย่างเป็นทางการสำหรับการเจาะที่มีคะแนนสูงใดๆ แทนที่จะคาดเดาผลลัพธ์
อัปเกรดระบบการกรองต้นทางของคุณทันทีเพื่อป้องกันการปนเปื้อนของอนุภาคที่มีฤทธิ์กัดกร่อนไม่ให้เข้าสู่กระแสดูด
ตอบ: ขอบเขตทางวิศวกรรมเป็นตัวกำหนดขีดจำกัดเหล่านี้ ซึ่งมักจะวัดเป็นหน่วยหนึ่งในพันของนิ้วต่อนิ้วของเส้นผ่านศูนย์กลางของรู โดยทั่วไป ความไม่กลมที่มีเส้นผ่านศูนย์กลางเกิน 0.001 ถึง 0.0015 นิ้วต่อนิ้วต้องได้รับการแทรกแซง อย่างไรก็ตาม ขีดจำกัดที่แน่นอนขึ้นอยู่กับข้อกำหนดเฉพาะของ OEM และความกดดันในการดำเนินงานของคุณเป็นอย่างมาก การใช้งานที่มีแรงดันสูงต้องการพิกัดความเผื่อที่เข้มงวดมากขึ้นเพื่อป้องกันก๊าซรั่วไหลอย่างรุนแรงและความล้มเหลวในการบรรจุ
ตอบ: การขัดผิวนอกสถานที่หรือนอกสถานที่มีข้อจำกัดที่เข้มงวด ด้ามกลึงคว้านแบบพกพาสำหรับงานสนามเบา อย่างไรก็ตาม การซ่อมร่องลึกและการปลอกที่มีความแม่นยำสูงมักต้องใช้การตัดเฉือนระดับโรงงาน ร้านขายเครื่องจักรโดยเฉพาะช่วยให้มั่นใจได้ถึงความร่วมศูนย์ที่เหมาะสม การจับยึดที่มั่นคง และการรบกวนความร้อนที่แม่นยำ การพยายามปลอกหุ้มที่ซับซ้อนในภาคสนามมักจะกระทบต่อความสมบูรณ์ของโครงสร้างและการวางแนวของยูนิตทั้งหมด
ตอบ: มีความสัมพันธ์แบบผกผันระหว่างปัจจัยทั้งสองนี้ เมื่อรูสูญเสียรูปทรงทรงกระบอกที่แท้จริง พื้นที่สัมผัสทางกายภาพของแถบไรเดอร์จะลดลง รอยเท้าที่ลดลงนี้ช่วยเพิ่มแรงกดแบริ่งเฉพาะจุดบนวัสดุแถบเทฟลอนได้อย่างมาก แรงดันที่เพิ่มขึ้นจะเร่งการสึกหรอของสายรัดของผู้ขับขี่ ส่งผลให้แกนลูกสูบหล่น และส่งผลให้กลไกเสื่อมโทรมลงตลอดจังหวะ


