
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-18 Origen: Sitio
El desgaste del cilindro presenta un desafío tribológico inevitable en sus operaciones diarias. Cada carrera del pistón crea una inmensa fricción dentro de un compresor alternativo de gas. Con el tiempo, este contacto constante afecta directamente la eficiencia volumétrica, limita la vida útil del empaque y amenaza la confiabilidad general del equipo. El desgaste prematuro o no controlado provoca una fuga de gas catastrófica. Pronto verá un estrés térmico excesivo y sufrirá cortes de energía no planificados. Quienes toman decisiones deben distinguir entre el desgaste operativo normal y la degradación acelerada. La degradación acelerada requiere una intervención inmediata para proteger la integridad mecánica de su sistema de compresión.
Hemos diseñado este artículo para proporcionar un marco objetivo y altamente técnico para la evaluación. Aprenderá cómo inspeccionar el desgaste con precisión e identificar fallas mecánicas subyacentes. Le ayudamos a evaluar la viabilidad de la reparación y seleccionar la estrategia de remediación óptima. Si sigue estos protocolos, puede restaurar el rendimiento del sistema sin correr el riesgo de incumplimiento ni sacrificar la seguridad operativa.
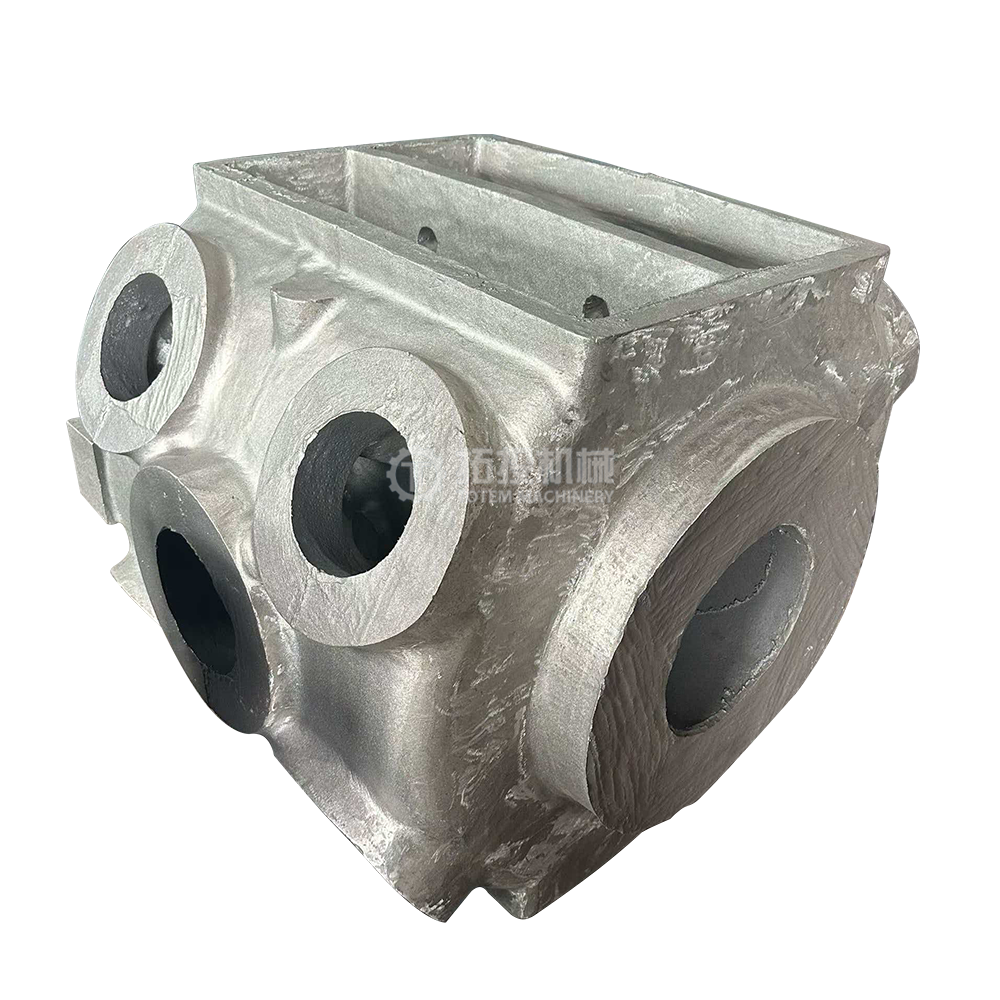
Una evaluación precisa requiere aislar la conicidad, la falta de redondez y la puntuación de la superficie mediante mediciones con calibre de dial de múltiples puntos.
El análisis de la causa raíz (p. ej., desalineación del conjunto de la cruceta, falla de lubricación) debe preceder a cualquier reparación del cilindro para evitar el desgaste recurrente.
La decisión de pulir, revestir o reemplazar un cilindro de compresor depende de los espacios libres máximos permitidos por el OEM, la presión de operación y la dinámica térmica.
Elegir un proveedor de reparación requiere verificar su cumplimiento de los estándares API 618 y su experiencia metalúrgica en revestimientos personalizados y recubrimientos avanzados.
El aumento de la holgura entre el pistón y el cilindro permite que el gas comprimido escape más allá de los anillos del pistón. Los profesionales de la industria llaman a este fenómeno gas de escape. Esta fuga reduce drásticamente el rendimiento de su máquina. En consecuencia, se gasta mucha más energía eléctrica o de combustible para comprimir cada pie cúbico estándar (SCF) de gas. Las temperaturas internas también aumentan peligrosamente a medida que el gas caliente previamente comprimido recircula a través de estos espacios ampliados. Este calor atrapado degrada el aceite lubricante, disminuye su viscosidad y agrava el ciclo de desgaste.
El desgaste excesivo del cilindro nunca ocurre en el vacío. Transfiere cargas laterales anormales a otros Piezas de compresores alternativos de gas . Los vástagos de pistón, los anillos guía y la empaquetadura de presión son los más afectados por esta fuerza desalineada. Las bandas ciclistas pierden su zona de contacto prevista contra la pared del cilindro. Se desgastan de manera desigual, lo que obliga al pesado vástago del pistón a caer desde su verdadera línea central. Esta caída de la varilla acelera la falla del anillo de empaque, compromete los sellos críticos de la varilla y con frecuencia conduce a emisiones fugitivas peligrosas.
Debe definir claramente cómo es un 'estado controlado' para su instalación. Primero, debe mantener las holguras de los orificios especificadas por el OEM en todo momento en todas las etapas de compresión. Un estado controlado también presenta temperaturas de descarga operativas estables. Por último, puede confiar en intervalos de mantenimiento extendidos y predecibles. Cuando gestiona el desgaste del orificio de forma proactiva, evita paradas de emergencia y mantiene los programas de producción completamente intactos.

La preparación sirve como el primer paso crítico en cualquier evaluación. Debe limpiar a fondo el orificio antes de realizar una sola medición. Los técnicos deben limpiar todo el aceite, los residuos, las incrustaciones de tuberías y la acumulación de carbón. A continuación, permita que todo el conjunto alcance la temperatura ambiente. Tomar lecturas en una unidad caliente introduce severas distorsiones de expansión térmica. Estas distorsiones invalidarán sus cálculos de holgura y conducirán a decisiones de reparación equivocadas.
Necesita herramientas de precisión para evaluar el daño tribológico con precisión. Las pinzas estándar carecen del alcance y la rigidez para esta tarea. En su lugar, especifique el uso de calibres de dial calibrados y micrómetros maestros. Estos instrumentos proporcionan la resolución necesaria para detectar el desgaste microscópico. La práctica estándar requiere poner a cero el calibre del dial al diámetro nominal del orificio usando el micrómetro antes de barrer la superficie interna.
Los estándares de la industria dictan una rutina de medición específica para cualquier precisión. Inspección del desgaste del diámetro interior del cilindro del compresor alternativo . A esto lo llamamos el control de 6 puntos. Siga estos pasos exactos:
Calibre su calibre de dial con un micrómetro maestro certificado.
Mida el eje vertical exactamente en el punto muerto superior de la carrera del pistón.
Mida el eje horizontal en la misma posición del punto muerto superior.
Repita las medidas verticales y horizontales en el punto medio del trazo.
Repita las mediciones de ambos ejes en el punto muerto inferior de la carrera.
Documente los seis puntos de datos para crear un perfil dimensional completo.
Debe interpretar estas lecturas para identificar patrones de desgaste específicos. El desgaste rara vez ocurre de manera uniforme en toda la pieza fundida. El desgaste cónico suele parecer mucho más intenso en el extremo de la manivela o en el extremo de la cabeza. La dinámica de la carga de gas, el estiramiento de la varilla y la longitud de la carrera dictan este efecto cónico. A menudo verás que la gravedad juega un papel fundamental en las unidades horizontales. La gravedad empuja el pesado pistón hacia abajo, provocando irregularidades u ovalidades.
Más allá de las comprobaciones dimensionales, debe buscar marcas y irritaciones. Pase los dedos por la superficie para evaluar la degradación del acabado. Los surcos profundos indican un colapso completo de la película lubricante. Al evaluar la puntuación, busque decoloración en el metal. El teñido por calor azul o violeta le indica que los componentes experimentaron condiciones severas de funcionamiento en seco.
No se puede simplemente reparar el orificio dañado. Debe mirar más allá del daño inmediato para encontrar la fuente. La alineación mecánica actúa como el principal culpable del desgaste acelerado. Problemas dentro del El conjunto de cruceta introduce cargas laterales asimétricas masivas directamente en las paredes del cilindro. Una holgura excesiva de la cruceta o un descentramiento severo de la varilla fuerzan al pistón a salirse de su línea central. Los anillos guía actúan entonces como herramientas de corte, raspando las superficies de hierro fundido con cada golpe.
Las fallas de lubricación destruyen rápidamente las superficies internas. Las tasas de alimentación de aceite inadecuadas privan a los anillos de la necesaria lubricación límite. Los operadores suelen utilizar una viscosidad de aceite incorrecta que se descompone bajo altas temperaturas de descarga. A veces, la dilución intensa con una corriente de gas elimina por completo la película protectora de aceite. Sin esta barrera hidrodinámica microscópica, el metal roza directamente contra el metal.
La contaminación crea una suspensión altamente abrasiva dentro de la máquina. Las incrustaciones de tubería, las escamas de óxido y el polvo del catalizador ingresan a través de las válvulas de succión. Estos residuos se incrustan en las bandas de teflón más suaves y las convierten en papel de lija. El lavado líquido ocurre cuando los hidrocarburos líquidos o el agua arrastrada ingresan a la cámara de compresión. Los líquidos no se comprimen. Pasan violentamente por los anillos y eliminan todos los restos de lubricante, dejando el orificio completamente desprotegido.
Tabla 1: Matriz de causas fundamentales comunes y síntomas de desgaste
| Categoría de causa principal | Síntoma de desgaste primario | Daño al componente secundario |
|---|---|---|
| Desalineación de la cruceta | Ovalidad severa y desgaste del orificio inferior | Fallo acelerado del anillo de empaque |
| Falta de lubricación | Rayado profundo y teñido por calor (irritación) | Anillos de pistón rotos o derretidos |
| Transferencia de líquido | Aspecto descolorido, micropicaduras | Válvulas de succión y descarga rotas |
| Contaminación por partículas | Rayado abrasivo uniforme a lo largo del recorrido del trazo | Restos incrustados en bandas de jinete |
Los tomadores de decisiones enfrentan tres caminos distintos al abordar el desgaste severo. Debe sopesar cuidadosamente la presión operativa, la integridad metalúrgica y las restricciones presupuestarias.
Esta primera opción implica pulir y perforar las paredes dañadas para restaurar la concentricidad. A esto lo llamamos sobredimensionamiento. Este método sigue siendo viable sólo si el desgaste se mantiene dentro de los límites máximos de sobredimensión del OEM. Por lo general, se eliminan solo unas milésimas de pulgada de material. Sin embargo, el sobredimensionamiento conlleva distintos riesgos de implementación. En el futuro, necesitará anillos de pistón de gran tamaño y bandas protectoras personalizadas. También altera ligeramente el desplazamiento volumétrico de la unidad, lo que podría afectar los procesos posteriores.
Volver a colocar el manguito implica mecanizar el orificio dañado e instalar un inserto de alta resistencia. Esto representa la opción óptima para un muy desgastado. Cilindro compresor donde la fundición del límite de presión exterior permanece estructuralmente sólida. La selección de materiales juega aquí un papel muy importante. Los revestimientos de hierro fundido funcionan bien para aplicaciones estándar de gas dulce. El acero endurecido o las aleaciones especiales son excelentes cuando se trata de gases ácidos altamente corrosivos.
El ajuste térmico por contracción exige tolerancias de mecanizado exactas. Los talleres mecánicos congelan el revestimiento con nitrógeno líquido mientras calientan la pieza fundida. Un ajuste de interferencia inadecuado provoca un deslizamiento catastrófico del revestimiento durante la operación. También puede causar una mala transferencia de calor, lo que genera puntos calientes localizados que destruyen los nuevos anillos de pistón.
A veces, las reparaciones suponen demasiado riesgo. La sustitución completa se vuelve estrictamente necesaria cuando la pieza de fundición desarrolla microfracturas. Las fugas de agua en las camisas también exigen un reemplazo completo. Si los maquinistas anteriores perforaron la unidad más allá de los límites de seguridad estructural, no intente otra reparación. La alta presión operativa tensionará las paredes debilitadas hasta el punto de romperse.
un nuevo La fundición de compresores alternativos de gas requiere el mayor gasto de capital inicial (CAPEX). Sin embargo, ofrece una lógica de retorno de la inversión distinta. Una nueva unidad pone a cero el reloj del ciclo de vida. Elimina los riesgos ocultos de fatiga del metal y obtiene la protección de una garantía OEM estándar.
Cuadro 1: Estrategias de remediación para el desgaste del orificio
| la estrategia de reparación | Criterios de evaluación de | Riesgo primario de implementación |
|---|---|---|
| Pulido / Aburrido | El desgaste está por debajo de los límites máximos de sobredimensión del OEM | Requiere anillos personalizados de gran tamaño; altera el desplazamiento |
| Volver a enfundar | Puntuación profunda, pero límite de presión sonora. | Fallo de ajuste por interferencia; mala transferencia de calor |
| Reemplazo completo | Microfracturas, filtraciones de agua, paredes delgadas | Mayor gasto de capital inicial |
Debe examinar minuciosamente cualquier taller mecánico que manipule su equipo. El proveedor deberá demostrar dominio absoluto de los procesos metalúrgicos. Los materiales de revestimiento avanzados requieren un manejo preciso y un tratamiento térmico. Deben sobresalir en la aplicación de recubrimientos por pulverización térmica, como el carburo de tungsteno con combustible de oxígeno de alta velocidad (HVOF). Estos recubrimientos duros extienden dramáticamente la vida útil de las superficies internas al resistir los contaminantes abrasivos.
Nunca asuma que un proveedor comprende los estándares de compresión. Exija documentación que demuestre su estricto cumplimiento de las pautas API 618. También debe verificar su cumplimiento con las especificaciones OEM relevantes. Solicite pruebas sobre sus capacidades de acabado superficial. Deben alcanzar valores específicos de Ra (rugosidad promedio) y Rz para garantizar una retención adecuada de la película de aceite. Verificar sus registros de concentricidad y tolerancia dimensional en trabajos anteriores.
No acepte la entrega sin pruebas rigurosas de control de calidad. Exigir pruebas hidrostáticas posteriores a la reparación, especialmente para unidades con camisa de agua. La prueba hidráulica a 1,5 veces la presión de trabajo máxima permitida garantiza la integridad de la fundición. Las fugas de agua después de la instalación en el campo provocan un tiempo de inactividad catastrófico. Además, requieren un informe completo de inspección dimensional final. Este informe debe documentar los resultados de la verificación de seis puntos antes de que la unidad abandone sus instalaciones.
Recomendamos una estrategia específica para calificar a nuevos proveedores. Iniciar una inspección piloto en una unidad conocida como mal actor. Envíe este casting problemático a su posible proveedor. Evaluar la transparencia de sus informes durante el desmantelamiento inicial. Evaluar la calidad y objetividad de sus recomendaciones técnicas. Esta prueba piloto revela sus verdaderas capacidades de ingeniería antes de confiarles las revisiones de toda la flota.
La gestión del desgaste del orificio va mucho más allá de simplemente medir las holguras del metal. Gira en torno a restaurar la integridad mecánica completa de todo el sistema de compresión. Las inspecciones basadas en evidencia sirven como base absoluta de este proceso. Debe abordar las causas fundamentales, como la alineación de las varillas, las holguras de las crucetas y la mala lubricación antes de realizar cualquier reparación. De lo contrario, su superficie recién mecanizada fallará rápidamente al iniciarse.
Tome estas medidas prácticas para proteger sus activos:
Programe una auditoría dimensional integral de 6 puntos para todas las unidades de alto riesgo durante su próximo cambio planificado.
Envíe informes de inspección actuales a un socio de ingeniería calificado para establecer una tasa de desgaste de referencia.
Solicite un análisis de viabilidad de reparación formal para cualquier perforación muy rayada en lugar de adivinar el resultado.
Actualice sus sistemas de filtración aguas arriba de inmediato para evitar que la contaminación por partículas abrasivas ingrese al flujo de succión.
R: Los límites de ingeniería dictan estos límites, a menudo medidos en milésimas de pulgada por pulgada de diámetro del orificio. Generalmente, la falta de redondez que excede de 0,001 a 0,0015 pulgadas por pulgada de diámetro requiere intervención. Sin embargo, los límites precisos dependen en gran medida de las especificaciones específicas del OEM y de sus presiones operativas. Las aplicaciones de alta presión exigen tolerancias mucho más estrictas para evitar fugas graves de gas y fallas en el empaque.
R: El bruñido in situ o in situ tiene graves limitaciones. Existen barras de mandrinar portátiles para trabajos de campo ligeros. Sin embargo, la reparación de marcas profundas y el revestimiento de fundas de alta precisión generalmente requieren mecanizado a nivel de taller. Un taller mecánico dedicado garantiza una concentricidad adecuada, una sujeción rígida y ajustes de interferencia térmica precisos. Intentar colocar fundas complejas en el campo a menudo compromete la integridad estructural y la alineación de toda la unidad.
R: Existe una relación inversa entre estos dos factores. A medida que el orificio pierde su verdadera forma cilíndrica, el área de contacto físico de la banda protectora disminuye. Esta huella reducida aumenta drásticamente la presión de apoyo localizada sobre el material de la banda de teflón. La presión elevada acelera el desgaste de la banda guía, haciendo caer el vástago del pistón y provocando una mayor degradación mecánica a lo largo de la carrera.


