
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.08.2026 Herkunft: Website
Der Verschleiß der Zylinderbohrung stellt im täglichen Betrieb eine unvermeidliche tribologische Herausforderung dar. Jeder Kolbenhub erzeugt im Inneren eines Gaskolbenkompressors eine enorme Reibung. Mit der Zeit wirkt sich dieser ständige Kontakt direkt auf die volumetrische Effizienz aus, verkürzt die Lebensdauer der Packung und gefährdet die Gesamtzuverlässigkeit der Ausrüstung. Vorzeitiger oder unkontrollierter Verschleiß führt zu katastrophalem Gas-Blowby. Sie werden bald eine übermäßige thermische Belastung bemerken und ungeplante Ausfälle erleiden. Entscheidungsträger müssen zwischen normalem Betriebsverschleiß und beschleunigtem Verschleiß unterscheiden. Eine beschleunigte Verschlechterung erfordert ein sofortiges Eingreifen, um die mechanische Integrität Ihres Kompressionssystems zu schützen.
Wir haben diesen Artikel so konzipiert, dass er einen hochtechnischen, objektiven Rahmen für die Bewertung bietet. Sie lernen, den Verschleiß genau zu prüfen und zugrunde liegende mechanische Fehler zu identifizieren. Wir helfen Ihnen bei der Bewertung der Reparaturfähigkeit und der Auswahl der optimalen Sanierungsstrategie. Durch Befolgen dieser Protokolle können Sie die Systemleistung wiederherstellen, ohne das Risiko einer Nichteinhaltung oder Beeinträchtigung der Betriebssicherheit einzugehen.
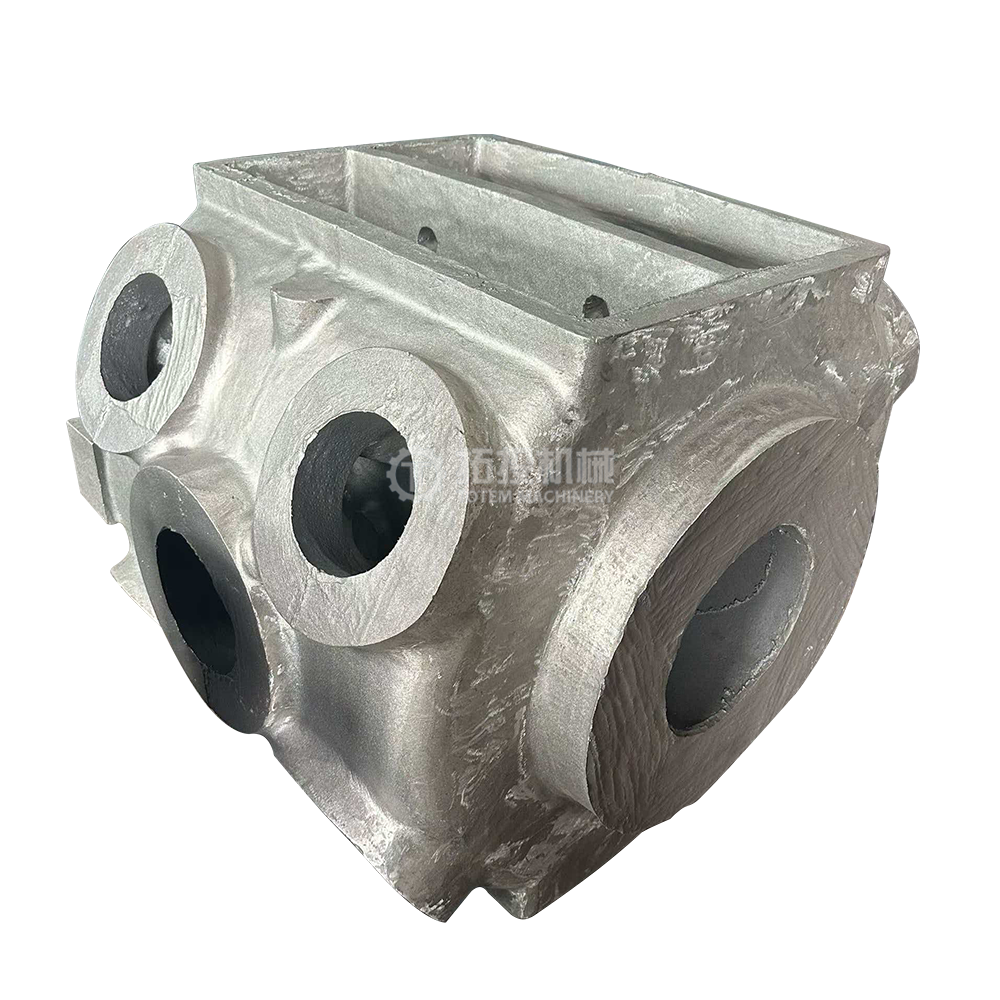
Eine genaue Beurteilung erfordert die Isolierung von Konizität, Unrundheit und Oberflächenkerben mithilfe von Mehrpunkt-Messuhrenmessungen.
Vor jeder Zylinderreparatur muss eine Ursachenanalyse (z. B. Fehlausrichtung der Kreuzkopfbaugruppe, Schmierungsfehler) durchgeführt werden, um wiederkehrenden Verschleiß zu verhindern.
Die Entscheidung, einen Kompressorzylinder zu honen, zu hülsen oder auszutauschen, hängt von den maximal zulässigen Abständen, dem Betriebsdruck und der thermischen Dynamik des OEM ab.
Bei der Auswahl eines Reparaturanbieters muss überprüft werden, ob er die API 618-Standards einhält und über metallurgisches Fachwissen in Bezug auf kundenspezifische Auskleidungen und fortschrittliche Beschichtungen verfügt.
Durch das vergrößerte Kolben-Zylinder-Spiel kann komprimiertes Gas an den Kolbenringen vorbei entweichen. Branchenexperten nennen dieses Phänomen Gas-Blow-by. Dieses Blow-by reduziert den Durchsatz Ihrer Maschine drastisch. Folglich verbrauchen Sie deutlich mehr Strom- oder Kraftstoffenergie, um jeden Standardkubikfuß (SCF) Gas zu komprimieren. Auch die Innentemperaturen steigen gefährlich an, wenn heißes, zuvor komprimiertes Gas durch diese erweiterten Zwischenräume rezirkuliert. Diese eingeschlossene Wärme zersetzt Ihr Schmieröl, verringert seine Viskosität und beschleunigt den Verschleißzyklus.
Im Vakuum kommt es nie zu übermäßigem Zylinderverschleiß. Es überträgt abnormale Seitenlasten auf andere Teile für Gaskolbenkompressoren . Kolbenstangen, Gleitringe und Druckpackungen tragen die Hauptlast dieser falsch ausgerichteten Kraft. Die Reiterbänder verlieren ihre vorgesehene Kontaktfläche zur Zylinderwand. Sie verschleißen ungleichmäßig, was dazu führt, dass die schwere Kolbenstange aus ihrer wahren Mittellinie herausfällt. Dieser Stangenabfall beschleunigt den Ausfall des Packungsrings, beeinträchtigt kritische Stangendichtungen und führt häufig zu gefährlichen diffusen Emissionen.
Sie müssen klar definieren, wie ein „kontrollierter Zustand“ für Ihre Einrichtung aussieht. Erstens müssen Sie jederzeit und über alle Kompressionsstufen hinweg die vom OEM vorgegebenen Bohrungsabstände einhalten. Ein kontrollierter Zustand zeichnet sich auch durch stabile Betriebsaustrittstemperaturen aus. Endlich können Sie sich auf vorhersehbare, verlängerte Wartungsintervalle verlassen. Wenn Sie den Bohrungsverschleiß proaktiv verwalten, vermeiden Sie Notabschaltungen und halten die Produktionspläne vollständig aufrecht.

Die Vorbereitung ist der entscheidende erste Schritt jeder Bewertung. Vor einer einzelnen Messung muss die Bohrung gründlich gereinigt werden. Techniker müssen alle Öl-, Schmutz-, Rohrablagerungen und Kohlenstoffablagerungen entfernen. Lassen Sie anschließend die gesamte Baugruppe Umgebungstemperatur erreichen. Die Messung an einem heißen Gerät führt zu starken Verzerrungen der Wärmeausdehnung. Diese Verzerrungen machen Ihre Abstandsberechnungen ungültig und führen zu falschen Reparaturentscheidungen.
Sie benötigen Präzisionswerkzeuge, um tribologische Schäden genau zu bewerten. Standard-Bremssätteln fehlen für diese Aufgabe die Reichweite und Steifigkeit. Legen Sie stattdessen die Verwendung von kalibrierten Messuhren und Meistermessschrauben fest. Diese Instrumente bieten die nötige Auflösung, um mikroskopischen Verschleiß zu erkennen. Standardmäßig ist es erforderlich, die Messuhr mit der Mikrometerschraube auf den Nenndurchmesser der Bohrung zu justieren, bevor die Innenfläche abgewischt wird.
Industriestandards schreiben eine spezifische Messroutine für jede genaue Messung vor Verschleißprüfung der Zylinderbohrung des Kolbenkompressors . Wir nennen dies den 6-Punkte-Check. Befolgen Sie genau diese Schritte:
Kalibrieren Sie Ihr Messuhr-Bohrmessgerät mit einem zertifizierten Meister-Mikrometer.
Messen Sie die vertikale Achse genau am oberen Totpunkt des Kolbenhubs.
Messen Sie die horizontale Achse am gleichen oberen Totpunkt.
Wiederholen Sie die vertikalen und horizontalen Messungen in der Mitte des Strichs.
Wiederholen Sie beide Achsenmessungen am unteren Totpunkt des Hubs.
Dokumentieren Sie alle sechs Datenpunkte, um ein umfassendes Dimensionsprofil zu erstellen.
Sie müssen diese Messwerte interpretieren, um bestimmte Verschleißmuster zu identifizieren. Der Verschleiß erfolgt selten gleichmäßig über das Gussstück. Der Kegelverschleiß tritt normalerweise am Kurbel- oder Kopfende deutlich stärker auf. Die Gaslastdynamik, die Streckung der Stange und die Hublänge bestimmen diesen Konuseffekt. Bei horizontalen Einheiten wird man oft feststellen, dass die Schwerkraft eine große Rolle spielt. Die Schwerkraft zieht den schweren Kolben nach unten, was zu Unrundheit oder Ovalität führt.
Über Maßprüfungen hinaus müssen Sie auf Riefen und Abrieb achten. Fahren Sie mit den Fingern über die Oberfläche, um die Verschlechterung des Finishs zu beurteilen. Tiefe Rillen deuten auf einen vollständigen Zusammenbruch des Schmierfilms hin. Achten Sie bei der Beurteilung der Riefenbildung auf Verfärbungen am Metall. Eine blaue oder violette Anlauftönung weist darauf hin, dass die Komponenten starken Trockenlaufbedingungen ausgesetzt waren.
Sie können die beschädigte Bohrung nicht einfach reparieren. Sie müssen über den unmittelbaren Schaden hinausschauen, um die Ursache zu finden. Die mechanische Ausrichtung ist die Hauptursache für beschleunigten Verschleiß. Probleme innerhalb der Die Kreuzkopfbaugruppe leitet massive asymmetrische Seitenlasten direkt in die Zylinderwände ein. Übermäßiges Kreuzkopfspiel oder starke Unrundheit der Stange zwingen den Kolben aus seiner Mittellinie. Die Reiterringe wirken dann wie Schneidwerkzeuge und ritzen bei jedem Schlag die Gusseisenoberflächen ein.
Schmierungsfehler zerstören Innenflächen schnell. Unzureichende Ölzufuhrmengen führen dazu, dass die Ringe nicht über die erforderliche Grenzschmierung verfügen. Betreiber verwenden oft eine falsche Ölviskosität, die bei hohen Austrittstemperaturen zusammenbricht. Manchmal wird durch eine starke Gasstromverdünnung der schützende Ölfilm vollständig weggespült. Ohne diese mikroskopisch kleine hydrodynamische Barriere reibt Metall direkt an Metall.
Durch Verunreinigungen entsteht im Inneren der Maschine ein stark abrasiver Schlamm. Durch die Saugventile dringen Rohrablagerungen, Rostflocken und Katalysatorstaub ein. Dieser Schmutz nistet sich in die weicheren Teflon-Reiterbänder ein und verwandelt sie in Sandpapier. Das Auswaschen von Flüssigkeiten erfolgt, wenn flüssige Kohlenwasserstoffe oder mitgerissenes Wasser in die Kompressionskammer gelangen. Flüssigkeiten komprimieren nicht. Sie blasen heftig an den Ringen vorbei und entfernen sämtliche Schmierstoffreste, sodass die Bohrung völlig ungeschützt bleibt.
Tabelle 1: Häufige Grundursachen und Verschleißsymptome Matrix
| Grundursachenkategorie | Primäres Verschleißsymptom | Sekundärer Komponentenschaden |
|---|---|---|
| Fehlausrichtung des Querhauptes | Starke Ovalität und Abnutzung der unteren Bohrung | Beschleunigter Ausfall des Packungsrings |
| Mangel an Schmierung | Tiefe Riefenbildung und Anlauffarben (Abrieb) | Zerbrochene oder geschmolzene Kolbenringe |
| Flüssigkeitsverschleppung | Verwaschenes Aussehen, Mikroflecken | Defekte Saug- und Auslassventile |
| Partikelkontamination | Gleichmäßiges abrasives Kratzen entlang der Hubbahn | Eingebettete Trümmer in den Fahrerbändern |
Entscheidungsträger stehen bei der Bewältigung schwerwiegender Abnutzung vor drei unterschiedlichen Wegen. Sie müssen den Betriebsdruck, die metallurgische Integrität und die Budgetbeschränkungen sorgfältig abwägen.
Bei dieser ersten Option werden die beschädigten Wände gehont und gebohrt, um die Konzentrizität wiederherzustellen. Wir nennen das Überdimensionierung. Diese Methode bleibt nur dann sinnvoll, wenn der Verschleiß deutlich innerhalb der maximalen Übergrößengrenzen des OEM bleibt. Normalerweise entfernen Sie nur wenige Tausendstel Zoll Material. Allerdings birgt eine Überdimensionierung deutliche Umsetzungsrisiken. Für die Zukunft werden Sie maßgeschneiderte, übergroße Kolbenringe und Reiterbänder benötigen. Außerdem ändert sich dadurch geringfügig die volumetrische Verdrängung der Einheit, was sich auf nachgelagerte Prozesse auswirken kann.
Beim erneuten Ummanteln wird die beschädigte Bohrung herausgearbeitet und ein Hochleistungseinsatz eingebaut. Dies stellt die optimale Wahl für stark beanspruchte Personen dar Kompressorzylinder , bei dem der äußere Druckgrenzguss strukturell stabil bleibt. Dabei spielt die Materialauswahl eine große Rolle. Gusseisenauskleidungen eignen sich gut für Standard-Süßgasanwendungen. Gehärteter Stahl oder Speziallegierungen eignen sich hervorragend für den Umgang mit stark korrosivem Sauergas.
Das thermische Schrumpfen erfordert genaue Bearbeitungstoleranzen. Maschinenwerkstätten frieren die Auskleidung mit flüssigem Stickstoff ein, während das Gussstück erhitzt wird. Eine unsachgemäße Presspassung führt zu einem katastrophalen Verrutschen der Auskleidung während des Betriebs. Es kann auch zu einer schlechten Wärmeübertragung führen, was zu lokalen Hotspots führt, die neue Kolbenringe zerstören.
Manchmal bergen Reparaturen ein zu großes Risiko. Ein vollständiger Austausch ist unbedingt erforderlich, wenn der Guss Mikrorisse aufweist. Wasserlecks im Mantel erfordern ebenfalls einen vollständigen Austausch. Wenn frühere Maschinisten das Gerät über die strukturellen Sicherheitsgrenzen hinaus aufgebohrt haben, versuchen Sie nicht, eine weitere Reparatur durchzuführen. Der hohe Betriebsdruck belastet die geschwächten Wände bis zum Bruch.
Ein neues Das Gießen von Gaskolbenkompressoren erfordert die höchsten Vorabinvestitionen (CAPEX). Es bietet jedoch eine ausgeprägte ROI-Logik. Eine neue Einheit setzt die Lebenszyklusuhr auf Null zurück. Sie eliminieren die versteckten Risiken der Metallermüdung und erhalten den Schutz einer Standard-OEM-Garantie.
Diagramm 1: Sanierungsstrategien für Bohrungsverschleiß,
| Reparaturstrategie, | Bewertungskriterien, | primäres Implementierungsrisiko |
|---|---|---|
| Honen / Langweilig | Der Verschleiß liegt unter den OEM-Grenzwerten für maximale Übergröße | Erfordert benutzerdefinierte übergroße Ringe; verändert die Verschiebung |
| Umhüllen | Tiefe Riefenbildung, aber solide Druckgrenze | Versagen der Presspassung; schlechte Wärmeübertragung |
| Vollständiger Ersatz | Mikrorisse, Wasserlecks, dünne Wände | Höchste Anfangsinvestitionen |
Sie müssen jede Maschinenwerkstatt, die mit Ihrer Ausrüstung umgeht, gründlich überprüfen. Der Verkäufer muss die absolute Beherrschung metallurgischer Prozesse nachweisen. Fortschrittliche Linermaterialien erfordern eine präzise Handhabung und Wärmebehandlung. Sie sollten sich durch das Aufbringen von thermischen Spritzbeschichtungen wie HVOF-Wolframkarbid (High-Velocity Oxygen Fuel) auszeichnen. Diese Hartbeschichtungen verlängern die Lebensdauer der Innenflächen erheblich, indem sie abrasiven Verunreinigungen widerstehen.
Gehen Sie niemals davon aus, dass ein Anbieter die Komprimierungsstandards versteht. Fordern Sie eine Dokumentation, die die strikte Einhaltung der API 618-Richtlinien belegt. Sie sollten auch überprüfen, ob sie den relevanten OEM-Spezifikationen entsprechen. Fordern Sie einen Nachweis über die Oberflächenbeschaffenheit an. Sie müssen bestimmte Ra- (Durchschnittsrauheit) und Rz-Werte erreichen, um eine ordnungsgemäße Ölfilmretention zu gewährleisten. Überprüfen Sie die Konzentrizitäts- und Maßtoleranzaufzeichnungen früherer Aufträge.
Nehmen Sie keine Lieferung ohne strenge Qualitätssicherungsprüfung an. Führen Sie hydrostatische Tests nach der Reparatur vor, insbesondere bei Einheiten mit Wassermantel. Ein Hydrotest mit dem 1,5-fachen des maximal zulässigen Arbeitsdrucks stellt die Unversehrtheit des Gussteils sicher. Wasserlecks nach der Installation vor Ort führen zu katastrophalen Ausfallzeiten. Darüber hinaus ist ein umfassender abschließender Maßkontrollbericht erforderlich. Dieser Bericht muss die Ergebnisse der Sechs-Punkte-Prüfung dokumentieren, bevor das Gerät die Anlage verlässt.
Wir empfehlen eine spezifische Strategie zur Qualifizierung neuer Anbieter. Leiten Sie eine Pilotinspektion an einer Einheit ein, bei der bekannt ist, dass es sich um einen schlechten Akteur handelt. Senden Sie dieses problematische Gussteil an Ihren potenziellen Anbieter. Bewerten Sie die Transparenz Ihrer Berichterstattung während des ersten Abbaus. Bewerten Sie die Qualität und Objektivität ihrer technischen Empfehlungen. Dieser Pilottest offenbart ihre wahren technischen Fähigkeiten, bevor Sie ihnen flottenweite Überholungen anvertrauen.
Das Management des Bohrungsverschleißes geht weit über das bloße Messen von Metallspalten hinaus. Dabei geht es darum, die vollständige mechanische Integrität des gesamten Kompressionssystems wiederherzustellen. Als absolute Grundlage dieses Prozesses dienen evidenzbasierte Inspektionen. Bevor Sie eine Reparatur durchführen, müssen Sie die Grundursachen wie die Ausrichtung der Stange, das Spiel zwischen den Querhauptstücken und eine schlechte Schmierung beheben. Andernfalls wird Ihre neu bearbeitete Oberfläche beim Start schnell versagen.
Ergreifen Sie diese umsetzbaren Schritte, um Ihr Vermögen zu schützen:
Planen Sie bei Ihrem nächsten geplanten Turnaround ein umfassendes 6-Punkte-Audit für alle risikoreichen Einheiten ein.
Senden Sie aktuelle Inspektionsberichte an einen qualifizierten technischen Partner, um eine grundlegende Verschleißrate zu ermitteln.
Fordern Sie eine formelle Machbarkeitsanalyse für die Reparatur jedes stark beschädigten Bohrlochs an, anstatt das Ergebnis zu erraten.
Rüsten Sie Ihre vorgeschalteten Filtersysteme umgehend auf, um zu verhindern, dass abrasive Partikelverunreinigungen in den Saugstrom gelangen.
A: Technische Grenzen geben diese Grenzwerte vor, die oft in Tausendstel Zoll pro Zoll Bohrungsdurchmesser gemessen werden. Im Allgemeinen erfordert eine Unrundheit von mehr als 0,001 bis 0,0015 Zoll pro Zoll Durchmesser ein Eingreifen. Genaue Grenzwerte hängen jedoch stark von den spezifischen OEM-Spezifikationen und Ihrem Betriebsdruck ab. Hochdruckanwendungen erfordern viel engere Toleranzen, um ein starkes Durchblasen von Gas und Packungsfehler zu verhindern.
A: Das Honen vor Ort oder vor Ort unterliegt erheblichen Einschränkungen. Für leichte Feldarbeiten gibt es tragbare Bohrstangen. Die Reparatur tiefer Riefen und die hochpräzise Ummantelung erfordern jedoch in der Regel eine maschinelle Bearbeitung in der Werkstatt. Eine spezielle Maschinenwerkstatt gewährleistet die richtige Konzentrizität, starre Klemmung und genaue thermische Presspassungen. Der Versuch einer komplexen Hülsenmontage vor Ort beeinträchtigt häufig die strukturelle Integrität und Ausrichtung der gesamten Einheit.
A: Zwischen diesen beiden Faktoren besteht eine umgekehrte Beziehung. Wenn die Bohrung ihre wahre zylindrische Form verliert, nimmt die physische Kontaktfläche des Reiterbandes ab. Dieser reduzierte Platzbedarf erhöht den lokalen Lagerdruck auf das Teflonbandmaterial erheblich. Der erhöhte Druck beschleunigt den Verschleiß des Gleitrings, wodurch die Kolbenstange herunterfällt und eine weitere mechanische Beeinträchtigung während des gesamten Hubs auftritt.


