
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-18 Origine : Site
L'usure des alésages de cylindre présente un défi tribologique inévitable dans vos opérations quotidiennes. Chaque coup de piston crée une immense friction à l’intérieur d’un compresseur alternatif à gaz. Au fil du temps, ce contact constant a un impact direct sur l’efficacité volumétrique, limite la durée de vie des garnitures et menace la fiabilité globale de l’équipement. Une usure prématurée ou non surveillée entraîne des fuites de gaz catastrophiques. Vous constaterez bientôt un stress thermique excessif et subirez des pannes imprévues. Les décideurs doivent faire la distinction entre l’usure opérationnelle normale et la dégradation accélérée. Une dégradation accélérée nécessite une intervention immédiate pour protéger l’intégrité mécanique de votre système de compression.
Nous avons conçu cet article pour fournir un cadre d’évaluation objectif et hautement technique. Vous apprendrez à inspecter l’usure avec précision et à identifier les défauts mécaniques sous-jacents. Nous vous aidons à évaluer la viabilité de la réparation et à sélectionner la stratégie de remédiation optimale. En suivant ces protocoles, vous pouvez restaurer les performances du système sans risquer de non-conformité ni sacrifier la sécurité opérationnelle.
Une évaluation précise nécessite d'isoler la conicité, le manque de rondeur et les rayures de surface à l'aide de mesures de jauge d'alésage à cadran multipoints.
L'analyse des causes profondes (par exemple, désalignement de la traverse, problème de lubrification) doit précéder toute réparation du cylindre afin d'éviter une usure récurrente.
La décision d'aiguiser, de manchonner ou de remplacer un cylindre de compresseur dépend des jeux maximaux autorisés par le fabricant d'origine, de la pression de fonctionnement et de la dynamique thermique.
Le choix d'un fournisseur de réparation nécessite de vérifier son respect des normes API 618 et son expertise métallurgique en matière de revêtements personnalisés et de revêtements avancés.
L'augmentation du jeu entre le piston et le cylindre permet au gaz comprimé de s'échapper au-delà des segments de piston. Les professionnels du secteur appellent ce phénomène le gas Blow-by. Ce Blow-by réduit considérablement le débit de votre machine. Par conséquent, vous dépensez beaucoup plus d’énergie électrique ou de carburant pour comprimer chaque pied cube standard (SCF) de gaz. Les températures internes augmentent également dangereusement lorsque le gaz chaud préalablement comprimé circule à travers ces espaces élargis. Cette chaleur emprisonnée dégrade votre huile lubrifiante, diminuant sa viscosité et aggravant le cycle d'usure.
Une usure excessive des cylindres ne se produit jamais dans le vide. Il transfère les charges latérales anormales vers d'autres Pièces de compresseur à piston à gaz . Les tiges de piston, les segments de cavalier et les garnitures sous pression subissent le plus gros de cette force mal alignée. Les bandes de cavalier perdent leur zone de contact prévue contre la paroi du cylindre. Ils s'usent de manière inégale, ce qui oblige alors la lourde tige de piston à descendre de sa véritable ligne médiane. Cette chute de tige accélère la défaillance des bagues de garniture, compromet les joints critiques de la tige et entraîne fréquemment des émissions fugitives dangereuses.
Vous devez définir clairement à quoi ressemble un « état contrôlé » pour votre installation. Tout d'abord, vous devez maintenir à tout moment les jeux d'alésage spécifiés par le fabricant d'origine sur toutes les étapes de compression. Un état contrôlé présente également des températures de décharge de fonctionnement stables. Enfin, vous pouvez compter sur des intervalles de maintenance prévisibles et prolongés. Lorsque vous gérez l’usure des alésages de manière proactive, vous évitez les arrêts d’urgence et maintenez les calendriers de production totalement intacts.

La préparation constitue la première étape cruciale de toute évaluation. Vous devez nettoyer soigneusement l'alésage avant de prendre une seule mesure. Les techniciens doivent essuyer toute l’huile, les débris, le tartre des tuyaux et l’accumulation de carbone. Ensuite, laissez l’ensemble de l’ensemble atteindre la température ambiante. Prendre des mesures sur une unité chaude introduit de graves distorsions de dilatation thermique. Ces distorsions invalideront vos calculs de jeu et conduiront à des décisions de réparation erronées.
Vous avez besoin d’outils de précision pour évaluer avec précision les dommages tribologiques. Les étriers standards n’ont pas la portée et la rigidité nécessaires pour cette tâche. Précisez plutôt l’utilisation de jauges d’alésage à cadran étalonnées et de micromètres maîtres. Ces instruments offrent la résolution nécessaire pour détecter l’usure microscopique. La pratique standard consiste à remettre à zéro le calibre d'alésage à cadran au diamètre d'alésage nominal à l'aide du micromètre avant de balayer la surface interne.
Les normes industrielles dictent une routine de mesure spécifique pour tout inspection de l'usure de l'alésage du cylindre du compresseur alternatif . Nous appelons cela le contrôle en 6 points. Suivez ces étapes exactes :
Étalonnez votre jauge d'alésage à cadran avec un micromètre maître certifié.
Mesurer l'axe vertical exactement au point mort haut de la course du piston.
Mesurez l'axe horizontal à la même position de point mort haut.
Répétez les mesures verticales et horizontales au milieu du trait.
Répétez les mesures des deux axes au point mort bas de la course.
Documentez les six points de données pour créer un profil dimensionnel complet.
Vous devez interpréter ces lectures pour identifier des modèles d'usure spécifiques. L’usure se produit rarement uniformément sur toute la pièce moulée. L'usure conique apparaît généralement beaucoup plus importante au niveau du pédalier ou de la tête. La dynamique de la charge de gaz, l'étirement de la tige et la longueur de course dictent cet effet conique. Vous verrez souvent la gravité jouer un rôle majeur dans les unités horizontales. La gravité tire le piston lourd vers le bas, provoquant une déformation ou une ovalité.
Au-delà des contrôles dimensionnels, vous devez rechercher les rayures et les grippages. Passez vos doigts sur la surface pour évaluer la dégradation de la finition. Des rainures profondes indiquent un effondrement complet du film lubrifiant. Lors de l’évaluation du score, recherchez une décoloration sur le métal. Une teinte thermique bleue ou violette vous indique que les composants ont subi des conditions de fonctionnement à sec sévères.
Vous ne pouvez pas simplement réparer l’alésage endommagé. Vous devez regarder au-delà des dommages immédiats pour en trouver la source. L’alignement mécanique est le principal responsable de l’usure accélérée. Des problèmes à l'intérieur du L'assemblage de la traverse introduit des charges latérales asymétriques massives directement dans les parois du cylindre. Un jeu excessif de la traverse ou un faux-rond important de la tige force le piston à sortir de son axe central. Les anneaux de cavalier agissent alors comme des outils de coupe, creusant les surfaces en fonte à chaque coup.
Les défauts de lubrification détruisent rapidement les surfaces internes. Des débits d’alimentation en huile inappropriés privent les anneaux de la lubrification limite nécessaire. Les opérateurs utilisent souvent une huile de viscosité incorrecte qui se dégrade sous des températures de refoulement élevées. Parfois, une forte dilution du flux de gaz élimine entièrement le film d’huile protecteur. Sans cette barrière hydrodynamique microscopique, le métal se frotte directement contre le métal.
La contamination crée une boue très abrasive à l’intérieur de la machine. Le tartre des tuyaux, les flocons de rouille et la poussière de catalyseur pénètrent par les vannes d'aspiration. Ces débris s'incrustent dans les bandes de téflon plus douces, les transformant en papier de verre. Le lessivage du liquide se produit lorsque des hydrocarbures liquides ou de l'eau pénètrent dans la chambre de compression. Les liquides ne se compriment pas. Ils soufflent violemment sur les bagues et éliminent tous les résidus de lubrifiant, laissant l'alésage complètement sans protection.
Tableau 1 : Matrice des causes profondes et des symptômes d'usure courants
| Catégorie de causes profondes | Symptôme d'usure primaire | Dommages aux composants secondaires |
|---|---|---|
| Désalignement de la traverse | Ovalité sévère et usure du fond d'alésage | Rupture accélérée de la bague de garniture |
| Manque de lubrification | Rayures profondes et coloration thermique (grippage) | Segments de piston brisés ou fondus |
| Transfert de liquide | Aspect délavé, micropiqûres | Vannes d'aspiration et de refoulement cassées |
| Contamination particulaire | Rayures abrasives uniformes le long du parcours | Débris incrustés dans les bandes de cavaliers |
Les décideurs sont confrontés à trois voies distinctes lorsqu’ils s’attaquent à l’usure grave. Vous devez peser soigneusement la pression opérationnelle, l’intégrité métallurgique et les contraintes budgétaires.
Cette première option consiste à aiguiser et percer les murs endommagés pour rétablir la concentricité. Nous appelons cela du surdimensionnement. Cette méthode reste viable uniquement si l'usure reste bien dans les limites maximales de surdimensionnement du fabricant d'origine. En règle générale, vous n’enlevez que quelques millièmes de pouce de matériau. Toutefois, un dimensionnement excessif comporte des risques de mise en œuvre distincts. Vous aurez besoin de segments de piston surdimensionnés et de bandes de cavalier personnalisées à l'avenir. Cela modifie également légèrement le déplacement volumétrique de l’unité, ce qui pourrait affecter les processus en aval.
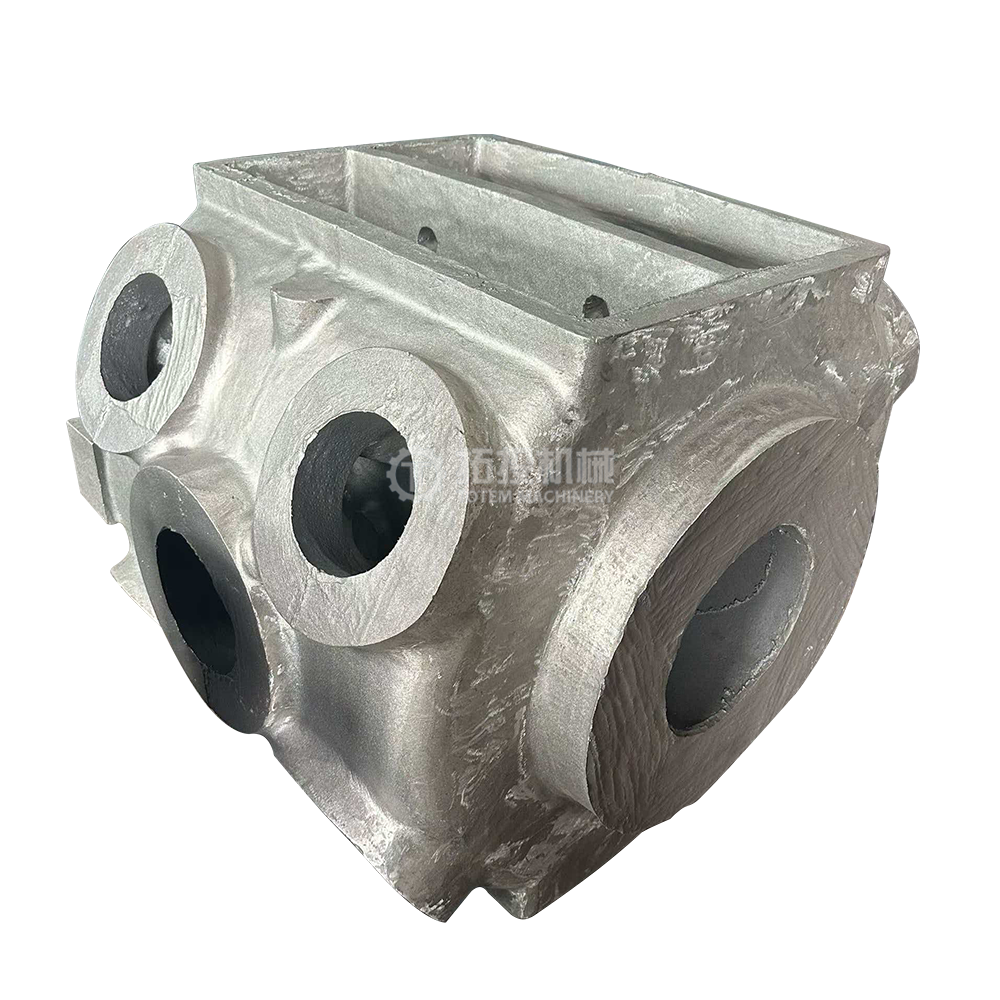
Le re-gainage implique l'usinage de l'alésage endommagé et l'installation d'un insert robuste. Cela représente le choix optimal pour un Cylindre de compresseur où le moulage de l'enceinte de pression externe reste structurellement solide. La sélection des matériaux joue ici un rôle majeur. Les revêtements en fonte fonctionnent bien pour les applications standard de gaz doux. L'acier trempé ou les alliages spéciaux excellent lorsqu'il s'agit de gaz acide hautement corrosifs.
Le raccord thermorétractable exige des tolérances d'usinage exactes. Les ateliers d'usinage congèlent le revêtement en utilisant de l'azote liquide tout en chauffant la pièce moulée. Un ajustement serré incorrect entraîne un glissement catastrophique du revêtement pendant le fonctionnement. Cela peut également provoquer un mauvais transfert de chaleur, entraînant des points chauds localisés qui détruisent les nouveaux segments de piston.
Parfois, les réparations présentent trop de risques. Un remplacement complet devient strictement nécessaire lorsque la pièce moulée développe des micro-fractures. Les fuites d’eau de la chemise nécessitent également un remplacement complet. Si des machinistes précédents ont percé l'unité au-delà des limites de sécurité structurelle, ne tentez pas une autre réparation. La pression de fonctionnement élevée sollicitera les parois affaiblies jusqu'au point de rupture.
Un nouveau Le moulage d’un compresseur à piston à gaz nécessite les dépenses d’investissement initiales les plus élevées (CAPEX). Il propose cependant une logique de ROI distincte. Une nouvelle unité remet l’horloge du cycle de vie à zéro. Vous éliminez les risques cachés de fatigue du métal et bénéficiez de la protection d’une garantie OEM standard.
Graphique 1 : Stratégies de remédiation pour
| la stratégie de réparation de l'usure de l'alésage | Critères d'évaluation | Risque principal de mise en œuvre |
|---|---|---|
| Affûtage/alésage | L'usure est inférieure aux limites de surdimensionnées maximales du constructeur d'origine. | Nécessite des anneaux surdimensionnés personnalisés ; modifie le déplacement |
| Re-gainage | Score profond, mais limite de pression acoustique | Échec de l’ajustement avec interférence ; mauvais transfert de chaleur |
| Remplacement complet | Micro-fractures, fuites d'eau, parois fines | Dépense d’investissement initiale la plus élevée |
Vous devez examiner minutieusement tout atelier d’usinage manipulant votre équipement. Le vendeur doit démontrer une maîtrise absolue des procédés métallurgiques. Les matériaux de revêtement avancés nécessitent une manipulation et un traitement thermique précis. Ils devraient exceller dans l’application de revêtements par pulvérisation thermique, tels que le carbure de tungstène à oxygène à haute vitesse (HVOF). Ces revêtements durs prolongent considérablement la durée de vie des surfaces internes en résistant aux contaminants abrasifs.
Ne présumez jamais qu’un fournisseur comprend les normes de compression. Exigez une documentation prouvant leur strict respect des directives API 618. Vous devez également vérifier leur conformité aux spécifications OEM pertinentes. Demandez des preuves concernant leurs capacités en matière de finition de surface. Ils doivent atteindre des valeurs Ra (rugosité moyenne) et Rz spécifiques pour garantir une bonne rétention du film d'huile. Vérifiez leurs enregistrements de concentricité et de tolérance dimensionnelle sur les travaux précédents.
N'acceptez pas de livraison sans des tests d'assurance qualité rigoureux. Exiger des tests hydrostatiques après réparation, en particulier pour les unités à chemise d'eau. Des tests hydrauliques à 1,5 fois la pression de service maximale autorisée garantissent l'intégrité du moulage. Les fuites d'eau après l'installation sur le terrain provoquent des temps d'arrêt catastrophiques. De plus, exigez un rapport d’inspection dimensionnelle finale complet. Ce rapport doit documenter les résultats du contrôle en six points avant que l'unité ne quitte ses installations.
Nous recommandons une stratégie spécifique pour qualifier les nouveaux fournisseurs. Lancer une inspection pilote sur une unité connue comme un acteur malveillant. Envoyez ce casting problématique à votre fournisseur potentiel. Évaluez la transparence de leurs rapports lors du démontage initial. Évaluer la qualité et l’objectivité de leurs recommandations techniques. Ce test pilote révèle leurs véritables capacités d'ingénierie avant de leur confier des révisions à l'échelle de la flotte.
La gestion de l’usure des alésages va bien au-delà de la simple mesure des écarts métalliques. Il s’agit de restaurer l’intégrité mécanique complète de l’ensemble du système de compression. Les inspections fondées sur des preuves constituent le fondement absolu de ce processus. Vous devez traiter les causes profondes telles que l’alignement des tiges, les jeux de traverse et une mauvaise lubrification avant d’effectuer toute réparation. Sinon, votre surface nouvellement usinée échouera rapidement au démarrage.
Prenez ces mesures concrètes pour protéger vos actifs :
Planifiez un audit dimensionnel complet en 6 points pour toutes les unités à haut risque lors de votre prochain redressement planifié.
Soumettez les rapports d’inspection actuels à un partenaire d’ingénierie qualifié pour établir un taux d’usure de base.
Demandez une analyse formelle de faisabilité des réparations pour tout alésage fortement marqué plutôt que de deviner le résultat.
Améliorez immédiatement vos systèmes de filtration en amont pour empêcher la contamination par des particules abrasives de pénétrer dans le flux d'aspiration.
R : Les limites techniques dictent ces limites, souvent mesurées en millièmes de pouce par pouce de diamètre d'alésage. Généralement, une déformation dépassant 0,001 à 0,0015 pouces par pouce de diamètre nécessite une intervention. Cependant, les limites précises dépendent fortement des spécifications spécifiques du constructeur et de vos pressions opérationnelles. Les applications à haute pression exigent des tolérances beaucoup plus strictes pour éviter de graves fuites de gaz et des défaillances de garniture.
R : Le rodage in situ ou sur site présente de sérieuses limites. Il existe des barres d'alésage portatives pour les travaux légers sur le terrain. Cependant, les réparations en profondeur et le manchonnage de haute précision nécessitent généralement un usinage en atelier. Un atelier d'usinage dédié garantit une concentricité appropriée, un serrage rigide et des ajustements thermiques précis. Tenter de réaliser des gainages complexes sur le terrain compromet souvent l'intégrité structurelle et l'alignement de l'ensemble de l'unité.
R : Il existe une relation inverse entre ces deux facteurs. À mesure que l'alésage perd sa véritable forme cylindrique, la zone de contact physique de la bande de cavalier diminue. Cette empreinte réduite augmente considérablement la pression d'appui localisée sur le matériau de la bande en téflon. La pression élevée accélère l'usure de la bande de roulement, faisant tomber la tige de piston et provoquant une dégradation mécanique supplémentaire tout au long de la course.


