


| Quantité : | |
|---|---|
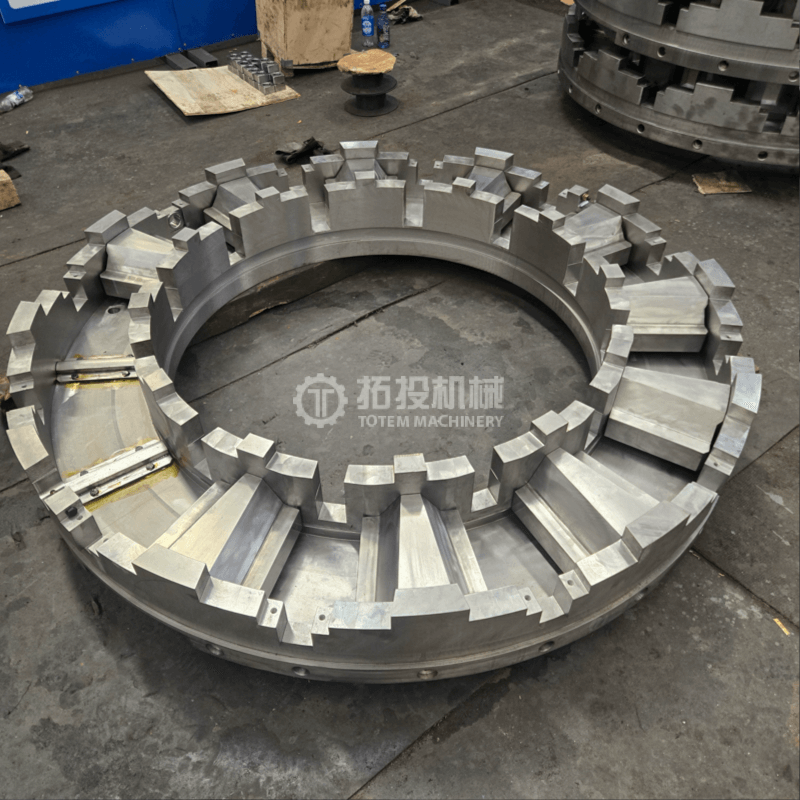
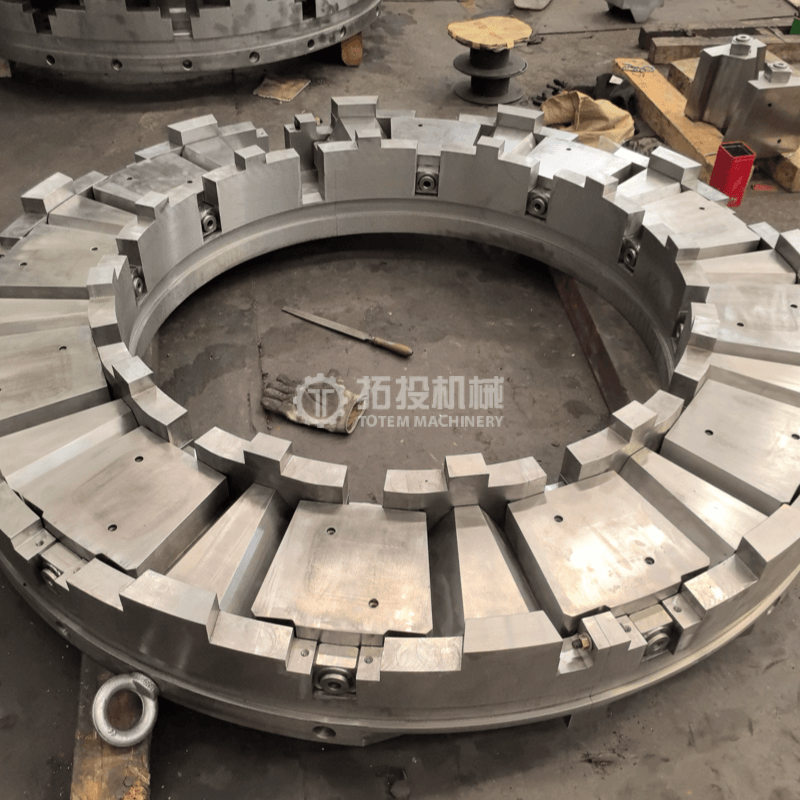
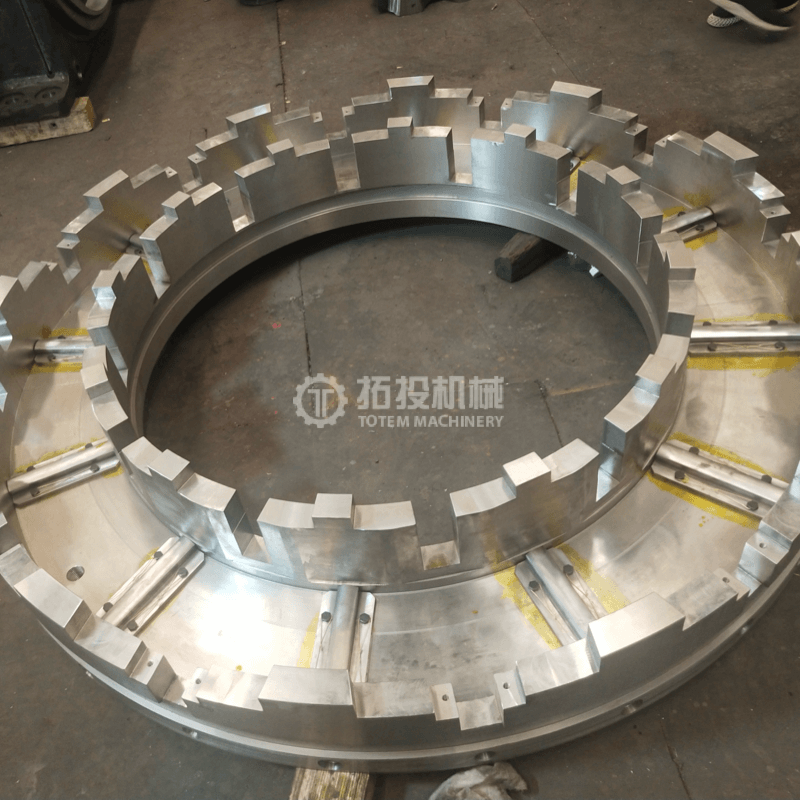
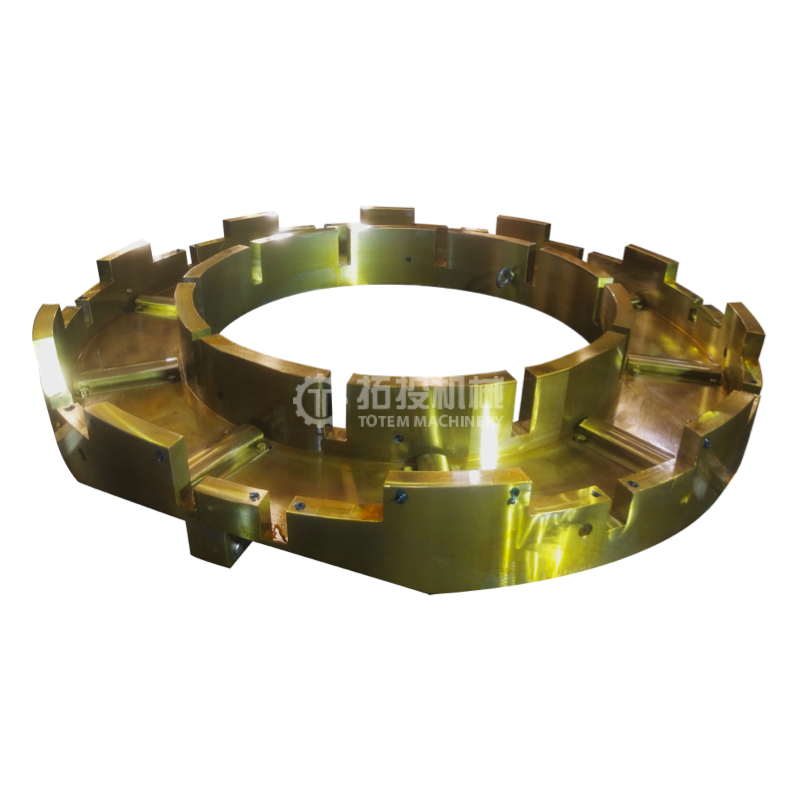
L'anneau de support de butée en acier forgé 35 est un composant porteur essentiel conçu spécifiquement pour les roulements en métal blanc (communément appelés roulements Babbitt). Conçue pour garantir le fonctionnement stable et à long terme des systèmes de butée dans les équipements industriels lourds, cette pièce structurelle usinée avec précision sert de support fondamental aux patins de butée. En fournissant un chemin de transmission de charge fiable et un positionnement précis des composants clés du roulement, il minimise les risques opérationnels et améliore l'efficacité mécanique globale. Largement reconnu comme un élément indispensable pour les machines tournantes industrielles, cet anneau de support est forgé à partir d'acier au carbone 35 de haute qualité. Ce choix de matériaux spécifiques offre une stabilité structurelle supérieure, une ténacité exceptionnelle et la capacité de charge robuste requise pour s'adapter aux scénarios de fonctionnement continu et à charge élevée dans des environnements industriels exigeants.
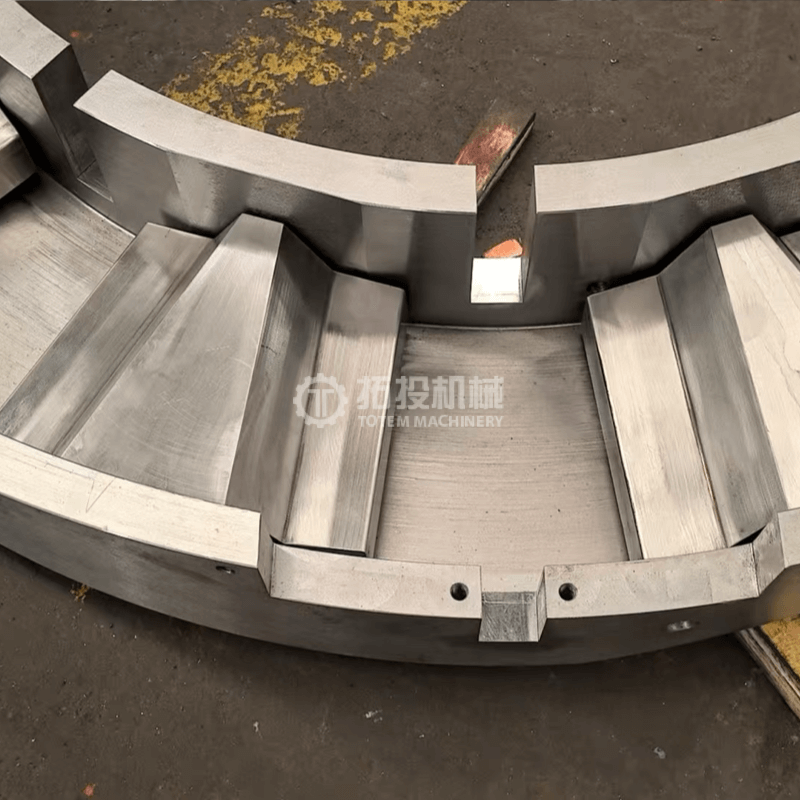
L'anneau de support de butée en acier forgé 35 assume les fonctions essentielles de support, de positionnement et de fixation des butées, offrant une base d'installation très stable pour l'ensemble de l'ensemble de butée. Il permet une transmission efficace de la charge axiale en transférant l'immense pression de l'arbre de poussée directement au boîtier de roulement et à la fondation de l'équipement via un chemin de force scientifiquement optimisé. Cela garantit une répartition uniforme de la charge et évite une usure localisée. De plus, il coopère de manière transparente avec les patins de butée et les masses d'équilibrage pour former un système complet de support de butée, maintenant la précision opérationnelle précise de l'ensemble du dispositif de roulement même dans des dynamiques de fonctionnement fluctuantes.
Pour les équipes d’ingénierie et les professionnels des achats, la fiabilité des composants de roulements a un impact direct sur la disponibilité des installations et les budgets de maintenance. Cet anneau de support offre une excellente stabilité structurelle, ce qui améliore directement la sécurité opérationnelle et prolonge la durée de vie des ensembles de butées. Sa haute précision d'assemblage évite efficacement les écarts de position ou le désalignement des patins de poussée lorsqu'ils sont soumis à de fréquentes fluctuations de charge ou à des chocs mécaniques soudains. De plus, la conception structurelle optimisée réduit considérablement la concentration des contraintes locales, améliorant ainsi la fiabilité du fonctionnement continu à long terme et réduisant la fréquence des interventions de maintenance requises.
Article |
Spécification |
Matériel |
Acier au carbone forgé 35 (GB/T699-2015) |
Traitement thermique |
Normalisation (870℃) / Trempe (850℃) + Revenu (600℃) |
Résistance à la traction |
≥530MPa |
Limite d'élasticité |
≥315MPa |
Précision d'usinage |
Coaxialité élevée, Ra≤3,2 μm pour les surfaces usinées |
Dureté |
≤197HB (non traité) |
Traitement de surface |
Traitement antirouille et anticorrosion personnalisable |
Type de roulement applicable |
Roulements en métal blanc / butées Michell |
Adaptabilité de la charge |
Scénarios de charge lourde et de fonctionnement continu |
L'anneau de support de butée en acier forgé 35 est largement utilisé dans les dispositifs de butée des équipements industriels de base. Les principales applications comprennent les composants de paliers de butée des systèmes de propulsion marine, les turbines à vapeur, les générateurs hydroélectriques et diverses machines tournantes industrielles lourdes. Il est particulièrement adapté aux environnements difficiles, tels que les conditions de travail humides, à haute température et corrosives fréquemment rencontrées dans les installations d'ingénierie maritime et de production d'énergie. En assurant un support axial constant, il contribue à prévenir les pannes catastrophiques des équipements et à maintenir la stabilité opérationnelle. De plus, les dimensions structurelles et les traitements de surface peuvent être évalués et optimisés en fonction des conditions de travail réelles de différentes industries, répondant ainsi aux besoins stricts en matière de support de roulements des fabricants d'équipements industriels et des entreprises d'ingénierie lourde.
La fabrication d'un anneau de support de butée en acier forgé 35 haute performance nécessite une approche rigoureuse de la sélection des matériaux et des procédures d'usinage hautement contrôlées. Chaque étape de notre production est conçue pour maximiser la fiabilité mécanique, l'intégrité structurelle et la stabilité à long terme des composants finaux du roulement, garantissant ainsi qu'ils répondent aux exigences strictes des applications industrielles intensives.
L'acier au carbone 35 est délibérément sélectionné comme matière première de base pour ces anneaux de support en raison de sa plasticité exceptionnelle, de sa résistance à la traction appropriée et de ses performances supérieures de processus de forgeage. Pour les butées Michell fonctionnant dans des conditions de charges élevées et continues, la bague de support doit supporter d'immenses forces axiales sans céder ni se déformer. Les propriétés mécaniques spécifiques de l'acier au carbone 35 à haute résistance offrent la rigidité essentielle requise pour maintenir un fonctionnement stable sur des cycles de vie prolongés.
De plus, pour s'adapter à des applications industrielles spécialisées telles que les systèmes de propulsion marine ou les équipements de production d'énergie, le matériau de base peut être encore optimisé. Nous proposons des traitements avancés de protection de surface adaptés aux exigences environnementales spécifiques. Ces traitements améliorent considérablement la résistance du matériau à la corrosion, à l'oxydation et à la dégradation à haute température, garantissant ainsi des performances fiables même dans des environnements thermiques humides, chimiquement agressifs ou fluctuants.
Atteindre les tolérances exactes requises pour les composants des roulements Babbitt nécessite un processus d'usinage de précision méticuleusement contrôlé. Chaque phase est conçue pour améliorer les propriétés physiques et la préparation à l'assemblage de l'anneau de support :
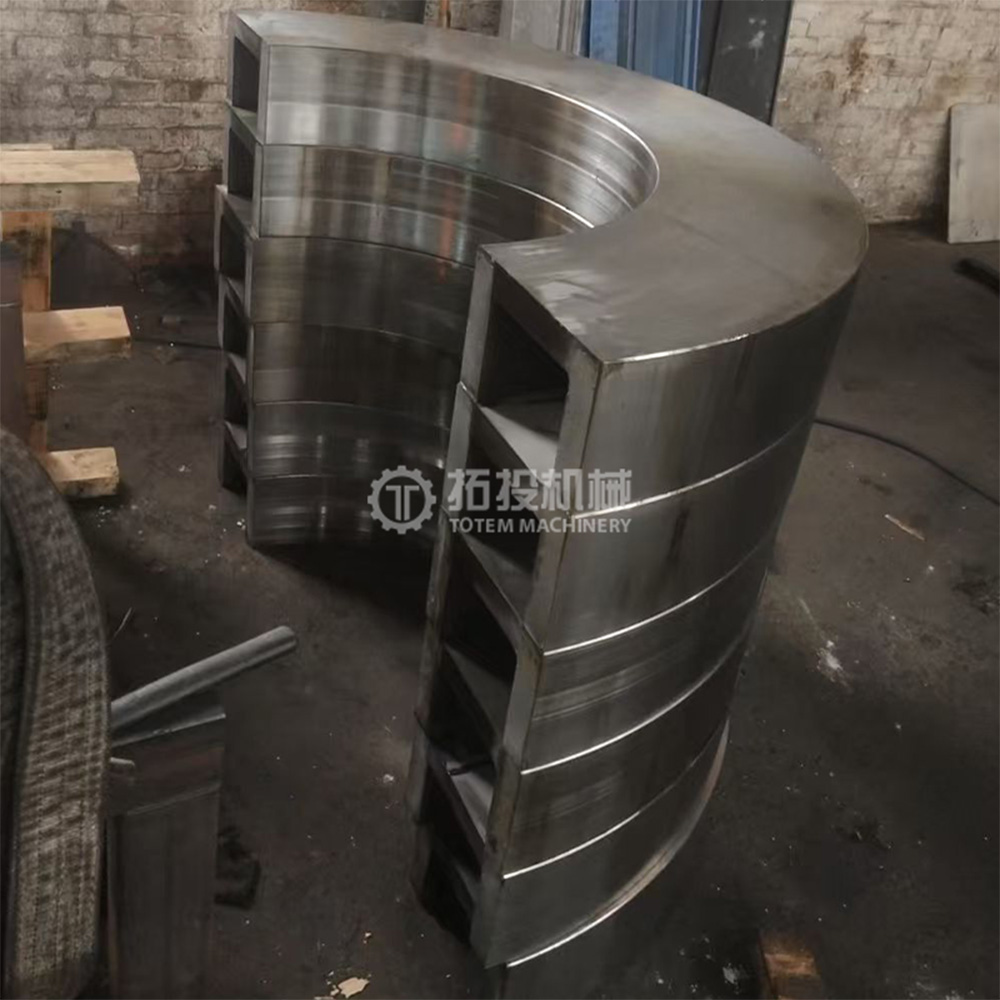
Forgeage de précision : Le parcours de fabrication commence par le forgeage de précision du flan d'acier 35. Cette étape critique affine la structure interne des grains du métal et élimine les vides internes microscopiques, garantissant ainsi une compacité optimale du matériau. Une structure dense et bien forgée se traduit directement par une capacité portante globale considérablement améliorée et une résistance à la fatigue améliorée.
Serrage et positionnement : la précision de l'usinage repose en grande partie sur la stabilité fondamentale. Au cours de cette phase, des dispositifs personnalisés dédiés sont utilisés pour le serrage et le positionnement précis de l'ébauche forgée. Cette configuration rigide garantit une stabilité d'usinage absolue et élimine les vibrations. Plus important encore, il garantit une coaxialité et une précision dimensionnelle strictes, ce qui constitue une exigence fondamentale pour une répartition uniforme des charges axiales sur les patins de butée.
Tournage et chanfreinage : après un positionnement sécurisé, un tournage de précision est exécuté sur toutes les surfaces d'assemblage critiques pour atteindre les tolérances dimensionnelles exactes spécifiées dans les dessins techniques. Par la suite, un chanfreinage standardisé est effectué pour éliminer minutieusement les éventuelles bavures, arêtes vives ou anomalies d'usinage. Cela facilite les procédures d'assemblage plus sûres et plus fluides et réduit considérablement le risque de concentration de contraintes localisées.


Au-delà des étapes physiques d’usinage, la production de l’anneau de support des butées est régie par des procédures strictes de contrôle qualité et des considérations de conception avancées. S'appuyant sur des processus de fabrication matures, notre usine produit des anneaux de butée strictement selon les dessins techniques du client et les spécifications techniques strictes. Cela garantit une correspondance parfaite et une intégration transparente avec les patins de butée et d'autres composants critiques des roulements Babbitt, réduisant ainsi considérablement les risques d'assemblage pour les équipes d'approvisionnement.
Au cours des étapes d’ingénierie et de production, les facteurs opérationnels clés sont entièrement évalués. Les machines tournantes à grande vitesse génèrent de la friction et de la chaleur ; par conséquent, les effets de déformation thermique, la répartition des charges axiales et la stabilité opérationnelle à long terme sont soigneusement calculés. En mettant en œuvre une disposition structurelle hautement rationalisée, l'anneau de support est optimisé pour s'adapter à la dilatation thermique sans compromettre l'alignement. Cette conception structurelle précise minimise le risque de concentration de contraintes locales et maximise la fiabilité de charge globale de l'ensemble du système de butée, garantissant ainsi des performances fiables dans les environnements industriels exigeants.
Pour garantir l'intégrité structurelle et la précision de la surface de l'anneau de support de butée en acier forgé 35 pendant le transit international sur de longues distances, nous mettons en œuvre un protocole d'emballage d'exportation multicouche rigoureux. Conçues pour le fret maritime, terrestre et aérien mondial, nos solutions d'emballage protègent vos composants industriels lourds contre l'humidité, les chocs mécaniques et les risques de manutention, garantissant qu'ils arrivent sur le site de votre projet prêts pour une installation immédiate.
Couche de protection intérieure : les surfaces usinées critiques sont méticuleusement recouvertes d'huile antirouille de qualité supérieure et étroitement enveloppées dans du papier VCI (Volatile Corrosion Inhibitor). Cela crée une barrière fiable qui isole les anneaux en acier de l'air, de l'humidité et des environnements salins, empêchant ainsi l'oxydation lors d'un transport maritime prolongé.
Couche d'amorti et de fixation : pour atténuer les impacts et les vibrations, nous utilisons du coton perlé haute densité et de la mousse de qualité industrielle pour un amorti complet. Des blocs de positionnement personnalisés en bois ou en polymère sont placés stratégiquement dans la caisse pour verrouiller fermement l'anneau de support en place, empêchant ainsi tout roulement, frottement ou déplacement qui pourrait compromettre la précision dimensionnelle du composant.
Emballage extérieur renforcé : Nous utilisons des caisses en bois d'exportation robustes et renforcées, conçues pour une capacité de charge élevée. Ces caisses robustes sont construites pour résister aux rigueurs de la logistique multimodale, offrant une protection structurelle supérieure contre la compression externe et facilitant la manipulation en toute sécurité par les chariots élévateurs et les grues portuaires.
Services d'emballage et de marquage personnalisés : Nous comprenons que les différents sites de projets ont des exigences logistiques uniques. Nos solutions d'emballage peuvent être entièrement adaptées en fonction des réglementations du port de destination et des conditions spécifiques du site. Les marquages essentiels, notamment les indicateurs de centre de gravité, les points de levage désignés et les marques d'expédition personnalisées, sont clairement apposés au pochoir pour garantir un déchargement sûr et une gestion rationalisée des stocks à l'arrivée.


Choisir le bon partenaire manufacturier est crucial pour le succès et la sécurité de vos projets d’équipement lourd. TOTEM MACHINERY se consacre à fournir des composants de butée fiables en mettant l'accent sur les performances à long terme, la réduction des risques et une expérience d'approvisionnement transparente pour les entreprises d'ingénierie mondiales.
Technologie de fabrication mature : Soutenus par des installations de forgeage professionnelles et des lignes de production d'usinage de précision, nous possédons une vaste expertise dans la fabrication de composants de butée critiques pour les machines lourdes industrielles. Nos processus matures garantissent une intégrité métallurgique et une précision dimensionnelle constantes pour chaque lot, minimisant ainsi les problèmes d'installation.
Contrôle qualité strict : la qualité est intégrée à chaque étape de nos opérations. L’ensemble du cycle de production est soumis à des contrôles de qualité rigoureux et multipoints. De la vérification des matières premières aux contrôles dimensionnels finaux, nous garantissons que chaque anneau de support de butée en acier forgé 35 est strictement conforme aux normes techniques industrielles exigeantes et à vos tolérances d'ingénierie spécifiques.
Capacité de personnalisation complète : Nous reconnaissons que les pièces standard sont souvent insuffisantes dans les applications spécialisées. Notre équipe d'ingénierie fournit des solutions hautement personnalisées, y compris l'optimisation de la qualité des matériaux, des conceptions structurelles personnalisées et des traitements de surface spécialisés, précisément alignés sur les exigences opérationnelles réelles de nos clients industriels.
Service unique de bout en bout : nous rationalisons votre chaîne d'approvisionnement en offrant un système de service de support complet et complet. Couvrant la consultation initiale sur la conception de produits, l'usinage de précision, l'emballage sécurisé et la logistique d'expédition mondiale, nous servons de partenaire fiable et unique pour les entreprises d'ingénierie et les fabricants d'équipements lourds du monde entier.
Adaptabilité environnementale supérieure : conçus dans un souci de durabilité, nos produits sont conçus et optimisés pour fonctionner de manière fiable dans divers environnements de travail industriels difficiles. En garantissant une fiabilité opérationnelle élevée et une durée de vie prolongée, nous aidons directement nos clients à minimiser les temps d'arrêt des équipements et à réduire considérablement les coûts de maintenance ultérieurs.


