
Please Choose Your Language
भारी मशीनरी संचालन में, जोखिम अविश्वसनीय रूप से ऊंचे होते हैं। गलत बियरिंग चयन से अक्सर विनाशकारी रोटर विफलता, अनियोजित डाउनटाइम और गंभीर वित्तीय परिणाम होते हैं। इंजीनियरों, संयंत्र प्रबंधकों और खरीद विशेषज्ञों के लिए, चयन करना बैबिट बियरिंग कभी भी सामान्य वस्तु खरीद नहीं है। यह एक उच्च इंजीनियर समाधान का प्रतिनिधित्व करता है जिसके लिए मिश्र धातु विशेषताओं, लोड मांगों, परिचालन गति और स्नेहन गतिशीलता के सटीक मिलान की आवश्यकता होती है। रोलर बीयरिंग हल्के, रुक-रुक कर भार के लिए पर्याप्त हो सकते हैं। हालाँकि, हेवी-ड्यूटी औद्योगिक अनुप्रयोगों को अत्यधिक महंगे शाफ्ट और रोटर्स की सुरक्षा के लिए विशेष द्रव फिल्म प्रदर्शन की आवश्यकता होती है।
यह मार्गदर्शिका उच्च गति, उच्च-लोड अनुप्रयोगों के लिए सही द्रव फिल्म घटकों को निर्दिष्ट करने के लिए आवश्यक महत्वपूर्ण इंजीनियरिंग मानदंड, सामग्री तुलना और विनिर्माण गुणवत्ता संकेतकों की रूपरेखा तैयार करती है। आप सीखेंगे कि ऑपरेटिंग पैरामीटर मिश्र धातु की पसंद को कैसे निर्धारित करते हैं और दीर्घकालिक विश्वसनीयता के लिए फाउंड्री प्रथाएं क्यों आवश्यक हैं। इन गतिशीलता को समझने से समय से पहले उपकरण खराब होने और सिस्टम के विनाशकारी विनाश को रोका जा सकता है।
अनुप्रयोग मिलान: हाइड्रोडायनामिक द्रव फिल्म गुणों के कारण बैबिट बीयरिंग निरंतर, उच्च गति, उच्च-लोड अनुप्रयोगों में रोलर बीयरिंग से बेहतर प्रदर्शन करते हैं।
मिश्र धातु का चयन द्विआधारी है लेकिन बारीक है: टिन-आधारित मिश्र धातु उच्च-तनाव वाले वातावरण पर हावी होती है, जबकि सीसा-आधारित मिश्र धातु कम गति, सदमे-भारी भार के लिए लागत दक्षता और अनुरूपता प्रदान करती है।
तापमान अंतिम सीमा है: बैबिट मिश्र धातु ऊंचे तापमान पर तेजी से संरचनात्मक अखंडता खो देते हैं; सटीक थर्मल अनुमान और शीतलन रणनीतियाँ गैर-परक्राम्य हैं।
फाउंड्री प्रथाएं जीवनकाल तय करती हैं: कठोर बॉन्डिंग प्रक्रियाओं (उदाहरण के लिए, अल्ट्रासोनिक परीक्षण) और सटीक मशीनिंग सहनशीलता के बिना सही मिश्र धातु भी समय से पहले विफल हो जाएगी।
घूमने वाली मशीनरी को डिज़ाइन या अपग्रेड करते समय इंजीनियरों को एक मौलिक विकल्प का सामना करना पड़ता है। आपको रोलिंग तत्व घटकों और द्रव फिल्म प्रौद्योगिकियों के बीच निर्णय लेना होगा। लगातार भारी भार के तहत रोलिंग तत्व बीयरिंग खराब हो जाते हैं। लाखों परिचालन चक्रों में धातु की थकान अनिवार्य रूप से निर्धारित होती है। इसके विपरीत, एक उचित ढंग से डिज़ाइन किया गया बैबिट बियरिंग इन्हीं सटीक परिस्थितियों में फलता-फूलता है। क्रॉसओवर पॉइंट तब होता है जब शाफ्ट गति और लोड थ्रेशोल्ड एक मजबूत हाइड्रोडायनामिक ऑयल वेज बनाने के लिए संयोजित होते हैं। यह दबावयुक्त द्रव परत भौतिक रूप से घूमने वाले शाफ्ट को स्थिर शेल से अलग करती है। उच्च आरपीएम पर, हाइड्रोडायनामिक लिफ्ट इतनी स्थिर हो जाती है कि यह धातु-से-धातु संपर्क को पूरी तरह से समाप्त कर देती है।
भारी मशीनरी तीव्र कंपन पैदा करती है और चुनौतीपूर्ण वातावरण में काम करती है। बैबिट मिश्रधातु में अंतर्निहित कोमलता होती है। वे गंभीर आघात भार को सहजता से अवशोषित कर लेते हैं। इसके अलावा, सूक्ष्म विदेशी कण अनिवार्य रूप से औद्योगिक स्नेहन प्रणालियों में प्रवेश करते हैं। कठोर रोलर बीयरिंग इन कणों को कुचल देते हैं, जिससे सतह पर तत्काल खरोंचें आ जाती हैं और अंततः वे नष्ट हो जाते हैं। नरम सफेद धातु मिश्र धातु अलग तरह से कार्य करती है। यह सूक्ष्म संदूषकों को सतह परत के नीचे सुरक्षित रूप से समा जाने की अनुमति देता है। यह बलिदानी गुण अधिक महंगे रोटर या शाफ्ट को भयावह क्षति से बचाता है।
इंजीनियर अक्सर द्रव फिल्म बीयरिंग के 'अनंत जीवन' सिद्धांत का उल्लेख करते हैं। आदर्श परिस्थितियों में, रोटर दबाव वाले तेल पर अनिश्चित काल तक चलता रहता है। हालाँकि, हमें इस साहसिक दावे को सावधानीपूर्वक संतुलित करना चाहिए। अनंत जीवन पूरी तरह से निरंतर, स्वच्छ और उचित रूप से ठंडे तेल की आपूर्ति पर निर्भर करता है। यदि स्नेहन प्रणाली विफल हो जाती है, तो नरम धातु की सतह सेकंडों में नष्ट हो जाती है। सिस्टम की विश्वसनीयता तेल पंपों और फिल्टरों पर उतनी ही निर्भर करती है जितनी कि मिश्र धातु पर।
रखरखाव की वास्तविकताएँ खरीद निर्णयों को दृढ़ता से प्रभावित करती हैं। मल्टी-टन टरबाइन पर बड़े पैमाने पर रोलर बीयरिंग को बदलने के लिए विशेष हेराफेरी, लंबे कारखाने के नेतृत्व समय और व्यापक श्रम घंटों की आवश्यकता होती है। रीबबिटिंग एक स्पष्ट विरोधाभास प्रस्तुत करता है। किसी मौजूदा शेल की मरम्मत में अक्सर काफी कम समय और कम संसाधन लगते हैं। तकनीशियन पुराने ख़राब मिश्र धातु को पिघलाते हैं, बैकिंग सामग्री को ठीक से तैयार करते हैं, नई धातु डालते हैं, और इसे सटीक OEM विनिर्देशों के अनुसार मशीन में वापस लाते हैं। यह प्रक्रिया उपकरण को तेजी से नई जैसी स्थिति में बहाल कर देती है।
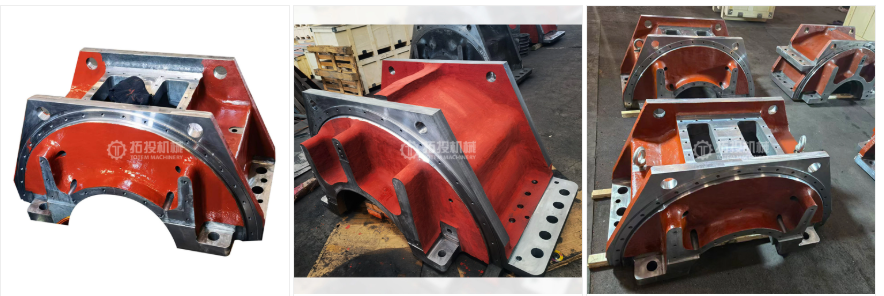
सही मिश्र धातु फॉर्मूलेशन का चयन आपके घूमने वाले उपकरण की सफलता को निर्धारित करता है। जबकि कस्टम मिश्रण मौजूद हैं, आप आम तौर पर दो प्राथमिक श्रेणियों के बीच चयन करते हैं: टिन-आधारित और सीसा-आधारित फॉर्मूलेशन। प्रत्येक विशिष्ट परिचालन वातावरण के लिए उपयुक्त विशिष्ट यांत्रिक गुण प्रदान करता है।
टिन उच्च तनाव, उच्च गति वाले वातावरण पर हावी है। एएसटीएम बी23 ग्रेड 2 और ग्रेड 3 के अंतर्गत वर्गीकृत सामग्री इस समूह में आती है। टिन असाधारण रूप से उच्च संपीड़न शक्ति प्रदान करता है। यह अत्यधिक तरल दबाव में भी विरूपण का प्रतिरोध करता है। सामग्री ख़राब या अम्लीय चिकनाई वाले तेलों के खिलाफ उत्कृष्ट संक्षारण प्रतिरोध प्रदान करती है। यह द्रव फिल्म के पूरी तरह से बनने से पहले महत्वपूर्ण स्टार्टअप चरण के दौरान कम घर्षण गुणांक भी बनाए रखता है। हम महत्वपूर्ण मशीनरी के लिए टिन-आधारित मिश्र धातु निर्दिष्ट करते हैं। टर्बाइन, उच्च गति केन्द्रापसारक कम्प्रेसर और बड़े पैमाने पर इलेक्ट्रिक मोटर इन ग्रेडों पर बहुत अधिक निर्भर करते हैं। हालाँकि, टिन-आधारित फॉर्मूलेशन में प्रारंभिक सामग्री लागत अधिक होती है। कम गति सीमा स्नेहन चरणों के दौरान अत्यधिक घिसाव को रोकने के लिए उन्हें कठोर स्टील शाफ्ट की भी सख्त आवश्यकता होती है।
सीसा मेज पर पूरी तरह से अलग यांत्रिक ताकत लाता है। विशिष्ट फॉर्मूलेशन में एएसटीएम बी23 ग्रेड 7 और ग्रेड 8 शामिल हैं। लीड बेहतर अनुरूपता प्रदान करता है। यह बिना किसी असफलता के मामूली शाफ्ट मिसलिग्न्मेंट को आसानी से समायोजित कर लेता है। यह उत्कृष्ट आपातकालीन परिचालन गुणों का भी प्रदर्शन करता है। यदि मशीन सूखी शुरुआत का अनुभव करती है, तो सीसा फॉर्मूलेशन टिन की तुलना में तुरंत जब्त होने का बेहतर प्रतिरोध करता है। इसके अलावा, बड़े पैमाने पर अनुप्रयोगों के लिए सीसा अत्यधिक लागत प्रभावी रहता है। आपको अक्सर कम गति वाली भारी मशीनरी में सीसा-आधारित मिश्रधातुएँ मिलेंगी। रॉक क्रशर, रोलिंग मिल और बॉल मिल इन ग्रेड का बड़े पैमाने पर उपयोग करते हैं। वे बार-बार स्टार्ट/स्टॉप चक्र या भारी शॉक लोड का सामना करने वाले अनुप्रयोगों में उत्कृष्टता प्राप्त करते हैं। इसके विपरीत, वे अम्लीय तेलों से संक्षारण के प्रति अत्यधिक संवेदनशील रहते हैं। वे उच्च आरपीएम पर काफी कम भार वहन करने की क्षमता से भी पीड़ित हैं।
| फ़ीचर/संपत्ति | टिन-आधारित (उदाहरण के लिए, ग्रेड 2/3) | सीसा-आधारित (उदाहरण के लिए, ग्रेड 7/8) |
|---|---|---|
| सम्पीडक क्षमता | उच्च (दबाव में आकार बनाए रखता है) | मध्यम (उच्च भार के तहत बाहर निकालना प्रवण) |
| संक्षारण प्रतिरोध | उत्कृष्ट (अम्लीय तेल क्षरण को रोकता है) | ख़राब (तेल ऑक्सीकरण उपोत्पादों के प्रति संवेदनशील) |
| अनुरूपता | मध्यम | सुपीरियर (गलत संरेखण को अच्छी तरह से समायोजित करता है) |
| आदर्श अनुप्रयोग | टर्बाइन, कंप्रेसर, हाई-स्पीड मोटर्स | क्रशर, रोलिंग मिल, कम गति वाले शाफ्ट |
| सापेक्ष लागत | उच्च | निचला |
इंजीनियरिंग एक विश्वसनीय बैबिट बियरिंग सटीक गणितीय मूल्यांकन की मांग करता है। आप इन परिचालन मापदंडों का अनुमान नहीं लगा सकते. प्रत्येक चर सीधे द्रव फिल्म निर्माण और दीर्घकालिक यांत्रिक स्थिरता को प्रभावित करता है।
हमें अनुमानित असर क्षेत्र पर अधिकतम स्वीकार्य दबाव की सावधानीपूर्वक गणना करनी चाहिए। इंजीनियर कुल शाफ्ट भार को प्रभावी असर क्षेत्र (लंबाई व्यास से गुणा) से विभाजित करके इसका निर्धारण करते हैं। यदि इकाई भार विशिष्ट मिश्र धातु की भौतिक सीमा से अधिक हो जाता है, तो द्रव फिल्म ढह जाती है। सामग्री का विरूपण तुरंत होता है। सटीक लोड गणना यह सुनिश्चित करती है कि हाइड्रोडायनामिक वेज स्थिर-अवस्था और चरम परिचालन तनाव परिदृश्यों के तहत स्थिर रहे।
हाइड्रोडायनामिक लिफ्ट पूरी तरह से सतह की गति पर निर्भर करती है। हम शाफ्ट व्यास और ऑपरेटिंग आरपीएम का मूल्यांकन करके सतह फीट प्रति मिनट (एसएफपीएम) की गणना करते हैं। आपको इस गति को चयनित मिश्र धातु निर्माण की विशिष्ट लिफ्ट क्षमताओं से मेल खाना चाहिए। बहुत धीमी गति से, और तेल फिल्म कभी भी पूरी तरह से नहीं बनती है, जिससे मशीन सीमा स्नेहन की स्थिति में रह जाती है। बहुत तेज़, और आप तीव्र द्रव घर्षण से अत्यधिक गर्मी उत्पन्न होने का जोखिम उठाते हैं।
गर्मी नरम धातु मिश्र धातुओं को जल्दी नष्ट कर देती है। ऑपरेटिंग तापमान 150°F से 200°F (65°C - 93°C) से अधिक होने पर उपज शक्ति गंभीर रूप से गिर जाती है। एक बार जब धातु नरम हो जाती है, तो यह पूरे शाफ्ट पर पोंछना और धब्बा लगाना शुरू कर देती है। गर्मी उत्पादन की भविष्यवाणी करने के लिए इंजीनियर प्रारंभिक डिजाइन चरण के दौरान मानक थर्मल अनुमान मॉडल का उपयोग करते हैं। उचित शीतलन रणनीतियाँ सख्ती से गैर-परक्राम्य हैं। इसके अलावा, निरंतर स्थिति की निगरानी के लिए एम्बेडेड प्रतिरोध तापमान डिटेक्टर (आरटीडी) या थर्मोकपल बिल्कुल आवश्यक हैं। अचानक पोंछने की घटनाओं को रोकने के लिए आपको वास्तविक समय में उपसतह तापमान की निगरानी करनी चाहिए।
शाफ्ट क्लीयरेंस, तेल चिपचिपापन और न्यूनतम फिल्म मोटाई के बीच संबंध अत्यधिक महत्वपूर्ण साबित होता है। बेयरिंग बोर शाफ्ट से थोड़ा बड़ा रहना चाहिए। तंग मंजूरी स्थानीय गर्मी को बढ़ाती है लेकिन बहुत मजबूत द्रव दबाव का निर्माण करती है। ढीली निकासी अधिक ठंडी चलती है लेकिन गंभीर संरचनात्मक अस्थिरता और रोटर कंपन का जोखिम उठाती है। सटीक निर्दिष्ट व्यासीय निकासी बनाए रखने से तेल के प्रवाह को सुरक्षित तापीय सीमा के भीतर रखते हुए विनाशकारी धातु-से-धातु संपर्क को रोका जाता है।
यहां तक कि अगर फाउंड्री प्रथाएं कम हो जाती हैं तो सही मिश्र धातु विनिर्देश भी विफल हो जाता है। विनिर्माण निष्पादन सैद्धांतिक इंजीनियरिंग जितना ही मायने रखता है। एक विश्वसनीय फाउंड्री के साथ साझेदारी यह सुनिश्चित करती है कि तैयार उत्पाद औद्योगिक वास्तविकताओं का सामना कर सके।
नरम बैबिट परत और कठोर बैकिंग शेल के बीच धातुकर्म बंधन प्राथमिक विफलता बिंदु का प्रतिनिधित्व करता है। बैकिंग सामग्री में आमतौर पर स्टील, कांस्य या कच्चा लोहा शामिल होता है। यदि रासायनिक बंधन अलग हो जाता है, तो थर्मल स्थानांतरण तुरंत बंद हो जाता है। पृथक मिश्रधातु अधिक गरम हो जाती है, नरम हो जाती है और अंततः लोड के तहत विफल हो जाती है। कास्टिंग से पहले उचित सतह की तैयारी और रासायनिक टिनिंग इस भयावह प्रदूषण को रोकती है।
फाउंड्रीज़ ज्यामिति और अनुप्रयोग के आधार पर विभिन्न कास्टिंग तकनीकों का उपयोग करती हैं। स्थैतिक कास्टिंग कुछ जटिल ज्यामिति के लिए काम करती है लेकिन अक्सर ठंडी धातु के भीतर गैसों को फँसा लेती है। इससे आंतरिक शून्यता उत्पन्न होती है। केन्द्रापसारक कास्टिंग बेलनाकार गोले के लिए एक बहुत ही बेहतर विकल्प प्रदान करती है। फाउंड्री डालने की प्रक्रिया के दौरान गर्म शेल को उच्च गति से घुमाती है। यह उच्च गति वाला घुमाव भारी अशुद्धियों और फँसी हुई गैसों को बोर केंद्र की ओर धकेलता है। अंतिम बोरिंग के दौरान मशीनिस्ट इन अशुद्धियों को हटा देते हैं। केन्द्रापसारक कास्टिंग महत्वपूर्ण रूप से सरंध्रता को कम करती है और अंतिम सूक्ष्म-अनाज संरचना में सुधार करती है।
आपको गैर-विनाशकारी परीक्षण (एनडीटी) के संबंध में पूर्ण पारदर्शिता की मांग करनी चाहिए। गुणवत्ता वाली फाउंड्रीज़ संपूर्ण शेल सतह पर बॉन्ड अखंडता को सत्यापित करने के लिए अल्ट्रासोनिक परीक्षण (यूटी) का उपयोग करती हैं। ध्वनि तरंगें बैकिंग सामग्री और मिश्र धातु के बीच सूक्ष्म रिक्तियों का पता लगाती हैं। खतरनाक सतह दोषों या हेयरलाइन दरारों की पहचान करने के लिए फाउंड्रीज़ डाई पेनेट्रेंट परीक्षण (पीटी) भी लागू करते हैं। उचित, प्रमाणित एनडीटी दस्तावेज के बिना तैयार घटक को कभी भी स्वीकार न करें।
अंतिम मशीनिंग जटिल रोटर स्थिरता के लिए आवश्यक सटीक बोर प्रोफ़ाइल प्राप्त करती है। सरल, कम गति वाले अनुप्रयोग अक्सर मानक बेलनाकार बोर का उपयोग करते हैं। हालाँकि, उच्च गति, अत्यधिक लोड वाले रोटार को अण्डाकार, नींबू-बोर या जटिल मल्टी-लोब प्रोफाइल की आवश्यकता हो सकती है। परिशुद्ध सीएनसी मशीनिंग खतरनाक तेल भँवर घटना को रोकती है। यह संपूर्ण लोड क्षेत्र में पूर्ण रूप से वितरित द्रव दबाव सुनिश्चित करता है।
विश्वसनीय द्रव फिल्म बियरिंग्स की खरीद के लिए मेहनती विक्रेता जांच और सटीक संचार की आवश्यकता होती है। आपको विशिष्ट परिचालन डेटा प्रदान करना होगा और सख्त विनिर्माण अनुपालन की मांग करनी होगी।
खरीदारों को निर्माता को सटीक इनपुट प्रदान करना होगा। अस्पष्ट अनुरोधों से खराब प्रदर्शन और शीघ्र विफलता होती है। कोटेशन का अनुरोध करने से पहले सुनिश्चित करें कि आप निम्नलिखित विवरण एकत्र कर लें:
आयामी डेटा: सटीक शाफ्ट व्यास, आवास आयाम, और आवश्यक व्यासीय निकासी।
स्पीड मेट्रिक्स: न्यूनतम स्टार्टअप गति, निरंतर संचालन आरपीएम, और अधिकतम ओवरस्पीड सीमा।
लोड प्रोफाइल: अधिकतम स्थिर रोटर वजन और प्रत्याशित गतिशील शॉक लोड।
स्नेहन विवरण: तेल का प्रकार, सटीक चिपचिपाहट ग्रेड, प्रवाह दर और इनलेट तापमान।
पर्यावरणीय कारक: ज्ञात परिवेशीय स्थितियाँ, अत्यधिक कंपन, या संभावित रासायनिक खतरे।
मान्यता प्राप्त अंतरराष्ट्रीय उद्योग मानकों के लिए विक्रेता के अनुपालन को सत्यापित करें। फाउंड्री को मिश्र धातु संरचना और शुद्धता के लिए एएसटीएम बी23 विनिर्देशों का सख्ती से पालन करना चाहिए। विनिर्माण प्रक्रियाओं को ISO 9001 दिशानिर्देशों के अनुरूप होना चाहिए। यह दोहराने योग्य गुणवत्ता, दस्तावेज़ीकृत वर्कफ़्लो और पता लगाने योग्य सामग्री उत्पत्ति की गारंटी देता है।
विक्रेता की आफ्टरमार्केट समर्थन संरचना का मूल्यांकन करें। निर्धारित करें कि क्या वे त्वरित टर्नअराउंड रीबबिटिंग सेवाएं प्रदान करते हैं। त्वरित, विश्वसनीय मरम्मत अचानक रुकावट के दौरान महँगे अनियोजित डाउनटाइम को कम करती है। इसके अलावा, उनकी इंजीनियरिंग क्षमताओं का मूल्यांकन करें। क्या वे मूल फ़ैक्टरी चित्र के बिना भारी घिसे-पिटे घटकों को सफलतापूर्वक रिवर्स-इंजीनियर कर सकते हैं? शीर्ष स्तरीय विक्रेता पुराने हिस्सों को सटीक रूप से दोबारा बनाने के लिए कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) और लेजर स्कैनिंग का उपयोग करते हैं। यह क्षमता पुराने उपकरणों के रखरखाव के लिए अमूल्य साबित होती है जहां OEM समर्थन अब मौजूद नहीं है।
अत्यधिक विश्वसनीय हेवी-ड्यूटी बियरिंग को निर्दिष्ट करने के लिए सख्त ऑपरेटिंग मापदंडों के विरुद्ध मिश्र धातु गुणों को सावधानीपूर्वक संतुलित करने की आवश्यकता होती है। भार, गति और परिवेश का तापमान भौतिक इंजीनियरिंग सीमाओं को निर्धारित करते हैं। टिन-आधारित और सीसा-आधारित फॉर्मूलेशन के बीच विशिष्ट अंतर को समझना आपको सटीक यांत्रिक अनुप्रयोग के साथ सामग्री का मिलान करने में सक्षम बनाता है।
हालाँकि, सामग्री चयन केवल आधे समीकरण का प्रतिनिधित्व करता है। आपको कड़े एनडीटी तरीकों और सिद्ध केन्द्रापसारक कास्टिंग प्रथाओं का उपयोग करने वाली फाउंड्री के साथ साझेदारी करनी चाहिए। उचित धातुकर्म संबंध और सटीक सीएनसी मशीनिंग सहनशीलता यह गारंटी देती है कि आपका सैद्धांतिक जीवनकाल वास्तविक क्षेत्र के प्रदर्शन से मेल खाता है।
महत्वपूर्ण मशीनरी की विश्वसनीयता को आकस्मिक या अपूर्ण डेटा पर न छोड़ें। आज ही अनुभवी एप्लिकेशन इंजीनियरों से परामर्श लें। अपने विशिष्ट ऑपरेटिंग मापदंडों की संपूर्ण तकनीकी समीक्षा का अनुरोध करें, या कस्टम मूल्यांकन और विनिर्माण उद्धरण के लिए प्रमाणित फाउंड्री को अपने सटीक विनिर्देश प्रस्तुत करें।
उत्तर: मानक सुरक्षित परिचालन क्षेत्र आमतौर पर 180°F (82°C) के अंतर्गत रहते हैं। जैसे-जैसे तापमान इस सीमा से अधिक होता है, मिश्र धातु की उपज शक्ति काफी कम हो जाती है। जब तापमान 275°F (135°C) तक पहुंच जाता है तो गंभीर विफलता और तेजी से पोंछना आम तौर पर घटित होता है। सटीक विफलता बिंदु विशिष्ट मिश्र धातु ग्रेड और कुल लागू भार पर निर्भर करता है।
उत्तर: मानक इंजीनियरिंग नियम का पालन करें। टर्बाइन जैसे उच्च गति, निरंतर लोड अनुप्रयोगों के लिए टिन-आधारित मिश्र धातु चुनें। कम-गति, उच्च-शॉक, या भारी गलत तरीके से संरेखित अनुप्रयोगों के लिए सीसा-आधारित मिश्र धातु चुनें जहां लागत दक्षता एक प्राथमिक चिंता बनी हुई है।
उत्तर: बड़े, कस्टम शैलों के लिए रीबैबिटिंग अक्सर बहुत तेज़ और अधिक लागत प्रभावी होती है। यह सच है बशर्ते बेस स्टील शेल अपनी मूल संरचनात्मक अखंडता बनाए रखे। मरम्मत की सफलता की गारंटी के लिए चुनी गई फाउंड्री को उचित प्री-टिनिंग और व्यापक अल्ट्रासोनिक परीक्षण करना होगा।
ए: पोंछना तब होता है जब नरम धातु घूमने वाले शाफ्ट पर फैल जाती है। मूल कारणों में हाइड्रोडायनामिक तेल फिल्म का अचानक नुकसान, अत्यधिक यांत्रिक अधिभार, गंभीर शाफ्ट मिसलिग्न्मेंट, या अचानक तापमान स्पाइक्स शामिल हैं। ये घटनाएँ सामग्री की उपज शक्ति को काफी कम कर देती हैं, जिससे तत्काल प्लास्टिक विरूपण होता है।


