
Please Choose Your Language


| 数量: | |
|---|---|
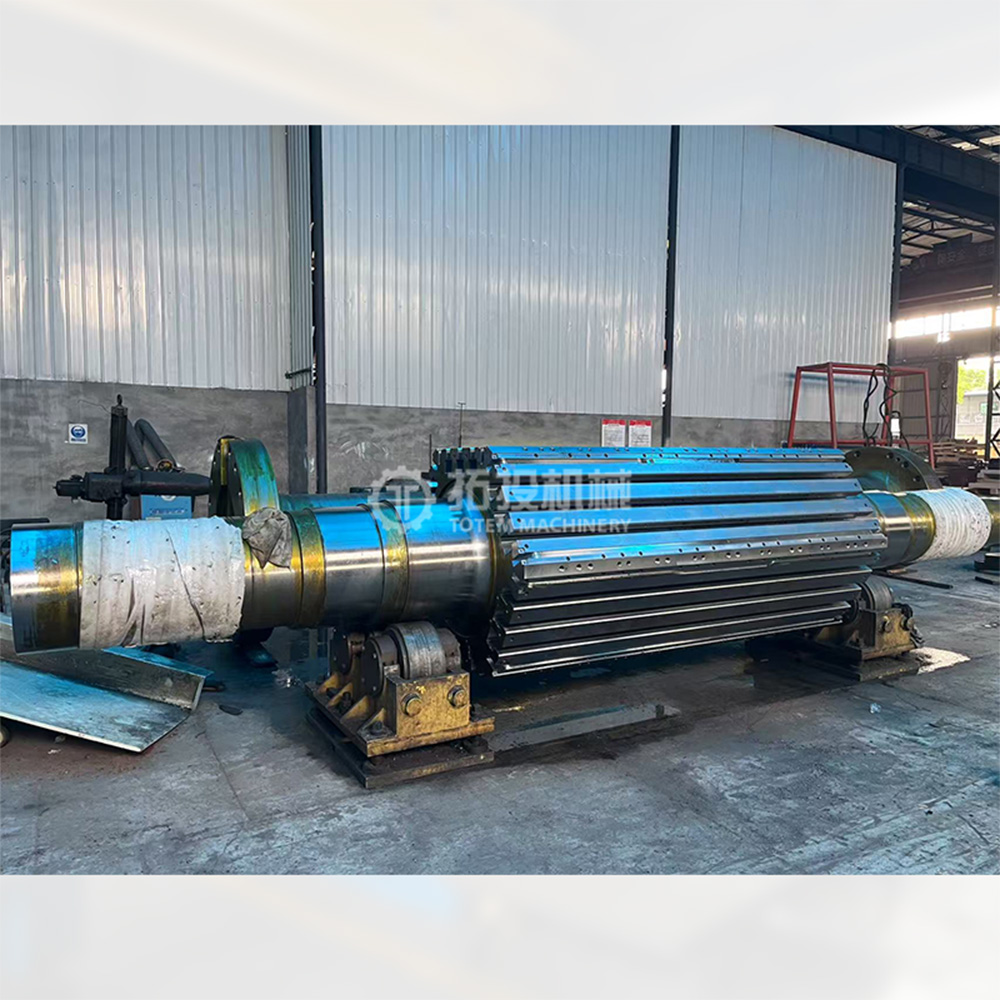
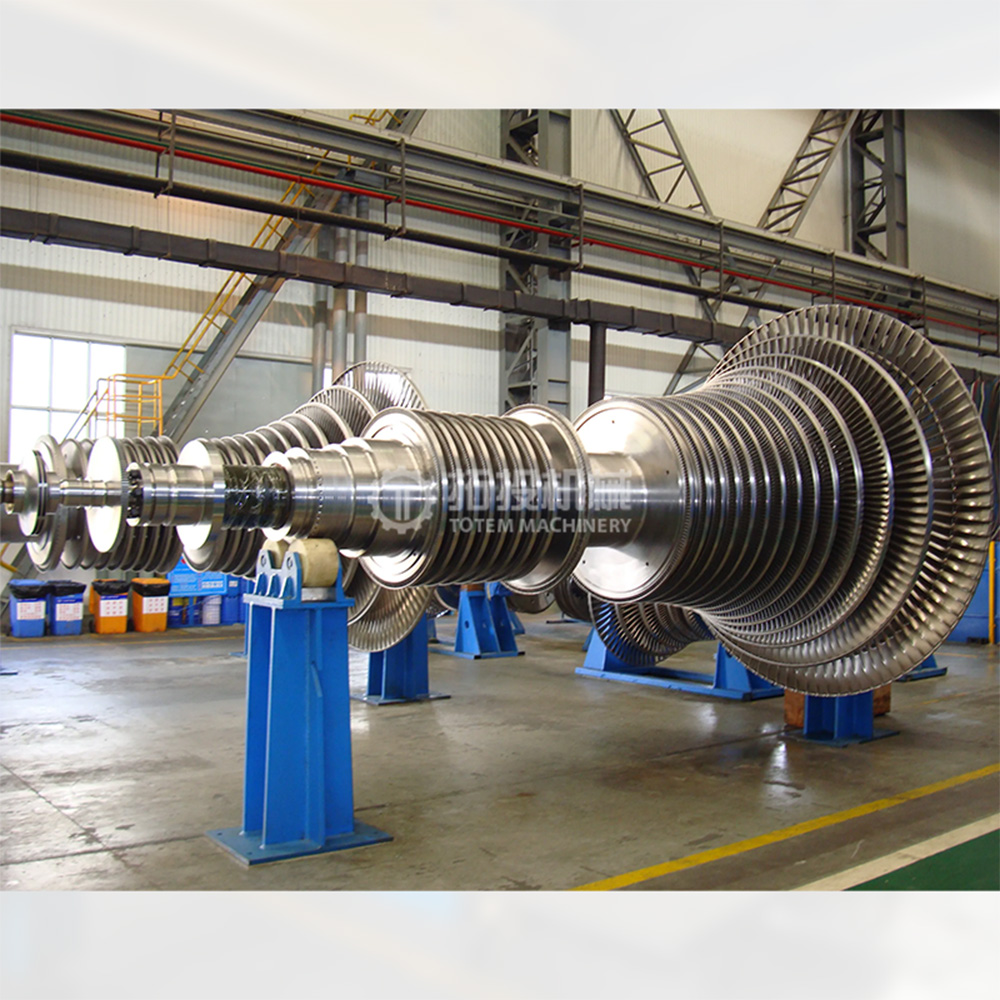
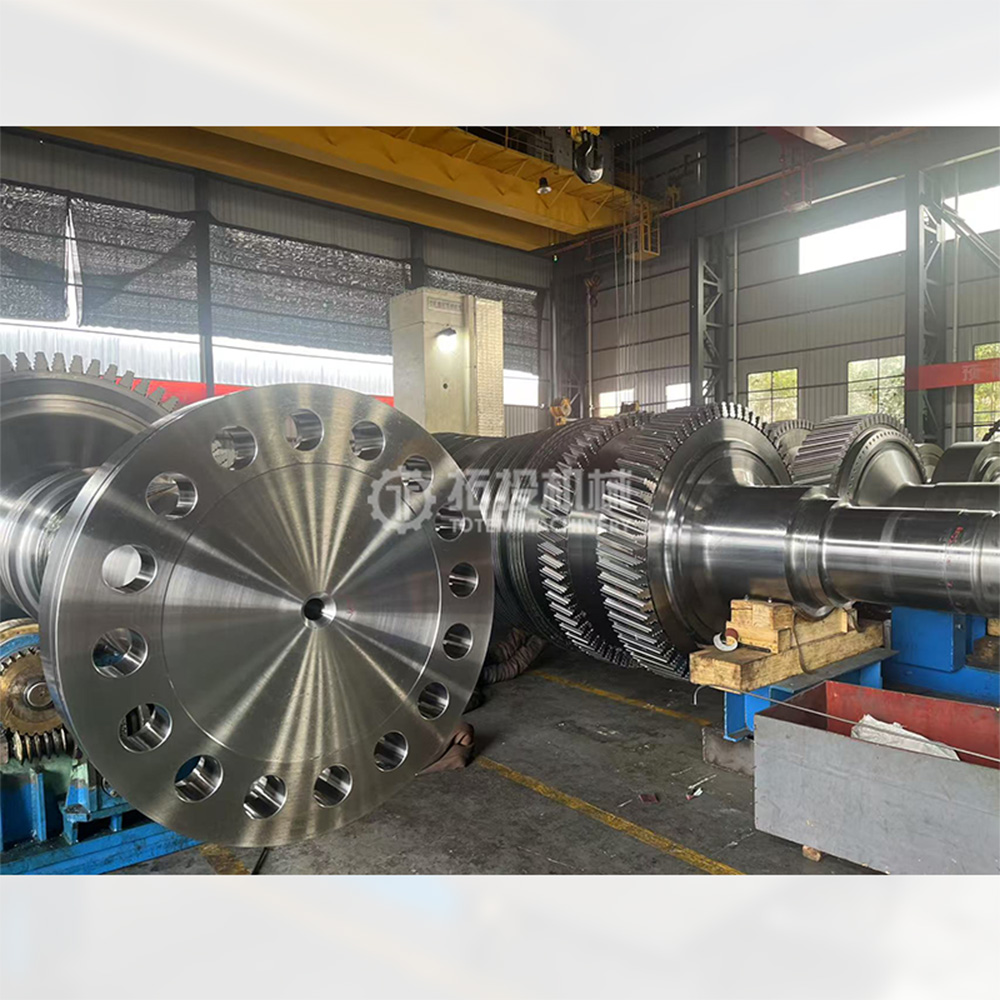
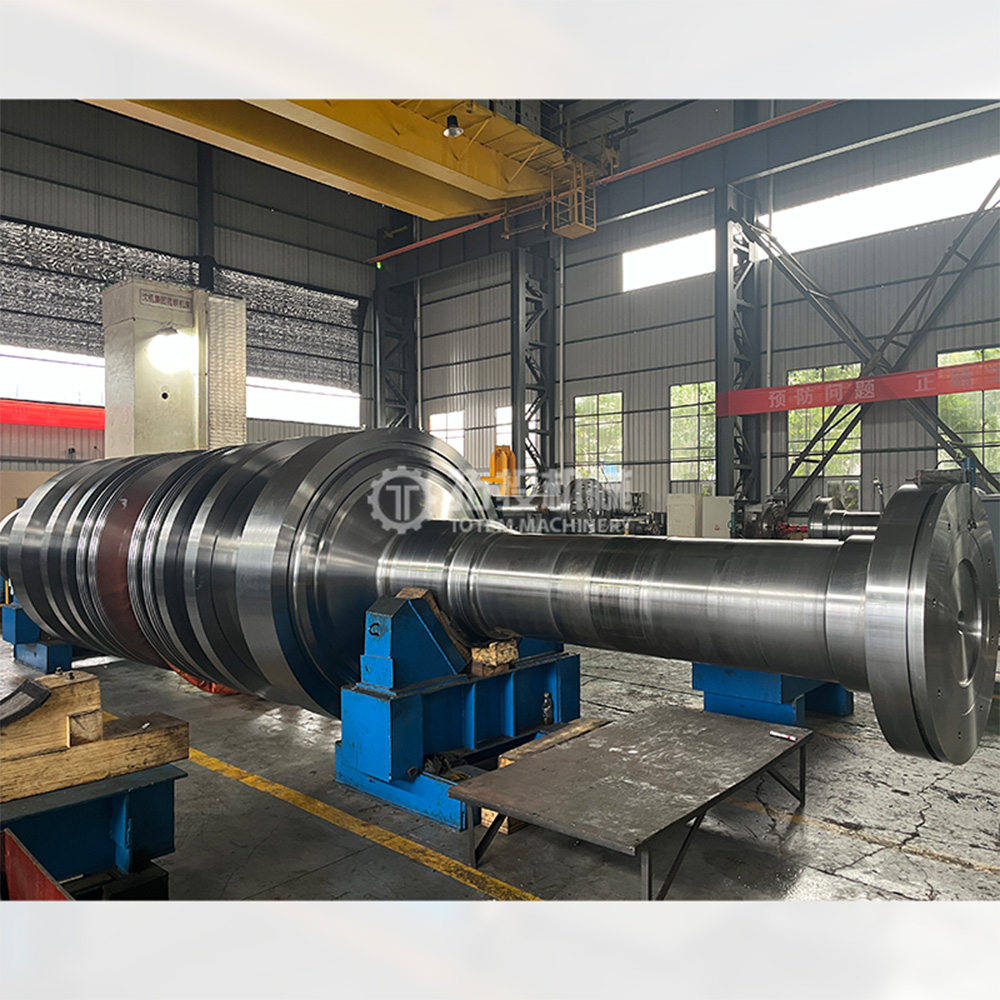
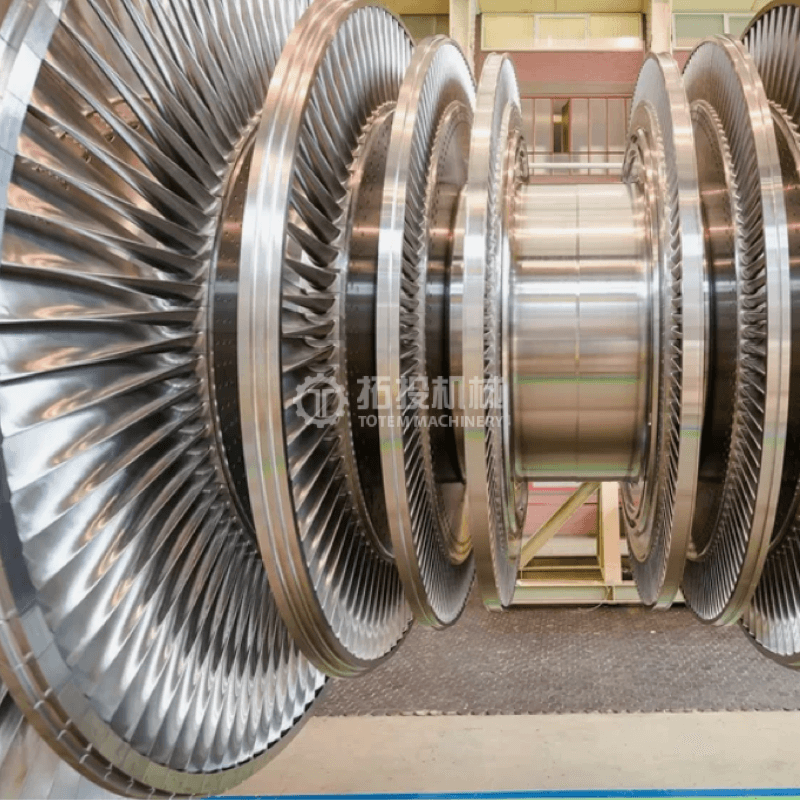
高圧 (HP)、中圧 (IP)、および低圧 (LP) のローター シャフトは、産業用および実用用の蒸気タービン システム内で最も重要な耐荷重および動力伝達コンポーネントです。タービンの中心部で動作するこれらの鍛造ローター シャフトは、巨大な回転トルクの伝達、動翼の確実な支持、発電機や駆動機器への安定した接続の維持など、重要な機能を果たします。これらのシャフトの構造的完全性、寸法安定性、および材料の信頼性は、蒸気タービンユニット全体の動作安全性、全体的な熱効率、および長期耐用年数を直接決定します。エンジニアリング プロジェクトや発電施設では、メンテナンスのダウンタイムを最小限に抑え、要求の厳しい継続的負荷の下での運用リスクを軽減するために、適切に製造されたローター シャフトを選択することが不可欠です。
さまざまな熱的および機械的応力ゾーンにわたって最適なパフォーマンスを確保するために、当社は特定の動作環境に合わせた厳密な材料選択プロトコルを実装しています。極端な熱条件にさらされる HP および IP ローター シャフトには、高級合金鋼鍛造品、特に Cr-Mo-V シリーズまたは Ni-Cr-Mo シリーズ鋼を使用しています。これらの先進的な合金組成は、並外れた高温強度、優れた耐クリープ性、および優れた熱疲労耐久性を提供します。これにより、高温、高圧、高速の蒸気流に長時間さらされた場合でもシャフトの機械的特性と寸法精度が維持され、熱変形のリスクが大幅に軽減されます。
逆に、LP ローター シャフトは、主に大きな回転直径、巨大なトルク伝達、および複雑な交互応力に耐える、さまざまな機械的要求の下で動作します。これらのコンポーネントには、高強度低合金鋼または特殊な低圧ローター鋼が使用されています。このターゲットを絞った材料戦略により、構造強度、衝撃靱性、応力腐食割れに対する重要な耐性の最適なバランスが実現され、長年の連続運転にわたって構造の完全性を損なうことなく、大量の低圧蒸気環境を扱う上で高い信頼性が得られます。
 |
 |
 |
 |
 |
 |
厳しい国際仕様を満たすことは、発電装置の基本的な要件です。当社の蒸気タービン ローター シャフトは、などの確立された世界標準に完全準拠して細心の注意を払って製造されています。 GB、DIN、ISO仕様 特定のプロジェクト要件に応じて、 すべての鍛造シャフトは、完全なトレーサビリティを確保し、品質保証プロセスをサポートするための包括的な品質文書、材料証明書、および詳細な検査レポートとともに納品されます。
標準的な製造を超えて、当社は包括的なカスタマイズされたエンジニアリング サポートを提供します。当社のエンジニアリング チームは、お客様の特定のタービン ユニット パラメータ、動作条件、および性能目標に基づいて、構造の最適化、材料選択のガイダンス、および製造の実現可能性分析のための貴重な洞察を提供できます。この協力的なアプローチは、調達チームとエンジニアが機器設計を最適化し、プロジェクト全体のコストを管理しながら、最終的なローター シャフトが意図した用途に完全に一致することを保証するのに役立ちます。
成熟した鍛造専門知識と厳格な品質管理システムに支えられた当社の HP、IP、および LP 蒸気タービン ローター シャフトは、現代の発電に必要な高強度、優れた信頼性、および耐用年数の延長を実現します。これらは優れたエンジニアリング適応性を備えているため、要求の厳しいさまざまな蒸気タービン プロジェクトや重工業用途にとって信頼できる選択肢となります。
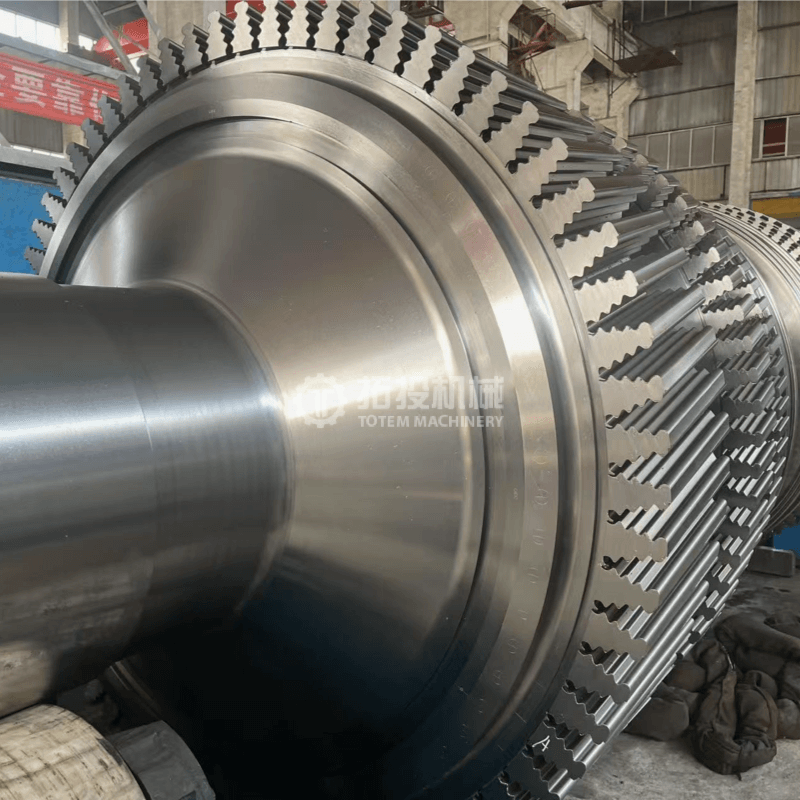
当社の高圧合金鋼蒸気タービン ローター シャフトの製造は、高度に制御された洗練された機械加工プロセスに依存しています。ローターシャフトの主要な鍛造品は、切削工具が金属に接触する前に、製錬、鍛造、熱処理において厳格な管理が行われます。これらの基本的な手順は、均一な微細構造と優れた内部密度を確保するために細心の注意を払って実行されます。内部空隙を排除し、初期段階で構造の均一性を達成することで、精密加工のための非常に安定した基盤を提供します。この厳密な事前管理により、その後の重い材料の除去中に材料が変形したり応力除去による反りのリスクが大幅に軽減され、生産サイクル全体を通じて寸法安定性が確保されます。
基礎鍛造品の準備が完了すると、ローター シャフトが当社の重切削加工施設に入ります。蒸気タービンローターの巨大な物理的寸法と複雑な形状には、特殊な装置が必要です。当社では、大型の CNC (コンピューター数値制御) 旋盤、頑丈な CNC グラインダー、大型工業用コンポーネント用に特別に設計された特殊な仕上げ装置を利用しています。
機械加工段階では、ローター シャフトの重要な機能領域に細心の注意が払われます。回転アセンブリの計り知れない重量を支え、流体軸受と接続するジャーナル領域は、スムーズな回転を保証するために正確な公差に合わせて機械加工されています。シールゾーンは精密にカットされ、狭いクリアランスを維持します。これは、高圧蒸気の漏れを防ぎ、タービン効率を維持するために不可欠です。さらに、ディスク位置決め面やカップリング部も精密に加工されています。カップリングセクションは発電機のローターと正確に位置合わせする必要があり、偏心負荷を生じさせることなく安定した電力伝達を確保するために完璧な実行が求められます。
上記の仕上げ旋削加工で示したように、荒加工から最終仕上げへの移行は注意深く監視されます。仕上げ旋削は、ローター シャフトが最終的な幾何学的仕様に近づく重要な段階です。この段階では、当社の熟練したオペレーターと高度な CNC システムが連携して、残った材料を高精度で除去します。このステップでは、最適化された切削速度、正確な送り速度、および加工硬化を防止し、残留表面応力を最小限に抑えてシャフトを最終研削に向けて準備するための専用工具が必要です。
当社の包括的な機械加工プロセスの最終目標は、主要な幾何公差、特に真円度、同軸度、表面粗さを厳密に制御することです。蒸気タービンのような高速回転装置では、わずかな誤差でも重大な動作上の問題を引き起こす可能性があります。真円度を厳密に制御することで、シャフトがベアリング内で均一に回転し、摩擦や機械的摩耗が最小限に抑えられます。同軸度は最も重要です。巨大なシャフトの全長に沿ったすべての機械加工直径は、正確に共通の中心線を共有する必要があります。この幾何学的精度は、最適な動的バランスを達成するために不可欠です。正確な同軸度がないと、ローターは高い回転速度で激しい振動を経験し、シャフトの安定性が損なわれ、機器のダウンタイムにつながる可能性があります。
さらに、高度な旋削加工とその後の研削加工により、表面粗さが厳密に管理されます。ジャーナルおよびシール領域の優れた表面仕上げにより、摩耗が軽減され、嵌合部品の寿命が延長され、蒸気タービン システム全体の動作の安全性が向上します。これらの厳格な機械加工基準を維持することにより、当社は納入されるすべてのローター シャフトが現代の発電環境に存在する厳しい動的力に完全に耐えられることを保証します。
仕上げ旋削
仕上げ旋削
仕上げ旋削
製品検査
当社のすべてのローター シャフトは厳格な品質管理手順の対象となります。主要な製造段階には、超音波検査 (UT) や磁粒子検査 (MT) などの非破壊検査と、必要な寸法検査および性能検査が含まれます。製造完了時には振れ試験と粗さ試験を実施し、ローターのスムーズで安全、信頼性の高い動作を保証します。
振れ試験
粗さ試験


