| Disponibilidade: | |
|---|---|
| Quantidade: | |
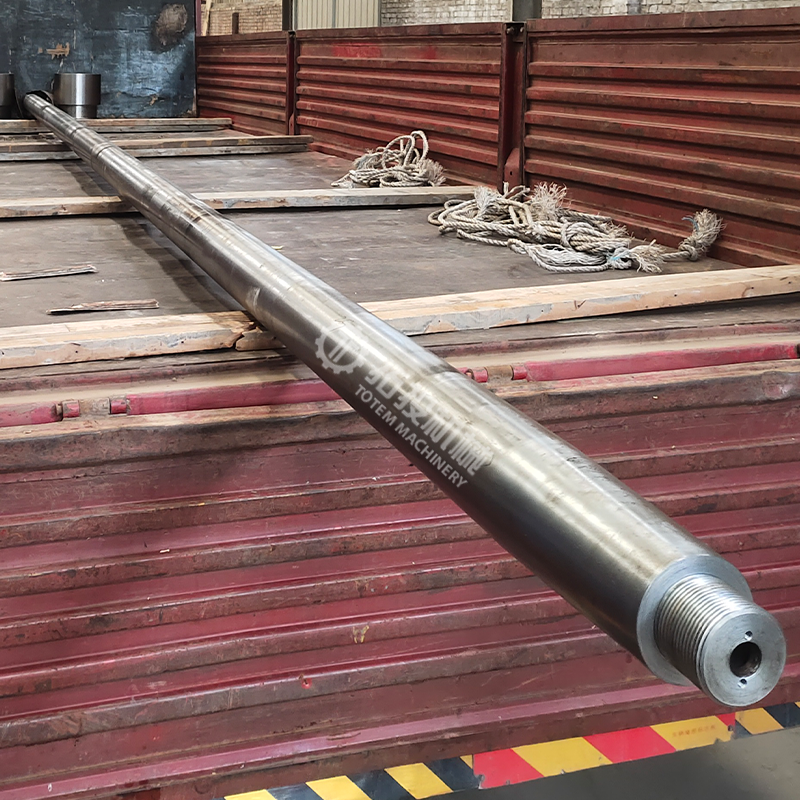
O eixo da hélice é um componente central do sistema de propulsão marítima. Ele é instalado entre o motor principal e a hélice e é o principal responsável pela transmissão de potência – transmitindo o torque produzido pelo motor de forma estável para a hélice para obter a propulsão contínua da embarcação. Como um dos componentes principais, sua condição operacional afeta diretamente a eficiência da transmissão, a estabilidade operacional e a vida útil de todo o sistema de propulsão marítima.
Devido ao eixo da hélice operar sob condições prolongadas de baixa velocidade, alto torque e carga continuamente alternada, combinado com fatores ambientais marinhos, como umidade, névoa salina e vibração, requisitos rigorosos são impostos às propriedades do material, resistência estrutural e precisão de usinagem. O eixo da hélice geralmente é feito de aço forjado de qualidade superior ou aço-liga de alta resistência. Esses materiais oferecem bom desempenho mecânico abrangente e resistência à fadiga. Ao mesmo tempo que garantem capacidade de carga, também demonstram estabilidade superior e fiabilidade operacional a longo prazo.
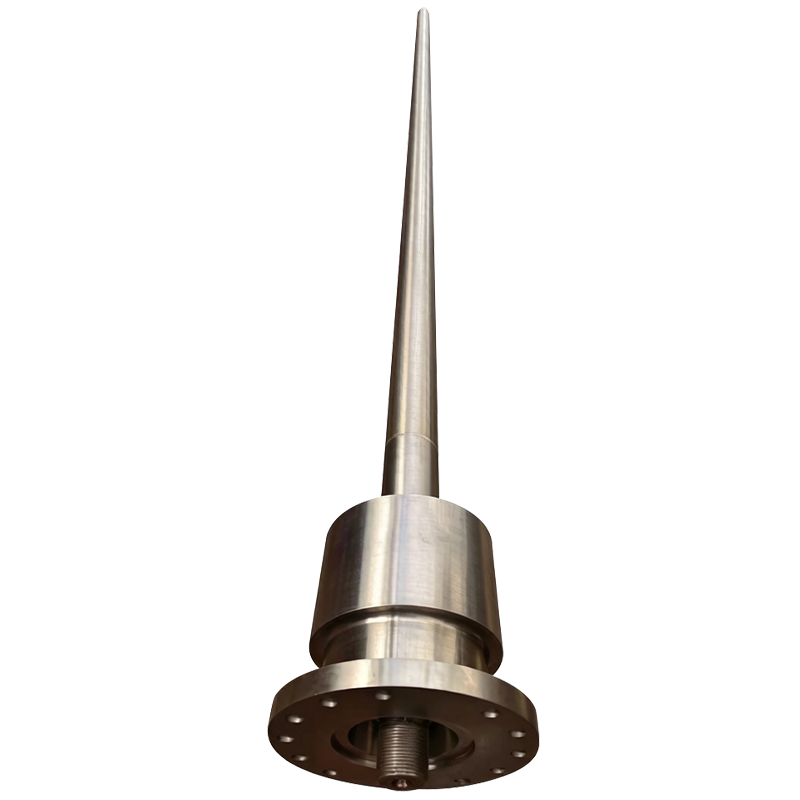
Estruturalmente, o eixo da hélice normalmente consiste no corpo do eixo, na seção de conexão do acoplamento e na extremidade de montagem da hélice. Cada seção deve manter o encaixe adequado com o acoplamento, rolamento, gaxeta de vedação e outras peças relacionadas. É necessário um controle rigoroso sobre as dimensões do diâmetro axial, precisão da face final, coaxialidade e dimensões da seção de transição durante a usinagem para garantir a precisão da montagem e a estabilidade operacional.
O eixo do parafuso é amplamente utilizado em navios de carga, embarcações de engenharia, plataformas offshore e vários sistemas de propulsão marítima. Nossa empresa fornece usinagem personalizada de acordo com diferentes tipos de embarcações, potência de transmissão e requisitos de instalação.
Eixo da Hélice
Eixo da Hélice
Eixo da Hélice
O eixo da hélice é um tipo de componente do eixo em grande escala. Requer um longo ciclo de usinagem e exige altos níveis de rigidez do equipamento, controle de processo e experiência em usinagem. Todo o processo de fabricação normalmente progride através de usinagem de desbaste, semiacabamento e estágios de acabamento para garantir estabilidade dimensional e consistência de alinhamento de eixos.
O eixo traseiro é primeiro girado em um torno grande, cortando passo a passo o diâmetro externo, ombros e diferentes seções funcionais. Durante a usinagem, os furos centrais ou superfícies de referência servem como pontos de localização. À medida que o material é gradualmente removido, cada seção do eixo atinge as dimensões exigidas de acordo com as especificações do processo, com transições suaves mantidas entre as seções.
Durante as operações de torneamento, a ênfase deve ser colocada no controle da precisão dimensional, da circularidade e do acabamento superficial dos diâmetros externos. Ao mesmo tempo, são feitos ajustes em tempo real para compensar a deformação durante a usinagem da peça de eixo longo, garantindo a estabilidade axial.
Eixo da Hélice
Eixo da Hélice
Eixo da Hélice
O acoplamento é um componente crítico de montagem do eixo da hélice. Durante a usinagem de desbaste, as tarefas principais incluem o processamento do diâmetro externo da extremidade de conexão, da face final e das dimensões da conexão de base, com margem de usinagem reservada para operações de precisão subsequentes. Atenção especial deve ser dada à perpendicularidade da face final e à consistência dimensional nos pontos de conexão para fornecer uma base confiável para a montagem final do acoplamento.
Acoplamento
Acoplamento
Acoplamento
Após a usinagem de acabamento, o eixo da hélice deve passar por um processo completo de inspeção para garantir que o produto atenda aos requisitos de uso do sistema de propulsão marítima.
As dimensões do diâmetro do eixo, as dimensões do comprimento, as dimensões da face final e as áreas de ajuste crítico são inspecionadas. Ao mesmo tempo, a excentricidade, a coaxialidade e a retilineidade do eixo são verificadas para garantir que todos os parâmetros técnicos estejam em conformidade com as especificações do desenho.
Através da montagem experimental com o acoplamento, a condição de ajuste das juntas de conexão é inspecionada para confirmar se as dimensões da montagem, as condições de contato e a precisão da conexão atendem aos requisitos.
Eixo da Hélice
Eixo da Hélice
Uma inspeção de peso é realizada no produto acabado após a usinagem para verificar os dados do produto e fornecer uma referência para posterior içamento, transporte e instalação no local.
Eixo da Hélice
Acoplamento
Antes de o eixo da hélice ser exportado, toda a superfície usinada é limpa e óleo antiferrugem é aplicado. Materiais de proteção são usados para cobrir o munhão, superfícies de acoplamento e áreas roscadas para evitar impactos, arranhões ou corrosão superficial durante o transporte.
Dependendo das dimensões e do método de envio do eixo da hélice, normalmente são utilizados paletes de madeira para suporte, juntamente com fixação localizada e reforço externo da estrutura de aço.
Eixo da Hélice
Eixo da Hélice
Acoplamento
Diagnosticar o desgaste da cruzeta do compressor alternativo para evitar tempos de inatividade dispendiosos. Domine as inspeções de liberação e estratégias de reparo versus substituição.
A seleção do material do cilindro do compressor alternativo é vital para a segurança e o custo do ciclo de vida. Este artigo compara três famílias de fundidos: ferro (cinza/dúctil), aço (carbono/baixa liga) e inoxidável (austenítico CF8M/CF3M, martensítico 17-4PH). Ele examina resistência, dureza, condutividade térmica, expansão, autolubrificação, resistência à corrosão, soldabilidade e modos de falha (desgaste, corrosão, trincas, fluência).
Este artigo analisa a fabricação de pequenos virabrequins para compressores alternativos. Esses componentes principais suportam cargas alternadas acima de 200 MPa, velocidades de até 3.000 r/min, película fina de óleo e temperaturas de -20 a 80°C. A escolha do material prioriza o 40CrNi2MoA para resistência à fadiga, com o 42CrMo como alternativa econômica. O processo inclui forjamento em matriz (proporção >=3), têmpera/revenido para núcleo de 28-34 HRC, endurecimento superficial para 54-58 HRC e usinagem de precisão para IT7, Ra <=0,4 μm. O controle de qualidade abrange dimensões, dureza, MPI, UT, com inspeção em três níveis. A prevenção de falhas visa fadiga, desgaste, rachaduras e desequilíbrio. Um estudo de caso alcançou rendimento de 99,5%. A discriminação de custos mostra a usinagem como maior fatia; a otimização do lote e o forjamento quase perfeito reduzem os custos. As tendências incluem endurecimento a laser, reparo 3D, detecção em processo, compósitos e têmperas verdes. A produção com zero defeitos integra materiais, tratamento térmico, usinagem de precisão e gerenciamento de qualidade para uma operação confiável do compressor.
Guia profissional para fundição e montagem de blocos de cilindros de compressores alternativos. Abrange as principais dificuldades de fundição, soluções de processos sistemáticos, desafios de montagem principal e procedimentos de testes rigorosos para garantir um desempenho estável e confiável do cilindro sob condições de operação industrial.
A haste do pistão em um compressor alternativo conecta a cruzeta à cabeça do pistão, transmitindo força axial através de cada ciclo de compressão. Quando falha, o compressor para.
O cilindro do compressor é o coração que suporta a pressão de um compressor alternativo. Ele contém a câmara de compressão, guia o pistão e veda o gás de alta pressão em cada ciclo. À medida que os anéis do pistão deslizam contra o furo do cilindro, o desgaste é inevitável.
A cruzeta fica entre a biela e a haste do pistão em um compressor alternativo.
Aprenda a selecionar rolamentos axiais para evitar deslocamento axial, tempo de inatividade e danos ao sistema de transmissão. Compare os limites de carga, velocidade e lubrificação.
Combine os rolamentos axiais e de munhão com as cargas radiais e axiais para evitar falhas do rotor e tempo de inatividade. Guia de seleção de especialistas para engenheiros.
Evite falhas nos rolamentos do eixo da hélice. Aprenda lubrificação, dimensionamento e alinhamento com óleo versus água para aumentar a confiabilidade da embarcação e reduzir o tempo de inatividade.
Compare hélices de passo fixo e controlável para propulsão marítima. Combine o perfil operacional, a capacidade de manobra e as necessidades de manutenção da sua embarcação.
Aprenda como avaliar caixas de rolamentos marítimos — desde materiais até inspeções END — para evitar desalinhamento de eixos e falhas dispendiosas de propulsão.
Reparar ou substituir o eixo da sua hélice marítima? Obtenha orientação especializada sobre diagnósticos, testes END e alinhamento para evitar falhas dispendiosas.
Evite falhas no eixo da hélice marítima. Aprenda dimensionamento baseado em torque, materiais Aquamet 22 e especificações de usinagem precisas para confiabilidade a longo prazo.
Ficou confuso com o eixo da hélice marítima versus o eixo traseiro? Aprenda as principais diferenças, especificações de materiais e dicas de inspeção para evitar falhas dispendiosas no mar.
Evite paralisações dispendiosas da frota marítima. Domine a seleção de rolamentos do tubo de popa, gerencie as tolerâncias de folga e reduza o desgaste do eixo.
Evite docagens caras e multas ambientais. Aprenda a selecionar e manter rolamentos, vedações e sistemas de lubrificação de tubos de popa marítimos.
Este artigo apresenta uma análise técnica de soldagem para estruturas de aço de basculantes de vagões, que suportam cargas alternadas e fadiga ao longo de milhões de ciclos. A seção estrutural descreve os principais componentes de suporte de carga. A seção do processo de soldagem aborda requisitos de qualificação de procedimentos, gerenciamento de ciclo térmico e tratamento térmico pós-soldagem, bem como controle de deformação por meio de sequências de soldagem simétricas e ferramentas de contradeformação. As matrizes de parâmetros oferecem valores de referência para juntas de topo e em T em espessuras variadas, e uma tabela de referência rápida de pré-aquecimento baseada em carbono equivalente. A inspeção de qualidade abrange 100% de inspeção visual, testes não destrutivos, testes de propriedades mecânicas em placas de teste de produtos, verificações dimensionais de curvatura e planicidade e inspeção de revestimento para proteção contra corrosão. O artigo consolida sistematicamente o arcabouço técnico para soldagem de estruturas metálicas de dumpers de automóveis, servindo como referência para os profissionais do setor.
As válvulas do compressor controlam a entrada e descarga de gás em cada ciclo de compressão. Eles abrem e fecham centenas ou milhares de vezes por minuto, impulsionados por diferenciais de pressão e não por atuação externa.
Grandes componentes industriais criam problemas de usinagem que raramente aparecem em escalas menores.