| Количество: | |
|---|---|
Баббитовая скользящая втулка с низким коэффициентом трения , также известная как кованая баббитовая подшипниковая втулка для морских промежуточных валов , является основным функциональным компонентом морских систем подшипников скольжения. Обычно он устанавливается между судовым промежуточным валом и корпусом подшипника и работает совместно с седлом подшипника, системой смазки и компонентами системы вала, обеспечивая стабильную радиальную опору и несущую способность системы судового ходового вала. Формируя стабильную смазочную масляную пленку во время работы вала, она обеспечивает надежную работу с низким коэффициентом трения и низким износом и является ключевым компонентом, обеспечивающим плавность и безопасность трансмиссии морской силовой установки.
использует Вкладыш подшипника скольжения Marine Babbitt высококачественный сплав Babbitt в качестве материала рабочей поверхности, который обладает превосходными свойствами снижения трения, противозадирными и заделочными свойствами. Он может быстро сформировать стабильную смазочную масляную пленку, значительно снизить коэффициент трения и износ во время работы вала, продлить срок службы системы вала и втулки, а также сократить время простоя при техническом обслуживании.
Мы строго контролируем округлость, соосность и точность поверхности внутреннего отверстия, чтобы добиться идеального прилегания к морскому промежуточному валу и корпусу подшипника, обеспечить точное выравнивание системы валов во время длительной непрерывной работы, эффективно подавлять вибрацию вала и улучшать эксплуатационную стабильность всей двигательной установки.
Он может адаптироваться к сложным условиям работы при длительной непрерывной работе, переменной нагрузке, чередовании высоких и низких скоростей судов, поддерживать стабильную работу в суровых морских условиях с высокой влажностью и высоким содержанием солей, обладает превосходной усталостной стойкостью и стойкостью к ударным нагрузкам, а также отвечает всем требованиям к условиям эксплуатации морских судов и судов внутреннего плавания.
Параметр |
Стандартное значение |
Диапазон настройки |
Базовый материал |
Высококачественная углеродистая сталь |
Легированная сталь, кованая сталь по запросу |
Баббитовый сплав |
Стандартный баббитовый сплав Sn-Sb |
Индивидуальная рецептура баббита в зависимости от рабочего состояния |
Допуск круглости внутреннего отверстия |
≤0,01 мм |
Настраивается в соответствии с требованиями чертежа |
Шероховатость рабочей поверхности |
Ра0,8 мкм |
от Ra0,4 мкм до Ra1,6 мкм |
Применимый диапазон диаметров вала |
от 30 мм до 600 мм |
от 15 мм до 1000 мм |
Класс допуска |
H7/h6 |
Пользовательский класс допуска в соответствии с промышленным стандартом |
Основные стандарты тестирования |
Пенетрантный контроль (PT) внутренней поверхности |
UT, испытание на твердость по мере необходимости |
Адаптация рабочих условий |
Непрерывная работа, переменные радиальные нагрузки |
Адаптирован для экстремальных скоростей и условий нагрузки |
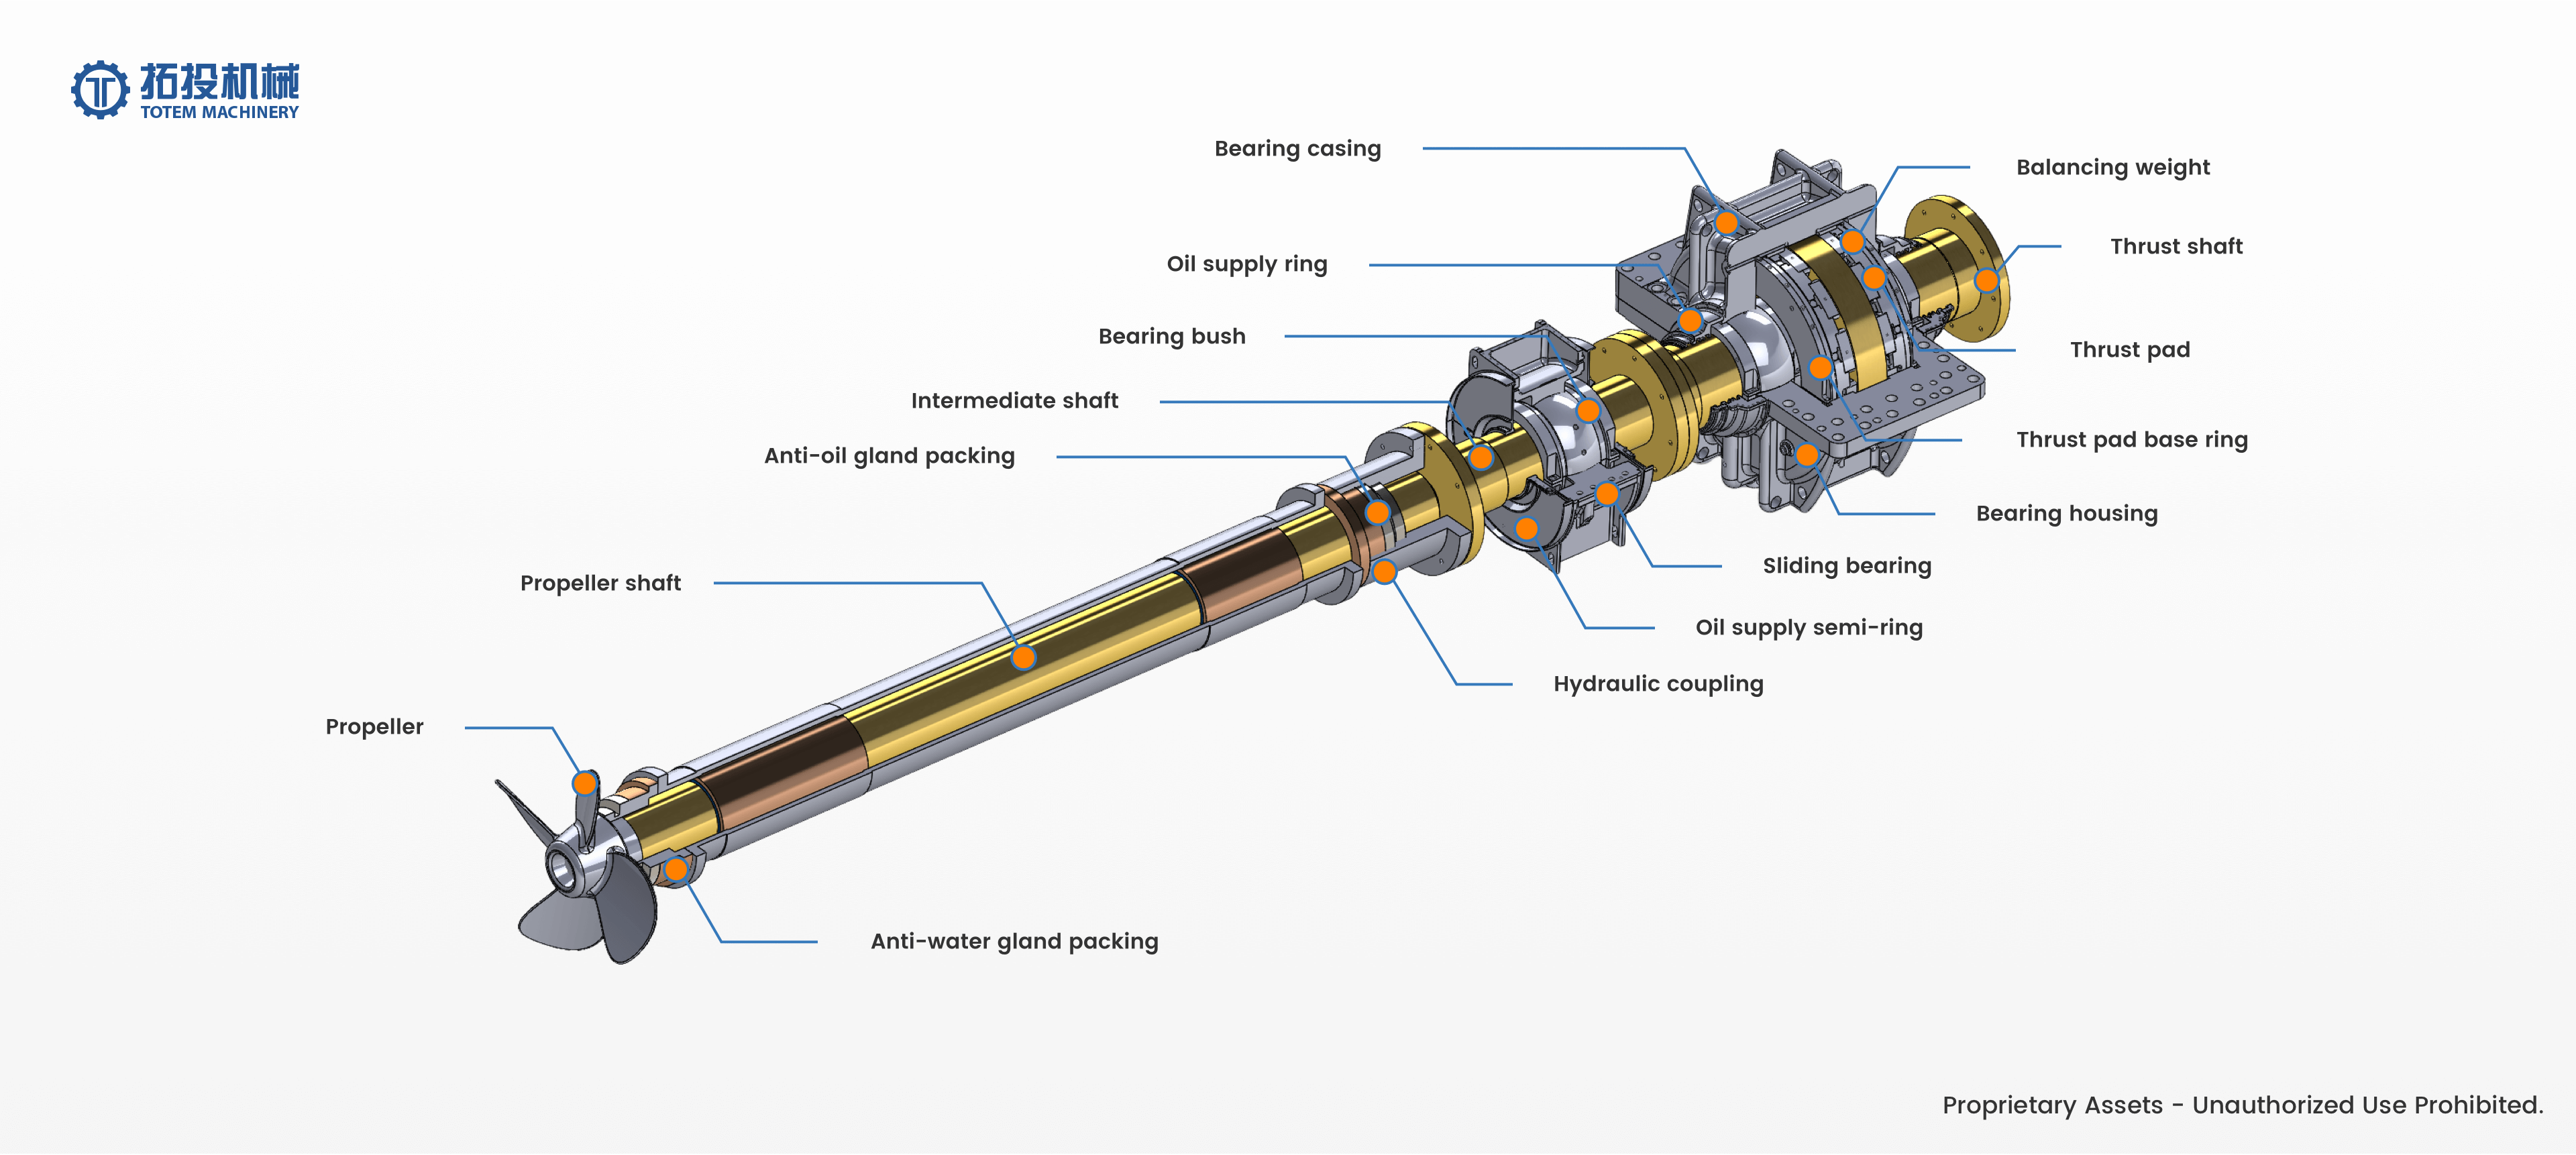
в Баббитовая подшипниковая втулка морской двигательной системы основном подходит для системы промежуточного вала главной двигательной установки, системы упорного вала и системы поддержки гребного вала различных океанских торговых судов, судов внутреннего водного транспорта, морских инженерных судов и официальных судов. Он также широко используется в системах подшипников скольжения судовых паровых турбин, водяных турбин, промышленных генераторных установок и тяжелого вращающегося оборудования, обеспечивая решения с низким коэффициентом трения и высокой надежностью для различных промышленных и морских систем вращающихся валов, а также адаптируясь к потребностям судов и промышленного оборудования различного тоннажа и условий работы.
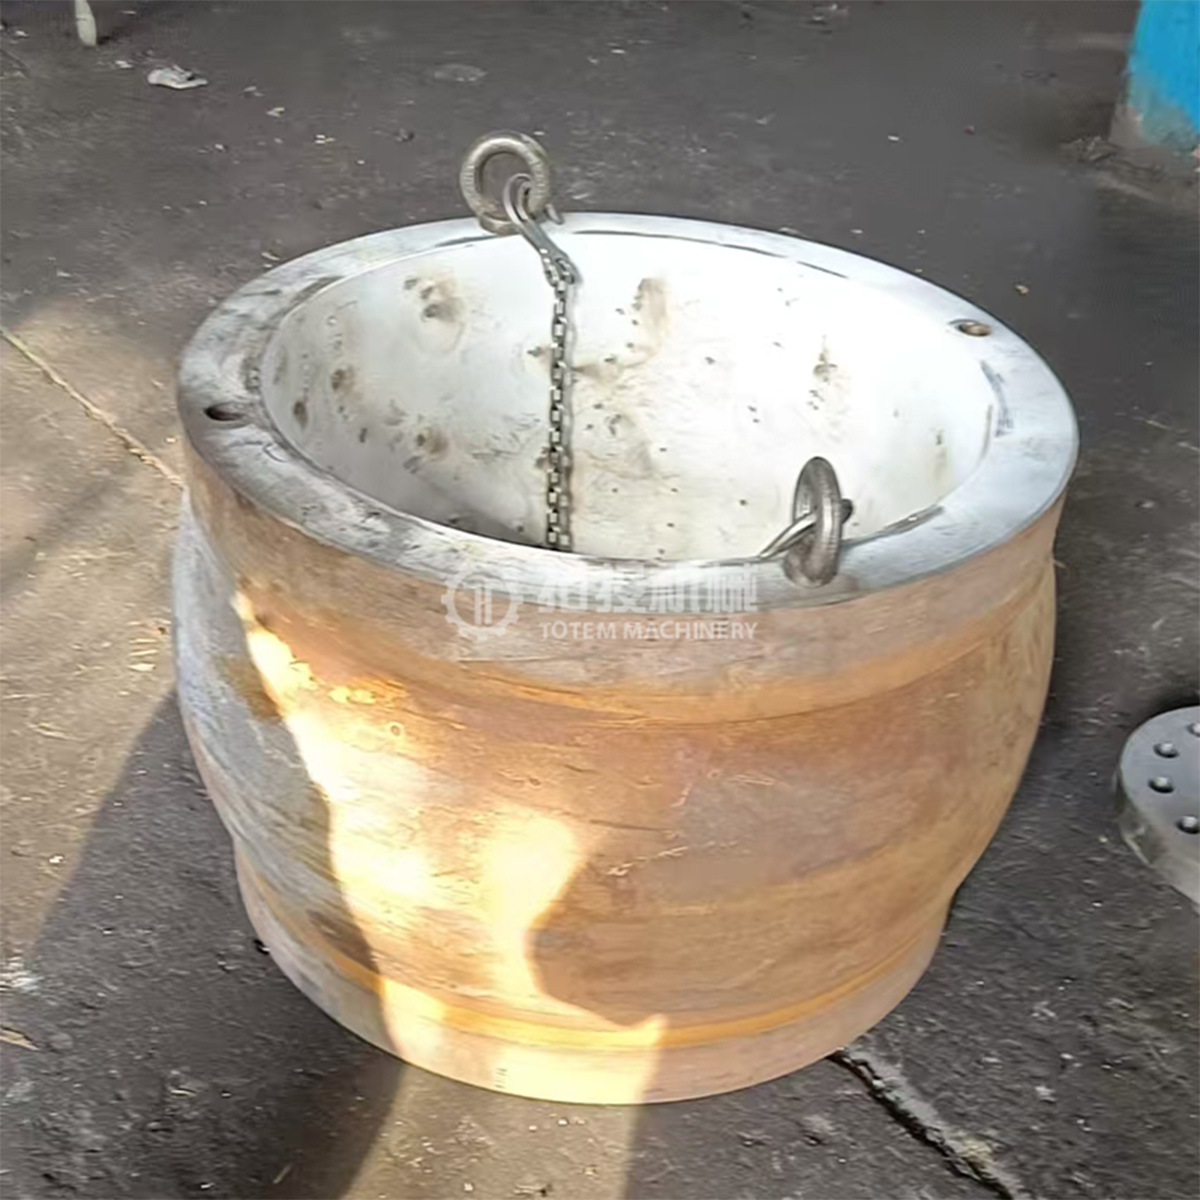
Матрица изготовлена из высокопрочной углеродистой стали или легированной стали с превосходной структурной прочностью и устойчивостью к деформации, а рабочая поверхность изготовлена из баббитового сплава на основе олова с отличным снижением трения и коррозионной стойкостью. Комбинация материалов полностью соответствует требованиям к тяжелым нагрузкам, низкому трению и длительному сроку службы системы морских валов и соответствует международным стандартам на морские материалы.
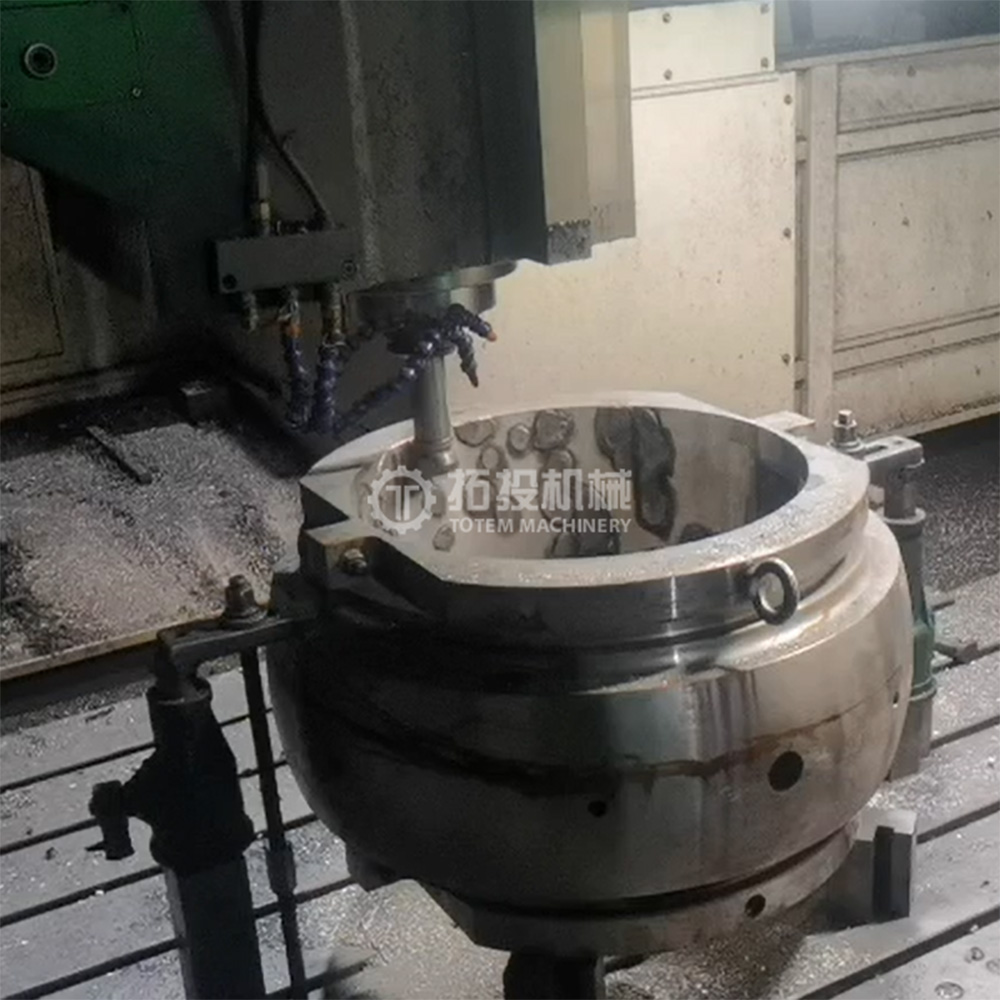
Предварительная обработка матрицы и черновая обработка: стандартизированная предварительная обработка поковочной заготовки для устранения внутренних напряжений и завершения черновой обработки формы;
Точная расточка и обработка внутреннего отверстия: завершите проточку внутреннего отверстия втулки с помощью высокоточного процесса расточки, строго контролируйте округлость, цилиндричность и точность посадки внутреннего отверстия, чтобы обеспечить идеальное прилегание к журналу;
Суперфиниширование рабочей поверхности: Суперфиниширование рабочей поверхности баббитом для оптимизации шероховатости поверхности и улучшения способности к образованию смазочной масляной пленки.
Мы предоставляем комплексные индивидуальные услуги производителям морского оборудования и промышленным клиентам. Мы можем выполнить индивидуальное проектирование и прецизионную обработку в соответствии с различными типами судов, размерами диаметров валов, несущей способностью и условиями использования, чтобы обеспечить наилучшее соответствие между втулкой, гнездом подшипника и системой вала. В то же время мы можем предоставить вспомогательные услуги по производству ключевых компонентов системы валов, таких как морские промежуточные валы, упорные валы, седла подшипников, уплотнительные компоненты и упорные подушки, осуществляя комплексную закупку основных компонентов, обеспечивая согласованность и эксплуатационную стабильность всей двигательной системы, а также снижая затраты клиентов на управление цепочкой поставок.
Обеспечение эксплуатационной безопасности морских двигательных установок требует строгого контроля качества. После завершения этапа механической обработки каждая скользящая втулка из баббита с низким коэффициентом трения подвергается серии комплексных проверок качества поверхности и внутреннего качества. Эти систематические оценки предназначены для проверки структурной целостности материала подшипника и подтверждения того, что он соответствует точным допускам, необходимым для критически важных морских применений. Внедряя строгие протоколы проверок, мы помогаем командам по закупкам и морским инженерам снизить риски выбора, сократить будущие затраты на техническое обслуживание и обеспечить долгосрочную стабильность в сложных морских условиях.
Основным направлением нашего процесса обеспечения качества является дефектоскопия методом проникающего контроля (PT), применяемая специально для внутренней рабочей поверхности баббитовой втулки. Слой баббитового сплава имеет решающее значение для минимизации трения и поддержки вращающегося промежуточного вала. Дефектоскопия PT в основном используется для тщательной проверки наличия на рабочей поверхности каких-либо небольших трещин, пористости или незначительных производственных дефектов, которые могут остаться невидимыми во время стандартных визуальных проверок.
Благодаря нанесению специальной проникающей жидкости даже самые микроскопические дефекты поверхности четко выявляются при инспекционном освещении. Выявление и устранение этих недостатков абсолютно необходимо. Необнаруженные микротрещины могут распространяться при тяжелых эксплуатационных нагрузках, что потенциально может привести к преждевременному выходу из строя подшипника, потере эффективности смазки или локальному перегреву. Специальная проверка PT гарантирует, что уплотнительная втулка сохраняет оптимальную гидродинамическую смазочную пленку, тем самым обеспечивая значительно более высокую надежность и безопасность в реальном рабочем процессе.
Морские двигательные установки часто подвергаются суровым условиям эксплуатации, включая непрерывную длительную эксплуатацию, переменные гидродинамические нагрузки и сложные динамические силы. Опираясь на надежную систему обнаружения и строгие критерии качества, баббитовая втулка, производимая нашей компанией, может эффективно адаптироваться к этим строгим требованиям использования. Наши комплексные процедуры испытаний моделируют критические параметры морской среды, гарантируя, что каждая поставленная втулка сможет выдерживать крутильные вибрации и циклы тяжелых нагрузок, типичные для операций на промежуточном валу, без ущерба для структурной целостности.
Кроме того, наша система контроля качества полностью интегрирована с нашими производственными возможностями по индивидуальному заказу. Продукт поддерживает точную обработку в соответствии с предоставленными клиентом чертежами или индивидуальными производственными спецификациями. Независимо от конкретной конструкции промежуточного вала или уникальных требований к размерам вашего проекта морской силовой установки, наша инспекционная группа проверяет строгое соблюдение каждого индивидуального параметра. Такая приверженность детальному выявлению дефектов и проверке размеров дает покупателям уверенность в том, что окончательно установленная скользящая втулка будет работать надежно, минимизирует риск неожиданного простоя и продлит общий срок службы двигательной установки.
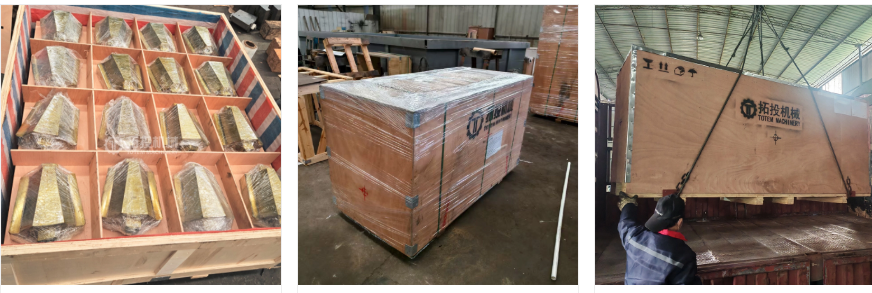
Чтобы защитить прецизионную втулку от царапин, коррозии и ударов во время транспортировки по всему миру, мы используем индивидуальное решение для многослойной экспортной защитной упаковки:
Внутренняя прецизионная защита: все обработанные рабочие поверхности и сопрягаемые поверхности покрыты специальным антикоррозийным маслом и отдельно обернуты бумагой, предотвращающей коррозию паров ЛИК, полностью изолируя воздух и влагу для предотвращения коррозии и царапин на прецизионной поверхности;
Амортизирующий позиционирующий слой: каждая втулка индивидуально обернута индивидуальными подушечками из жемчужного хлопка и пенопласта для амортизации, а внутри упаковки установлен специальный слот для позиционирующей карты, чтобы предотвратить перекатывание, столкновение и смещение втулки во время транспортировки;
Внешняя усиленная упаковка: в качестве внешней упаковки используются высокопрочные экспортные деревянные ящики, которые обладают превосходной несущей способностью и ударопрочностью и подходят для различных способов транспортировки по всему миру, таких как морские, наземные и воздушные перевозки;
Индивидуальная услуга по упаковке: уровень защиты, метод буферизации и логотип внешней упаковки могут быть скорректированы в соответствии с требованиями заказчика, чтобы удовлетворить особые требования различных портов назначения и площадок реализации проекта.
Компания TOTEM MACHINERY на протяжении многих лет активно занимается производством компонентов подшипников судовых валов, имеет развитую технологию производства композитных материалов Babbitt и высокоточное технологическое оборудование, а также создала строгую систему полного контроля качества. Мы предоставляем комплексные услуги: от индивидуального проектирования, точной обработки до полноразмерных испытаний для промышленных клиентов по всему миру. Вся продукция соответствует международным стандартам морской отрасли и может стабильно адаптироваться к долгосрочным требованиям использования в сложных морских условиях работы. Мы обладаем богатым опытом поддержки судовых систем валов, можем помочь клиентам оптимизировать схему подбора подшипников вала, повысить надежность работы оборудования и являемся вашим надежным профессиональным партнером по компонентам судовых подшипников скольжения.