
Просмотров: 0 Автор: Редактор сайта Время публикации: 21.01.2026 Происхождение: Сайт
Обработка больших валов — это специализированная производственная дисциплина для длинных, тяжелых или геометрически сложных вращающихся компонентов, используемых в морских силовых установках, турбинах, компрессорах и другой тяжелой технике. В отличие от обычного изготовления валов, на работу влияют масса заготовки, длина без опоры, несколько опорных шеек, фланцевые соединения, а также тесная связь между прямолинейностью, биением, соосностью и качеством поверхности. Таким образом, успешный процесс зависит не только от выбора большого токарного станка; Состояние материала, базовая стратегия, поддержка, последовательность резки, отделка и проверка должны рассматриваться вместе. Понимание этих факторов помогает инженерам и покупателям оценить технологичность, сравнить поставщиков и подготовить более полный запрос цен.
Обработка больших валов включает токарную обработку, фрезерование, сверление, шлифование и сопутствующие операции, используемые для приведения тяжелой заготовки вала к заданной геометрии и функциональному состоянию. Типичные детали включают гребные валы, промежуточные валы, валы ротора турбины, приводные валы, валки валков и валы компрессора, изготовленные из поковок, заготовок, отливок или готовых заготовок. Не существует единого универсального порога размера, поскольку сложность обработки также зависит от веса, гибкости, материала, допусков и сложности элементов. Длинный вал с несколькими шейками, буртиками, фланцами, шпоночными канавками и соединительными муфтами может быть технически сложным, даже если его диаметр находится в пределах нормальной производительности машины.
Гравитация, силы резания, остаточные напряжения, зажим и тепло могут влиять на геометрию длинной или тяжелой заготовки. Поэтому обработка больших валов должна контролировать отдельные размеры, сохраняя при этом взаимосвязи по всему компоненту, такие как биение между шейками или выравнивание между осевой линией вала и поверхностями фланцев. Плановая поддержка, поэтапная обработка, промежуточные проверки и окончательная проверка помогают управлять этими отношениями.
Надежный процесс начинается с инженерного чертежа. Перед механической обработкой производитель должен определить требования к материалу и термической обработке, исходные данные, посадки, геометрические допуски, шейки подшипников, уплотнительные поверхности, характеристики фланцев, шпоночные канавки и требования к проверке. Этот обзор помогает определить состояние заготовки, припуск на обработку, стратегию поддержки и последовательность операций. Это также может выявить конфликты между допусками, доступом к обработке, методами контроля и имеющимся запасом.
Возможности TOTEM по индивидуальному заказу OEM-обработки основаны на производстве компонентов средней и большой точности на основе чертежей. В настоящее время объем производства включает многоосные обрабатывающие центры, токарные станки, фрезерное и шлифовальное оборудование, а команда инженеров также обеспечивает поддержку DFM по вопросам производства и допусков. Эти возможности актуальны для обработки крупных валов, поскольку маршрут процесса часто должен следовать геометрии и функциональным поверхностям отдельного вала, а не фиксированной последовательности.
| Этап процесса | Основная цель | Типичный фокус управления |
|---|---|---|
| Чертеж и обзор DFM | Определить технологичность | Базы, допуски, материал, термообработка |
| Заготовка заготовки | Создайте подходящий запас | Состояние заготовки и припуск на обработку |
| Черновая обработка | Удаление сыпучего материала | Опорные поверхности, опора, искажение |
| Получистовая обработка | Подход к окончательной геометрии | Прямолинейность, соосность, оставшийся припуск |
| Финишная обработка | Создание функциональных особенностей | Шейки, уступы, фланцы, шпоночные канавки |
| Шлифование и финишная обработка | Уточните важные поверхности | Размер, округлость, качество поверхности |
| Окончательная проверка | Проверка соответствия чертежа | Размеры, биение, шероховатость, указанный неразрушающий контроль |
Грубая обработка удаляет излишки материала и создает опорные поверхности, а получистовая обработка оставляет контролируемый припуск для окончательной коррекции. Чистовая токарная обработка позволяет получить цилиндрические поверхности, уступы, канавки и элементы фланцев; фрезерование или сверление обрабатывает шпоночные пазы, лыски и болты. Затем шлифование вала можно применить к шейкам подшипников, участкам уплотнения или другим поверхностям, где чертеж требует более строгого контроля размеров или отделки. Правильная комбинация зависит от функции каждой поверхности, а не от одной стандартной последовательности для каждого вала.
Кованая сталь является обычной отправной точкой для обработки тяжелых валов, поскольку ковка хорошо подходит для крупных секций, предназначенных для работы с высокими нагрузками. Широко используются углеродистые и легированные стали, но выбор соответствующей марки зависит от расчетной нагрузки, требований к усталости, условий эксплуатации, термической обработки и технических требований заказчика. Литые или готовые заготовки также могут подходить для определенных компонентов, поэтому маршрут обработки должен отражать характеристики выбранного исходного материала. Выбор материала должен соответствовать инженерному проекту, а не общему предпочтению одной марки стали.
TOTEM используются поковки из углеродистой или легированной стали для морских силовых установок. в кованом промежуточном валу Например, В опубликованной производственной информации указаны термообработка, черновая механическая обработка, прецизионная механическая обработка, испытания на биение, испытания на шероховатость, магнитно-порошковый контроль и другие неразрушающие испытания в качестве соответствующих средств контроля для этого продукта. Это иллюстрирует, почему материал, механическую обработку, термообработку и контроль следует рассматривать как одну производственную цепочку, а не отдельные решения о закупках.
Производительность станка имеет значение, но максимальный диаметр токарной обработки или длина станины сами по себе не определяют, сможет ли поставщик изготовить конкретный вал. Вес заготовки, межосевое расстояние, расположение опор, способность шлифования, подъем и доступ к критически важным функциям могут быть одинаково важны. Требования к размерам также определяют процесс: размер шейки, биение, прямолинейность, соосность, соотношение фланцев, шероховатость поверхности и посадка могут определять последовательность, даже если деталь физически подходит к машине. При обработке длинных валов гибкость и стратегия поддержки могут быть так же важны, как и номинальный диаметр.
Показатели возможностей всегда следует сверять с фактическим чертежом. Покупателям следует спросить о допустимом размере и весе заготовки, а также запросить детальную проверку критических допусков и поверхностей. Требования к биению, прямолинейности или чистоте поверхности должны быть определены до составления предложения, чтобы предлагаемые планы обработки и контроля можно было оценить вместе.
Проверка должна следовать последовательности производства, а не появляться только при окончательном выпуске. Входная проверка материала подтверждает заготовку и документацию, а текущие проверки позволяют выявить отклонения до того, как будут удалены припуски на чистовую обработку. Затем заключительная проверка проверяет размеры и геометрические соотношения, указанные на чертеже. В зависимости от компонента план может включать измерение наружного диаметра, проверку биения, измерение шероховатости поверхности, проверку размеров и специальный неразрушающий контроль.
TOTEM заявляет, что ее общий процесс обеспечения качества включает в себя тестирование сырья, проверку первого изделия, внутрипроизводственные проверки и окончательную проверку размеров при поддержке КИМ, штангенциркулей и приборов для измерения шероховатости. На странице кованого приводного вала также описаны испытания на биение, испытания на шероховатость, испытания магнитными частицами и измерение внешнего диаметра для этого конкретного продукта. Для обработки больших валов более общий урок заключается в том, что проверка должна быть сосредоточена на функциональных поверхностях и точках риска фактического компонента, а не использовать один и тот же общий контрольный список для каждого вала.
Длинные валы могут прогибаться под действием собственной массы и сил резания, поэтому условия опоры важны для стабильности обработки и измерения. Плохой зажим или поддержка могут привести к деформации, а нестабильная настройка резки может привести к вибрации и нестабильному качеству поверхности. Термические изменения во время продолжительной обработки также могут влиять на измеренные размеры, пока заготовка не стабилизируется. Эти эффекты объясняют, почему планирование процессов и промежуточная проверка становятся все более важными по мере увеличения размеров и гибкости.
Биение и соосность создают еще одну проблему, поскольку нескольким функциональным поверхностям может потребоваться общая контролируемая ось вращения. Шейка может соответствовать своему индивидуальному допуску на диаметр, но при этом создавать проблемы при сборке, если ее соотношение с другой шейкой, фланцем или соединительной поверхностью неправильное. Неподходящая последовательность удаления материала также может затруднить контроль прямолинейности или оставить недостаточно материала для окончательного шлифования. Таким образом, эффективная обработка больших валов рассматривает компонент как одну связанную геометрическую систему, а не как набор независимых диаметров.
Морские силовые установки ясно показывают, почему геометрия вала и взаимодействие систем имеют значение. Система судовых гребных валов может включать в себя промежуточные валы, гребные валы, упорные валы, подшипники, муфты и опорные конструкции, причем каждый компонент влияет на выравнивание и передачу нагрузки через линию вала. Поэтому вал должен изготавливаться с учетом сопряжений муфт и шеек подшипников, а не просто с изолированным наружным диаметром. Текущий ассортимент морской продукции TOTEM включает промежуточные валы, гребные валы, упорные валы, подшипники скольжения и соответствующие компоненты системы валов.
Производство электроэнергии и промышленное турбомашиностроение создают сопоставимые производственные потребности, хотя условия эксплуатации различаются. Для валов роторов паровых турбин, валов компрессоров и трансмиссионных валов могут потребоваться контролируемые шейки, заплечики, уплотнительные поверхности и зоны соединения. В этих случаях обработка больших валов может стать частью более широкой цепочки, включающей ковку, термообработку, прецизионную токарную обработку, шлифовку, проверку и документацию. Таким образом, опыт работы с сопоставимым вращающимся оборудованием более значим, чем общее утверждение о том, что мастерская владеет большим станком.
Шея вала и ее опорный подшипник не функционируют независимо друг от друга. Их взаимосвязь зависит от геометрии шейки, состояния подшипников, геометрии корпуса, исходных данных сборки, соосности, смазки и нагрузки на систему. По этой причине обработка вала и корпуса подшипника должна рассматриваться совместно, если пакет чертежей или объем ремонта включают сопрягаемые компоненты. Подобный анализ может выявить проблемы с набором допусков, исходными данными или посадкой, которые могут быть упущены при оценке каждой детали без системного контекста.
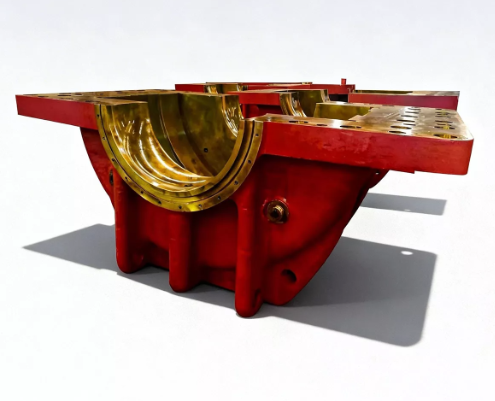
Тот же принцип применяется, когда Белый металлический подшипник поддерживает большой вращающийся вал. Диаметр шейки и состояние поверхности должны соответствовать конструкции подшипника и заданному зазору, а корпус должен правильно располагать подшипник в узле. Поставщик, который может обсудить как характеристики вала, так и интерфейсы, связанные с подшипниками, может предоставить более полезную обратную связь DFM до начала обработки. Такая координация особенно ценна для нестандартного оборудования и запасных частей, где может потребоваться подтверждение условий сопряжения на основе чертежей или измерений.
Четкий запрос цен позволяет производителю оценить реальную проблему обработки, а не цитировать название детали. В последнем чертеже должны быть указаны критические посадки, геометрические допуски, особенности обработки и требования к проверке, а также должны быть определены состояние материала и термическая обработка. Информация о применении полезна, когда она объясняет, какие шейки, муфты, области уплотнений или интерфейсы подшипников являются функционально критичными. При замене валов следует указывать известные ограничения по износу или сопряженным компонентам, а не оставлять их на усмотрение поставщика.
Чтобы получить полезную цитату, включите:
Текущие 2D-чертежи и, если возможно, 3D-модель; марка материала, сертификация, термообработка, количество и требования к доставке.
Критические допуски, исходные данные, требования к биению или прямолинейности, качество поверхности, интерфейсы подшипников и муфт, а также необходимые отчеты неразрушающего контроля или проверок.
Область применения и известные условия сопрягаемых компонентов, особенно для морских валов, роторов турбин или запасных компонентов.
Эта информация помогает определить, необходимы ли токарная, фрезерная, сверлильная, шлифовальная, специальная фиксация или дополнительные этапы проверки. Это также отделяет требования к точной обработке валов от размеров, которые менее функционально критичны. Более точная техническая информация на этапе запроса цен дает как покупателю, так и производителю более четкую основу для предлагаемого маршрута производства.
Начните с совместимости заготовок, а затем посмотрите не только на размер машины. Компетентный поставщик должен быть в состоянии объяснить, как будет поддерживаться вал, какие операции устанавливают исходные данные, когда будут проверяться критические размеры и как будут обрабатываться шейки или уплотнительные поверхности. Инженерная коммуникация имеет большое значение, поскольку обработка крупных валов часто требует принятия решений о технологичности до того, как заготовка попадет на станок. Документация по качеству также должна соответствовать проекту, а не полагаться на один и тот же лист проверки для каждого компонента.
При обработке валов по индивидуальному заказу подумайте, может ли поставщик координировать ковку, термообработку, черновую обработку, чистовую обработку, шлифовку и контроль, где это необходимо. Также полезно понимать, как контролируются изменения чертежей и несоответствия. Технически надежный поставщик должен определить ограничения, риски и недостающую информацию, прежде чем приступить к производству, особенно для крупных компонентов небольшого объема, доработка которых может быть дорогостоящей.
Обработка больших валов обычно сочетает в себе токарную обработку, фрезерование, сверление и шлифование в соответствии с геометрией вала. Токарная обработка создает большинство цилиндрических и ступенчатых элементов, а фрезерование или сверление создает шпоночные пазы, лыски и рисунки болтов. Шлифование может быть выбрано для важных шеек или уплотнительных поверхностей, требующих более строгого контроля размера или качества поверхности.
Длинные валы более чувствительны к прогибу, условиям опоры, зажиму, вибрации и взаимосвязи между элементами, расположенными далеко друг от друга. Сложность возрастает, когда несколько шеек подшипников или соединительных поверхностей должны иметь одну контролируемую ось вращения. Плановая поддержка, поэтапная обработка и промежуточные проверки помогают управлять этими рисками.
Поставщик должен получить последние чертежи, спецификации материалов, требования к термообработке, количество, критические допуски, требования к отделке поверхности и ожидаемые результаты проверок. Сведения о приложении помогают выяснить, какие интерфейсы функционально важны. Проекты замены также должны включать известную информацию о сопрягаемых компонентах или износе, если таковая имеется.
Биение оценивается путем привязки и вращения вала в контролируемой установке при одновременном измерении отклонений на заданных поверхностях с помощью соответствующего оборудования. Точный метод зависит от размера вала, требований к исходным данным и чертежа. В плане проверки следует определить место измерения и ссылку, поскольку в противном случае «биение» можно интерпретировать слишком широко.
Да, производство на основе чертежей является обычным явлением для нестандартных вращающихся компонентов, если у поставщика есть подходящие возможности механической обработки и контроля. Чертеж должен достаточно четко определять функциональные размеры и интерфейсы для производства и проверки. Если информация неполная, проверка DFM должна решить открытые вопросы до начала производства.
Обработку больших валов лучше всего рассматривать как комплексный технологический процесс, а не как одну операцию токарной обработки. Состояние материала, последовательность обработки, поддержка, критические места сопряжения, шлифовка и проверка — все это влияет на то, будет ли тяжелый вал соответствовать чертежу и правильно ли он будет собран с подшипниками, муфтами и прилегающими компонентами. Для покупателей оценка поставщика должна сочетать физическую мощность оборудования с поддержкой DFM, планированием процессов, поэтапным контролем качества и четким обменом запросами цен. TOTEM поддерживает производство валов, морских силовых установок, подшипников и другого тяжелого вращающегося оборудования на основе чертежей, что позволяет рассматривать проекты как с точки зрения отдельных деталей, так и с точки зрения системного интерфейса.


