


| Quantité : | |
|---|---|
Le cylindre du compresseur alternatif de gaz industriel est le composant essentiel de support de pression et de fonctionnement central du système de compresseur. Conçu pour former une chambre de compression fermée, il guide le mouvement alternatif précis des pistons pour permettre l'admission, la compression et l'évacuation continues des gaz industriels. Dans les applications intensives, le bloc-cylindres du compresseur fonctionne dans des conditions extrêmement exigeantes, supportant une pression interne élevée à long terme, des charges mécaniques cycliques incessantes et des contraintes thermiques importantes. Garantir l’intégrité structurelle et la stabilité opérationnelle de ce composant est essentiel pour minimiser les temps d’arrêt des équipements et maintenir l’efficacité de l’ensemble de l’installation de compression de gaz.
 |
 |
 |
 |
 |
 |
Totem Machinery se spécialise dans la conception et la fabrication avancées de boîtiers de cylindres de compresseur adaptés à une large gamme d’équipements industriels. Nous comprenons que la stabilité opérationnelle à long terme est primordiale pour les responsables des achats et les ingénieurs de projet. Par conséquent, les structures de nos cylindres de compresseur de gaz sont méticuleusement conçues pour tenir compte d’une répartition optimale des contraintes, d’une résistance à la déformation thermique et d’une fiabilité d’étanchéité exceptionnelle. En mettant en œuvre des dispositions rationnelles de canaux de refroidissement et des dispositions structurelles optimisées, nos conceptions contrôlent efficacement les augmentations de température opérationnelles. Cette gestion thermique proactive garantit des performances stables même en fonctionnement continu, sous des pressions élevées fluctuantes et des charges alternées, réduisant considérablement le risque d'usure prématurée ou de panne critique.
La base d’un cylindre de compresseur durable réside dans sa composition matérielle. En fonction de la pression de service spécifique et des caractéristiques du fluide, ces cylindres sont construits sous forme de pièces moulées monolithiques ou de structures forgées-soudées à haute résistance. Nous sélectionnons méticuleusement des matériaux haut de gamme, notamment la fonte HT250 de haute qualité, l'acier faiblement allié à haute résistance et les alliages résistants à la corrosion. En contrôlant strictement la qualité métallurgique de nos pièces moulées et forgées et en appliquant des processus de traitement thermique appropriés, nous garantissons que chaque corps de cylindre forgé possède une résistance à la traction exceptionnelle, une ténacité supérieure et une excellente résistance à la fatigue.
Pour transformer des matériaux haut de gamme en composants de précision, la paroi intérieure du corps du cylindre subit un usinage méticuleux. L'alésage intérieur et les surfaces de contact critiques du bloc-cylindres du compresseur sont traités à l'aide d'un grand équipement d'alésage et de fraisage CNC de pointe. Ces machines avancées nous permettent de maintenir un contrôle strict sur les tolérances géométriques vitales, notamment la rondeur, la rectitude, la concentricité et la rugosité de la surface. Bien que nous utilisions des traitements spécialisés de durcissement de surface et de résistance à l'usure selon les besoins, cette précision dimensionnelle fondamentale est la clé pour réduire efficacement les risques de fuite et minimiser la friction, offrant ainsi une solution hautement fiable pour les applications exigeantes de compression de gaz industriels.
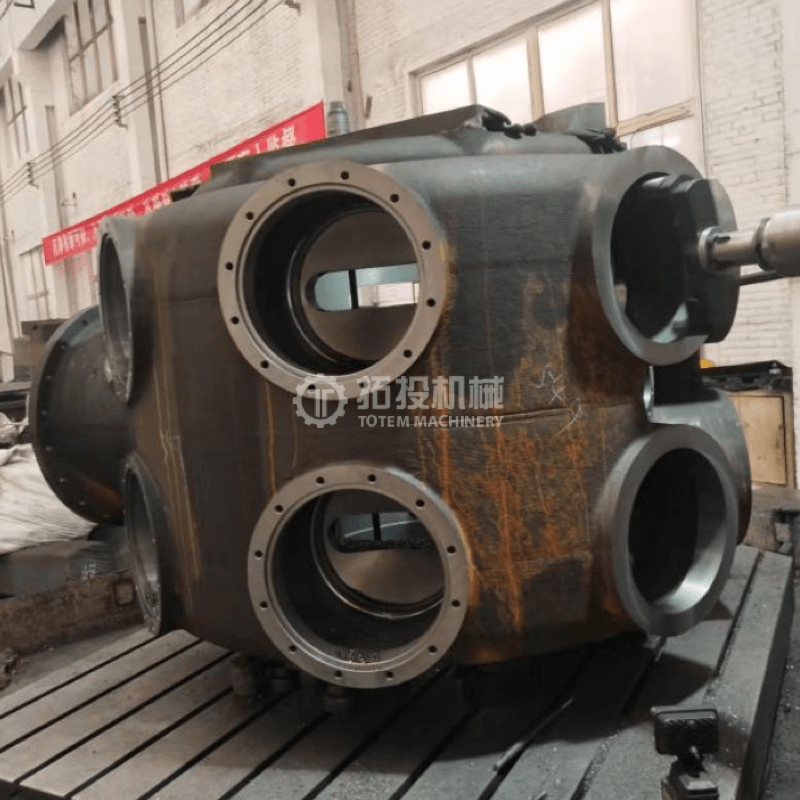
Le processus d’usinage du cylindre du compresseur alternatif de gaz industriel est une phase de fabrication critique qui dicte directement l’efficacité opérationnelle et la longévité de l’équipement final. La transformation d'une grande ébauche d'acier moulé en un composant mécanique de haute précision nécessite une séquence d'opérations d'usinage CNC méticuleusement planifiée. Parmi ceux-ci, l’usinage de l’alésage interne est le plus vital. Le processus commence par un alésage grossier, une étape d'enlèvement de matière intensive conçue pour établir la géométrie interne fondamentale. Au cours de cette phase, un outillage spécialisé est utilisé pour creuser l'alésage préliminaire du cylindre, corrigeant ainsi tout écart mineur de coulée et ouvrant la voie à des opérations ultérieures de haute précision. Cette étape initiale est essentielle pour établir la ligne centrale structurelle du cylindre, garantissant que tous les usinages ultérieurs s'alignent avec précision sur les spécifications de conception du compresseur.
Après l'usinage grossier, le cylindre subit un alésage fin et les processus de finition nécessaires. C’est dans cette transition que sont atteintes la précision dimensionnelle exigeante et la qualité de surface supérieure requises pour la compression des gaz industriels. L'alésage interne d'un cylindre de compresseur alternatif doit maintenir des tolérances incroyablement serrées pour s'adapter efficacement au mouvement du piston. Même des écarts microscopiques dans la rondeur ou la rectitude de l'alésage peuvent entraîner des fuites de gaz, une efficacité de compression réduite ou une usure accélérée des composants internes. En utilisant des techniques avancées d’alésage fin, nous garantissons que l’alésage du cylindre répond aux spécifications dimensionnelles exactes. De plus, le processus de finition se concentre sur l’optimisation de la rugosité de la surface. Une surface d'alésage très lisse et méticuleusement finie réduit considérablement la friction entre la paroi du cylindre et les segments de piston. Pour les professionnels des achats et les exploitants d'usines, cela se traduit directement par des intervalles de maintenance prolongés, une réduction du risque de panne mécanique soudaine et un coût total de possession inférieur tout au long du cycle de vie du compresseur.
Pour atteindre ce niveau de précision sur les grands composants en acier moulé, le corps du cylindre est usiné avec précision à l'aide d'une grande aléseuse avancée. L'utilisation d'un équipement CNC aussi robuste et à haute rigidité est cruciale pour éliminer les vibrations et la déformation de l'outil pendant le processus d'usinage, qui constituent des défis courants lorsque l'on travaille avec des pièces moulées en acier massives. Le diagramme suivant illustre le processus d’alésage du corps de cylindre en action. En utilisant cette grande aléseuse, nous garantissons une précision géométrique constante sur toute la longueur de l'alésage. Cette précision vise essentiellement à assurer une répartition uniforme de la force pendant le mouvement alternatif du piston. Lorsque le piston se déplace dans un alésage usiné avec précision, les charges mécaniques et les contraintes thermiques sont réparties uniformément sur les parois du cylindre. Cela évite les zones localisées à haute pression qui pourraient provoquer une usure inégale ou une fatigue structurelle, maximisant ainsi la stabilité opérationnelle et la fiabilité du compresseur alternatif dans des conditions de traitement de gaz industriel continu et intensif.
 |
 |
Le contrôle rigoureux de chaque étape d'usinage, depuis l'alésage d'ébauche initial jusqu'à la micro-finition finale sur la grande aléseuse, garantit que chaque grand cylindre en acier moulé est entièrement préparé pour les conditions exigeantes de la compression des gaz industriels. En donnant la priorité à la précision dimensionnelle et à l'intégrité de la surface, le processus d'usinage minimise la friction interne, améliore les performances d'étanchéité de l'ensemble piston et, en fin de compte, fournit un cylindre de compresseur qui offre une valeur à long terme substantielle et une sécurité opérationnelle pour les installations industrielles complexes.
Pour les compresseurs alternatifs de gaz industriels, le bloc-cylindres est un composant central critique contenant la pression. Tout défaut structurel ou défaillance d’étanchéité peut entraîner de graves risques opérationnels ou des temps d’arrêt coûteux du système. Par conséquent, après avoir terminé les processus d’usinage primaires, chaque grand bloc-cylindres en acier moulé entre dans une phase d’inspection qualité rigoureuse et complète. Nos protocoles de contrôle qualité rigoureux sont spécialement conçus pour vérifier la solidité structurelle, les capacités de rétention de pression et la précision dimensionnelle, garantissant ainsi que le produit final offre une sécurité exceptionnelle et une durée de vie prolongée dans des environnements industriels exigeants.
L’intégrité structurelle des gros composants en acier moulé est primordiale pour un fonctionnement sûr. Nous utilisons des tests par ultrasons (UT) avancés pour inspecter méticuleusement la structure interne du bloc-cylindres. Cette méthode de contrôle non destructif est très efficace pour détecter les défauts internes cachés tels que les cavités de retrait, la porosité ou les microfissures qui pourraient survenir lors du processus de coulée. En identifiant et en éliminant tout composant compromis dès le début du cycle de contrôle qualité, nous garantissons que seuls les cylindres dotés de structures internes impeccables passent à l'assemblage final. Cette inspection UT rigoureuse réduit considérablement le risque de défaillance mécanique en cas de fonctionnement continu et soumis à de fortes contraintes du compresseur, ce qui donne aux équipes d'approvisionnement une confiance dans la fiabilité de leur investissement.
Les compresseurs de gaz industriels manipulent souvent des gaz volatils, corrosifs ou sous haute pression, ce qui fait de l'intégrité absolue de l'étanchéité une exigence non négociable. Pour valider cela, le corps du cylindre et ses zones de connexion critiques sont soumis à des tests de pression hydrostatiques et pneumatiques rigoureux. En utilisant respectivement de l'eau et du gaz, nous appliquons des pressions internes spécifiées qui dépassent les conditions de fonctionnement standard. Cette approche de double test vérifie méticuleusement la résistance à la pression et les performances d’étanchéité du bloc-cylindres. Il permet à nos ingénieurs de contrôle qualité de vérifier même les fuites les plus infimes ou les défauts structurels soumis à des contraintes extrêmes. Pour les acheteurs, cela signifie que la bouteille livrée est entièrement certifiée pour gérer les tâches exigeantes de compression de gaz sans risque de chute de pression dangereuse ou de contamination de l'environnement.
Au-delà des tests de composants individuels, il est crucial de comprendre comment le cylindre se comporte sous des contraintes opérationnelles réelles. Nous utilisons un dispositif spécialisé d'installation de bloc-cylindres et de test de pression pour simuler les conditions précises d'installation et de chargement que le cylindre connaîtra dans la machine à compresseur complète. Cette configuration de test avancée vérifie de manière exhaustive l’intégrité de l’étanchéité et la stabilité structurelle du bloc-cylindres dans son état entièrement assemblé. En reproduisant les conditions de fonctionnement réelles, cette simulation comble efficacement le fossé entre les tests de composants isolés et les performances réelles sur le terrain. Il garantit une intégration transparente lors de l'assemblage final de l'équipement, minimise les difficultés d'installation sur site et garantit que le vérin conservera sa stabilité structurelle et son alignement parfait lorsqu'il sera soumis à des charges opérationnelles dynamiques.
TP
Installation
Installation
En mettant en œuvre ces protocoles de tests complets, nous garantissons que chaque grand cylindre en acier moulé répond aux normes les plus élevées de sécurité industrielle et de durabilité. Notre engagement en faveur d'une inspection de qualité stricte atténue non seulement les risques d'approvisionnement, mais garantit également que vos compresseurs à pistons fonctionneront avec une efficacité maximale, des besoins de maintenance réduits et une stabilité à long terme dans tout environnement d'application exigeant.
Chez Totem Machinery, notre expertise s'étend bien au-delà de la production du boîtier du cylindre principal. Nous possédons des capacités complètes d’usinage et de fabrication pour l’ensemble de l’écosystème de composants de base requis dans les compresseurs alternatifs de gaz industriels. Comprenant que l'efficacité d'un compresseur repose sur l'interaction précise de toutes les pièces mobiles, nous avons développé une approche de production intégrée. Cela nous permet de fournir non seulement les blocs-cylindres primaires, mais également les composants périphériques critiques qui fonctionnent à l'intérieur et à côté de ceux-ci. En proposant une suite complète de pièces structurellement compatibles, nous aidons les constructeurs d'équipements et les équipes de maintenance à rationaliser leur processus d'approvisionnement tout en garantissant une compatibilité mécanique optimale.
Notre vaste portefeuille de fabrication couvre tous les éléments essentiels des mécanismes d’entraînement et de compression du compresseur. Ces composants interdépendants comprennent principalement :
Vannes d'entrée et de sortie : essentielles à une gestion efficace du débit de gaz, ces vannes sont fabriquées pour résister à des changements de pression rapides et à des cycles continus, garantissant une étanchéité étanche et une efficacité volumétrique optimale.
Tiges et têtes de tige de piston : forgées et usinées pour supporter d'immenses contraintes de traction et de compression alternées, garantissant une transmission fiable de la force de la traverse au piston.
Traverses : conçues avec des surfaces de guidage précises pour maintenir un mouvement linéaire absolu, absorbant efficacement les forces latérales et empêchant une usure inégale des joints de chemise de cylindre et de tige de piston.
Bielles : conçues pour résister à la fatigue, ces composants assurent un lien durable entre la traverse et le vilebrequin, maintenant ainsi l'intégrité structurelle sous de lourdes charges industrielles.
Vilebrequins : Usinés avec une attention stricte à la concentricité des tourillons et à l'équilibre dynamique, traduisant le mouvement de rotation en l'action alternative requise pour la compression des gaz avec un minimum de vibrations.
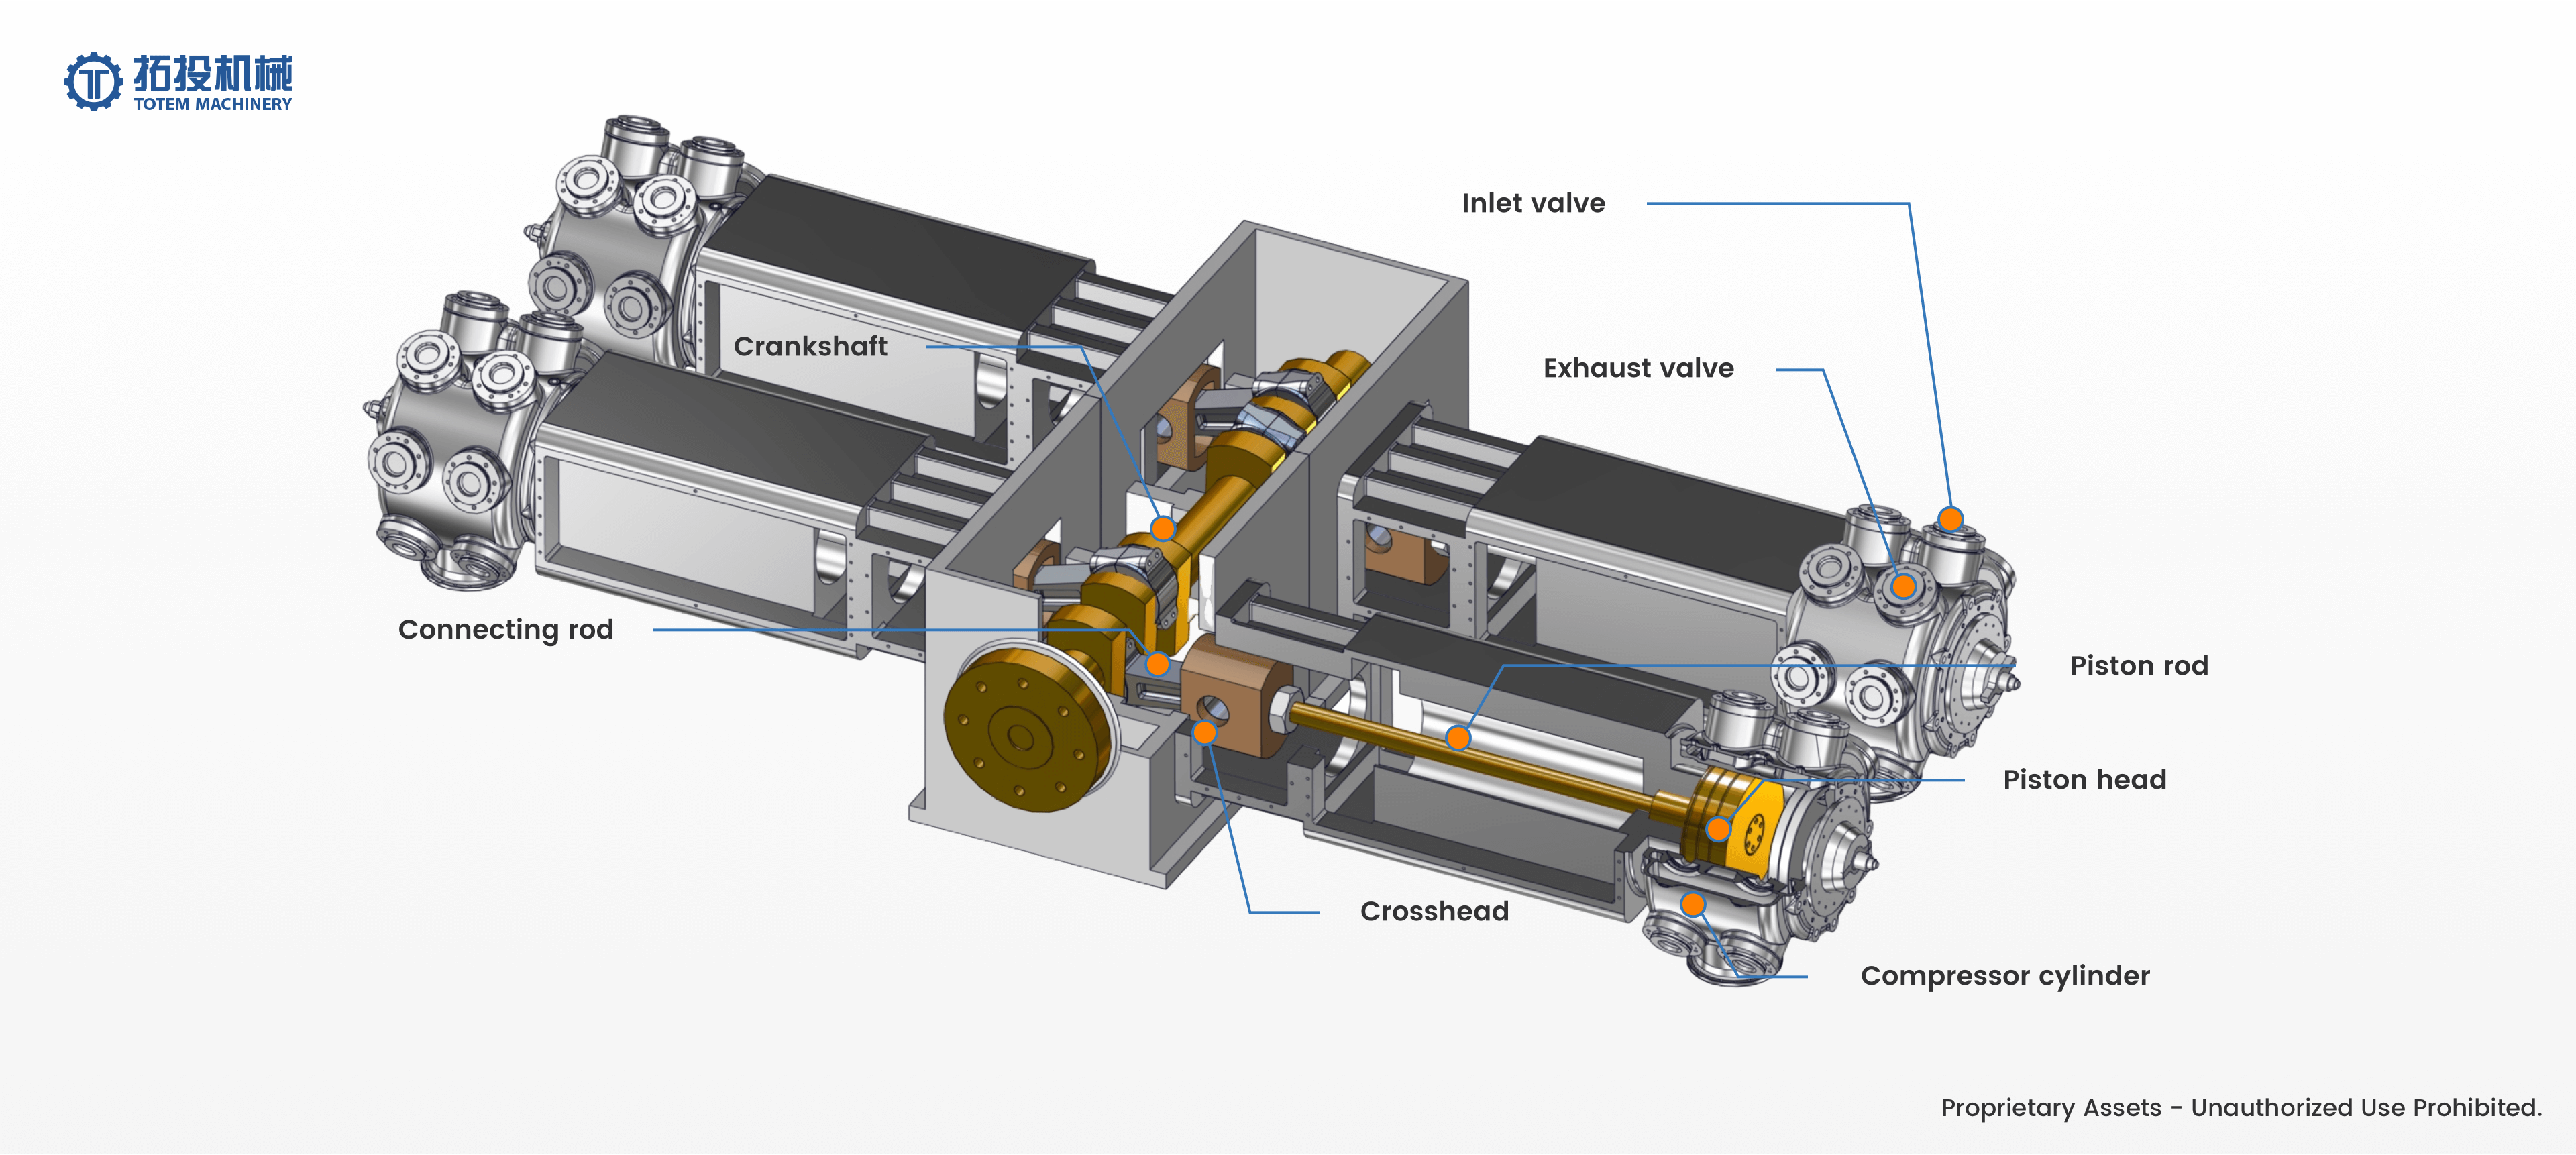
La véritable valeur de notre capacité de fabrication complète réside dans la compréhension intégrée et le contrôle précis de la fabrication de ces composants clés. Lorsque les blocs-cylindres, soupapes, tiges de piston, traverses, bielles et vilebrequins proviennent d'origines différentes, de légères variations dans les tolérances d'usinage peuvent entraîner une usure accélérée, une augmentation des vibrations ou une étanchéité compromise. En adoptant une approche de solutions intégrées, Totem Machinery élimine ces risques de compatibilité. Chaque composant est conçu et usiné en pensant à l’ensemble de l’assemblage. Ce contrôle dimensionnel unifié garantit que toutes les pièces s'emboîtent avec précision lors de l'assemblage et interagissent en douceur pendant le fonctionnement.
Fournir des solutions de composants de cylindres de compresseur structurellement compatibles et aux performances stables est notre objectif principal. Pour les applications de gaz industriels, où les temps d'arrêt des équipements peuvent entraîner des pertes opérationnelles importantes, la fiabilité du compresseur alternatif est essentielle. Notre capacité de fabrication intégrée signifie que la tige de piston s'aligne correctement avec l'alésage du cylindre, que la traverse se déplace avec un minimum de friction et que les soupapes fonctionnent en synchronisation exacte avec le cycle de compression. Cette approche holistique de la fabrication des composants réduit considérablement les contraintes mécaniques, prolonge la durée de vie des pièces d'usure et garantit une distribution de gaz stable.
Pour les professionnels des achats et les équipes d’ingénierie, un partenariat avec un fabricant capable de fournir un ensemble complet de composants de base pour compresseurs offre des avantages stratégiques substantiels. Il simplifie la gestion des fournisseurs, réduit les complexités logistiques liées à l'approvisionnement en pièces individuelles et fournit un point unique de responsabilité pour la performance des composants. Que vous assembliez de nouveaux compresseurs de gaz industriels ou que vous effectuiez des révisions majeures sur des équipements existants, nos solutions de composants intégrés sont conçues pour répondre aux exigences strictes du projet, réduire la fréquence de maintenance à long terme et prendre en charge des opérations industrielles fiables et continues.


