


| Cantidad: | |
|---|---|
El cilindro del compresor alternativo de gas industrial es el componente fundamental de trabajo central y portador de presión dentro del sistema compresor. Diseñado para formar una cámara de compresión cerrada, guía el movimiento alternativo preciso de los pistones para permitir la entrada, compresión y descarga continua de gases industriales. En aplicaciones de servicio pesado, el bloque de cilindros del compresor opera en condiciones extremadamente exigentes, soportando alta presión interna a largo plazo, cargas mecánicas cíclicas implacables y estrés térmico significativo. Garantizar la integridad estructural y la estabilidad operativa de este componente es esencial para minimizar el tiempo de inactividad del equipo y mantener la eficiencia de toda la instalación de compresión de gas.
 |
 |
 |
 |
 |
 |
Totem Machinery se especializa en el diseño avanzado y la fabricación de carcasas de cilindros de compresores adaptadas a una amplia gama de equipos industriales. Entendemos que la estabilidad operativa a largo plazo es primordial para los gerentes de adquisiciones y los ingenieros de proyectos. Por lo tanto, las estructuras de nuestros cilindros para compresores de gas están diseñadas meticulosamente para tener en cuenta una distribución óptima de la tensión, resistencia a la deformación térmica y una confiabilidad de sellado excepcional. Al implementar diseños racionales de canales de enfriamiento y disposiciones estructurales optimizadas, nuestros diseños controlan de manera efectiva los aumentos de temperatura operativa. Esta gestión térmica proactiva garantiza un rendimiento estable incluso en funcionamiento continuo, altas presiones fluctuantes y cargas alternas, lo que reduce significativamente el riesgo de desgaste prematuro o fallas críticas.
La base de un cilindro compresor duradero reside en la composición de sus materiales. Dependiendo de la presión de trabajo específica y las características del medio, estos cilindros se construyen como piezas fundidas monolíticas o estructuras forjadas y soldadas de alta resistencia. Seleccionamos meticulosamente materiales de primera calidad, incluido hierro fundido HT250 de alta calidad, acero de baja aleación de alta resistencia y aleaciones resistentes a la corrosión. Al controlar estrictamente la calidad metalúrgica de nuestras piezas fundidas y forjadas y aplicar procesos de tratamiento térmico adecuados, garantizamos que cada cuerpo de cilindro forjado posea una excelente resistencia a la tracción, tenacidad superior y excelente resistencia a la fatiga.
Para transformar materiales de primera calidad en componentes diseñados con precisión, la pared interior del cuerpo del cilindro se somete a un mecanizado meticuloso. El orificio interior y las superficies críticas de contacto de las chavetas del bloque de cilindros del compresor se procesan utilizando equipos de fresado y taladrado CNC de gran tamaño y de última generación. Esta maquinaria avanzada nos permite mantener un control estricto sobre tolerancias geométricas vitales, incluidas la redondez, la rectitud, la concentricidad y la rugosidad de la superficie. Si bien empleamos tratamientos especializados de endurecimiento de superficies y resistentes al desgaste según sea necesario, esta precisión dimensional fundamental es la clave para reducir eficazmente los riesgos de fugas y minimizar la fricción, proporcionando una solución altamente confiable para aplicaciones exigentes de compresión de gas industrial.
El proceso de mecanizado del cilindro del compresor alternativo de gas industrial es una fase de fabricación crítica que dicta directamente la eficiencia operativa y la longevidad del equipo final. Transformar una gran pieza en bruto de acero fundido en un componente mecánico de alta precisión requiere una secuencia meticulosamente planificada de operaciones de mecanizado CNC. Entre ellos, el mecanizado del orificio interno es el más importante. El proceso comienza con el mandrinado en desbaste, una etapa de eliminación de material de alta resistencia diseñada para establecer la geometría interna fundamental. Durante esta fase, se utilizan herramientas especializadas para tallar el orificio preliminar del cilindro, corrigiendo cualquier desviación menor de la fundición y preparando el escenario para operaciones posteriores de alta precisión. Este paso inicial es esencial para establecer la línea central estructural del cilindro, asegurando que todo el mecanizado posterior se alinee con precisión con las especificaciones de diseño del compresor.
Después del mecanizado de desbaste, el cilindro se somete a un mandrinado fino y a los procesos de acabado necesarios. Esta transición es donde se logra la exigente precisión dimensional y la calidad superficial superior requerida para la compresión de gas industrial. El orificio interno de un cilindro de compresor alternativo debe mantener tolerancias increíblemente estrictas para acomodar el movimiento del pistón de manera efectiva. Incluso las desviaciones microscópicas en la redondez o rectitud del orificio pueden provocar fugas de gas, una reducción de la eficiencia de la compresión o un desgaste acelerado de los componentes internos. Al utilizar técnicas avanzadas de perforación fina, garantizamos que el diámetro interior del cilindro cumpla con las especificaciones dimensionales exactas. Además, el proceso de acabado se centra en optimizar la rugosidad de la superficie. Una superficie del orificio muy lisa y con un acabado meticuloso reduce significativamente la fricción entre la pared del cilindro y los segmentos del pistón. Para los profesionales de adquisiciones y operadores de plantas, esto se traduce directamente en intervalos de mantenimiento extendidos, menor riesgo de falla mecánica repentina y un menor costo total de propiedad durante el ciclo de vida del compresor.
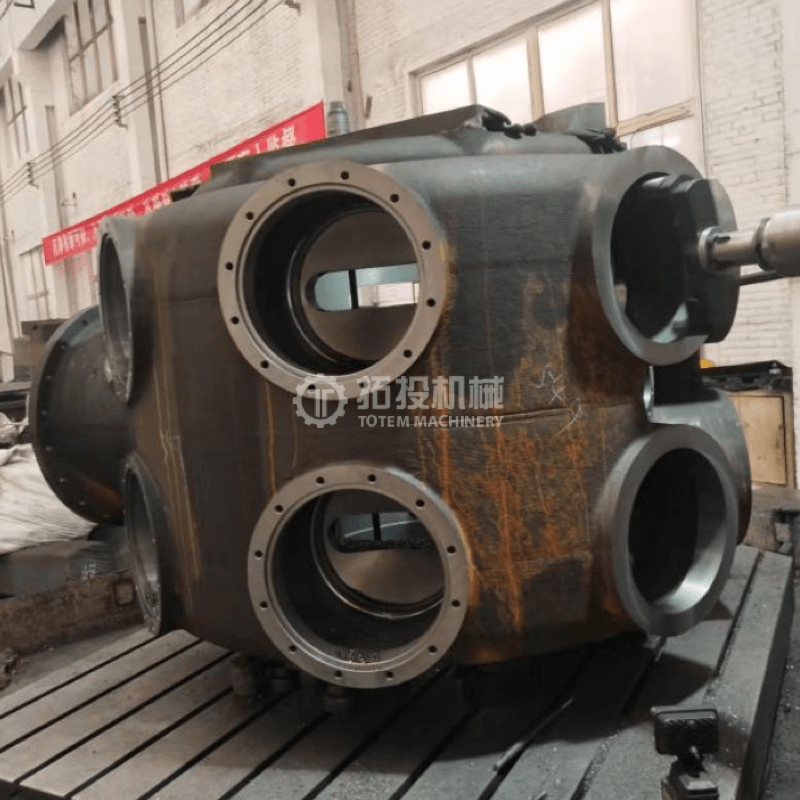
Para lograr este nivel de precisión en componentes grandes de acero fundido, el cuerpo del cilindro se mecaniza con precisión utilizando una mandrinadora de gran tamaño y avanzada. La utilización de equipos CNC de alta rigidez y alta resistencia es crucial para eliminar la vibración y la deflexión de la herramienta durante el proceso de mecanizado, que son desafíos comunes cuando se trabaja con piezas fundidas de acero masivas. El siguiente diagrama ilustra el proceso de perforación del cuerpo del cilindro en acción. Al emplear esta gran mandrinadora, garantizamos una precisión geométrica constante en toda la longitud del orificio. Esta precisión consiste fundamentalmente en garantizar una distribución uniforme de la fuerza durante el movimiento alternativo del pistón. Cuando el pistón se mueve dentro de un orificio mecanizado con precisión, las cargas mecánicas y las tensiones térmicas se distribuyen uniformemente por las paredes del cilindro. Esto evita zonas localizadas de alta presión que podrían causar desgaste desigual o fatiga estructural, maximizando así la estabilidad operativa y la confiabilidad del compresor alternativo en condiciones continuas de procesamiento de gas industrial de servicio pesado.
 |
 |
El control riguroso de cada paso de mecanizado, desde el desbaste inicial hasta el microacabado final en la gran mandrinadora, garantiza que cada cilindro grande de acero fundido esté completamente preparado para las exigentes condiciones de la compresión de gas industrial. Al priorizar la precisión dimensional y la integridad de la superficie, el proceso de mecanizado minimiza la fricción interna, mejora el rendimiento de sellado del conjunto del pistón y, en última instancia, ofrece un cilindro compresor que proporciona un valor sustancial a largo plazo y seguridad operativa para instalaciones industriales complejas.
Para los compresores alternativos de gas industriales, el bloque de cilindros es un componente central crítico que contiene presión. Cualquier defecto estructural o fallo de sellado puede provocar graves riesgos operativos o costosos tiempos de inactividad del sistema. Por lo tanto, después de completar los procesos de mecanizado primario, cada bloque de cilindros de acero fundido de gran tamaño entra en una fase de inspección de calidad rigurosa y exhaustiva. Nuestros rigurosos protocolos de control de calidad están diseñados específicamente para verificar la solidez estructural, las capacidades de retención de presión y la precisión dimensional, garantizando que el producto final ofrezca una seguridad excepcional y una vida útil prolongada en entornos industriales exigentes.
La integridad estructural de los grandes componentes de acero fundido es fundamental para un funcionamiento seguro. Utilizamos pruebas ultrasónicas (UT) avanzadas para inspeccionar meticulosamente la estructura interna del bloque de cilindros. Este método de prueba no destructivo es muy eficaz para detectar defectos internos ocultos, como cavidades de contracción, porosidad o microfisuras que pueden ocurrir durante el proceso de fundición. Al identificar y eliminar cualquier componente comprometido en las primeras etapas del ciclo de control de calidad, garantizamos que solo los cilindros con estructuras internas impecables pasen al ensamblaje final. Esta rigurosa inspección UT reduce significativamente el riesgo de falla mecánica bajo el funcionamiento continuo y de alto estrés del compresor, lo que brinda a los equipos de adquisiciones confianza en la confiabilidad de su inversión.
Los compresores de gas industriales a menudo manejan gases volátiles, corrosivos o altamente presurizados, lo que hace que la integridad absoluta del sellado sea un requisito no negociable. Para validar esto, el cuerpo del cilindro y sus áreas críticas de conexión se someten a rigurosas pruebas de presión hidrostática y neumática. Utilizando medios de agua y gas respectivamente, aplicamos presiones internas específicas que exceden las condiciones operativas estándar. Este enfoque de prueba dual verifica meticulosamente la resistencia a la presión y el rendimiento de sellado del bloque de cilindros. Permite a nuestros ingenieros de control de calidad comprobar incluso las fugas más pequeñas o defectos estructurales bajo tensión extrema. Para los compradores, esto significa que el cilindro entregado está totalmente certificado para manejar tareas exigentes de compresión de gas sin riesgo de caídas de presión peligrosas o contaminación ambiental.
Más allá de las pruebas de componentes individuales, es fundamental comprender cómo se comporta el cilindro bajo tensiones operativas reales. Empleamos un dispositivo especializado de instalación de bloques de cilindros y prueba de presión para simular la instalación precisa y las condiciones de carga que experimentará el cilindro dentro de la máquina compresora completa. Esta configuración de prueba avanzada verifica exhaustivamente la integridad del sellado y la estabilidad estructural del bloque de cilindros en su estado completamente ensamblado. Al replicar las condiciones operativas del mundo real, esta simulación cierra efectivamente la brecha entre las pruebas de componentes aislados y el desempeño real en el campo. Garantiza una integración perfecta durante el montaje final del equipo, minimiza los desafíos de instalación en el sitio y garantiza que el cilindro mantendrá la estabilidad estructural y la alineación perfecta cuando se someta a cargas operativas dinámicas.
PT
Instalación
Instalación
Al implementar estos protocolos de prueba integrales, garantizamos que cada cilindro grande de acero fundido cumpla con los más altos estándares de seguridad industrial y durabilidad. Nuestra dedicación a una estricta inspección de calidad no solo mitiga los riesgos de adquisición, sino que también garantiza que sus compresores alternativos funcionarán con la máxima eficiencia, menores necesidades de mantenimiento y estabilidad a largo plazo en cualquier entorno de aplicación exigente.
En Totem Machinery, nuestra experiencia se extiende mucho más allá de la producción de la carcasa del cilindro principal. Poseemos capacidades integrales de mecanizado y fabricación para todo el ecosistema de componentes principales necesarios en los compresores alternativos de gas industriales. Al comprender que la eficiencia de un compresor depende de la interacción precisa de todas las piezas móviles, hemos desarrollado un enfoque de producción integrado. Esto nos permite suministrar no solo los bloques de cilindros primarios sino también los componentes periféricos críticos que operan dentro y junto a ellos. Al ofrecer un conjunto completo de piezas estructuralmente compatibles, ayudamos a los fabricantes de equipos y a los equipos de mantenimiento a optimizar su proceso de adquisición y, al mismo tiempo, garantizamos una compatibilidad mecánica óptima.
Nuestro amplio portafolio de fabricación cubre todos los elementos esenciales de los mecanismos de accionamiento y compresión del compresor. Estos componentes interrelacionados incluyen principalmente:
Válvulas de entrada y salida: fundamentales para la gestión eficiente del flujo de gas, estas válvulas están fabricadas para soportar cambios rápidos de presión y ciclos continuos, lo que garantiza un sellado hermético y una eficiencia volumétrica óptima.
Vástagos y cabezas de vástago: forjados y mecanizados para soportar inmensas tensiones alternas de tracción y compresión, lo que garantiza una transmisión de fuerza confiable desde la cruceta al pistón.
Crucetas: Diseñadas con superficies guía precisas para mantener un movimiento lineal absoluto, absorbiendo eficazmente las fuerzas laterales y evitando el desgaste desigual de la camisa del cilindro y los sellos del vástago del pistón.
Bielas: Diseñados para resistir la fatiga, estos componentes proporcionan un vínculo duradero entre la cruceta y el cigüeñal, manteniendo la integridad estructural bajo cargas industriales pesadas.
Cigüeñales: mecanizados prestando estricta atención a la concentricidad del muñón y al equilibrio dinámico, traduciendo el movimiento giratorio en la acción alternativa necesaria para la compresión del gas con una vibración mínima.
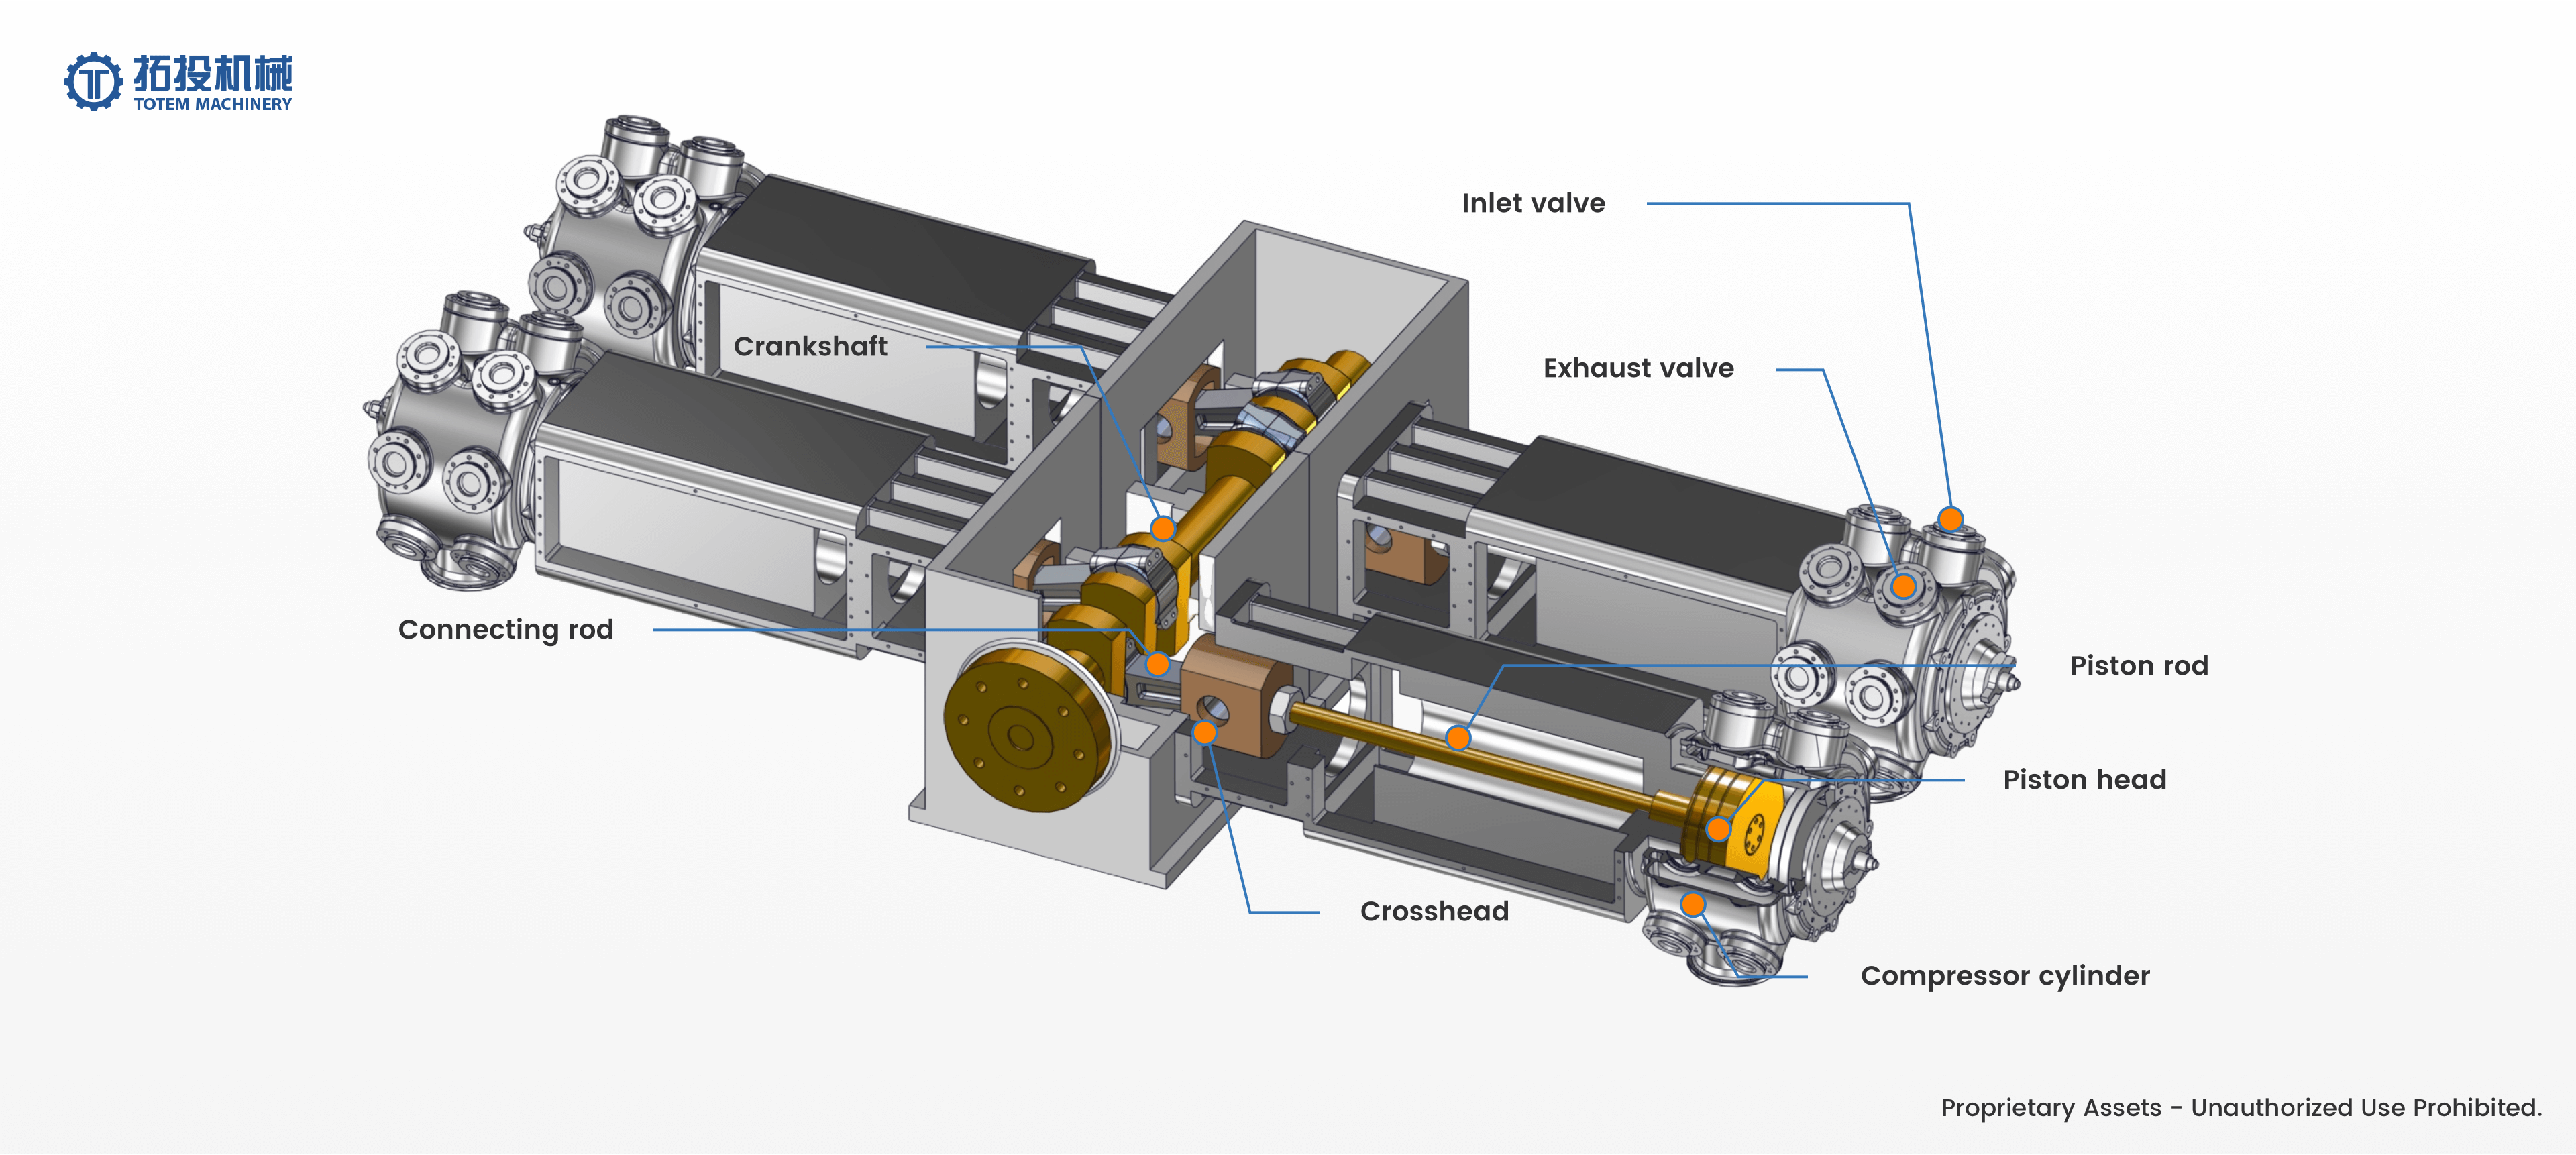
El verdadero valor de nuestra capacidad de fabricación integral radica en la comprensión integrada y el control de fabricación preciso de estos componentes clave. Cuando los bloques de cilindros, válvulas, vástagos de pistón, crucetas, bielas y cigüeñales provienen de diferentes orígenes, ligeras variaciones en las tolerancias de mecanizado pueden provocar un desgaste acelerado, un aumento de la vibración o un sellado comprometido. Al adoptar un enfoque de soluciones integradas, Totem Machinery elimina estos riesgos de compatibilidad. Cada componente está diseñado y mecanizado teniendo en cuenta el conjunto completo. Este control dimensional unificado garantiza que todas las piezas encajen con precisión durante el ensamblaje e interactúen sin problemas durante la operación.
Nuestro objetivo principal es proporcionar soluciones de componentes de cilindros de compresores estructuralmente compatibles y de rendimiento estable. Para aplicaciones de gases industriales, donde el tiempo de inactividad del equipo puede provocar pérdidas operativas importantes, la confiabilidad del compresor alternativo es fundamental. Nuestra capacidad de fabricación integrada significa que el vástago del pistón se alinea correctamente con el diámetro interior del cilindro, la cruceta se mueve con una fricción mínima y las válvulas funcionan en sincronización exacta con el ciclo de compresión. Este enfoque holístico de la fabricación de componentes reduce significativamente la tensión mecánica, prolonga la vida útil de las piezas de desgaste y garantiza un suministro estable de gas.
Para los profesionales de adquisiciones y los equipos de ingeniería, asociarse con un fabricante capaz de ofrecer un conjunto completo de componentes centrales de compresores ofrece ventajas estratégicas sustanciales. Simplifica la gestión de proveedores, reduce las complejidades logísticas del abastecimiento de piezas individuales y proporciona un único punto de responsabilidad para el rendimiento de los componentes. Ya sea que esté ensamblando nuevos compresores de gas industriales o realizando revisiones importantes en equipos existentes, nuestras soluciones de componentes integrados están diseñadas para cumplir con estrictos requisitos del proyecto, reducir la frecuencia de mantenimiento a largo plazo y respaldar operaciones industriales confiables y continuas.


