
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-09 Kaynak: Alan
Deniz ara şaft yatağı arızası nadiren tek bir kusurla başlar. Artan sıcaklık, zayıf yağ beslemesinden kaynaklanabilir, ancak aynı zamanda mil yatağının yanlış hizalanmasından kaynaklanan aşırı yerel yüklemeyi de gösterebilir. Beyaz metal hasarı gözle görülür bir arıza olabilirken, altta yatan neden olumsuz bir yatak reaksiyonu olmaya devam ediyor. Bu nedenle etkili teşhis, her bir semptomu ayrı ayrı tedavi etmek yerine sıcaklık, yağlama durumu, yatak teması, mil muylusu durumu ve mil hattı hizalaması arasında bağlantı kurmalıdır. Amaç yalnızca hasarlı bileşeni tanımlamak değil, aynı zamanda çalışma koşullarının kabul edilemez hale gelmesine neyin sebep olduğunu da belirlemektir.
Ara yatağın aşırı ısınması genellikle hidrodinamik durumun değiştiğinin ilk göstergesidir. Normal çalışma sırasında şaftın dönüşü, muyluyu yatağın çalışma yüzeyinden ayıran bir yağlama filmi oluşturur. Film kalınlığı yetersiz hale gelirse sürtünme artar ve yatak sıcaklığı yükselebilir. Yanlış hizalama özellikle önemlidir çünkü rulman yükünü bir kenara doğru yoğunlaştırabilir, yağlama filmini bozabilir ve sonuçta mil ile yatak yüzeyi arasında doğrudan temasa izin verebilir.
Ancak sıcaklık tek başına nedeni belirlemez. Teşhis değeri deseninden gelir. Bakım sonrasında hızlı bir artış, montaj, açıklık, yağ besleme veya hizalama sorunlarına işaret edebilir. Daha uzun bir süre boyunca kademeli bir artış, ilerleyen aşınmaya, kirlenmeye, çalışma koşullarının değişmesine veya yük dağılımının bozulmasına eşlik edebilir. Etkilenen rulmanı önceki eğilimiyle ve diğer şaft hattı rulmanlarıyla karşılaştırmak, genellikle tek bir sıcaklık okumasını arızanın kanıtı olarak ele almaktan daha faydalıdır.
Diğer uyarı işaretleri arasında anormal titreşim, olağandışı gürültü, yağlayıcı görünümündeki değişiklikler, metalik döküntüler, bölgesel yağ rengi değişikliği, yük değişiklikleri sırasında dengesiz rulman sıcaklıkları ve muylu puanlamasının kanıtları yer alır. Doğrudan yüzey teması oluştuğunda, hasar rulmandan mil muylusuna kadar uzanarak aşınma izleri, koniklik, ovallik ve bozulmuş yüzey durumu oluşturabilir.
A Deniz muylu yatağı, hidrodinamik çalışmayı sürdürmek için kontrollü geometriye, yüzey durumuna, yağlamaya ve uygun şaft desteğine bağlıdır. Bu nedenle bir sıcaklık alarmı, rulman malzemesinin tek başına arıza yaptığı varsayımından ziyade sistem düzeyinde bir araştırmayı tetiklemelidir.
Denizcilikte ara şaft yatağı arıza araştırmalarının çoğu, birbirini etkileyen üç neden etrafında organize edilebilir: etkili yağlama kaybı, uygunsuz şaft hizalaması ve anormal yatak yükü. Herhangi biri sorunu başlatabilirken diğerleri genellikle sorunu hızlandırır.
Hidrodinamik bir yatak, dönen muylu ile yatak yüzeyi arasında ayrım oluşturmak için yeterli yağlayıcı dağıtımını ve uygun çalışma koşullarını gerektirir. Kısıtlı geçişler, yetersiz besleme, kirlenme, uygun olmayan yağlayıcı durumu veya dolaşımın kesintiye uğraması, filmin yük taşıma kabiliyetini azaltabilir.
Önemli tanısal ayrım, yağ besleme arızası ile başka türlü mevcut yağlama altında yağ filmi arızası arasındadır . Yerel basınç ve boşluk koşulları değiştiğinden, çalışma filmi hala yetersizken muhafazada yağ mevcut olabilir. Bu nedenle sadece yağ seviyesinin doğrulanması, yağlamayı araştırmadan çıkarmaz.
Su kirliliği aynı zamanda yağ destekli yatak sisteminin etkinliğini de azaltabilir. Yağlayıcı türü veya çalışma koşulundaki değişiklikler, yağlama performansının yanı sıra şaft hattı davranışını da değiştirebilir; bu nedenle bakım geçmişi, sıcaklık verileriyle birlikte gözden geçirilmelidir.
Şaft yatağının yanlış hizalanması, şaftın yatak aracılığıyla nasıl desteklendiğini değiştirir. Reaksiyonu amaçlanan çalışma alanına dağıtmak yerine yük bir bölgeye yoğunlaşabilir. Yerel basınç yükselir, yağ filmi daha az stabil hale gelir, sürtünme artar ve bunu ara yatağın aşırı ısınması takip edebilir.
Hizalamanın bir geminin hizmet ömrü boyunca mutlaka sabit olması gerekmez. Gövde sapması, yükleme koşulu, balast düzeni, modifikasyonlar, çalışma profilindeki değişiklikler ve şaft hattı bileşeni durumu, yataklar ile şaft arasındaki ilişkiyi değiştirebilir. Bu nedenle, bir teknenin ömrünün erken dönemlerinde oluşturulan statik hizalama referansları, gerçek çalışma davranışını tam olarak temsil etmeyebilir.
Bu, hasarlı bir rulmanın mil hattı hizalaması kontrol edilmeden tekrar tekrar değiştirilmesinin neden tekrarlanan arızalara yol açabileceğini açıklamaktadır. Yüksek sıcaklık ve zamanından önce rulman değişimi, bağımsız rulman arızalarından ziyade çözülmemiş bir hizalama sorununun belirtileri olabilir.
Rulman, uygunsuz bir basınç yoğunlaşması yaratmadan radyal yükü taşımalıdır. Şaft hattı yük dağılımı ona çok fazla tepki veriyorsa veya yanındaki rulman çok az yük taşıyorsa, rulman boyutsal olarak doğru olmasına rağmen kötü çalışabilir.
Bu nedenle yük sorunları ve yanlış hizalama ayrı teşhis dalları olarak ele alınmamalıdır. Hizalama, yataklama reaksiyonlarını belirler, yataklama reaksiyonları film oluşumunu etkiler ve yağlamanın bozulması sürtünmeyi ve sıcaklığı değiştirir.
Beyaz metalin çalışma yüzeyini oluşturduğu yerde, Babbitt kayar burcu, mil ile yatak yüzeyi arasında bir yağlama filmi ile çalışacak şekilde tasarlanmıştır. Bu film kaybolduğunda, beyaz metal yatak arızası cilalama veya silme işleminden daha ciddi malzeme kayması ve muylu hasarına kadar ilerleyebilir.
Yararlı bir teşhis, hemen bir onarım yöntemi seçmek yerine arıza yolunu takip eder. Çalışma kanıtlarıyla başlayın, ardından yağlamayı, yatak yüzeylerini, muyluyu ve son olarak gözlemlenen modeli oluşturabilecek yük ve hizalama koşullarını inceleyin.
| Kanıt | Muhtemelen Tanısal Yön | Sonraki Kontrol |
|---|---|---|
| Belirgin bir hasar olmadan artan yatak sıcaklığı | Yağlama durumu veya artan yerel yük | Yağ akışı, yağlayıcı durumu, sıcaklık eğilimi, yatak reaksiyonu |
| Bir yatak kenarının yakınında lokal silme | Yanlış hizalama veya konsantre yükleme | Temas düzeni, yatak konumu, hizalama ve yük dağılımı |
| Rulman ve muylada geniş puanlama | Yağ filminin bozulması veya kirlenmesi | Yağlama devresi, yağ temizliği, muylu yüzey durumu |
| Rulman değişiminden sonra tekrarlanan arıza | Rulmanın dışındaki kök neden | Şaft hizalaması, yatak reaksiyonları, yatak konumu |
| Muylu konikliği, ovallik veya lokal aşınma | Rulman sıkıntısından sonra ikincil şaft hasarı | Boyutsal muayene, yüzey durumu, çatlak ve sertlik kontrolleri |
| Sıcaklık artışıyla birlikte anormal titreşim | Şaft hattı geometrisi veya temasın geliştirilmesi | Salgı, hizalama, bitişik yataklar ve kaplinler |
Hasarlı yüzey, yükün ve ısının yoğunlaştığı yeri ortaya çıkarabilir. Deseni işlemeden veya temizlemeden önce silmenin, çizilmenin, renk bozulmasının, çatlamanın, gömülü kalıntıların veya olağandışı temasın yerini ve yönünü kaydedin.
Beyaz metal yatak arızası için soru sadece astarın onarılıp onarılamayacağı değildir. Hasarın lokal mi yoksa yaygın mı olduğunu ve dağılımının yağlama kaybı, kirlenme veya konsantre kenar yüklemesiyle tutarlı olup olmadığını belirleyin.
Rulman yatakları ve temas yüzeyleri de önemlidir. Bozulma, kötü oturma veya yanlış montaj, yedek astar doğru şekilde işlendiğinde bile nihai yatak geometrisini etkileyebilir.
Rulman hasarı doğrulandıktan sonra şaft muylusu kritik bir karar noktası haline gelir. Muylu çapı, konikliği, ovalliği, salgısı, yüzey kalitesi, ilgili yerlerde sertlik değişiklikleri ve çatlama belirtileri, geçerli şaft tasarımı ve onarım sınırlarına göre değerlendirilmelidir. Hasarlı ara mil yatağı oturma alanlarını değerlendirirken boyutsal muayene ve tahribatsız muayene yaygın olarak kullanılır.
A Dövme ara şaft doğrudan çevredeki rulmanlar ve kaplinlerle çalışır, dolayısıyla muylunun geometrisi, salgısı, eş eksenliliği ve eşleşme boyutları yalnızca şaftın kendisinden ziyade tüm şaft hattının durumunu etkiler.
Rulmanın neden aşırı yüklendiği belirlenmeden yüzey hasarı onarılırsa, tekrar oluşması olasıdır. Bu nedenle hizalama kontrolleri, şaftı yalnızca arızalı konum yerine bitişik yataklar ve ilgili bağlı ekipmanlar dahil olmak üzere bağlı bir sistem olarak değerlendirmelidir.
Statik ölçümler faydalıdır ancak çalışma koşulları şaft konumunu ve yatak reaksiyonlarını değiştirebilir. Durum izleme yaklaşımları, kap sabitken yeniden üretilmesi zor olan hizalama davranışını tanımlamak için sıcaklık, titreşim, salgı, konum, hareket, gerilim veya gerinim bilgilerini birleştirebilir.
En güçlü teşhis, tüm kanıtların aynı fikirde olmasını sağlayan teşhistir: sıcaklık geçmişi, yağlama durumu, rulman hasar modeli, muylu durumu ve ölçülen hizalama aynı arıza mekanizmasını desteklemelidir.
Onarım kararları, yalnızca hasarın yatakla sınırlı olup olmadığı veya muyluya, yatağa veya daha geniş şaft hattına mı yayıldığı belirlendikten sonra verilmelidir.
Onaylanmış boyut sınırları dahilinde kalan hafif hasarlı bir muylu, kontrollü cilalama veya işleme gerektirebilirken, belirgin koniklik, ovallik, çatlama, sertlik değişikliği veya izin verilen çaptaki kayıp, onarım stratejisini değiştirebilir. Onarım kabulü, evrensel işleme payı yerine geçerli tasarım, OEM, sınıf ve kap gereksinimlerine dayanmalıdır.
Beyaz metal rulmanlar, kabuk uygun kaldığında ve belirtilen onarım işlemi çalışma yüzeyini ve gerekli geometriyi eski haline getirebildiğinde yenileme adayı olabilir. Tipik onarım süreçleri, hasarlı beyaz metalin çıkarılmasını veya yenilenmesini, işlemeyi, boyut kontrolünü, gerektiğinde bağlantı muayenesini ve ardından kurulum ve hizalama kontrollerini içerebilir.
Taşıyıcı yapı güvenilir bir restorasyon için uygun olmadığında, boyutlar onaylanan sınırlar dahilinde geri alınamadığında, hasar yaygın olduğunda veya proje gereklilikleri yeni bir bileşeni tercih ettiğinde değiştirme daha çekici hale gelir. Ancak orijinal hasara şaft yatağının yanlış hizalanması, yatağın yer değiştirmesi, yağlama eksikliği veya anormal yük dağılımı neden olmuşsa, değiştirme tek başına düzeltici bir eylem değildir.
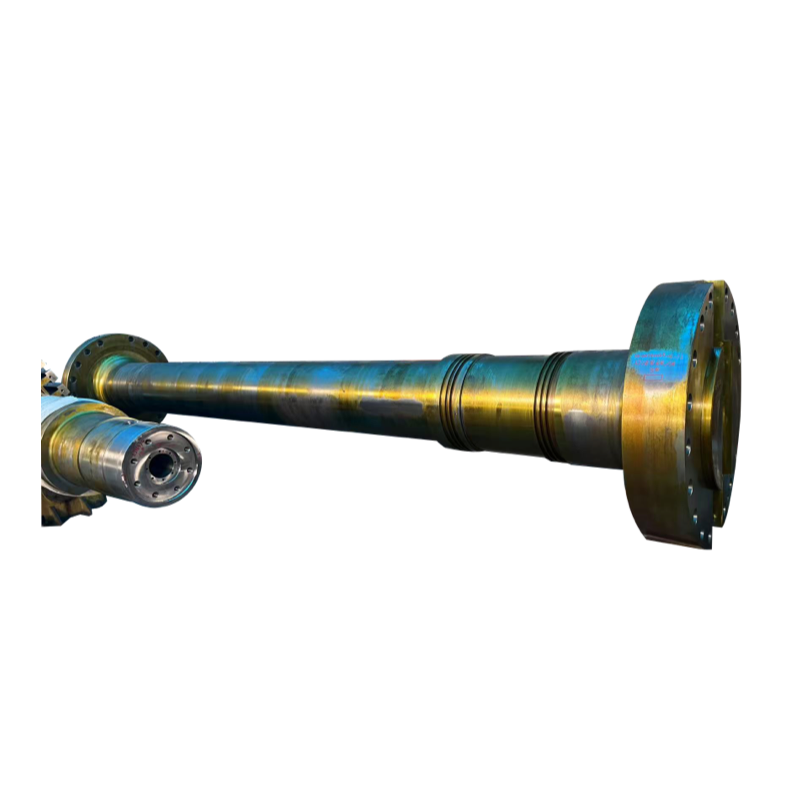
Daha geniş şaft hattı çalışması için rulmanlar, şaftlar, yataklar, baskı bileşenleri, contalar ve diğer öğeler arasındaki etkileşim Şartname ve boyut eşleştirme sırasında deniz tahrik parçaları dikkate alınmalıdır.
Bir onarım yolu seçmeden önce beş öğeyi birlikte doğrulayın: kalan yatak durumu, muylu boyutları, yatak yuvası durumu, yağlama sistemi bütünlüğü ve ölçülen mil hattı hizalaması. Bunlardan yalnızca birini ele alan bir onarım, yatağın ihtiyaç duyduğu çalışma durumunu geri getirmeden görünümü eski haline getirebilir.
İşlemenin tamamlanması veya rulman değişimi, araştırmanın sonu olarak değerlendirilmemelidir. Yeniden başlatma doğrulaması, önerilen temel nedenin gerçek çalışma davranışına göre test edildiği yerdir.
Döndürmeden önce yağlayıcının kullanılabilirliğini, yağ kanallarını, montaj durumunu, yatak boşluğu gerekliliklerini, yatak oturmasını, mil serbestliğini ve onarım sırasında yapılan tüm hizalama ayarlarını doğrulayın. Nihai sonuçların doğru şekilde karşılaştırılabilmesi için, sökme sırasında değiştirilen ölçüm referansları belgelenmelidir.
İlk çalıştırma sırasında rulman sıcaklığını trend olarak izleyin. yalnızca başarılı veya başarısız bir sayı olarak değil, bir Önemli sorular, sıcaklığın stabil olup olmadığı, bir yatağın komşu desteklerden farklı davranıp davranmadığı ve hız veya tahrik yükündeki değişikliklerin tekrarlanabilir anormal davranışlara yol açıp açmadığıdır. Titreşim, yağ durumu, şaft hareketi ve diğer mevcut durum verileri aynı anda değerlendirilmelidir.
Düşük yükte soğuk kalan bir deniz hattı şaft yatağı, şaft hattı farklı bir çalışma koşuluna ulaştığında yine de olumsuz davranışlar gösterebilir. Bu nedenle doğrulama, kısa süreli yüksüz bir kontrolün ardından durmak yerine, onaylanmış çalışma aralığını temsil etmelidir.
Sıcaklık yeniden yükselmeye başlarsa, yeni onarılan yatağın daha fazla alıştırma süresine ihtiyacı olduğunu varsaymaktan kaçının. Çalışmaya devam etmeden önce yağ dağıtımını, yatak yükünü, hizalamasını ve şaft durumunu yeniden kontrol edin, arıza teşhis uyarısı başka bir hasarlı yatağa dönüşür.
Başarılı yeniden başlatma doğrulaması, teşhis döngüsünü kapatır: orijinal belirtiler ortadan kalkar, mil ve yatak yüzeyleri doğru şekilde çalışır, yağlama stabil kalır ve yük dağılımı artık arıza modelini yeniden oluşturmaz.
Deniz ara şaft yatağı arızası, yağlama, yatak yükü, muylu durumu ve hizalama tamamen değerlendirilene kadar bir şaft hattı sorunu olarak ele alınmalıdır. Hasar görmüş beyaz metalin değiştirilmesi veya çentikli bir muylunun onarılması, bileşenleri onarabilir, ancak ara yatağın tekrar tekrar aşırı ısınması genellikle hasara neden olan çalışma koşulunun araştırılmasını gerektirir. Shanghai TOTEM Machinery Co., Ltd. deniz mili, yatak ve ilgili işlenmiş bileşenlerin üreticisidir. Sistem düzeyinde teşhis, onarım kararlarının hem hasarlı parçaya hem de onun altında yatan nedene yönelik olmasını sağlamaya yardımcı olur.
C: Yaygın uyarı işaretleri arasında artan yatak sıcaklığı, anormal titreşim, yağlayıcı durumundaki değişiklikler, olağandışı gürültü, dengesiz sıcaklık eğilimleri ve yatak yüzeyinde erken çizilme veya silinme yer alır.
C: Evet. Yanlış hizalama, rulman reaksiyonunu tek bir alana yoğunlaştırabilir, etkili yağ filmi ayrılmasını azaltabilir, sürtünmeyi artırabilir ve lokal ısınmaya veya yatak yüzeyinin hızlandırılmış aşınmasına neden olabilir.
C: Mutlaka değil. Rulman yapısı uygun kaldığında ve onaylı bir süreç kaplamayı, boyutları, geometriyi ve gerekli muayene durumunu eski haline getirebildiğinde onarım mümkün olabilir.
C: Parlatma, işleme, daha fazla onarım veya değiştirmenin uygun olup olmadığına karar vermeden önce muylu çapını, konikliğini, ovalliğini, yüzey durumunu, salgıyı, ilgili yerlerde sertliği ve olası çatlamayı kontrol edin.
C: Yatağın kendisi değiştirildikten sonra yanlış hizalama, uygunsuz rulman yükü, yağlama eksikliği, yatak sorunları veya muylunun hasar görmesi gibi asıl temel neden devam ederse tekrar meydana gelebilir.
C: Yağlama, titreşim, şaft davranışı ve çalışma yüküyle birlikte sıcaklık eğilimlerini izleyin. Doğrulama, yalnızca kısa bir düşük yük testi yerine, onaylanmış çalışma koşullarında kararlı davranışı doğrulamalıdır.


