
Please Choose Your Language


| кількість: | |
|---|---|
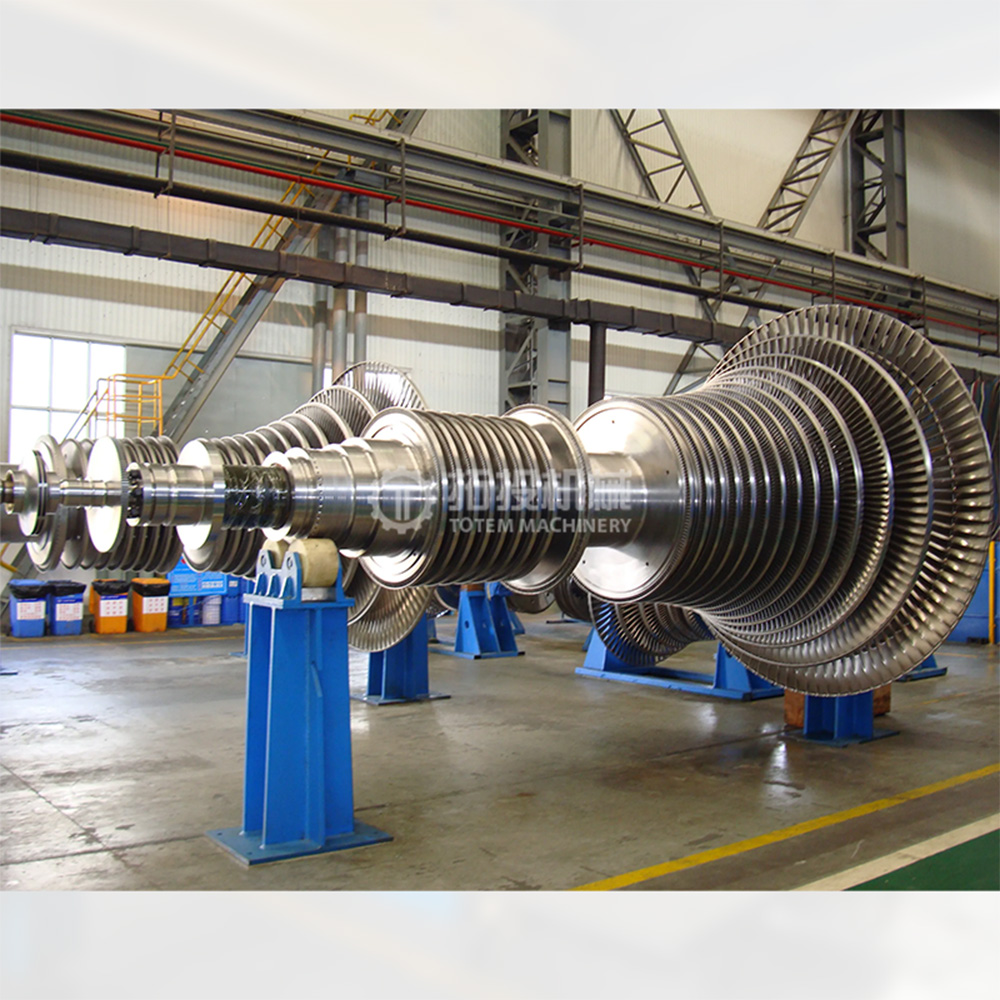
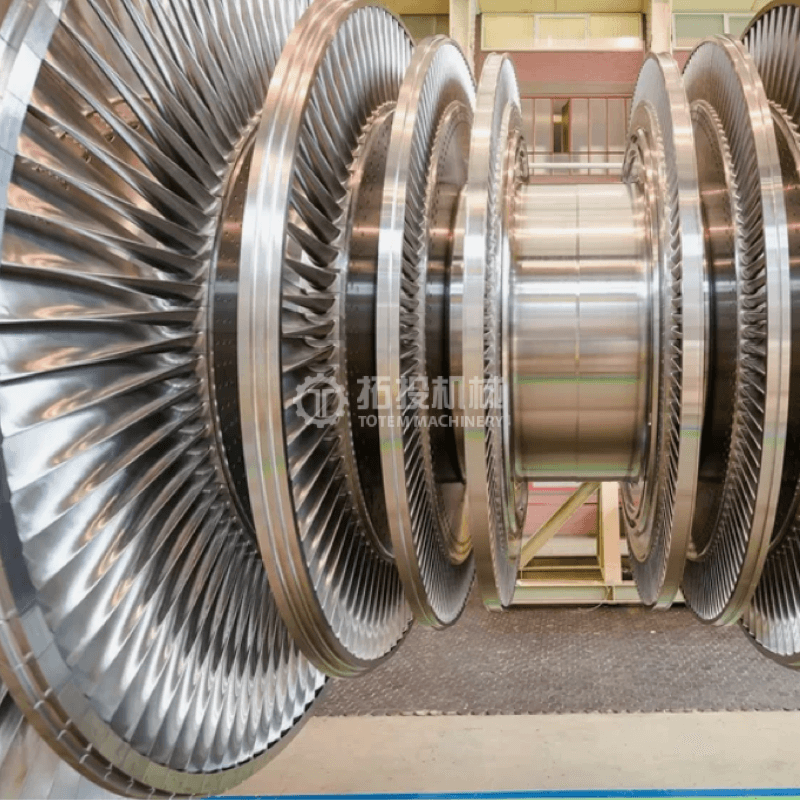
Роторні вали високого тиску (HP), середнього тиску (IP) і низького тиску (LP) є найважливішими несучими навантаженнями та компонентами передачі енергії в системах промислових і комунальних парових турбін. Працюючи в центрі турбіни, ці ковані вали ротора виконують важливі функції, включаючи передачу величезного обертального моменту, надійну підтримку рухомих лопатей і підтримку стабільного з’єднання з генератором або приводним обладнанням. Конструктивна цілісність, стабільність розмірів і надійність матеріалу цих валів безпосередньо визначають безпеку експлуатації, загальну теплову ефективність і тривалий термін служби всієї паротурбінної установки. Для інженерних проектів і об’єктів виробництва електроенергії вибір належним чином виготовлених роторних валів має життєво важливе значення для мінімізації часу простою на технічне обслуговування та пом’якшення експлуатаційних ризиків за високих постійних навантажень.
Щоб забезпечити оптимальну продуктивність у різних зонах термічного та механічного навантаження, ми впроваджуємо суворі протоколи вибору матеріалів, адаптовані до конкретних умов експлуатації. Для роторних валів HP та IP, які піддаються екстремальним термічним умовам, ми використовуємо поковки з високоякісної легованої сталі, зокрема серії Cr-Mo-V або Ni-Cr-Mo . Ці вдосконалені композиції сплавів забезпечують виняткову високотемпературну міцність, чудовий опір повзучості та чудову стійкість до термічної втоми. Це гарантує, що вали зберігають свої механічні властивості та точність розмірів навіть при тривалому впливі високої температури, високого тиску та високошвидкісних потоків пари, значно знижуючи ризик термічної деформації.
Навпаки, вали роторів низького тиску працюють під різними механічними вимогами, насамперед витримуючи великі діаметри обертання, значну передачу крутного моменту та складні змінні напруги. Для цих компонентів ми використовуємо високоміцні низьколеговані сталі або спеціалізовані роторні сталі низького тиску. Ця цілеспрямована стратегія матеріалів забезпечує оптимальний баланс структурної міцності, ударної в’язкості та вирішальної стійкості до корозійного розтріскування під напругою, що робить їх високонадійними для обробки парових середовищ із великим об’ємом і низьким тиском без шкоди для структурної цілісності протягом багатьох років безперервної роботи.
 |
 |
 |
 |
 |
 |
Відповідність суворим міжнародним вимогам є основною вимогою до обладнання для виробництва електроенергії. Роторні вали наших парових турбін ретельно виготовляються в повній відповідності до встановлених світових стандартів, включаючи специфікації GB, DIN та ISO , залежно від конкретних вимог проекту. Кожен кований вал постачається з повною документацією з якості, сертифікатами матеріалів і докладними звітами про перевірку, щоб забезпечити повну відстежуваність і підтримувати ваші процеси забезпечення якості.
Окрім стандартного виробництва, ми надаємо комплексну індивідуальну інженерну підтримку. На основі конкретних параметрів турбоагрегату, умов експлуатації та цільових показників продуктивності наша команда інженерів може запропонувати цінну інформацію для структурної оптимізації, вказівок щодо вибору матеріалів та аналізу можливості виробництва. Цей спільний підхід допомагає групам із закупівель та інженерам оптимізувати конструкції свого обладнання, гарантуючи, що кінцевий вал ротора ідеально відповідає запланованому застосуванню, одночасно контролюючи загальні витрати на проект.
Наші роторні вали парових турбін HP, IP і LP забезпечують високу міцність, виняткову надійність і подовжений термін служби, необхідні для сучасного виробництва електроенергії, завдяки досвіду кування та суворій системі управління якістю. Вони пропонують чудову інженерну адаптованість, що робить їх надійним вибором для широкого спектру вимогливих проектів парових турбін і важких промислових застосувань.
Виробництво роторних валів парових турбін із легованої сталі високого тиску базується на висококонтрольованому та складному процесі механічної обробки. Перш ніж будь-який ріжучий інструмент торкнеться металу, ключові поковки для роторних валів проходять суворий контроль під час плавлення, кування та термічної обробки. Ці базові кроки ретельно виконуються, щоб забезпечити однорідну мікроструктуру та виняткову внутрішню щільність. Усуваючи внутрішні порожнечі та досягаючи структурної однорідності на ранніх стадіях, ми забезпечуємо дуже стабільну основу для точної обробки. Цей суворий попередній контроль значно знижує ризик деформації матеріалу або деформації від зняття напруги під час подальшого видалення важкого матеріалу, забезпечуючи стабільність розмірів протягом усього виробничого циклу.
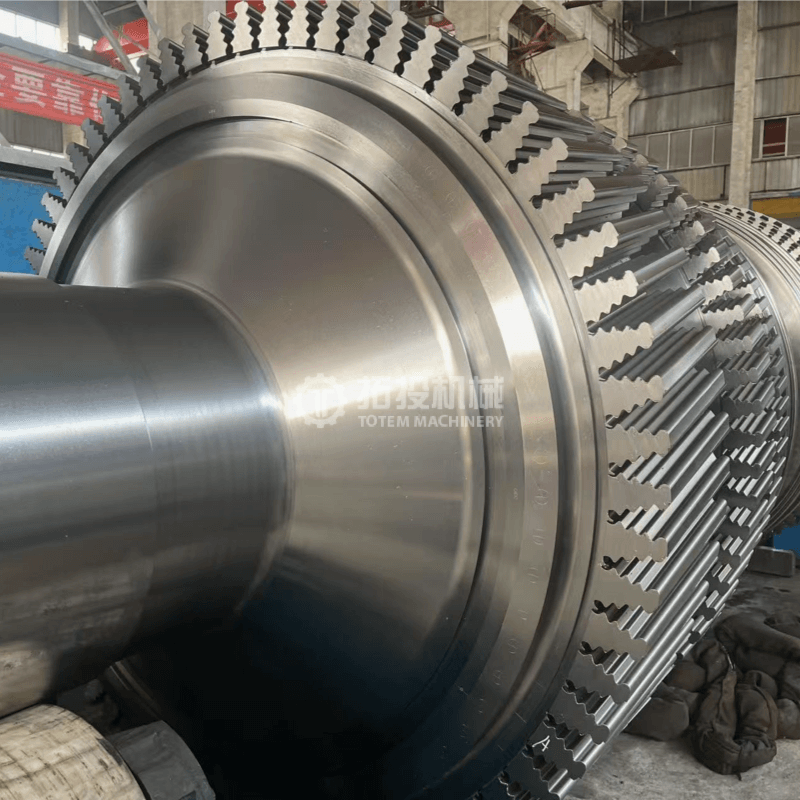
Після того, як фундаментна поковка підготовлена, вал ротора потрапляє на наш потужний обробний цех. Масивні фізичні розміри та складна геометрія роторів парових турбін вимагають спеціального обладнання. Ми використовуємо великогабаритні токарні верстати з ЧПУ (комп’ютерне числове керування), потужні шліфувальні верстати з ЧПК та спеціалізоване фінішне обладнання, розроблене спеціально для великих промислових компонентів.
На етапі обробки надзвичайна увага приділяється критичним функціональним зонам валу ротора. Зони цапф, які витримують величезну вагу обертового вузла та взаємодіють з гідродинамічними підшипниками, оброблені з точними допусками для забезпечення плавного обертання. Зони ущільнення точно вирізані для підтримки щільних зазорів, що є життєво важливим для запобігання витоку пари під високим тиском і підтримки ефективності турбіни. Крім того, поверхні розташування дисків і секції зчеплення оброблені з абсолютною точністю. Секції муфти повинні точно вирівнятися з ротором генератора, вимагаючи бездоганного виконання для забезпечення стабільної передачі потужності без введення ексцентричних навантажень.
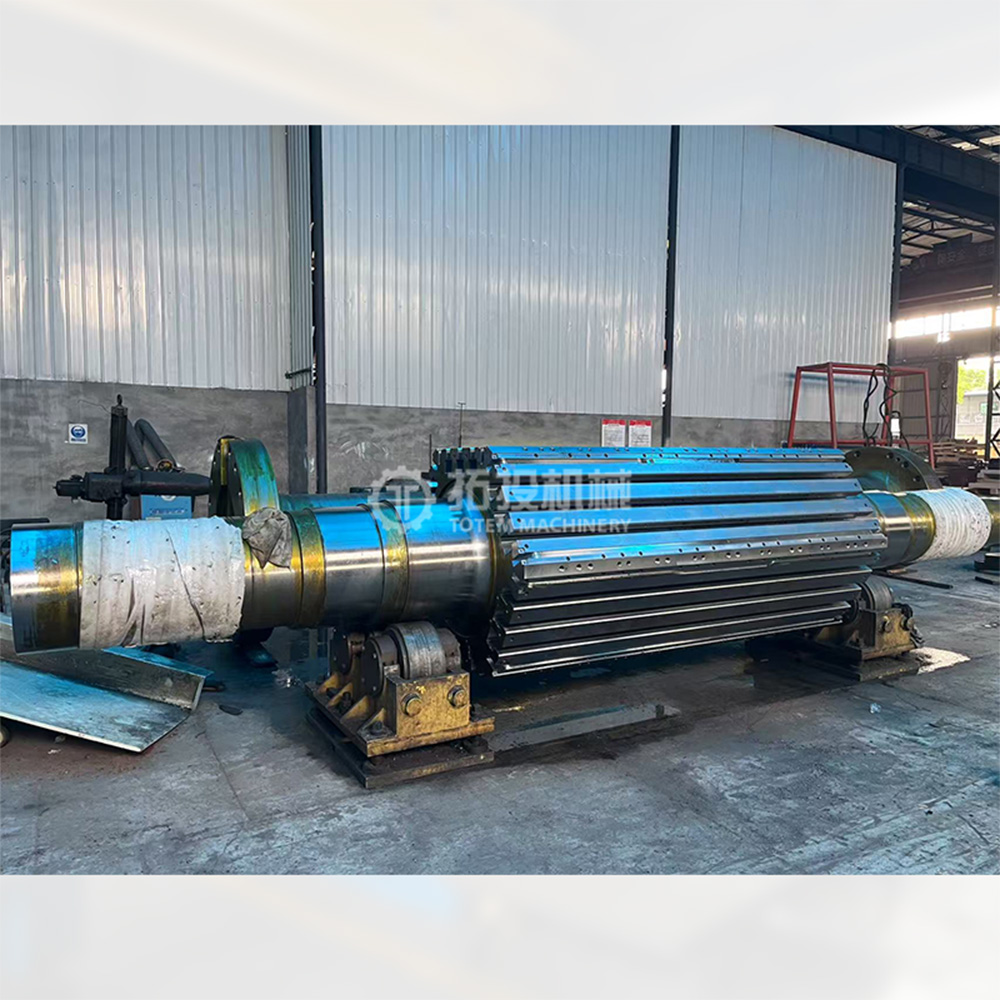
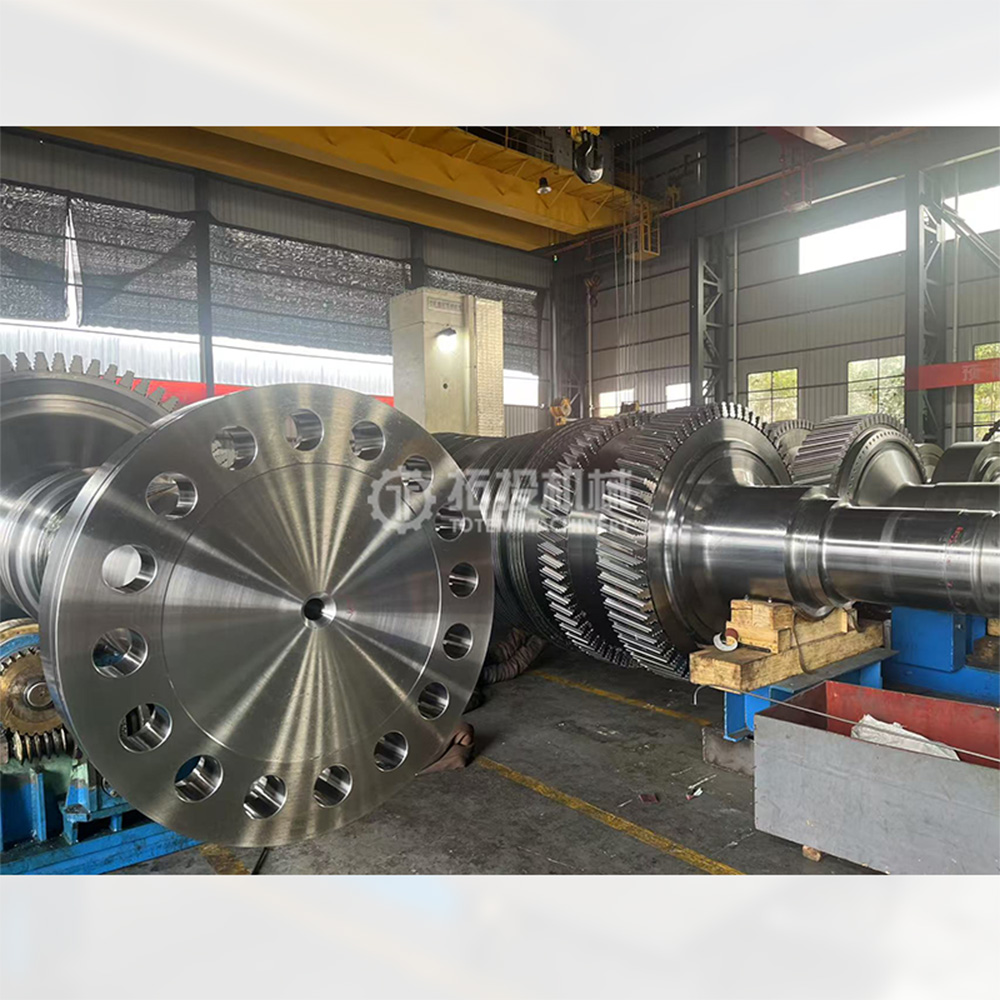
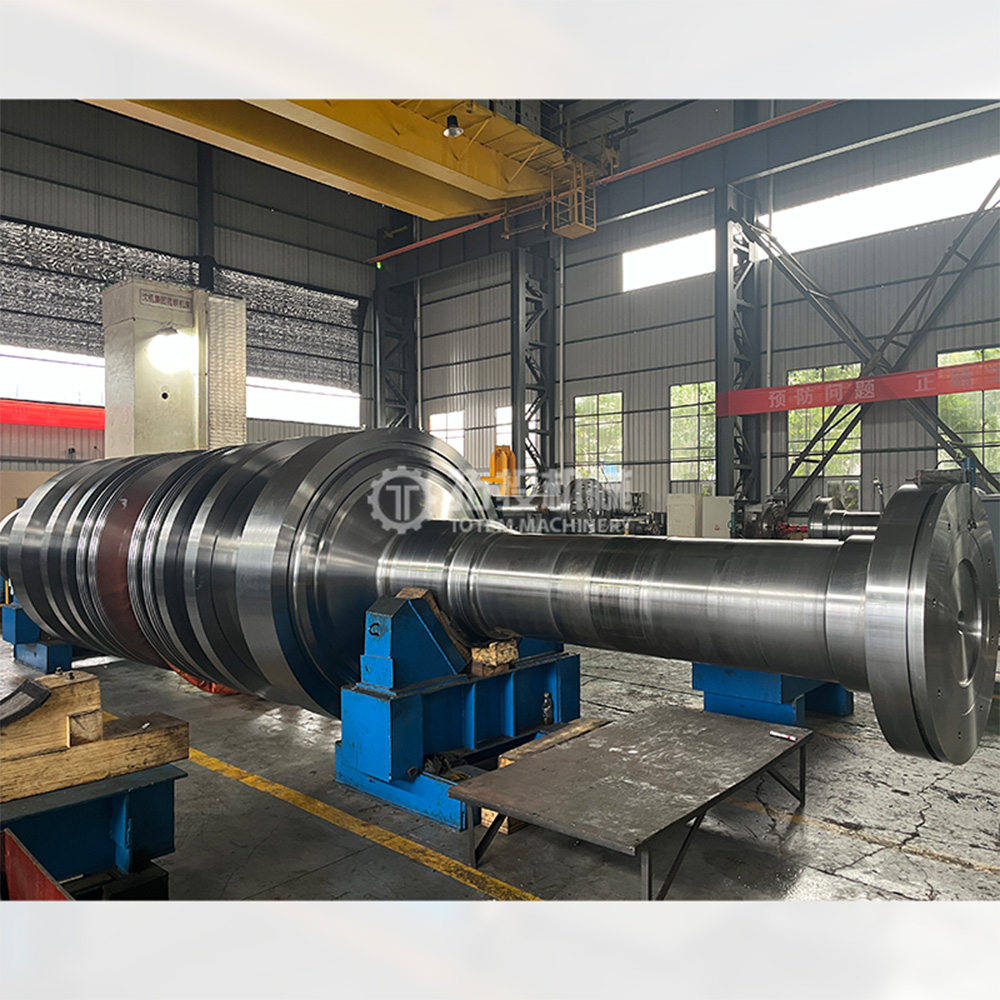
Як показано на наших операціях чистового точіння вище, перехід від чорнової обробки до остаточної обробки ретельно контролюється. Фінішне точіння є критичною фазою, коли вал ротора наближається до своїх остаточних геометричних характеристик. На цьому етапі наші кваліфіковані оператори та передові системи ЧПК працюють у тандемі, щоб видалити залишки матеріалу з високою точністю. Цей етап потребує оптимізованих швидкостей різання, точних швидкостей подачі та спеціального інструменту, щоб запобігти наклепу та мінімізувати залишкові поверхневі напруги, готуючи вал до остаточного шліфування.
Кінцевою метою нашого комплексного процесу обробки є суворий контроль ключових геометричних допусків, зокрема округлості, співвісності та шорсткості поверхні. У високошвидкісному обертовому обладнанні, такому як парові турбіни, навіть мікроскопічні відхилення можуть призвести до серйозних проблем з роботою. Суворий контроль за круглістю забезпечує рівномірне обертання валу в підшипниках, мінімізуючи тертя та механічний знос. Співвісність має першорядне значення; усі оброблені діаметри по всій довжині масивного валу повинні мати точну спільну центральну лінію. Ця геометрична точність є важливою для досягнення оптимального динамічного балансу. Без точної співвісності ротор відчуватиме сильні вібрації на високих швидкостях обертання, що погіршуватиме стабільність вала та потенційно призведе до простою обладнання.
Крім того, шорсткість поверхні суворо контролюється за допомогою передових процесів точіння та подальшого шліфування. Чудова обробка поверхні в зонах цапфи та ущільнення зменшує знос, подовжує термін служби сполучених компонентів і підвищує загальну безпеку експлуатації системи парової турбіни. Дотримуючись цих суворих стандартів обробки, ми гарантуємо, що кожен поставлений вал ротора повністю здатний протистояти вимогливим динамічним силам, присутнім у сучасних середовищах виробництва електроенергії.
Завершити точіння
Завершити точіння
Завершити точіння
Перевірка продукту
Усі роторні вали нашої компанії проходять суворий контроль якості. Основні етапи виробництва включають неруйнівний контроль, такий як ультразвуковий контроль (UT) і магнітно-порошковий контроль (MT), а також необхідні перевірки розмірів і продуктивності. Після завершення виробництва проводяться випробування на биття та шорсткість, щоб гарантувати плавну, безпечну та надійну роботу ротора.
Випробування на вихід
Тест на шорсткість


