


| الكمية: | |
|---|---|
تعتبر المحامل المنزلقة المعدنية البيضاء ذات أهمية هيدروديناميكية محامل عادية مصممة للتطبيقات الصناعية الصعبة، بما في ذلك مصانع الأسمنت والآلات الدوارة الثقيلة. يتكون السطح المنزلق لهذه المحامل من 'معدن أبيض' - وهو عبارة عن سبيكة تحمل ذات لون فضي عالي التخصص وتتكون أساسًا من القصدير والرصاص والأنتيمون والنحاس. توفر هذه التركيبة المعدنية المحددة توافقًا استثنائيًا وقابلية دمج، مما يسمح للمحمل بامتصاص الملوثات المجهرية مع حماية العمود الباهظ الثمن من التآكل المبكر. تم تصميمها لتوفير سعة تحميل عالية، وأداء تشغيل سلس، وسلامة تشغيلية، كما أنها تتفوق في نطاق واسع، وسرعة منخفضة إلى متوسطة، وظروف تشغيل ذات حمل ثقيل، حيث تعمل كدعم أساسي يضمن التشغيل المستمر والمستقر للمعدات الصناعية الرئيسية.
أبعد من المصانع الصناعية الثقيلة، تعمل المحامل المنزلقة كمكونات دعم لا غنى عنها للعمود الوسيط في أنظمة الدفع البحرية. في هندسة الدفع للسفينة، يقوم العمود الوسيط بتوصيل عمود الدفع وعمود المروحة. يحدد الاستقرار التشغيلي لهذا الاتصال بشكل مباشر موثوقية وكفاءة نقل الطاقة لشبكة الدفع بأكملها. يتم تركيبها داخل مقعد المحمل المتوسط، وتعمل هذه المحامل المعدنية البيضاء بتنسيق وثيق مع العمود، وبطانات المحمل، وأنظمة التشحيم. وتتمثل وظيفتها الأساسية في حمل الحمل الشعاعي الهائل للعمود المتوسط مع الحفاظ على دقة المحاذاة الصارمة عبر نظام العمود.
نظرًا لأن المحمل المنزلق يعمل كسطح دعم التشغيل المباشر للعمود المتوسط، فإنه يواجه متطلبات صارمة فيما يتعلق بدقة الأبعاد، تشطيب السطح، ومقاومة التآكل على المدى الطويل. لتلبية هذه المتطلبات الصارمة، تقدم شركتنا تصميمًا مخصصًا وتصنيعًا دقيقًا للمحامل المنزلقة المصممة خصيصًا لأنواع معينة من السفن، وأقطار العمود، وظروف التحميل الفريدة. ويضمن هذا النهج المصمم أداءً موثوقًا حتى أثناء التشغيل المستمر على المدى الطويل في ظل ظروف بحرية معقدة وقاسية، مما يساعد مشغلي السفن وأحواض بناء السفن على تقليل تكرار الصيانة والمخاطر التشغيلية.
 |
 |
 |
في حين أن المحمل المنزلق هو مكون فردي أساسي، فإنه يعمل ضمن شبكة مترابطة للغاية. في نظام دفع السفينة الكامل، يعمل نظام محمل العمود الوسيط ومحامل الدفع وأعمدة الدفع وأعمدة المروحة معًا لتشكيل نظام عمود دفع موحد. أثناء العمليات البحرية، يجب أن يتم نقل الدفع الهائل الناتج عن المروحة بكفاءة من خلال عمود المروحة، والعمود الوسيط، وعمود الدفع. طوال هذه العملية الديناميكية المكثفة، توفر المحامل المنزلقة للعمود الوسيط وأنظمة التشحيم المخصصة الخاصة بها دعمًا مستمرًا ومستقرًا، مما يضمن بقاء نقل الطاقة سلسًا وموثوقًا للغاية.
إدراكًا للحاجة الماسة للتوافق على مستوى النظام، فإن شركتنا تمتد إلى ما هو أبعد من تصنيع المكونات الفردية لتوفير قدرات مطابقة شاملة لنظام الدفع البحري بأكمله. نقوم بتوريد ودمج العديد من المكونات الرئيسية، بما في ذلك الأعمدة المتوسطة، وبطانات المحامل، وأعمدة الدفع، ومكونات محامل الدفع، وتجميعات عمود المروحة، وعناصر المحامل الهيكلية ذات الصلة. من خلال التركيز على المطابقة الدقيقة بين المحمل المنزلق المعدني الأبيض ونظام محمل العمود المتوسط الأوسع، فإننا نساعد على التخلص من مخاطر التوافق أثناء التثبيت والتشغيل. يمكّن نهج التصنيع الموثوق هذا عملائنا من بناء أنظمة دفع سفن مستقرة وقابلة للتحكم وفعالة، مما يوفر حلاً كاملاً بدءًا من المكونات الدقيقة الفردية وحتى بنية عمود الدفع بالكامل.
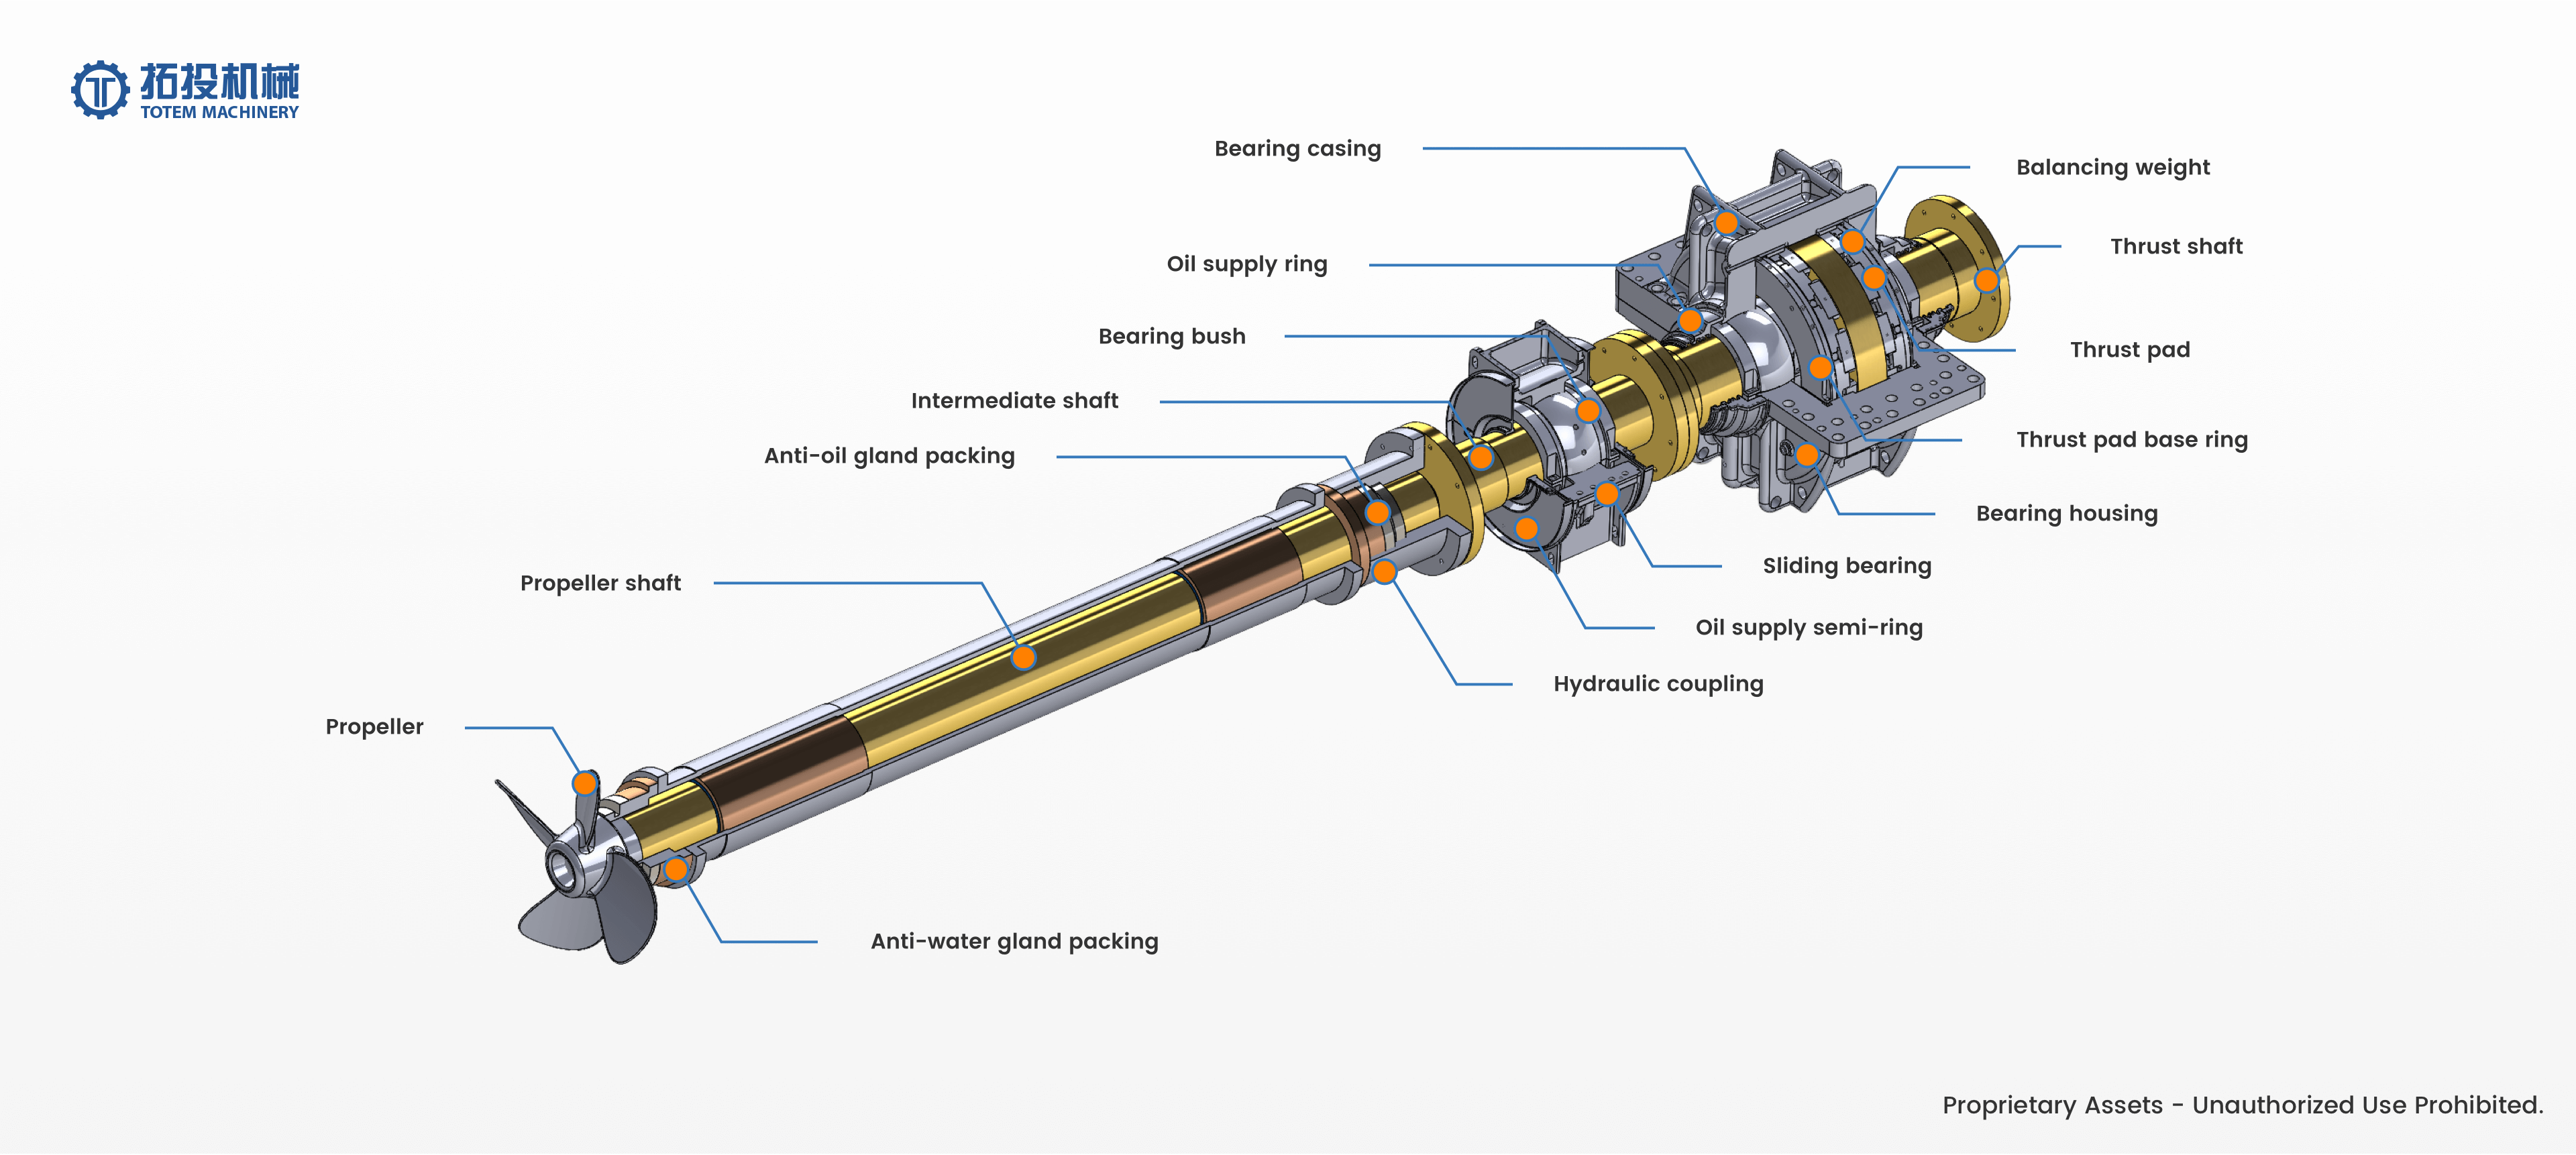
سواء كنت تقوم بترقية الآلات الثقيلة لمطحنة الأسمنت أو تجهيز خط دفع لسفينة تجارية، فإن اختيار محامل معدنية بيضاء مصممة بدقة يضمن أن كل مكون مصمم لتحقيق متانة طويلة الأمد وتناغم نظامي، مما يحمي عملياتك الحيوية من التوقف غير المتوقع.
Babbitting هي عملية معدنية متخصصة للغاية تتضمن ربط معدن أبيض ناعم نسبيًا (سبيكة بابيت) بقشرة داعمة قوية، مصنوعة عادةً من الفولاذ الطري أو الحديد الزهر أو البرونز. تم تصميم هذا الهيكل المركب الهندسي خصيصًا لدعم الأحمال الشعاعية الهائلة والالتواء الشديد الذي تتعرض له الأعمدة الدوارة في المعدات الصناعية الثقيلة. تعمل مادة البابِت كطبقة مضحية حرجة. نظرًا لأنه أكثر ليونة بشكل ملحوظ من العمود الرئيسي ويمتلك خصائص فائقة مضادة للاحتكاك، فإنه يمتص الملوثات الجسيمية المجهرية بشكل فعال. تعمل إمكانية التضمين هذه على منع حدوث خلل في العمود الرئيسي وتسجيله وفشله الكارثي خلال فترات طويلة من التشغيل المستمر. من خلال الحفاظ على توازن دقيق بين قوة الدعم الهيكلي وتوافق السطح، تضمن عملية التصنيع لدينا الاستقرار التشغيلي الأمثل، وتقليل وقت التوقف عن الصيانة، وإطالة عمر خدمة المحامل الصناعية البسيطة بشكل كبير.
لضمان السلامة الهيكلية، ودقة الأبعاد، والأداء الموثوق به في البيئات الصعبة، يتبع إنتاجنا سير عمل صارم ومنهجي. تنقسم إجراءات التصنيع القياسية إلى سبع مراحل حرجة: إعداد دعامة الفولاذ، وتنظيف السطح، والتسخين المسبق والتعليب، وصب بابيت، والتبريد والتصنيع الخام، والتصنيع النهائي، وفحص الجودة.


التصنيع الخام: يتم تنفيذ عمليات الخراطة والطحن الأولية بدقة لإزالة النتوءات السطحية وقشور الطحن والمخالفات الأبعاد من المواد الخام. وهذا يضمن هندسة قاعدة موحدة ونظيفة لجميع المعالجات المعدنية اللاحقة.
المعالجة الحرارية: يخضع الجزء الخلفي من الفولاذ لعملية حرجة لتخفيف الضغط الحراري، حيث يتم تسخينه إلى درجة حرارة 700 درجة مئوية بدقة ويتم الاحتفاظ به لمدة 5-6 ساعات. تعمل هذه الخطوة الأساسية على تخفيف ضغوط التصنيع الداخلية الناتجة أثناء التشكيل الأولي. وتلي ذلك مرحلة تبريد بطيئة ومتحكم بها إلى درجة حرارة الغرفة، مما يمنع تشويه الأبعاد في المستقبل عندما يتعرض المحمل لأحمال تشغيلية شديدة التحمل.
الطحن الميكانيكي: يتم طحن السطح الداخلي للغلاف الخلفي بعناية لإزالة أي طبقات أكسيد متبقية، مما يؤدي إلى الكشف عن المعدن الأساسي النقي والنشط المطلوب للحصول على التصاق مثالي للسبائك.
التنظيف الكيميائي: يتم بعد ذلك معالجة السطح المكشوف بعوامل كيميائية صناعية محددة، بما في ذلك محلول ZnCl₂ المشبع. وهذا يزيل تمامًا الزيوت المتبقية والشحوم والملوثات المجهرية. إن السطح النقي والنظيف كيميائيًا هو الشرط الأساسي لتحقيق رابطة معدنية خالية من العيوب.
التسخين المسبق: يتم تسخين الغلاف المنظف كيميائيًا إلى حوالي 200 درجة مئوية. اعتمادًا على الحجم المادي وسمك الجدار وكتلة غلاف المحمل، تستغرق عملية النقع الحراري هذه ما بين 45 دقيقة إلى 4 ساعات لضمان توزيع درجة حرارة موحدة تمامًا عبر المكون بأكمله.
التعليب: يتم غمر القشرة الساخنة على الفور في حمام من القصدير المصهور باستخدام تدفق NH₄Cl/ZnCl₂ النشط. تخلق هذه العملية طبقة موحدة وممتازة من القصدير تعمل كطبقة انتقالية حيوية، مما يزيد من قوة الارتباط القصوى بين الجزء الخلفي الفولاذي الصلب وسبائك البابيت الأكثر ليونة.
يعتبر الصب بالطرد المركزي الطريقة المفضلة والأكثر موثوقية المستخدمة في منشأتنا لتصنيع محامل انزلاقية صناعية عالية الأداء. من خلال تدوير غلاف المحمل المُجهز بسرعات عالية محسوبة بدقة أثناء صب المعدن الأبيض المنصهر، فإن قوة الطرد المركزي تدفع جزيئات السبائك الأثقل إلى الخارج مقابل الطبقة الخلفية المعلبة. تضمن تقنية الصب بالطرد المركزي المتقدمة هذه العديد من المزايا الهيكلية الرئيسية: بنية مجهرية مادية عالية الكثافة، ورابطة معدنية قوية بشكل استثنائي، والإزالة الكاملة للمسامية الداخلية، أو فتحات النفخ، أو الجيوب الهوائية التي يمكن أن تؤثر على سلامة المحمل.
التبريد المتحكم فيه: يخضع المحمل المصبوب حديثًا لتسلسل تبريد مُدار بعناية باستخدام رذاذ الهواء أو الماء الموجه. يؤدي هذا إلى إجبار البابيت على التصلب بالتساوي من خط الارتباط إلى الداخل، مما يمنع الصدمة الحرارية أو التمزق الداخلي أو التشقق.
الخراطة والتثقيب الخشن: يتم بعد ذلك تشكيل المحمل بشكل خشن لإزالة مادة البابيت الزائدة وخبث الصب. يتم ترك بدل مخزون دقيق يبلغ حوالي 0.75-1.0 بوصة (19-25 مم) عمدًا على سطح العمل. يعد هذا البدل أمرًا بالغ الأهمية لاستيعاب عمليات التشطيب الدقيقة النهائية وضمان دقة الأبعاد.
التجويف الدقيق: يتم ملل المحمل حتى قطره الداخلي النهائي الدقيق، مما يضمن محاذاة هندسية دقيقة وملاءمة دقيقة للعمود الدوار المحدد الذي تم تصميمه لدعمه.
الصقل والتلميع: تم صقل سطح البابت الداخلي بدقة لتحقيق تشطيب سطحي مستهدف صارم يبلغ Ra ≥ 0.8 ميكرومتر. تعد هذه اللمسة النهائية فائقة النعومة ضرورية للغاية لتقليل الاحتكاك عند بدء التشغيل، وتقليل التآكل الأولي، والحفاظ على طبقة زيت هيدروديناميكية فعالة ومستمرة أثناء التشغيل.
الأدوات المتخصصة: يستخدم مشغلو CNC لدينا أدوات قطع حادة للغاية وعالية الإيجابية (مثل HSS أو إدخالات الألومنيوم المصقولة) خلال هذه المرحلة. تمنع هذه الأدوات المتخصصة أي تمزق أو تلطيخ أو تشوه دقيق لهيكل سطح البابيت الناعم.
الفحوصات البصرية والأبعاد: تؤكد عمليات الفحص الأولية الشاملة عدم وجود شقوق سطحية أو شوائب غريبة، يليها قياس دقيق لقطر التجويف، وسمك الجدار، والاستدارة الشاملة، والاستقامة لضمان الالتزام الصارم بالتفاوتات الهندسية.
الاختبار غير المدمر (NDT) والتحقق من الصحة: نستخدم اختبار الموجات فوق الصوتية (UT) للتحقق من سلامة الروابط الداخلية واختبار اختراق الصبغة (PT) للكشف عن الحالات الشاذة السطحية المجهرية. يؤكد الاختبار المدمر على دفعات العينات أيضًا أن أي فشل في المواد يحدث داخل طبقة babbitt نفسها، وليس في واجهة babbitt-steel الحرجة.
يتطلب ضمان الاستقرار التشغيلي للآلات الثقيلة، مثل مصانع الأسمنت وأنظمة الدفع البحرية، مكونات يمكنها تحمل الضغط الميكانيكي الشديد. بعد الانتهاء من عمليات التصنيع الرئيسية، لدينا تخضع المحامل المنزلقة لبروتوكول فحص الجودة الصارم والشامل. تم تصميم هذه المرحلة الحرجة بدقة للتحقق من أن كل مكون يلبي أعلى المعايير الصناعية، مما يخفف من مخاطر الشراء ويضمن الموثوقية على المدى الطويل في بيئات العمل الصعبة.
دقة الأبعاد الدقيقة هي الأساس الأساسي للأداء الميكانيكي وطول عمر المحامل الصناعية البسيطة. يقوم فريق ضمان الجودة المخصص لدينا بإجراء قياسات دقيقة للتحقق من الحجم الدقيق والتفاوتات الهندسية ودقة التركيب لكل وحدة تحمل قبل مغادرة المنشأة. يعد هذا التحكم الصارم في الأبعاد أمرًا ضروريًا لضمان الخلوص الداخلي المناسب، والذي يؤثر بشكل مباشر على التكوين الأمثل لطبقة زيت التشحيم أثناء التشغيل المستمر أو عالي السرعة أو عالي التحميل. من خلال ضمان التركيب الدقيق والمحاذاة الهندسية الدقيقة، فإننا نساعد المشترين على تجنب مشكلات التثبيت المعقدة في الموقع، وتقليل التآكل الناجم عن الاحتكاك، وإطالة عمر الخدمة الإجمالي للآلات الثقيلة بشكل كبير. يتم توثيق كل قياس لتوفير إمكانية التتبع الكاملة وراحة البال للفرق الهندسية لديك.
لضمان عدم وجود عيوب هيكلية مخفية يمكن أن تؤثر على السلامة التشغيلية، نقوم بتنفيذ بروتوكولات الاختبارات غير المدمرة (NDT) المتقدمة، مع التركيز بشكل خاص على اختبار الاختراق (PT). يتم تطبيق منهجية الفحص المتخصصة هذه بشكل منهجي على البطانة المعدنية للبابيت وقشرة المحمل للكشف عن أي تشققات صغيرة أو مسامية أو عدم تناسق في الترابط أو عيوب في المعالجة على السطح والمناطق القريبة من السطح. في تطبيقات الآلات الثقيلة، حتى أكثر حالات الانقطاع مجهرية يمكن أن تنتشر في ظل ظروف الحمل العالي، مما قد يؤدي إلى فشل كارثي في المعدات. يتحقق فحص PT الصارم لدينا من سلامة المحمل المنزلق الذي لا تشوبه شائبة، مما يؤكد أن المعدن الأبيض سليم تمامًا، ومترابط بشكل آمن، وخالي من أي عيوب قد تؤثر على توزيع الحمل.
تعرض الوثائق المرئية أدناه موقع فحص PT الفعلي للمحامل الصناعية الخاصة بنا. تضمن عملية الاختبار الشفافة هذه أن كل مكون يلبي بشكل صارم متطلبات الجودة العالية المستوى قبل أن تتم الموافقة عليه للتسليم النهائي، مما يوفر دليلًا واضحًا على التزامنا بالتميز الهيكلي.
بالاعتماد على تكنولوجيا المعالجة الناضجة وإطار الاختبار الذي لا هوادة فيه، فقد أثبتت محاملنا الصناعية المنزلقة أنها تلبي الاحتياجات التشغيلية الصارمة للتطبيقات الثقيلة. سواء تم استخدامها في أنظمة دفع السفن البحرية التي تتنقل في البيئات القاسية أو في معدات طحن الأسمنت الثقيلة التي تعمل تحت اهتزاز مستمر وغبار كثيف، فقد تم التحقق من قدرة هذه المحامل بدقة على تحمل الأحمال الديناميكية العالية والتشغيل المستمر على المدى الطويل. يتم اعتماد كل مكون يجتاز منشأة الفحص الخاصة بنا بنجاح لتقديم أداء مستقر وخالي من الاهتزاز. تمنح عملية التحقق الصارمة هذه المشترين الصناعيين ثقة كاملة في قرارات الشراء الخاصة بهم، مع العلم أن المكونات مصممة لتزدهر في ظروف العمل المعقدة وعالية الضغط.
نحن ندرك أن المشاريع الصناعية المتخصصة غالبًا ما تتطلب تكوينات مكونات محددة للغاية تتجاوز الكتالوجات القياسية. بالإضافة إلى فحوصات الجودة الموحدة لدينا، فإننا نقدم دعمًا شاملاً لمراقبة الجودة للتصنيع المخصص بناءً على الرسومات الفنية المحددة الخاصة بك. يعمل فريق ضمان الجودة لدينا بشكل وثيق مع المواصفات الهندسية الخاصة بك لضمان اختبار التفاوتات المخصصة والأبعاد الفريدة ومعايير المواد المحددة والتحقق منها بدقة. ويضمن هذا أن المحامل المعدنية البيضاء المصممة خصيصًا تحصل على نفس المستوى الدقيق من ضمان الجودة الذي تتمتع به نماذجنا القياسية، مما يتماشى تمامًا مع متطلبات مشروعك الفريدة ويضمن التكامل السلس في أجهزتك المتخصصة.
حزب العمال
حزب العمال
يعد ضمان التسليم الآمن للمحامل المعدنية البيضاء المنزلقة للآلات الثقيلة لمطاحن الأسمنت أولوية بالغة الأهمية. نظرًا للدقة العالية للأسطح المصنعة آليًا والوزن الكبير لهذه المكونات، فإن البطانة المعدنية للبابيت حساسة للغاية للتأثير والتدهور البيئي. لذلك، تم تصميم نظام التعبئة والتغليف متعدد المراحل الخاص بنا بدقة للتخلص من مخاطر التآكل الدقيق والأكسدة والإجهاد الهيكلي أثناء الشحن البحري أو البري أو الجوي.
تخضع جميع الأسطح المهمة للمحمل المنزلق، وخاصة أسطح التزاوج المعدنية والأوجه النهائية المشغولة بدقة، لتحضير صارم قبل التعبئة. وهي مغلفة تمامًا بزيت مضاد للصدأ من الدرجة الصناعية وعوامل حماية متخصصة. بعد ذلك، يتم تغليف المكونات بدقة باستخدام ورق VCI (مثبط التآكل المتطاير) وأغشية حاجزة للرطوبة شديدة التحمل. تعمل تقنية VCI على إطلاق جزيئات مانعة للتآكل بشكل فعال والتي تشكل طبقة واقية غير مرئية على الأسطح المعدنية. يعمل هذا الحاجز متعدد الطبقات على عزل المحمل بشكل فعال عن الهواء والملح والرطوبة، مما يمنع الأكسدة والتآكل حتى أثناء الشحن البحري الممتد أو التخزين المطول في الموقع. يضمن هذا الإعداد الدقيق أنه عندما يتم تفريغ المحمل في موقع التثبيت، تظل التفاوتات الحرجة وتشطيب السطح تمامًا كما كانت عند مغادرة منشأتنا.
تتطلب مكونات الآلات الثقيلة استقرارًا داخليًا قويًا لمنع الضرر الناتج عن الاهتزازات والتأثيرات. يتم تطبيق مواد التوسيد عالية الكثافة، بما في ذلك القطن اللؤلؤي والإسفنج الصناعي والوسادات المطاطية شديدة التحمل، بشكل استراتيجي حول المحمل المنزلق لامتصاص الصدمات وتوفير حماية كاملة بزاوية 360 درجة. ولمعالجة الوزن الكبير للمحمل، يتم تركيب دعامات خشبية مخصصة وكتل تحديد موضع مقطوعة بدقة داخل علبة التغليف. تعمل هذه التعزيزات الهيكلية على تأمين المكون في مكانه بشكل صارم، مما يزيل أي خطر للتدحرج أو النقل أو الإزاحة الناتج عن الأحمال الديناميكية أثناء النقل. ومن خلال عزل المحمل عن الاهتزازات الخارجية، فإننا نحافظ على السلامة الهيكلية للروابط المعدنية البيضاء، مما يضمن الاستعداد الفوري للتشغيل الشاق.
يتكون الدفاع الخارجي من علبة خشبية معززة مخصصة للتصدير، ومبنية بسلامة هيكلية قوية وقدرة تحمل استثنائية. تم تصميم هذه الصناديق شديدة التحمل خصيصًا لتحمل قسوة الخدمات اللوجستية الدولية، بما في ذلك دورات التحميل والتفريغ المتعددة، وتمت معالجتها لتتوافق مع معايير الصحة النباتية الدولية من أجل تخليص جمركي سلس على مستوى العالم. لتسهيل التعامل الآمن من قبل مشغلي الموانئ وفرق التثبيت في الموقع، تم رسم علامات المناولة الشاملة بوضوح على الجزء الخارجي. وتشمل هذه المؤشرات الدقيقة لمركز الجاذبية، ونقاط الرفع المخصصة للرافعات، ورموز الحماية من الرطوبة، والتحذيرات ضد الميل. يضمن التحديد الواضح تنفيذ عمليات الرفع والتركيب بأمان، مما يمنع السقوط العرضي أو التعامل غير السليم.
مع إدراك أن كل مشروع له متطلبات لوجستية فريدة، يمكن تخصيص حلول التعبئة والتغليف الخاصة بنا بالكامل. اعتمادًا على ظروف النقل المحددة، ومرافق ميناء الوجهة، وبيئات موقع المشروع، نقوم بتكييف استراتيجيات التعبئة والتغليف لدينا. تتضمن خيارات التخصيص درجات حماية محسنة للطقس القاسي، وطرق توسيد متخصصة للطرق الداخلية الحساسة، وهياكل تثبيت معززة للمحامل كبيرة الحجم، وتصميمات خارجية معدلة. يتعاون فريقنا الهندسي مع مديري المشتريات والخدمات اللوجستية لتحديد التكوين الأمثل للتغليف، وتقليل مخاطر النقل، وتحسين تكاليف الشحن، وضمان وصول المحامل في حالتها الأصلية وجاهزة للاستخدام.


