


| Quantidade: | |
|---|---|
Os rolamentos deslizantes de metal branco são hidrodinâmicos críticos rolamentos lisos projetados para aplicações industriais exigentes, incluindo moinhos de cimento e máquinas rotativas pesadas. A superfície deslizante desses rolamentos é formada por “metal branco” – uma liga de rolamento prateada altamente especializada, composta principalmente de estanho, chumbo, antimônio e cobre. Essa composição metalúrgica específica proporciona conformabilidade e capacidade de incorporação excepcionais, permitindo que o rolamento absorva contaminantes microscópicos e, ao mesmo tempo, protege o caro eixo contra desgaste prematuro. Projetados para oferecer alta capacidade de carga, desempenho de funcionamento suave e segurança operacional, eles se destacam em condições operacionais de grande escala, velocidade baixa a média e carga pesada, atuando como suporte fundamental que garante a operação contínua e estável dos principais equipamentos industriais.
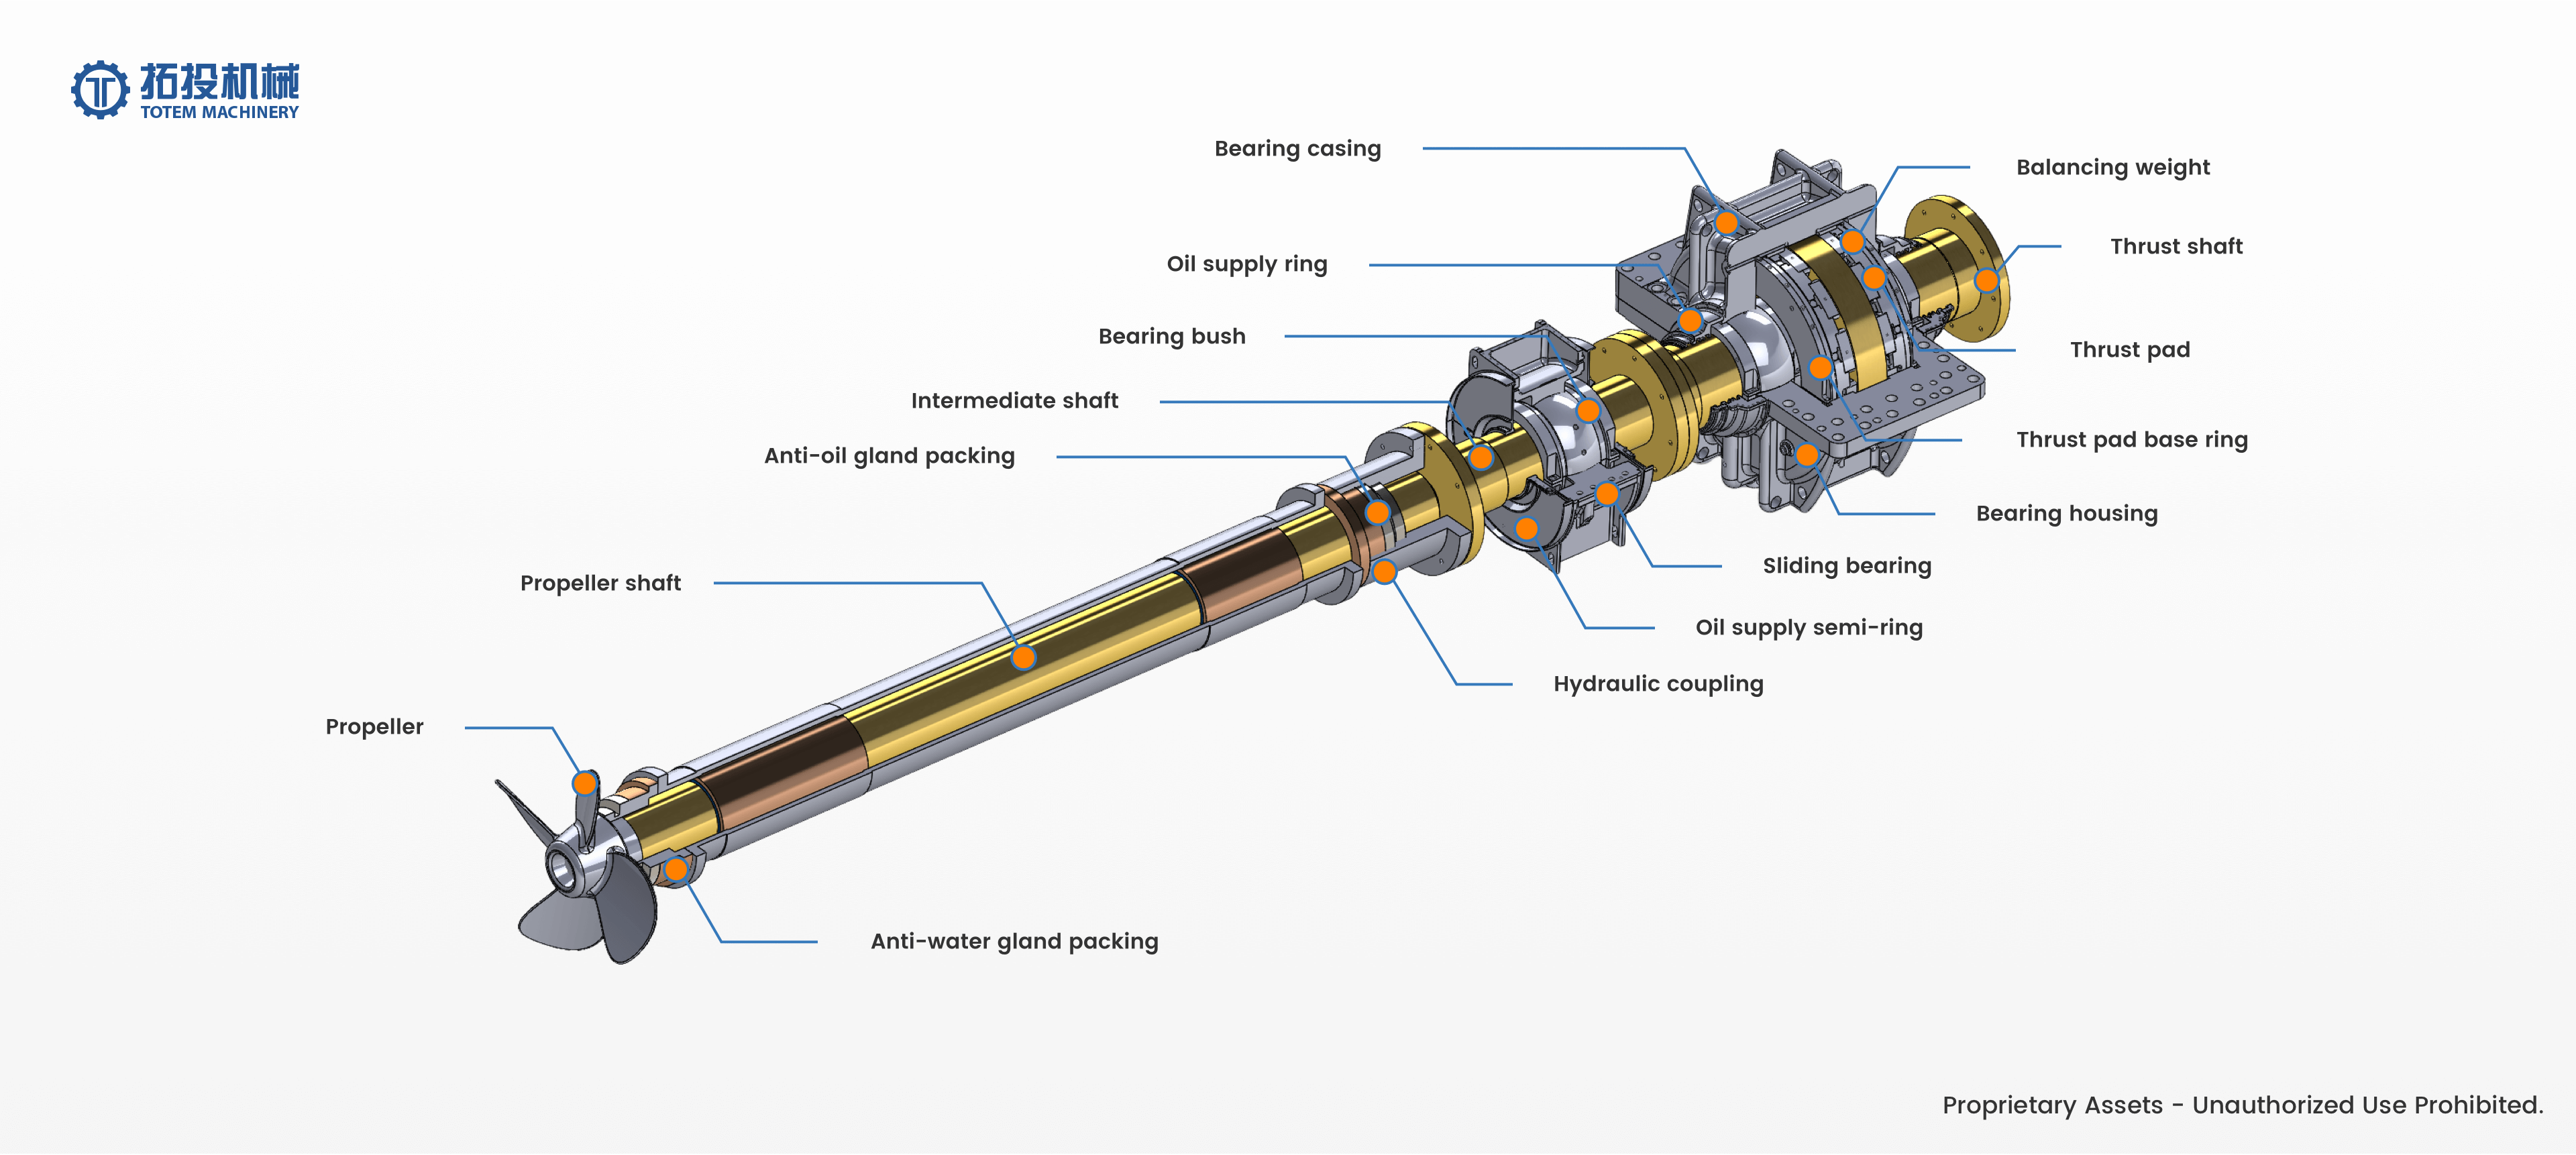
Além das usinas industriais pesadas, os rolamentos deslizantes servem como componentes de suporte indispensáveis para o eixo intermediário em sistemas de propulsão marítima. Na arquitetura de propulsão de uma embarcação, o eixo intermediário une o eixo de impulso e o eixo da hélice. A estabilidade operacional desta conexão determina diretamente a confiabilidade e eficiência de transmissão de potência de toda a rede de propulsão. Instalados no assento intermediário do rolamento, esses rolamentos de metal branco funcionam em estreita coordenação com o eixo, as buchas do rolamento e os sistemas de lubrificação. Sua função principal é suportar a imensa carga radial do eixo intermediário, mantendo ao mesmo tempo uma precisão de alinhamento rigorosa em todo o sistema de eixo.
Como o rolamento deslizante atua como superfície de suporte de trabalho direta para o eixo intermediário, ele enfrenta requisitos rigorosos em relação à precisão dimensional, acabamento superficial e resistência ao desgaste a longo prazo. Para atender a essas demandas rigorosas, nossa empresa oferece projeto personalizado e fabricação precisa de rolamentos deslizantes adaptados a tipos específicos de navios, diâmetros de eixo e condições de carga exclusivas. Esta abordagem personalizada garante um desempenho confiável mesmo durante a operação contínua de longo prazo sob condições marítimas complexas e adversas, ajudando os operadores de embarcações e os estaleiros a reduzir a frequência de manutenção e os riscos operacionais.
 |
 |
 |
Embora o rolamento deslizante seja um componente central individual, ele opera dentro de uma rede altamente interdependente. Em um sistema de propulsão de navio completo, o sistema de rolamento do eixo intermediário, os rolamentos axiais, os eixos axiais e os eixos propulsores funcionam juntos para formar um sistema unificado do eixo de propulsão. Durante as operações marítimas, o imenso empuxo gerado pela hélice deve ser transmitido eficientemente através do eixo da hélice, eixo intermediário e eixo de impulso. Ao longo deste intenso processo dinâmico, os rolamentos deslizantes do eixo intermediário e seus sistemas de lubrificação dedicados fornecem suporte contínuo e estável, garantindo que a transmissão de potência permaneça suave e altamente confiável.
Reconhecendo a necessidade crítica de compatibilidade em todo o sistema, nossa empresa vai além da fabricação de componentes individuais para fornecer recursos abrangentes de correspondência para todo o sistema de propulsão marítima. Fornecemos e integramos vários componentes principais, incluindo eixos intermediários, buchas de rolamento, eixos de impulso, componentes de rolamento de impulso, conjuntos de eixo de hélice e elementos de rolamento estruturais relacionados. Ao nos concentrarmos na correspondência precisa entre o rolamento deslizante de metal branco e o sistema de rolamento do eixo intermediário mais amplo, ajudamos a eliminar riscos de compatibilidade durante a instalação e operação. Essa abordagem de fabricação confiável capacita nossos clientes a construir sistemas de propulsão de navios estáveis, controláveis e eficientes, oferecendo uma solução completa, desde componentes de precisão individuais até toda a arquitetura do eixo de propulsão.
Seja atualizando o maquinário pesado de uma fábrica de cimento ou equipando a linha de propulsão de uma embarcação comercial, a seleção de rolamentos de metal branco projetados com precisão garante que cada componente seja construído para durabilidade de longo prazo e harmonia sistêmica, protegendo suas operações críticas contra paralisações inesperadas.
Babbitting é um processo metalúrgico altamente especializado que envolve a ligação de um metal branco relativamente macio (liga de babbitt) a uma carcaça de suporte robusta, normalmente construída em aço macio, ferro fundido ou bronze. Esta estrutura composta projetada foi projetada especificamente para suportar as imensas cargas radiais e torções severas sofridas por eixos rotativos em equipamentos industriais pesados. O material babbitt funciona como uma camada sacrificial crítica. Por ser significativamente mais macio que o eixo principal e possuir propriedades antifricção superiores, ele absorve efetivamente contaminantes particulados microscópicos. Essa capacidade de incorporação evita escoriações, arranhões e falhas catastróficas do caro eixo principal durante longos períodos de operação contínua. Ao manter um equilíbrio preciso entre a resistência do suporte estrutural e a conformabilidade da superfície, nosso processo de fabricação garante estabilidade operacional ideal, reduz o tempo de inatividade para manutenção e prolonga significativamente a vida útil dos mancais autolubrificantes industriais.
Para garantir integridade estrutural, precisão dimensional e desempenho confiável em ambientes exigentes, nossa produção segue um fluxo de trabalho rigoroso e sistemático. O procedimento de fabricação padrão é dividido em sete etapas críticas: Preparação do suporte de aço, Limpeza de superfície, Pré-aquecimento e estanhagem, Fundição Babbitt, Resfriamento e Usinagem de desbaste, Usinagem de acabamento e Inspeção de qualidade.


Usinagem Desbaste: As operações iniciais de torneamento e fresamento são meticulosamente realizadas para remover rebarbas superficiais, carepa de fresagem e irregularidades dimensionais da matéria-prima. Isto garante uma geometria de base uniforme e limpa para todos os tratamentos metalúrgicos subsequentes.
Tratamento térmico: O suporte de aço passa por um processo crítico de alívio de tensão térmica, aquecido a precisamente 700°C e mantido por 5 a 6 horas. Esta etapa essencial alivia as tensões internas de fabricação geradas durante a conformação inicial. É seguido por uma fase de resfriamento lento e controlado até a temperatura ambiente, o que evita futuras distorções dimensionais quando o rolamento for submetido a cargas operacionais pesadas.
Retificação Mecânica: A superfície interna da carcaça de suporte é cuidadosamente retificada para remover quaisquer camadas residuais de óxido, expondo o metal base puro e ativo necessário para uma adesão ideal da liga.
Limpeza Química: A superfície exposta é então tratada com agentes químicos industriais específicos, incluindo uma solução saturada de ZnCl₂. Isso elimina completamente óleos residuais, graxa e contaminantes microscópicos. Uma superfície imaculada e quimicamente limpa é o pré-requisito fundamental para obter uma ligação metalúrgica perfeita.
Pré-aquecimento: A casca limpa quimicamente é pré-aquecida a aproximadamente 200°C. Dependendo do tamanho físico, da espessura da parede e da massa do casquilho, esse processo de imersão térmica leva de 45 minutos a 4 horas para garantir uma distribuição de temperatura completamente uniforme em todo o componente.
Estanhagem: O invólucro aquecido é imediatamente imerso em um banho de estanho fundido utilizando um fluxo ativo de NH₄Cl/ZnCl₂. Este processo cria um revestimento de estanho uniforme e premium que atua como uma camada de transição vital, maximizando a resistência final da ligação entre o suporte de aço rígido e a liga babbitt mais macia.
A fundição centrífuga é o método preferido e mais confiável utilizado em nossas instalações para a fabricação de rolamentos deslizantes industriais de alto desempenho. Ao girar o casquilho preparado em altas velocidades calculadas com precisão enquanto se vaza o metal branco fundido, a força centrífuga impulsiona as partículas mais pesadas da liga para fora, contra o suporte estanhado. Esta técnica avançada de fundição centrífuga garante diversas vantagens estruturais importantes: uma microestrutura de material altamente densa, uma ligação metalúrgica excepcionalmente forte e a eliminação completa de porosidade interna, bolhas ou bolsas de ar que poderiam comprometer a integridade do rolamento.
Resfriamento controlado: O rolamento recém-fundido passa por uma sequência de resfriamento cuidadosamente gerenciada usando ar direcionado ou névoa de água. Isso força o babbitt a solidificar uniformemente a partir da linha de ligação para dentro, evitando choque térmico, rasgos internos ou rachaduras.
Torneamento Desbaste e Mandrilamento: O rolamento é então usinado em desbaste para remover o excesso de material babbitt e escória de fundição. Uma margem precisa de aproximadamente 19–25 mm (0,75–1,0 polegada) é deixada intencionalmente na superfície de trabalho. Esta margem é crítica para acomodar as operações finais de acabamento de precisão e garantir a precisão dimensional.
Mandrilamento de precisão: O rolamento é furado até seu diâmetro interno final exato, garantindo alinhamento geométrico exato e ajuste de folga preciso para o eixo rotativo específico que foi projetado para suportar.
Afiação e polimento: A superfície interna do babbitt é meticulosamente polida para atingir um acabamento superficial rigoroso de Ra ≤ 0,8 μm. Este acabamento ultra-liso é absolutamente essencial para minimizar o atrito inicial, reduzir o desgaste inicial e manter uma película de óleo hidrodinâmica contínua e eficaz durante a operação.
Ferramentas especializadas: Nossos operadores CNC utilizam ferramentas de corte extremamente afiadas e com inclinação alta positiva (como HSS ou pastilhas de alumínio polido) durante esta fase. Este ferramental especializado evita qualquer rasgo, manchas ou microdeformação da estrutura da superfície macia do babbitt.
Verificações visuais e dimensionais: Inspeções iniciais completas confirmam a ausência de rachaduras superficiais ou inclusões estranhas, seguidas por medições precisas do diâmetro do furo, espessura da parede, circularidade geral e retilineidade para garantir adesão estrita às tolerâncias de engenharia.
Testes Não Destrutivos (NDT) e Validação: Utilizamos Testes Ultrassônicos (UT) para verificar a integridade da ligação interna e Testes de Corante Penetrante (PT) para detectar anomalias microscópicas na superfície. Testes destrutivos em lotes de amostras validam ainda mais que qualquer falha de material ocorre dentro da própria camada babbitt, nunca na interface crítica babbitt-aço.
Garantir a estabilidade operacional de máquinas pesadas, como moinhos de cimento e sistemas de propulsão marítima, requer componentes que possam suportar esforços mecânicos extremos. Depois de concluir os principais processos de fabricação, nossos os rolamentos deslizantes passam por um protocolo de inspeção de qualidade rigoroso e abrangente. Esta fase crítica é meticulosamente projetada para verificar se cada componente atende aos mais altos padrões industriais, mitigando riscos de aquisição e garantindo confiabilidade a longo prazo em ambientes de trabalho exigentes.
A precisão dimensional é a base fundamental para o desempenho mecânico e a longevidade dos mancais autolubrificantes industriais. Nossa equipe dedicada de garantia de qualidade realiza medições meticulosas para verificar o tamanho exato, as tolerâncias geométricas e a precisão de ajuste de cada unidade de rolamento antes de sair das instalações. Este rigoroso controle dimensional é essencial para garantir a folga interna adequada, o que influencia diretamente na formação ideal de uma película de óleo lubrificante durante operação contínua, em alta velocidade ou com alta carga. Ao garantir uma instalação precisa e um alinhamento geométrico exato, ajudamos os compradores a evitar problemas complexos de instalação no local, a minimizar o desgaste induzido por fricção e a prolongar significativamente a vida útil geral da maquinaria pesada. Cada medição é documentada para fornecer rastreabilidade total e tranquilidade para suas equipes de engenharia.
Para garantir que não existem falhas estruturais ocultas que possam comprometer a segurança operacional, implementamos protocolos avançados de Ensaios Não Destrutivos (END), com foco específico em Ensaios Penetrantes (TP). Esta metodologia de inspeção especializada é aplicada sistematicamente ao revestimento metálico babbitt e ao casquilho para detectar quaisquer microfissuras, porosidade, inconsistências de ligação ou defeitos de processamento na superfície e em áreas próximas à superfície. Em aplicações de máquinas pesadas, mesmo a descontinuidade mais microscópica pode se propagar sob condições de carga elevada, levando potencialmente a falhas catastróficas do equipamento. Nossa rigorosa inspeção PT verifica a integridade impecável do rolamento deslizante, confirmando que o metal branco está perfeitamente sólido, firmemente colado e livre de quaisquer imperfeições que possam afetar a distribuição de carga.
A documentação visual abaixo exibe nosso local real de inspeção PT para nossos rolamentos industriais. Este processo de teste transparente garante que cada componente atenda rigorosamente aos nossos requisitos de qualidade de alto padrão antes de ser liberado para entrega final, fornecendo uma prova visível do nosso compromisso com a excelência estrutural.
Contando com uma tecnologia de processamento madura e uma estrutura de testes rigorosa, nossos rolamentos deslizantes industriais comprovadamente atendem às rigorosas necessidades operacionais de aplicações pesadas. Quer sejam utilizados em sistemas de propulsão de navios marítimos que navegam em ambientes agressivos ou em equipamentos pesados de moagem de cimento operando sob vibração constante e poeira pesada, esses rolamentos são minuciosamente verificados para suportar altas cargas dinâmicas e operação contínua de longo prazo. Cada componente que passa com sucesso em nossas instalações de inspeção é certificado para oferecer desempenho estável e livre de vibrações. Este rigoroso processo de validação dá aos compradores industriais total confiança nas suas decisões de aquisição, sabendo que os componentes são projetados para prosperar em condições de trabalho complexas e de alto estresse.
Entendemos que projetos industriais especializados geralmente exigem configurações de componentes altamente específicas que vão além dos catálogos padrão. Além de nossas verificações de qualidade padronizadas, oferecemos suporte abrangente de controle de qualidade para fabricação personalizada com base em seus desenhos técnicos específicos. Nossa equipe de garantia de qualidade trabalha em estreita colaboração com suas especificações de engenharia para garantir que tolerâncias personalizadas, dimensões exclusivas e padrões de materiais específicos sejam rigorosamente testados e verificados. Isso garante que os rolamentos de metal branco personalizados recebam exatamente o mesmo nível intransigente de garantia de qualidade que nossos modelos padrão, alinhando-se perfeitamente com os requisitos exclusivos do seu projeto e garantindo a integração perfeita em seu maquinário especializado.
PT
PT
Garantir a entrega segura de rolamentos deslizantes de metal branco para máquinas pesadas de fábricas de cimento é uma prioridade crítica. Devido à alta precisão das superfícies usinadas e ao peso substancial desses componentes, o revestimento metálico babbitt é altamente sensível ao impacto e à degradação ambiental. Portanto, nosso sistema de embalagem em vários estágios é meticulosamente projetado para eliminar os riscos de microabrasões, oxidação e estresse estrutural durante o transporte marítimo, terrestre ou aéreo.
Todas as superfícies críticas do rolamento deslizante, particularmente as superfícies de contato de metal babbitt usinadas com precisão e as faces finais, passam por uma preparação rigorosa antes da embalagem. Eles são totalmente revestidos com óleo antiferrugem de nível industrial e agentes de proteção especializados. Em seguida, os componentes são meticulosamente embalados com papel VCI (Inibidor de Corrosão Volátil) e filmes resistentes à umidade. A tecnologia VCI libera ativamente moléculas inibidoras de corrosão que formam uma camada protetora invisível nas superfícies metálicas. Essa barreira multicamadas isola efetivamente o rolamento do ar, sal e umidade, evitando oxidação e corrosão mesmo durante transporte marítimo prolongado ou armazenamento prolongado no local. Essa preparação meticulosa garante que, quando o rolamento for desembalado no local de instalação, as tolerâncias críticas e o acabamento superficial permaneçam exatamente como estavam quando saíram de nossas instalações.
Componentes de máquinas pesadas requerem estabilização interna robusta para evitar danos causados por vibrações e impactos. Materiais de amortecimento de alta densidade, incluindo algodão pérola, espuma industrial e almofadas de borracha resistentes, são aplicados estrategicamente ao redor do rolamento deslizante para absorver choques e fornecer proteção total de 360 graus. Para lidar com o peso significativo do rolamento, suportes de madeira personalizados e blocos de posicionamento cortados com precisão são instalados dentro da caixa da embalagem. Esses reforços estruturais fixam estritamente o componente no lugar, eliminando qualquer risco de rolamento, deslocamento ou deslocamento causado por cargas dinâmicas durante o transporte. Ao isolar o rolamento de vibrações externas, salvaguardamos a integridade estrutural da ligação do metal branco, garantindo prontidão imediata para operações pesadas.
A defesa exterior consiste numa caixa de madeira reforçada de qualidade para exportação, construída com forte integridade estrutural e excepcional capacidade de carga. Estas caixas resistentes são projetadas especificamente para suportar os rigores da logística internacional, incluindo vários ciclos de carga e descarga, e são tratadas para cumprir os padrões fitossanitários internacionais para um desembaraço aduaneiro tranquilo em todo o mundo. Para facilitar o manuseio seguro pelos operadores portuários e pelas equipes de instalação no local, marcas de manuseio abrangentes estão claramente gravadas no exterior. Isso inclui indicadores precisos do centro de gravidade, pontos de elevação designados para guindastes, símbolos de proteção contra umidade e avisos anti-inclinação. A identificação clara garante que as operações de içamento e amarração sejam executadas com segurança, evitando quedas acidentais ou manuseio inadequado.
Reconhecendo que cada projeto tem requisitos logísticos únicos, as nossas soluções de embalagem podem ser totalmente personalizadas. Dependendo das condições específicas de transporte, das instalações portuárias de destino e dos ambientes do local do projeto, adaptamos nossas estratégias de embalagem. As opções de personalização incluem graus de proteção aprimorados para condições climáticas extremas, métodos de amortecimento especializados para rotas interiores sensíveis, estruturas de fixação reforçadas para rolamentos superdimensionados e designs de carcaça externa modificados. Nossa equipe de engenharia colabora com gerentes de compras e logística para determinar a configuração ideal de embalagem, minimizando os riscos de trânsito, otimizando os custos de frete e garantindo que os rolamentos cheguem em perfeitas condições e prontos para uso.


