


| Количество: | |
|---|---|
Подшипники скольжения из белого металла имеют решающее значение для гидродинамики. подшипники скольжения, разработанные для требовательных промышленных применений, включая цементные мельницы и тяжелое вращающееся оборудование. Поверхность скольжения этих подшипников образована «белым металлом» — узкоспециализированным подшипниковым сплавом серебристого цвета, состоящим в основном из олова, свинца, сурьмы и меди. Этот особый металлургический состав обеспечивает исключительную прилегаемость и встраиваемость, позволяя подшипнику поглощать микроскопические загрязнения, одновременно защищая дорогой вал от преждевременного износа. Разработанные для обеспечения высокой грузоподъемности, плавности хода и эксплуатационной безопасности, они превосходно справляются с крупномасштабными, низкими и средними скоростями и тяжелыми нагрузками, выступая в качестве базовой поддержки, обеспечивающей непрерывную и стабильную работу ключевого промышленного оборудования.
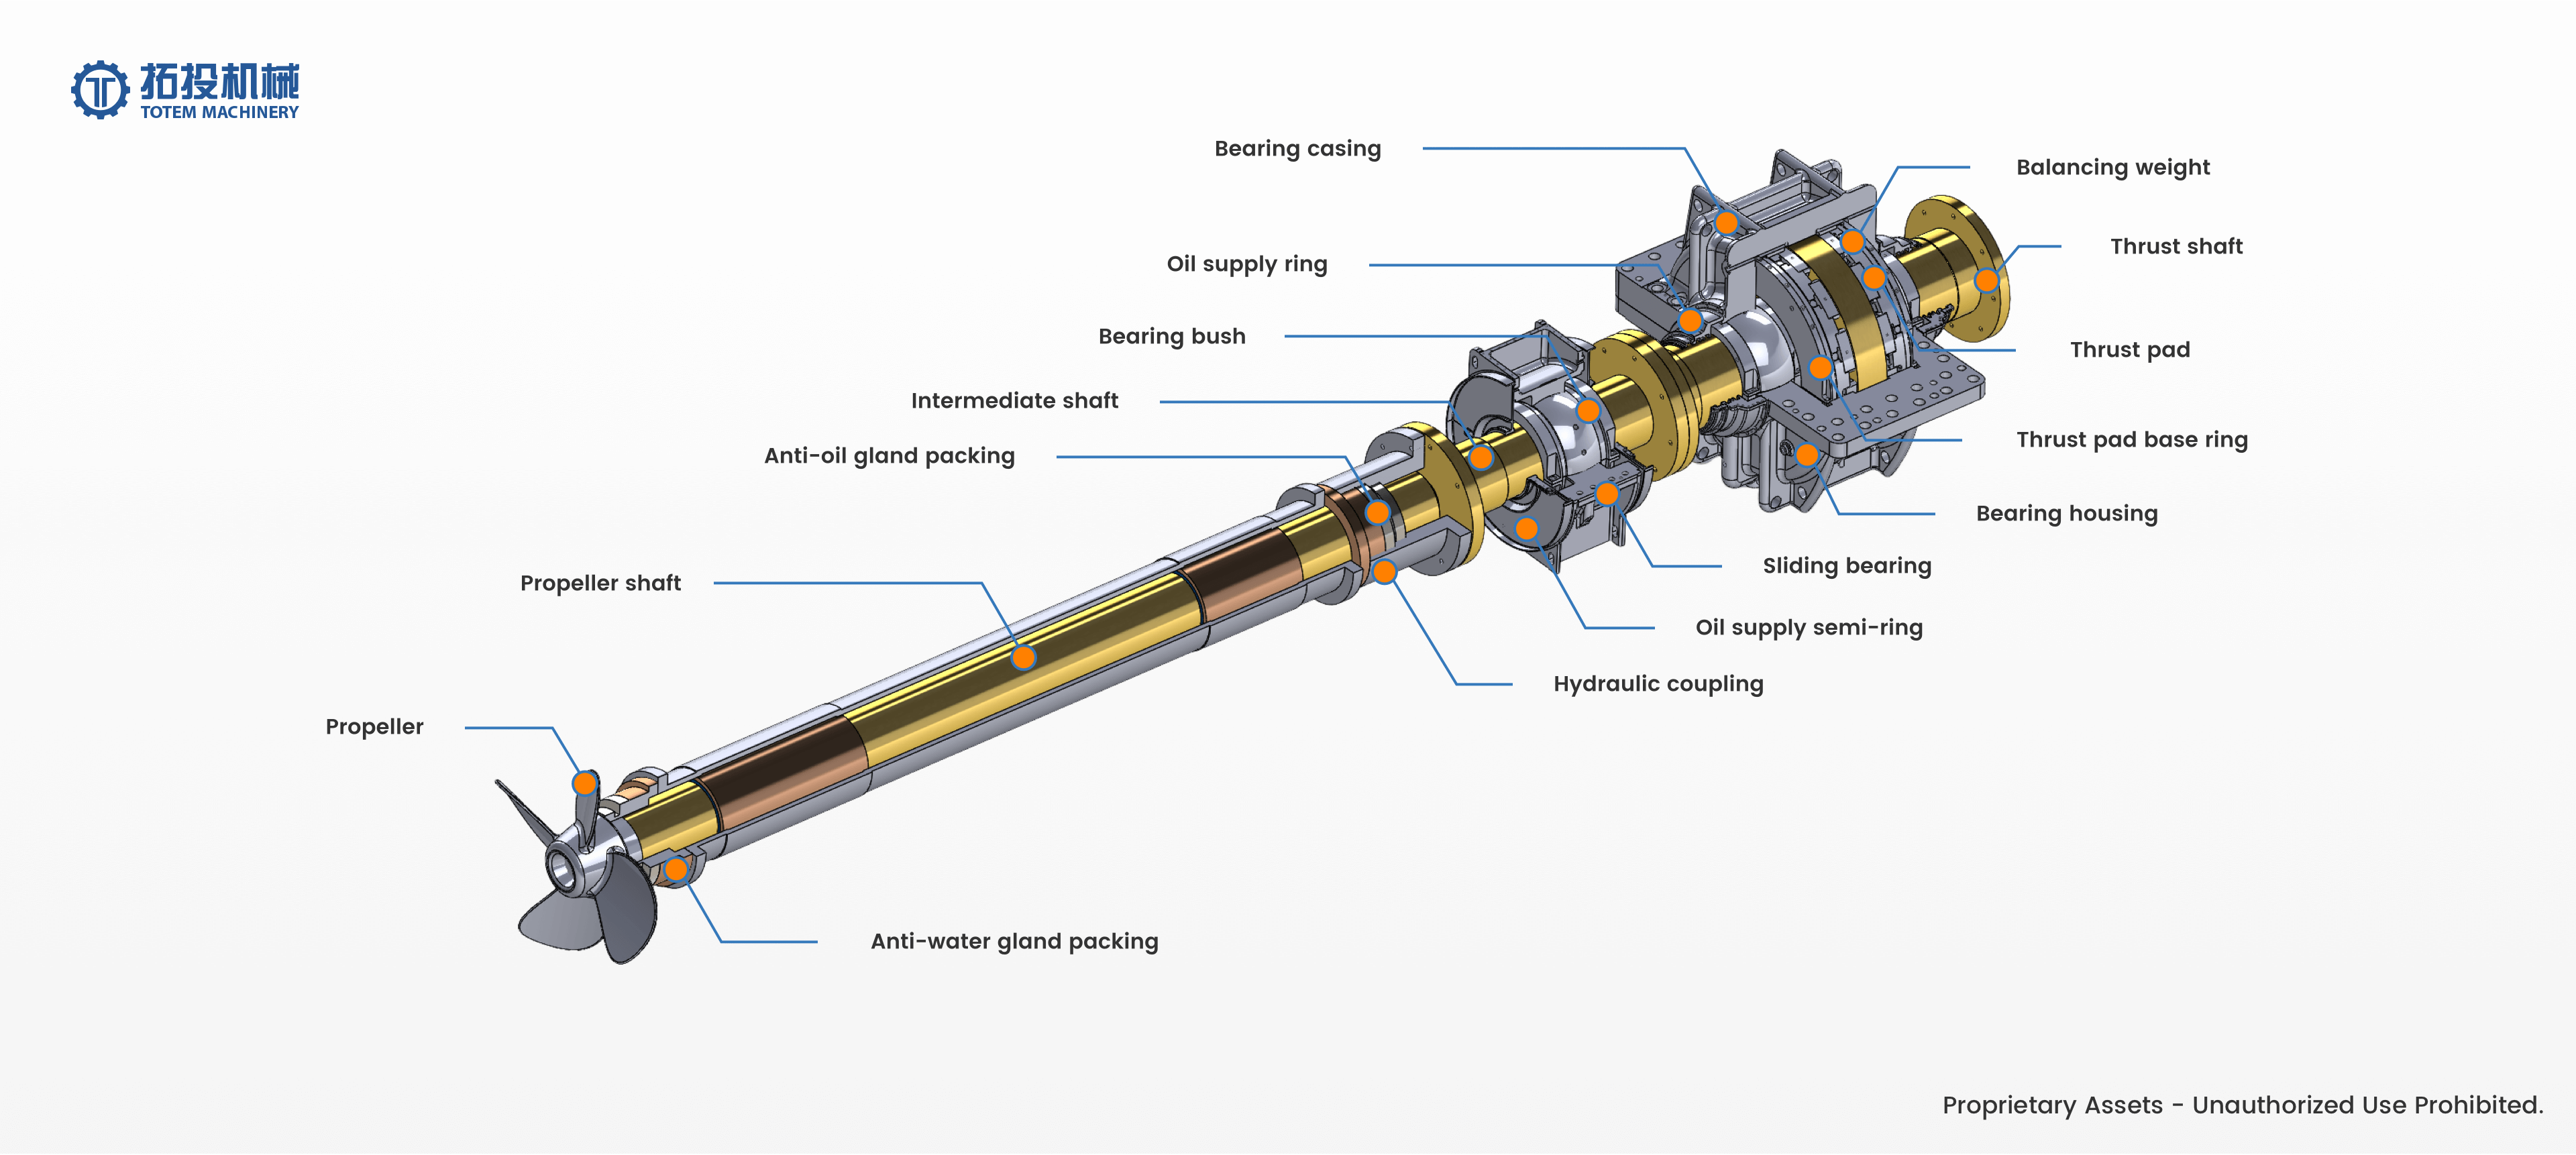
Помимо предприятий тяжелой промышленности, Подшипники скольжения служат незаменимыми опорными компонентами промежуточного вала в морских двигательных установках. В силовой установке судна промежуточный вал соединяет упорный вал и гребной вал. Устойчивость работы этой связи напрямую определяет надежность и эффективность передачи электроэнергии всей двигательной сети. Эти подшипники из белого металла, установленные в промежуточном гнезде подшипника, работают в тесной координации с валом, втулками подшипников и системами смазки. Их основная функция — выдерживать огромную радиальную нагрузку промежуточного вала, сохраняя при этом строгую точность соосности всей системы валов.
Поскольку подшипник скольжения действует как непосредственная рабочая опорная поверхность для промежуточного вала, к нему предъявляются строгие требования в отношении точности размеров, качества поверхности и долговременной износостойкости. Чтобы удовлетворить эти строгие требования, наша компания предлагает индивидуальное проектирование и прецизионное производство подшипников скольжения, адаптированных к конкретным типам судов, диаметрам валов и уникальным условиям нагрузки. Такой индивидуальный подход гарантирует надежную работу даже во время длительной непрерывной эксплуатации в сложных и суровых морских условиях, помогая операторам судов и верфям снизить частоту технического обслуживания и эксплуатационные риски.
 |
 |
 |
Хотя подшипник скольжения является основным отдельным компонентом, он работает в очень взаимозависимой сети. В полной судовой двигательной системе система подшипников промежуточного вала, упорные подшипники, упорные валы и гребные валы функционируют вместе, образуя единую систему гребных валов. Во время морских операций огромная тяга, создаваемая гребным винтом, должна эффективно передаваться через гребной вал, промежуточный вал и упорный вал. На протяжении всего этого интенсивного динамического процесса подшипники скольжения промежуточного вала и их специальные системы смазки обеспечивают непрерывную и стабильную поддержку, гарантируя плавность и высокую надежность передачи мощности.
Признавая острую необходимость обеспечения общесистемной совместимости, наша компания выходит за рамки производства отдельных компонентов и обеспечивает комплексные возможности согласования для всей морской двигательной системы. Мы поставляем и интегрируем различные ключевые компоненты, включая промежуточные валы, втулки подшипников, упорные валы, компоненты упорных подшипников, узлы карданных валов и соответствующие несущие элементы конструкции. Сосредоточив внимание на точном соответствии белого металлического подшипника скольжения и более широкой системы подшипников промежуточного вала, мы помогаем устранить риски совместимости во время установки и эксплуатации. Такой надежный производственный подход позволяет нашим клиентам создавать стабильные, управляемые и эффективные судовые двигательные установки, предоставляя комплексное решение, от отдельных прецизионных компонентов до всей архитектуры гребного вала.
Независимо от того, модернизируете ли вы тяжелое оборудование цементного завода или оснащаете силовую установку коммерческого судна, выбор точно спроектированных подшипников из белого металла гарантирует, что каждый компонент рассчитан на длительный срок службы и системную гармонию, защищая ваши критически важные операции от непредвиденных простоев.
Баббитирование — это узкоспециализированный металлургический процесс, который включает в себя соединение относительно мягкого белого металла (бабитового сплава) с прочной подложкой, обычно изготовленной из мягкой стали, чугуна или бронзы. Эта спроектированная композитная конструкция специально разработана для того, чтобы выдерживать огромные радиальные нагрузки и сильное скручивание, которым подвергаются вращающиеся валы тяжелого промышленного оборудования. Баббитовый материал выполняет функцию ответственного жертвенного слоя. Поскольку он значительно мягче основного вала и обладает превосходными антифрикционными свойствами, он эффективно поглощает микроскопические частицы загрязнений. Такая возможность заделки предотвращает истирание, образование задиров и катастрофический выход из строя дорогостоящего главного вала в течение длительных периодов непрерывной эксплуатации. Поддерживая точный баланс между прочностью несущей конструкции и прилеганием поверхности, наш производственный процесс обеспечивает оптимальную эксплуатационную стабильность, сокращает время простоев на техническое обслуживание и значительно продлевает срок службы промышленных подшипников скольжения.
Чтобы гарантировать структурную целостность, точность размеров и надежную работу в сложных условиях, наше производство следует строгому и систематическому рабочему процессу. Стандартная производственная процедура разделена на семь важнейших этапов: подготовка стальной основы, очистка поверхности, предварительный нагрев и лужение, литье баббита, охлаждение и черновая обработка, чистовая обработка и контроль качества.


Грубая обработка: первоначальные операции точения и фрезерования тщательно выполняются для удаления поверхностных заусенцев, прокатной окалины и дефектов размеров из сырья. Это обеспечивает однородную и чистую базовую геометрию для всех последующих металлургических обработок.
Термическая обработка: стальная основа подвергается критическому процессу снятия термического напряжения, нагревается точно до 700°C и выдерживается в течение 5–6 часов. Этот важный шаг снимает внутренние производственные напряжения, возникающие во время первоначальной формовки. За этим следует контролируемая фаза медленного охлаждения до комнатной температуры, которая предотвращает будущие деформации размеров, когда подшипник подвергается тяжелым эксплуатационным нагрузкам.
Механическое шлифование: внутренняя поверхность опорной оболочки тщательно шлифуется для удаления любых остаточных оксидных слоев, обнажая чистый активный основной металл, необходимый для оптимальной адгезии сплава.
Химическая очистка: затем открытая поверхность обрабатывается специальными промышленными химическими веществами, включая насыщенный раствор ZnCl₂. Это полностью устраняет остатки масел, жиров и микроскопических загрязнений. Первозданная, химически чистая поверхность является основной предпосылкой для достижения безупречного металлургического соединения.
Предварительный нагрев: Химически очищенная оболочка предварительно нагревается примерно до 200°C. В зависимости от физического размера, толщины стенки и массы вкладыша подшипника этот процесс термической выдержки занимает от 45 минут до 4 часов, чтобы обеспечить полностью равномерное распределение температуры по всему компоненту.
Лужение: нагретую оболочку немедленно погружают в ванну с расплавленным оловом, в которой используется активный флюс NH₄Cl/ZnCl₂. В результате этого процесса создается однородное оловянное покрытие премиум-класса, которое действует как жизненно важный переходный слой, максимизируя предельную прочность соединения между жесткой стальной основой и более мягким баббитовым сплавом.
Центробежное литье является предпочтительным и наиболее надежным методом, используемым на нашем предприятии для производства высокопроизводительных промышленных подшипников скольжения. Вращая подготовленный вкладыш подшипника на точно рассчитанных высоких скоростях во время заливки расплавленного белого металла, центробежная сила выталкивает более тяжелые частицы сплава наружу, против луженой основы. Эта передовая технология центробежного литья обеспечивает несколько ключевых структурных преимуществ: очень плотную микроструктуру материала, исключительно прочную металлургическую связь и полное отсутствие внутренней пористости, пузырьков или воздушных карманов, которые могут поставить под угрозу целостность подшипника.
Контролируемое охлаждение: новый отлитый подшипник подвергается тщательному охлаждению с помощью направленного воздуха или водяного тумана. Это заставляет баббит затвердевать равномерно от линии соединения внутрь, предотвращая термический удар, внутренние разрывы или растрескивания.
Черновая токарная обработка и расточка: затем подшипник подвергается черновой обработке для удаления излишков баббита и литейного шлака. На рабочей поверхности намеренно оставлен точный припуск примерно 0,75–1,0 дюйма (19–25 мм). Этот припуск имеет решающее значение для выполнения окончательных операций чистовой обработки и обеспечения точности размеров.
Прецизионное растачивание: подшипник растачивается до его точного конечного внутреннего диаметра, обеспечивая точное геометрическое выравнивание и точный зазор, подходящий для конкретного вращающегося вала, для поддержки которого он предназначен.
Хонингование и полировка: внутренняя поверхность баббита тщательно полируется для достижения строгой чистоты поверхности Ra ≤ 0,8 мкм. Эта сверхгладкая поверхность абсолютно необходима для минимизации трения при запуске, уменьшения первоначального износа и поддержания эффективной непрерывной гидродинамической масляной пленки во время работы.
Специализированный инструмент: на этом этапе наши операторы ЧПУ используют чрезвычайно острые режущие инструменты с высоким положительным передним углом (например, пластины из быстрорежущей стали или полированного алюминия). Эта специализированная оснастка предотвращает разрывы, размазывания и микродеформацию структуры поверхности мягкого баббита.
Визуальные и габаритные проверки. Тщательные первоначальные проверки подтверждают отсутствие поверхностных трещин или посторонних включений, за которыми следуют точные измерения диаметра отверстия, толщины стенки, общей округлости и прямолинейности для обеспечения строгого соблюдения инженерных допусков.
Неразрушающий контроль (NDT) и проверка: мы используем ультразвуковой контроль (UT) для проверки целостности внутренних связей и дефектоскопию красителем (PT) для обнаружения микроскопических аномалий поверхности. Разрушающее испытание на выборочных партиях дополнительно подтверждает, что любое разрушение материала происходит внутри самого слоя баббита, а не на критической границе раздела баббит-сталь.
Обеспечение эксплуатационной стабильности тяжелой техники, такой как цементные мельницы и судовые силовые установки, требует компонентов, способных выдерживать экстремальные механические нагрузки. После завершения основных производственных процессов наш Подшипники скольжения проходят строгий и всесторонний протокол проверки качества. Этот критический этап тщательно разработан для проверки соответствия каждого компонента самым высоким промышленным стандартам, снижения рисков при закупках и обеспечения долгосрочной надежности в сложных рабочих условиях.
Точная размерная точность является фундаментальной основой механических характеристик и долговечности промышленных подшипников скольжения. Наша специализированная группа по обеспечению качества проводит тщательные измерения для проверки точного размера, геометрических допусков и точности установки каждого подшипникового узла перед его отправкой с завода. Этот строгий контроль размеров необходим для обеспечения надлежащего внутреннего зазора, который напрямую влияет на оптимальное формирование смазочной масляной пленки во время непрерывной работы, работы на высоких скоростях или при высоких нагрузках. Обеспечивая точную установку и точное геометрическое выравнивание, мы помогаем покупателям избежать сложных проблем с установкой на месте, минимизировать износ, вызванный трением, и значительно продлить общий срок службы тяжелой техники. Каждое измерение документируется, что обеспечивает полную прослеживаемость и спокойствие ваших инженеров.
Чтобы гарантировать отсутствие скрытых структурных дефектов, которые могут поставить под угрозу эксплуатационную безопасность, мы внедряем передовые протоколы неразрушающего контроля (NDT), уделяя особое внимание пенетрантному контролю (PT). Эта специализированная методология контроля систематически применяется к баббитовой металлической футеровке и вкладышу подшипника для обнаружения любых микротрещин, пористости, несоответствий сцепления или дефектов обработки на поверхности и приповерхностных участках. В тяжелом машиностроении даже самые микроскопические разрывы могут распространяться в условиях высоких нагрузок, что потенциально может привести к катастрофическому отказу оборудования. Наша тщательная проверка PT подтверждает безупречную целостность подшипника скольжения, подтверждая, что белый металл совершенно прочный, надежно соединен и не имеет каких-либо дефектов, которые могут повлиять на распределение нагрузки.
В визуальной документации ниже показана фактическая площадка проверки PT наших промышленных подшипников. Этот прозрачный процесс тестирования гарантирует, что каждый компонент строго соответствует нашим высоким стандартам качества, прежде чем он будет допущен к окончательной доставке, что является видимым доказательством нашей приверженности структурному совершенству.
Опираясь на отработанную технологию обработки и бескомпромиссную систему испытаний, наши промышленные подшипники скольжения доказали свою способность отвечать строгим эксплуатационным требованиям в тяжелых условиях эксплуатации. Независимо от того, используются ли эти подшипники в силовых установках морских судов, работающих в суровых условиях, или в тяжелом оборудовании для измельчения цемента, работающем в условиях постоянной вибрации и сильной пыли, эти подшипники тщательно проверены на способность выдерживать высокие динамические нагрузки и длительную непрерывную работу. Каждый компонент, успешно прошедший нашу проверку, сертифицирован для обеспечения стабильной работы без вибрации. Этот строгий процесс проверки дает промышленным покупателям полную уверенность в своих решениях о закупках, зная, что компоненты созданы для работы в сложных и напряженных рабочих условиях.
Мы понимаем, что специализированные промышленные проекты часто требуют весьма специфических конфигураций компонентов, выходящих за рамки стандартных каталогов. В дополнение к нашим стандартизированным проверкам качества мы предоставляем комплексную поддержку контроля качества для индивидуального производства на основе ваших конкретных технических чертежей. Наша команда по обеспечению качества тесно сотрудничает с вашими техническими спецификациями, чтобы обеспечить строгие испытания и проверку индивидуальных допусков, уникальных размеров и конкретных стандартов на материалы. Это гарантирует, что подшипники из белого металла, изготовленные по индивидуальному заказу, получают тот же бескомпромиссный уровень обеспечения качества, что и наши стандартные модели, идеально согласуясь с вашими уникальными проектными требованиями и обеспечивая плавную интеграцию в ваше специализированное оборудование.
ПТ
ПТ
Обеспечение безопасной поставки подшипников скольжения из белого металла для тяжелого оборудования цементных заводов является важнейшим приоритетом. Из-за высокой точности обрабатываемых поверхностей и значительного веса этих деталей баббитовая металлическая футеровка очень чувствительна к ударам и ухудшению воздействия окружающей среды. Поэтому наша многоступенчатая система упаковки тщательно разработана для устранения рисков микроабразий, окисления и структурных напряжений во время морских, наземных или воздушных перевозок.
Все критические поверхности подшипника скольжения, особенно прецизионно обработанные сопрягаемые поверхности и торцы из баббитового металла, перед укладкой подвергаются тщательной подготовке. Они тщательно покрыты промышленным антикоррозийным маслом и специальными защитными средствами. После этого компоненты тщательно оборачиваются бумагой с ЛИК (летучим ингибитором коррозии) и прочными влагонепроницаемыми пленками. Технология VCI активно высвобождает молекулы, ингибирующие коррозию, которые образуют невидимый защитный слой на металлических поверхностях. Этот многослойный барьер эффективно изолирует подшипник от воздуха, соли и влаги, предотвращая окисление и коррозию даже во время длительной морской перевозки или длительного хранения на месте. Такая тщательная подготовка гарантирует, что при распаковке подшипника на месте установки критические допуски и качество поверхности останутся такими же, какими они были при отправке с нашего предприятия.
Компоненты тяжелой техники требуют надежной внутренней стабилизации для предотвращения повреждений от вибраций и ударов. Амортизирующие материалы высокой плотности, в том числе жемчужный хлопок, техническая пена и прочные резиновые прокладки, стратегически нанесены вокруг подшипника скольжения, чтобы поглощать удары и обеспечивать полную защиту на 360 градусов. Чтобы избежать значительного веса подшипника, внутри упаковочного ящика установлены индивидуальные деревянные опоры и точно вырезанные позиционирующие блоки. Эти структурные усиления надежно фиксируют компонент на месте, исключая любой риск перекатывания, смещения или смещения, вызванного динамическими нагрузками во время транспортировки. Изолируя подшипник от внешних вибраций, мы сохраняем структурную целостность соединения белого металла, обеспечивая немедленную готовность к работе в тяжелых условиях.
Внешняя защита состоит из усиленного деревянного корпуса экспортного качества, который имеет прочную структурную целостность и исключительную несущую способность. Эти сверхпрочные ящики специально разработаны, чтобы выдерживать суровые условия международной логистики, включая многочисленные циклы погрузки и разгрузки, и обработаны в соответствии с международными фитосанитарными стандартами для беспрепятственного таможенного оформления во всем мире. Чтобы облегчить безопасное обращение с грузом операторами порта и монтажными бригадами, на внешней стороне четко нанесена подробная маркировка погрузочно-разгрузочных работ. К ним относятся точные указатели центра тяжести, обозначенные точки подъема кранов, символы защиты от влаги и предупреждения о опрокидывании. Четкая идентификация гарантирует безопасное выполнение операций подъема и такелажа, предотвращая случайное падение или неправильное обращение.
Признавая, что каждый проект имеет уникальные логистические требования, наши упаковочные решения могут быть полностью адаптированы под нужды клиента. В зависимости от конкретных условий транспортировки, портовых сооружений назначения и условий на объекте мы адаптируем нашу стратегию упаковки. Варианты индивидуальной настройки включают повышенную степень защиты для экстремальных погодных условий, специальные методы амортизации для чувствительных внутренних маршрутов, усиленные конструкции крепления для подшипников увеличенного размера и модифицированную конструкцию внешнего корпуса. Наша команда инженеров сотрудничает с менеджерами по закупкам и логистике, чтобы определить оптимальную конфигурацию упаковки, минимизировать транспортные риски, оптимизировать затраты на транспортировку и гарантировать, что подшипники прибудут в первозданном, готовом к использованию состоянии.


