


| Cantidad: | |
|---|---|
Los cojinetes deslizantes de metal blanco son hidrodinámicos críticos Cojinetes lisos diseñados para aplicaciones industriales exigentes, incluidos molinos de cemento y maquinaria rotativa pesada. La superficie deslizante de estos cojinetes está formada por 'metal blanco', una aleación de cojinetes de color plateado altamente especializada compuesta principalmente de estaño, plomo, antimonio y cobre. Esta composición metalúrgica específica proporciona una adaptabilidad e incrustabilidad excepcionales, lo que permite que el rodamiento absorba contaminantes microscópicos y al mismo tiempo protege el costoso eje del desgaste prematuro. Diseñados para ofrecer una alta capacidad de carga, un rendimiento de funcionamiento suave y seguridad operativa, destacan en condiciones de funcionamiento a gran escala, de velocidad baja a media y de carga pesada, actuando como el soporte fundamental que garantiza el funcionamiento continuo y estable de equipos industriales clave.
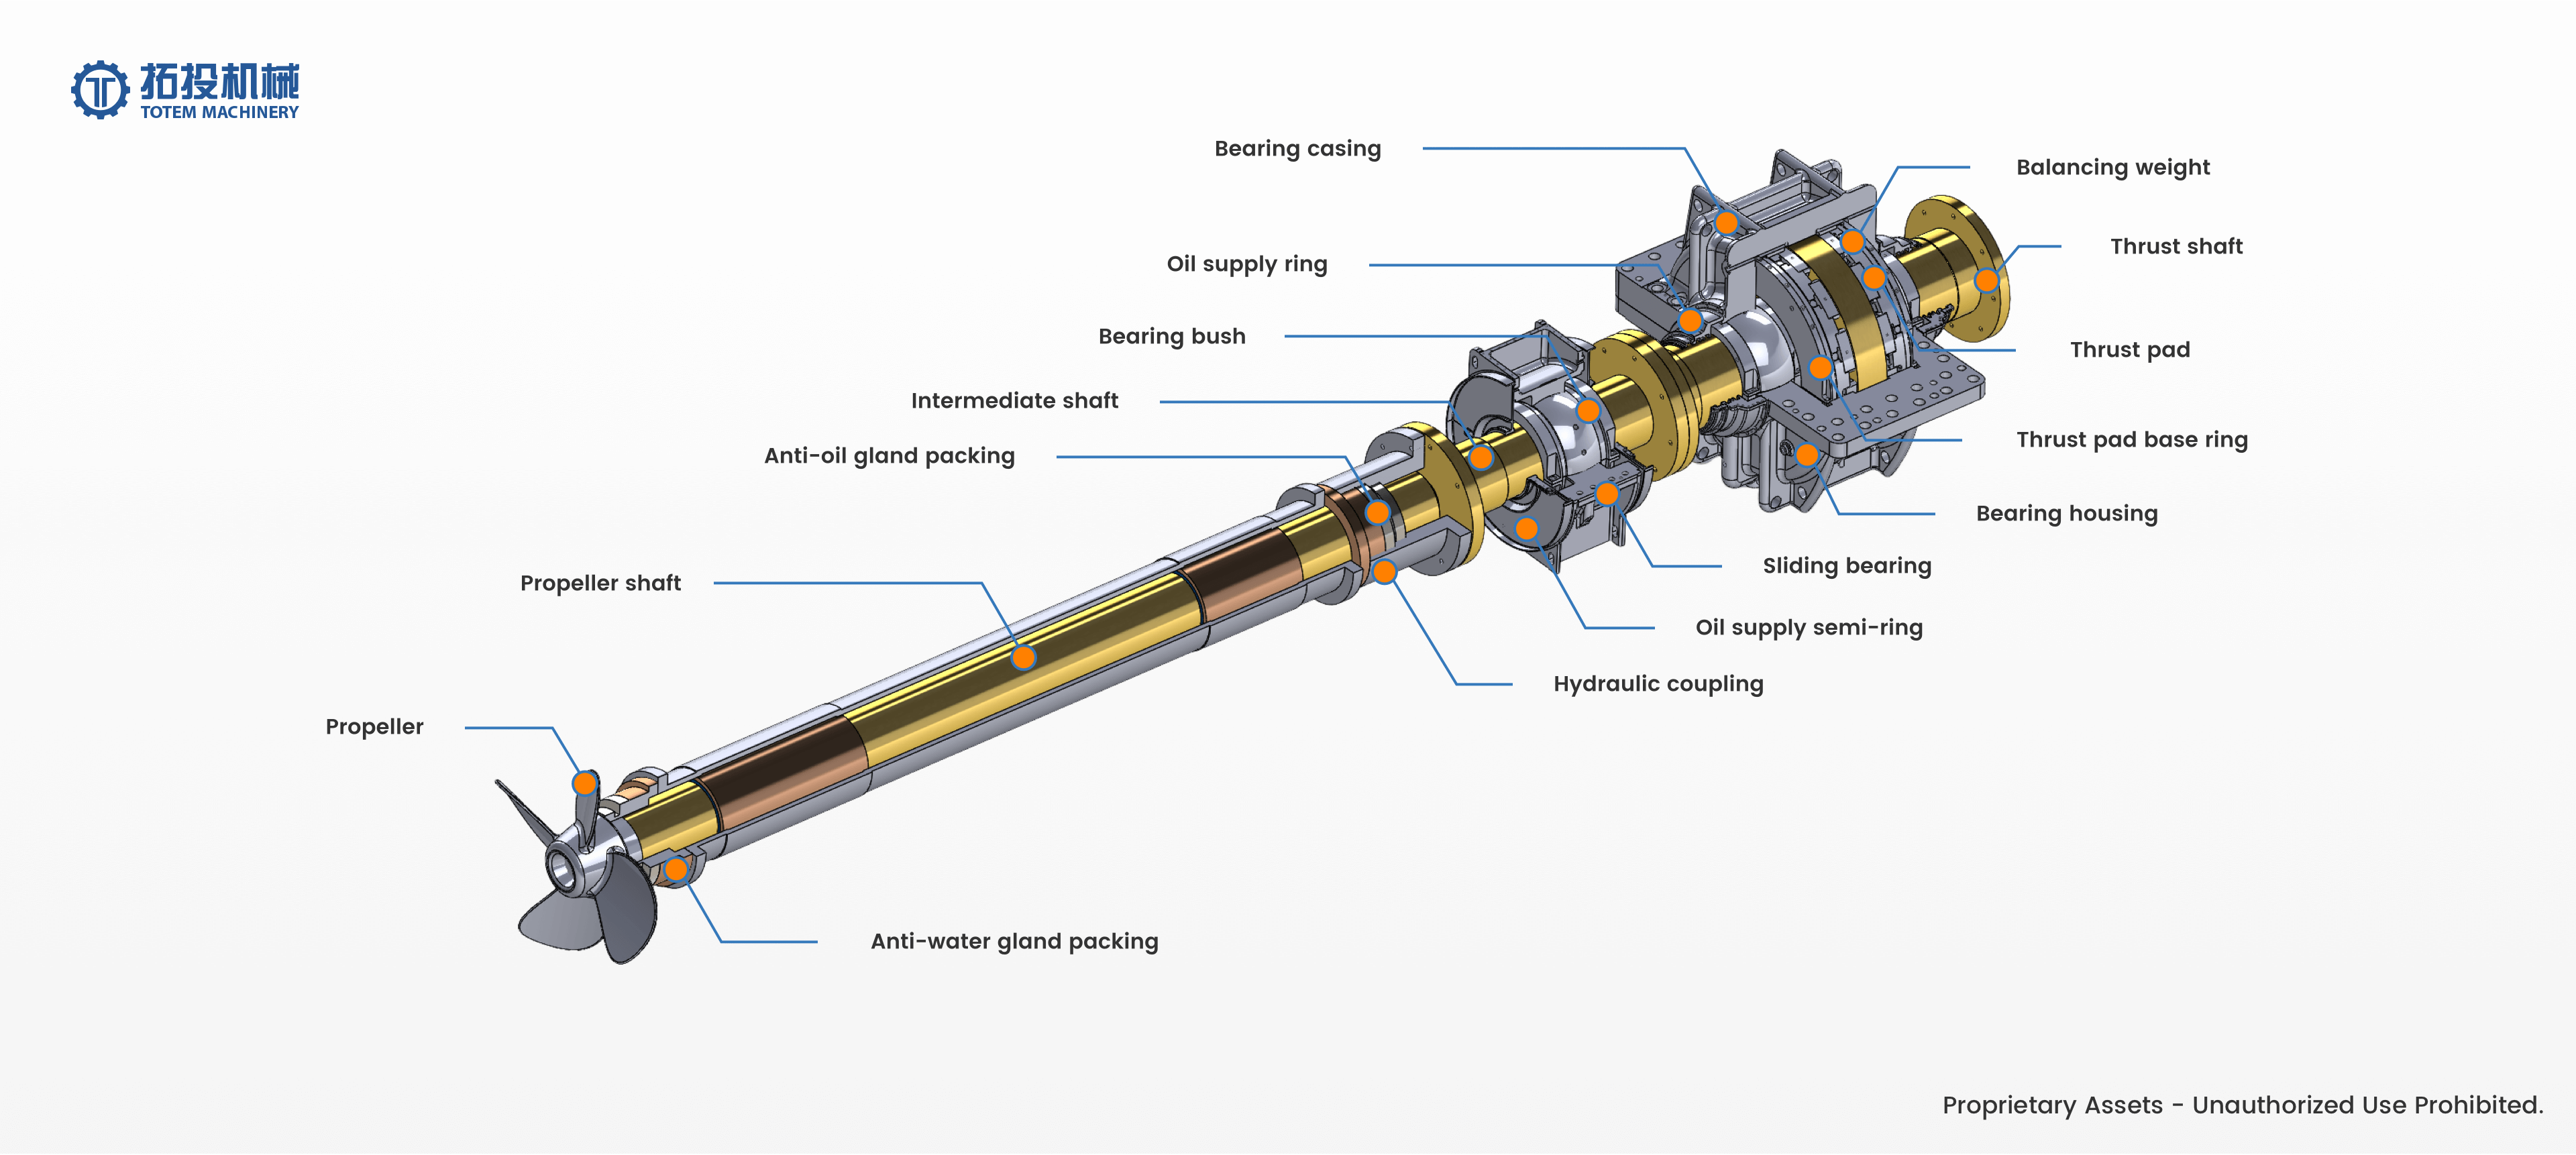
Más allá de las fábricas industriales pesadas, Los cojinetes deslizantes sirven como componentes de soporte indispensables para el eje intermedio en los sistemas de propulsión marina. En la arquitectura de propulsión de un buque, el eje intermedio sirve de puente entre el eje de empuje y el eje de hélice. La estabilidad operativa de esta conexión determina directamente la confiabilidad y la eficiencia de transmisión de energía de toda la red de propulsión. Instalado dentro del asiento del rodamiento intermedio, estos rodamientos de metal blanco funcionan en estrecha coordinación con el eje, los casquillos del rodamiento y los sistemas de lubricación. Su función principal es soportar la inmensa carga radial del eje intermedio manteniendo al mismo tiempo una estricta precisión de alineación en todo el sistema de eje.
Debido a que el cojinete deslizante actúa como superficie de soporte de trabajo directo para el eje intermedio, enfrenta requisitos rigurosos en cuanto a precisión dimensional, acabado superficial y resistencia al desgaste a largo plazo. Para satisfacer estas estrictas demandas, nuestra empresa ofrece diseño personalizado y fabricación de precisión de cojinetes deslizantes adaptados a tipos de barcos, diámetros de eje y condiciones de carga únicas específicos. Este enfoque personalizado garantiza un rendimiento confiable incluso durante operaciones continuas a largo plazo en condiciones marítimas complejas y duras, lo que ayuda a los operadores de embarcaciones y astilleros a reducir la frecuencia del mantenimiento y los riesgos operativos.
 |
 |
 |
Si bien el cojinete deslizante es un componente individual central, opera dentro de una red altamente interdependiente. En un sistema de propulsión de barco completo, el sistema de cojinetes del eje intermedio, los cojinetes de empuje, los ejes de empuje y los ejes de hélice funcionan juntos para formar un sistema de eje de propulsión unificado. Durante las operaciones marítimas, el inmenso empuje generado por la hélice debe transmitirse eficientemente a través del eje de la hélice, el eje intermedio y el eje de empuje. A lo largo de este intenso proceso dinámico, los cojinetes deslizantes del eje intermedio y sus sistemas de lubricación dedicados brindan un soporte continuo y estable, asegurando que la transmisión de potencia permanezca suave y altamente confiable.
Al reconocer la necesidad crítica de compatibilidad en todo el sistema, nuestra empresa va más allá de la fabricación de componentes individuales para brindar capacidades integrales de combinación para todo el sistema de propulsión marina. Suministramos e integramos varios componentes clave, incluidos ejes intermedios, casquillos de cojinetes, ejes de empuje, componentes de cojinetes de empuje, conjuntos de ejes de hélice y elementos de cojinetes estructurales relacionados. Al centrarnos en la combinación precisa entre el cojinete deslizante de metal blanco y el sistema de cojinete del eje intermedio más amplio, ayudamos a eliminar los riesgos de compatibilidad durante la instalación y el funcionamiento. Este enfoque de fabricación confiable permite a nuestros clientes construir sistemas de propulsión de barcos estables, controlables y eficientes, brindando una solución completa desde componentes de precisión individuales hasta toda la arquitectura del eje de propulsión.
Ya sea para actualizar la maquinaria pesada de un molino de cemento o equipar la línea de propulsión de un buque comercial, la selección de cojinetes de metal blanco diseñados con precisión garantiza que cada componente esté construido para brindar durabilidad a largo plazo y armonía sistémica, protegiendo sus operaciones críticas contra tiempos de inactividad inesperados.
Babbitting es un proceso metalúrgico altamente especializado que implica unir un metal blanco relativamente blando (aleación Babbitt) a una carcasa de respaldo robusta, generalmente construida con acero dulce, hierro fundido o bronce. Esta estructura compuesta de ingeniería está diseñada específicamente para soportar las inmensas cargas radiales y la torsión severa que experimentan los ejes giratorios en equipos industriales pesados. El material Babbitt funciona como una capa de sacrificio crítica. Debido a que es significativamente más suave que el eje principal y posee propiedades antifricción superiores, absorbe eficazmente partículas microscópicas contaminantes. Esta capacidad de incrustación evita irritaciones, rayaduras y fallas catastróficas del costoso eje principal durante largos períodos de operación continua. Al mantener un equilibrio preciso entre la resistencia del respaldo estructural y la conformabilidad de la superficie, nuestro proceso de fabricación garantiza una estabilidad operativa óptima, reduce el tiempo de inactividad por mantenimiento y extiende significativamente la vida útil de los cojinetes lisos industriales.
Para garantizar la integridad estructural, la precisión dimensional y el rendimiento confiable en entornos exigentes, nuestra producción sigue un flujo de trabajo estricto y sistemático. El procedimiento de fabricación estándar se divide en siete etapas críticas: preparación del respaldo de acero, limpieza de superficies, precalentamiento y estañado, fundición Babbitt, enfriamiento y mecanizado de desbaste, mecanizado de acabado e inspección de calidad.


Mecanizado en desbaste: las operaciones iniciales de torneado y fresado se realizan meticulosamente para eliminar rebabas superficiales, escamas de laminación e irregularidades dimensionales de la materia prima. Esto garantiza una geometría de base uniforme y limpia para todos los tratamientos metalúrgicos posteriores.
Tratamiento térmico: el soporte de acero se somete a un proceso crítico de alivio de tensiones térmicas, se calienta exactamente a 700 °C y se mantiene durante 5 a 6 horas. Este paso esencial alivia las tensiones internas de fabricación generadas durante el conformado inicial. Le sigue una fase de enfriamiento lento y controlado hasta temperatura ambiente, que evita futuras distorsiones dimensionales cuando el rodamiento se somete a cargas operativas de servicio pesado.
Rectificado mecánico: la superficie interna de la carcasa de respaldo se pule cuidadosamente para eliminar cualquier capa de óxido residual, exponiendo el metal base puro y activo necesario para una adhesión óptima de la aleación.
Limpieza química: Luego, la superficie expuesta se trata con agentes químicos industriales específicos, incluida una solución saturada de ZnCl₂. Esto elimina por completo aceites residuales, grasas y contaminantes microscópicos. Una superficie impecable y químicamente limpia es el requisito previo fundamental para lograr una unión metalúrgica impecable.
Precalentamiento: La carcasa limpiada químicamente se precalienta a aproximadamente 200°C. Dependiendo del tamaño físico, el espesor de la pared y la masa del casquillo del cojinete, este proceso de remojo térmico tarda entre 45 minutos y 4 horas para garantizar una distribución de temperatura completamente uniforme en todo el componente.
Estañado: La carcasa calentada se sumerge inmediatamente en un baño de estaño fundido utilizando un fundente activo de NH₄Cl/ZnCl₂. Este proceso crea un recubrimiento de estaño uniforme y de primera calidad que actúa como una capa de transición vital, maximizando la máxima fuerza de unión entre el respaldo de acero rígido y la aleación Babbitt más blanda.
La fundición centrífuga es el método preferido y más confiable utilizado en nuestras instalaciones para fabricar cojinetes deslizantes industriales de alto rendimiento. Al girar el casquillo del cojinete preparado a altas velocidades calculadas con precisión mientras se vierte el metal blanco fundido, la fuerza centrífuga impulsa las partículas de aleación más pesadas hacia afuera contra el soporte estañado. Esta avanzada técnica de fundición centrífuga garantiza varias ventajas estructurales clave: una microestructura de material altamente densa, una unión metalúrgica excepcionalmente fuerte y la eliminación completa de porosidad interna, orificios o bolsas de aire que podrían comprometer la integridad del rodamiento.
Enfriamiento controlado: el rodamiento recién fundido se somete a una secuencia de enfriamiento cuidadosamente administrada utilizando aire dirigido o agua nebulizada. Esto obliga al babbitt a solidificarse uniformemente desde la línea de unión hacia adentro, evitando choques térmicos, desgarros internos o grietas.
Torneado y mandrinado en desbaste: Luego, el rodamiento se mecaniza en desbaste para eliminar el exceso de material Babbitt y la escoria de fundición. Se deja intencionalmente un margen de material preciso de aproximadamente 0,75 a 1,0 pulgadas (19 a 25 mm) en la superficie de trabajo. Este margen es fundamental para adaptarse a las operaciones finales de acabado de precisión y garantizar la precisión dimensional.
Perforación de precisión: El rodamiento se perfora hasta su diámetro interno final exacto, lo que garantiza una alineación geométrica exacta y un ajuste de holgura preciso para el eje giratorio específico para el que está diseñado.
Bruñido y pulido: la superficie interior de Babbitt se pule meticulosamente para lograr un acabado superficial estricto de Ra ≤ 0,8 μm. Este acabado ultrasuave es absolutamente esencial para minimizar la fricción de arranque, reducir el desgaste inicial y mantener una película de aceite hidrodinámica continua y efectiva durante la operación.
Herramientas especializadas: Nuestros operadores de CNC utilizan herramientas de corte extremadamente afiladas y de alto desprendimiento positivo (como HSS o insertos de grado de aluminio pulido) durante esta fase. Esta herramienta especializada evita cualquier desgarro, mancha o microdeformación de la estructura de la superficie blanda del Babbitt.
Comprobaciones visuales y dimensionales: inspecciones iniciales minuciosas confirman la ausencia de grietas en la superficie o inclusiones extrañas, seguidas de una medición precisa del diámetro del orificio, el espesor de la pared, la redondez general y la rectitud para garantizar un estricto cumplimiento de las tolerancias de ingeniería.
Pruebas no destructivas (NDT) y validación: utilizamos pruebas ultrasónicas (UT) para verificar la integridad de la unión interna y pruebas de tintes penetrantes (PT) para detectar anomalías microscópicas en la superficie. Las pruebas destructivas en lotes de muestra validan aún más que cualquier falla del material ocurre dentro de la propia capa de Babbitt, nunca en la interfaz crítica Babbitt-acero.
Garantizar la estabilidad operativa de la maquinaria pesada, como los molinos de cemento y los sistemas de propulsión marina, requiere componentes que puedan soportar tensiones mecánicas extremas. Después de completar los principales procesos de fabricación, nuestros Los rodamientos deslizantes se someten a un protocolo de inspección de calidad estricto y completo. Esta fase crítica está meticulosamente diseñada para verificar que cada componente cumpla con los más altos estándares industriales, mitigando los riesgos de adquisición y garantizando la confiabilidad a largo plazo en entornos de trabajo exigentes.
La precisión dimensional es la base fundamental para el rendimiento mecánico y la longevidad de los cojinetes industriales. Nuestro equipo dedicado de control de calidad realiza mediciones meticulosas para verificar el tamaño exacto, las tolerancias geométricas y la precisión de ajuste de cada unidad de rodamiento antes de salir de las instalaciones. Este estricto control dimensional es esencial para garantizar el juego interno adecuado, que influye directamente en la formación óptima de una película de aceite lubricante durante operaciones continuas, de alta velocidad o de alta carga. Al garantizar un ajuste preciso y una alineación geométrica exacta, ayudamos a los compradores a evitar problemas complejos de instalación en el sitio, minimizar el desgaste inducido por la fricción y extender significativamente la vida útil general de la maquinaria pesada. Cada medición está documentada para brindar total trazabilidad y tranquilidad a sus equipos de ingeniería.
Para garantizar que no haya fallas estructurales ocultas que puedan comprometer la seguridad operativa, implementamos protocolos avanzados de Ensayos No Destructivos (END), con un enfoque específico en Ensayos Penetrantes (PT). Esta metodología de inspección especializada se aplica sistemáticamente al revestimiento metálico Babbitt y al casquillo del cojinete para detectar microgrietas, porosidad, inconsistencias de unión o defectos de procesamiento en la superficie y áreas cercanas a la superficie. En aplicaciones de maquinaria pesada, incluso la discontinuidad más microscópica puede propagarse en condiciones de alta carga, lo que podría provocar fallas catastróficas en el equipo. Nuestra rigurosa inspección PT verifica la perfecta integridad del cojinete deslizante, confirmando que el metal blanco está perfectamente sano, firmemente adherido y libre de cualquier imperfección que pueda afectar la distribución de la carga.
La documentación visual a continuación muestra nuestro sitio de inspección PT real para nuestros rodamientos industriales. Este proceso de prueba transparente garantiza que cada componente cumpla estrictamente con nuestros requisitos de calidad de alto nivel antes de recibir la autorización para la entrega final, lo que proporciona una prueba visible de nuestro compromiso con la excelencia estructural.
Basándose en una tecnología de procesamiento madura y un marco de pruebas inflexible, se ha demostrado que nuestros cojinetes deslizantes industriales satisfacen las rigurosas necesidades operativas de las aplicaciones de servicio pesado. Ya sea que se utilicen en sistemas de propulsión de barcos marinos que navegan en entornos hostiles o en equipos pesados de molienda de cemento que operan bajo vibración constante y mucho polvo, estos rodamientos están completamente verificados para soportar altas cargas dinámicas y un funcionamiento continuo a largo plazo. Cada componente que pasa con éxito nuestras instalaciones de inspección está certificado para ofrecer un rendimiento estable y sin vibraciones. Este riguroso proceso de validación brinda a los compradores industriales total confianza en sus decisiones de adquisición, sabiendo que los componentes están diseñados para funcionar en condiciones de trabajo complejas y de alto estrés.
Entendemos que los proyectos industriales especializados a menudo requieren configuraciones de componentes muy específicas que van más allá de los catálogos estándar. Además de nuestros controles de calidad estandarizados, brindamos soporte integral de control de calidad para la fabricación personalizada según sus dibujos técnicos específicos. Nuestro equipo de control de calidad trabaja en estrecha colaboración con sus especificaciones de ingeniería para garantizar que las tolerancias personalizadas, las dimensiones únicas y los estándares de materiales específicos se prueben y verifiquen rigurosamente. Esto garantiza que los rodamientos de metal blanco diseñados a medida reciban exactamente el mismo nivel inflexible de garantía de calidad que nuestros modelos estándar, alineándose perfectamente con los requisitos únicos de su proyecto y garantizando una integración perfecta en su maquinaria especializada.
PT
PT
Garantizar la entrega segura de cojinetes deslizantes de metal blanco para maquinaria pesada de molinos de cemento es una prioridad fundamental. Debido a la alta precisión de las superficies mecanizadas y al peso sustancial de estos componentes, el revestimiento metálico de Babbitt es muy sensible al impacto y la degradación ambiental. Por lo tanto, nuestro sistema de embalaje de múltiples etapas está meticulosamente diseñado para eliminar los riesgos de microabrasiones, oxidación y estrés estructural durante el transporte marítimo, terrestre o aéreo.
Todas las superficies críticas del cojinete deslizante, en particular las superficies de contacto y las caras de los extremos de metal Babbitt mecanizadas con precisión, se someten a una preparación rigurosa antes del embalaje. Están completamente recubiertos con aceite antioxidante de grado industrial y agentes protectores especializados. A continuación, los componentes se envuelven meticulosamente utilizando papel VCI (inhibidor de corrosión volátil) y películas de barrera contra la humedad de alta resistencia. La tecnología VCI libera activamente moléculas inhibidoras de la corrosión que forman una capa protectora invisible sobre las superficies metálicas. Esta barrera de múltiples capas aísla eficazmente el rodamiento del aire, la sal y la humedad, evitando la oxidación y la corrosión incluso durante envíos marítimos prolongados o almacenamiento prolongado en el sitio. Esta meticulosa preparación garantiza que cuando el rodamiento se desembala en el lugar de instalación, las tolerancias críticas y el acabado de la superficie permanezcan exactamente como estaban al salir de nuestras instalaciones.
Los componentes de maquinaria pesada requieren una estabilización interna sólida para evitar daños por vibraciones e impactos. Los materiales de amortiguación de alta densidad, incluidos algodón perlado, espuma industrial y almohadillas de goma de alta resistencia, se aplican estratégicamente alrededor del cojinete deslizante para absorber los impactos y brindar una protección total de 360 grados. Para hacer frente al importante peso del rodamiento, se instalan soportes de madera personalizados y bloques de posicionamiento cortados con precisión dentro de la caja de embalaje. Estos refuerzos estructurales aseguran estrictamente el componente en su lugar, eliminando cualquier riesgo de rodadura, desplazamiento o desplazamiento causado por cargas dinámicas durante el tránsito. Al aislar el rodamiento de las vibraciones externas, salvaguardamos la integridad estructural de la unión del metal blanco, garantizando una preparación inmediata para operaciones de servicio pesado.
La defensa exterior consiste en una caja de madera reforzada de calidad de exportación, construida con una fuerte integridad estructural y una capacidad de carga excepcional. Estas cajas de alta resistencia están diseñadas específicamente para soportar los rigores de la logística internacional, incluidos múltiples ciclos de carga y descarga, y están tratadas para cumplir con los estándares fitosanitarios internacionales para un despacho de aduanas sin problemas a nivel mundial. Para facilitar el manejo seguro por parte de los operadores portuarios y los equipos de instalación del sitio, las marcas de manejo integrales están claramente estampadas en el exterior. Estos incluyen indicadores precisos del centro de gravedad, puntos de elevación designados para grúas, símbolos de protección contra la humedad y advertencias antivuelco. Una identificación clara garantiza que las operaciones de elevación y aparejo se ejecuten de forma segura, evitando caídas accidentales o manipulación inadecuada.
Al reconocer que cada proyecto tiene requisitos logísticos únicos, nuestras soluciones de embalaje se pueden personalizar completamente. Dependiendo de las condiciones específicas de transporte, las instalaciones portuarias de destino y los entornos del sitio del proyecto, adaptamos nuestras estrategias de embalaje. Las opciones de personalización incluyen grados de protección mejorados para condiciones climáticas extremas, métodos de amortiguación especializados para rutas interiores sensibles, estructuras de fijación reforzadas para rodamientos de gran tamaño y diseños de carcasa exterior modificados. Nuestro equipo de ingeniería colabora con los gerentes de adquisiciones y logística para determinar la configuración óptima del embalaje, minimizando los riesgos de tránsito, optimizando los costos de flete y garantizando que los rodamientos lleguen en perfectas condiciones y listos para usar.


