


| 数量: | |
|---|---|
ホワイトメタルスライディングベアリングは 流体力学的に重要です すべり軸受。 セメント工場や重回転機械など、要求の厳しい産業用途向けに設計されたこれらのベアリングの滑り面は、主に錫、鉛、アンチモン、銅で構成される高度に特殊化された銀色のベアリング合金である「ホワイト メタル」で形成されています。この特殊な冶金組成物は、優れた適合性と埋め込み性を提供し、高価なシャフトを早期摩耗から保護しながら、ベアリングが微細な汚染物質を吸収できるようにします。高耐荷重、スムーズな走行性能、作業の安全性を追求した設計で、大規模、低中速、重負荷の運転条件に優れ、主要な産業機器の継続的かつ安定した稼働を支える基盤として機能します。
重工業工場を超えて、 すべり軸受は 船舶推進システムの中間軸に不可欠な支持部品として機能します。船舶の推進構造では、中間シャフトがスラスト シャフトとプロペラ シャフトを橋渡しします。この接続の動作の安定性は、推進ネットワーク全体の信頼性と電力伝送効率に直接影響します。これらのホワイトメタルベアリングは中間ベアリングシート内に取り付けられ、シャフト、ベアリングブッシング、および潤滑システムと密接に連携して機能します。その主な機能は、シャフト システム全体で厳密なアライメント精度を維持しながら、中間シャフトの巨大なラジアル荷重を支えることです。
すべり軸受は中間シャフトの直接の作動支持面として機能するため、寸法精度、表面仕上げ、および長期の耐摩耗性に関する厳しい要件に直面しています。これらの厳しい要求に応えるため、当社は特定の船種、軸径、固有の荷重条件に合わせた滑り軸受のカスタマイズ設計と精密製造を提供しています。このカスタマイズされたアプローチにより、複雑で過酷な海況下での長期連続操業でも信頼性の高いパフォーマンスが保証され、船舶運航者や造船所によるメンテナンスの頻度と操業リスクの軽減に役立ちます。
 |
 |
 |
滑り軸受は中核となる個別のコンポーネントですが、相互依存性の高いネットワーク内で動作します。完全な船舶推進システムでは、中間シャフト ベアリング システム、スラスト ベアリング、スラスト シャフト、およびプロペラ シャフトが一緒に機能して、統合された推進シャフト システムを形成します。海上運航では、プロペラから発生する膨大な推力を、プロペラシャフト、中間シャフト、スラストシャフトを通じて効率よく伝達する必要があります。この激しい動的プロセスを通じて、中間シャフトの滑り軸受とその専用の潤滑システムは継続的で安定したサポートを提供し、動力伝達がスムーズで信頼性の高い状態を維持することを保証します。
システム全体の互換性に対する重要なニーズを認識している当社は、個々のコンポーネントの製造を超えて、船舶推進システム全体に包括的なマッチング機能を提供しています。当社は、中間シャフト、ベアリングブッシュ、スラストシャフト、スラストベアリングコンポーネント、プロペラシャフトアセンブリ、関連する構造ベアリング要素など、さまざまな主要コンポーネントを供給および統合しています。ホワイトメタルのスライディングベアリングとより広範な中間シャフトベアリングシステムの間の正確なマッチングに重点を置くことで、設置および運用時の互換性リスクの排除に役立ちます。この信頼性の高い製造アプローチにより、お客様は安定性、制御性、効率性の高い船舶推進システムを構築でき、個々の精密部品から推進シャフト構造全体に至る完全なソリューションを提供できます。
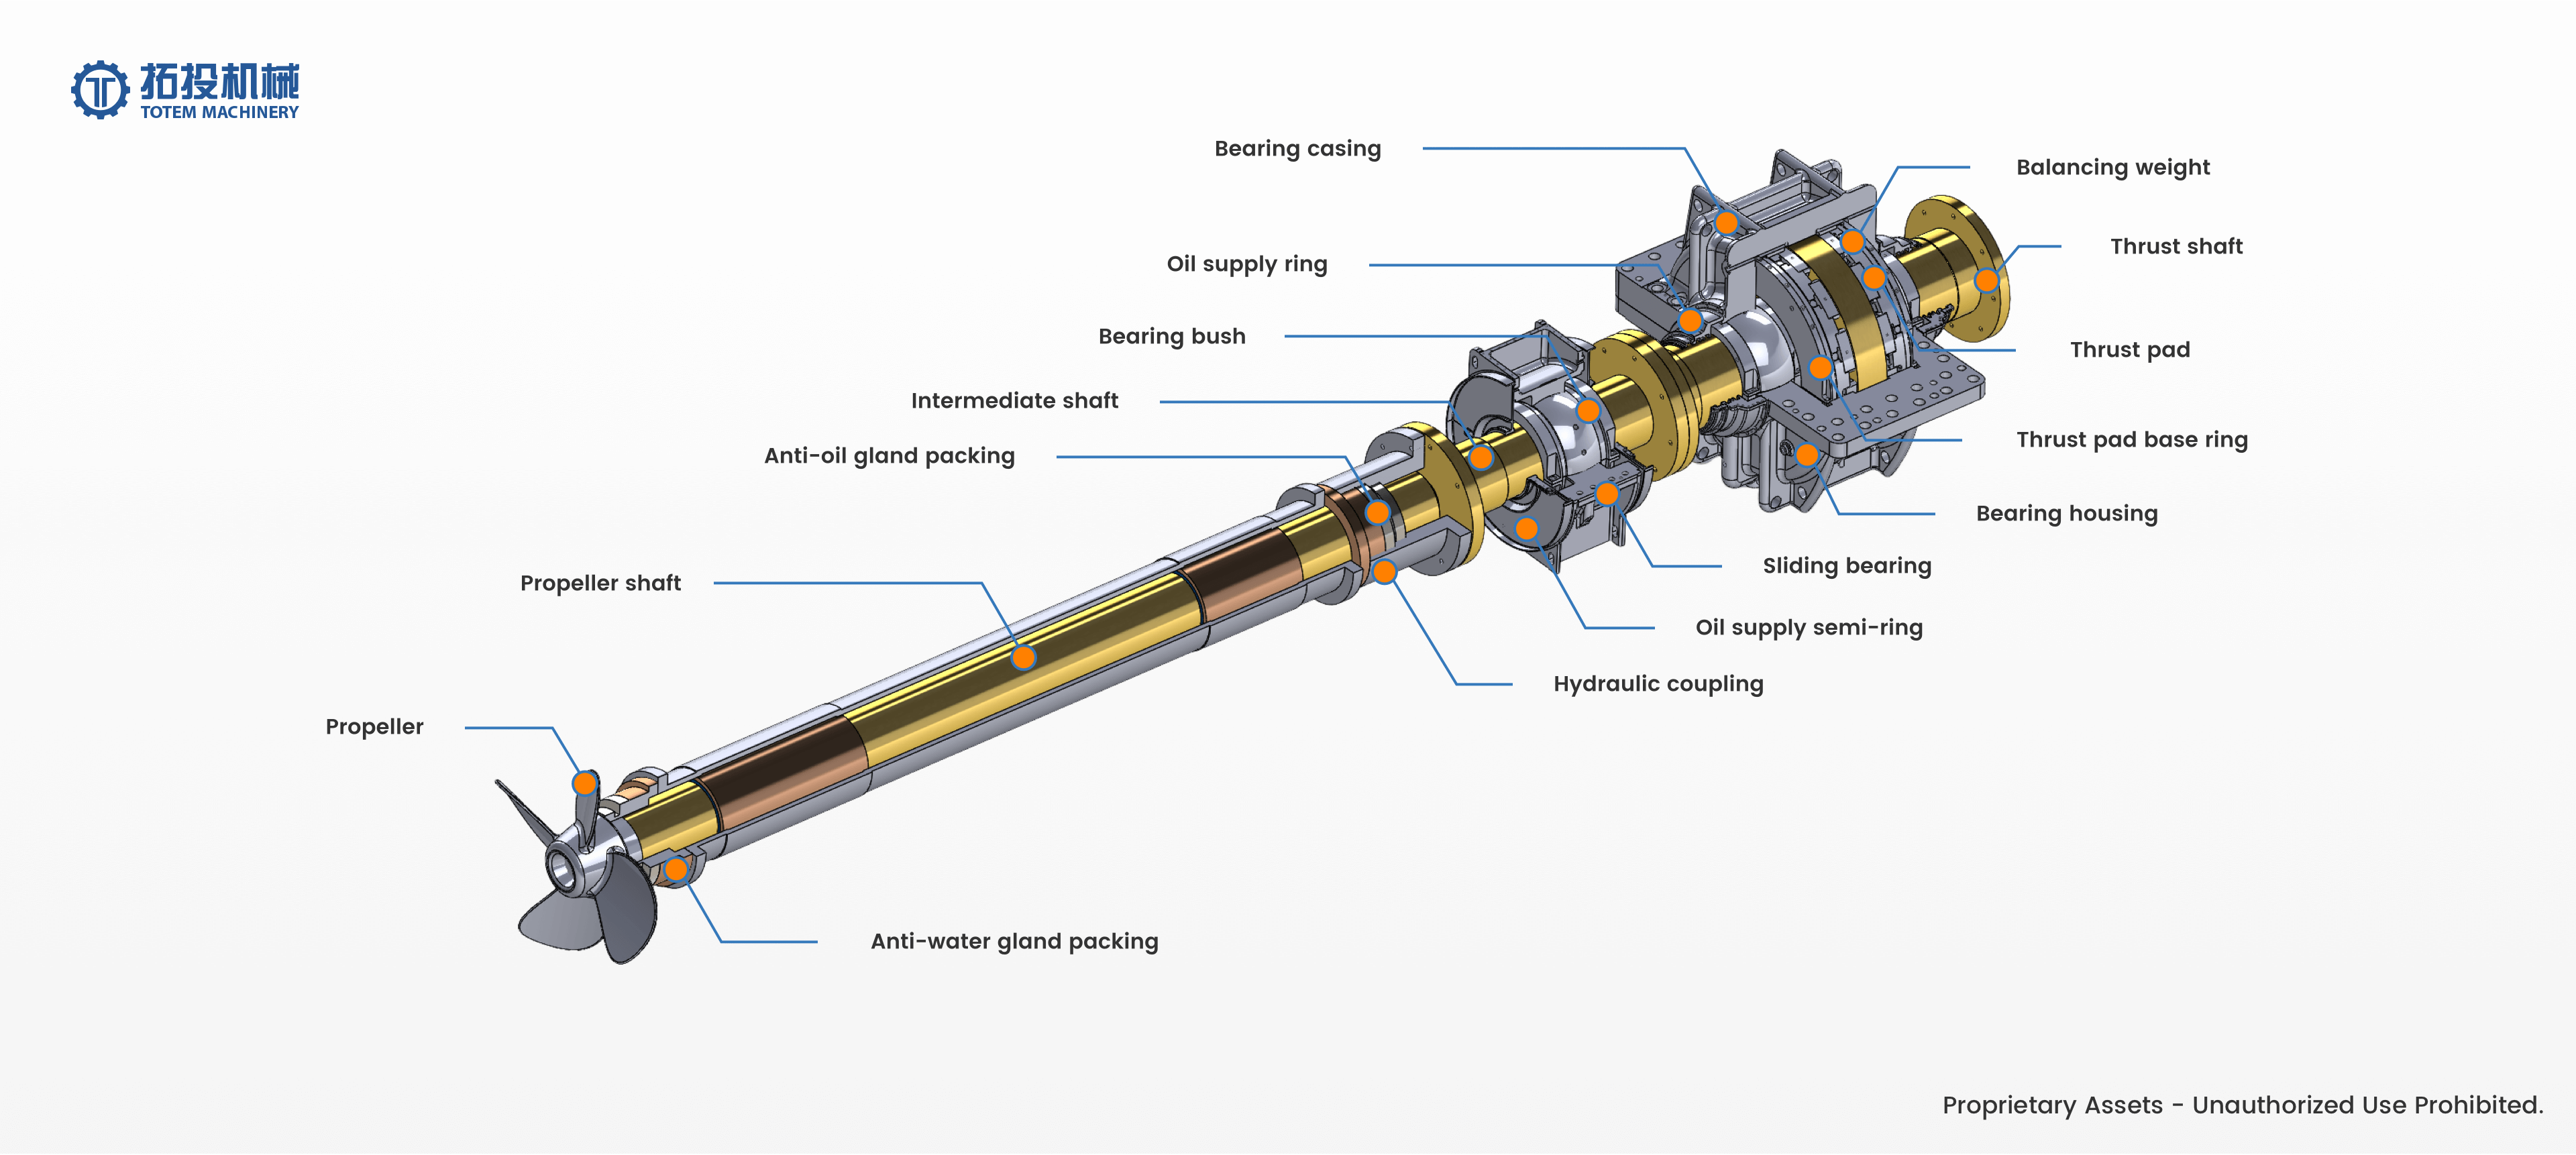
セメント工場の重機をアップグレードする場合でも、商船の推進ラインを装備する場合でも、精密に設計されたホワイトメタルベアリングを選択することで、すべてのコンポーネントが長期耐久性とシステム調和を実現するように構築され、予期せぬダウンタイムから重要な業務を保護します。
バビット加工は、比較的柔らかい白い金属 (バビット合金) を、通常は軟鋼、鋳鉄、または青銅で作られた堅牢な裏当てシェルに接着する、高度に特殊化された冶金プロセスです。この設計された複合構造は、重工業機器の回転シャフトが受ける巨大なラジアル荷重と厳しいねじれをサポートするように特別に設計されています。バビット材料は重要な犠牲層として機能します。主軸に比べて非常に柔らかく、耐摩擦性に優れているため、微細な粒子状の汚れを効果的に吸収します。この埋め込み機能により、長期間の連続運転中に高価なメインシャフトのかじり、傷、致命的な故障が防止されます。当社の製造プロセスは、構造バッキング強度と表面適合性の正確なバランスを維持することで、最適な動作安定性を保証し、メンテナンスのダウンタイムを削減し、産業用すべり軸受の耐用年数を大幅に延長します。
構造の完全性、寸法精度、および要求の厳しい環境における信頼性の高いパフォーマンスを保証するために、当社の生産は厳格で体系的なワークフローに従って行われます。標準的な製造手順は、スチールバッキングの準備、表面の洗浄、予熱と錫メッキ、バビット鋳造、冷却と荒加工、仕上げ加工、品質検査の 7 つの重要な段階に分かれています。


粗加工: 最初の旋削およびフライス加工操作は、原材料から表面のバリ、ミルスケール、寸法の不規則性を除去するために細心の注意を払って実行されます。これにより、後続のすべての冶金処理で均一できれいなベース形状が保証されます。
熱処理: スチールバッキングは重要な熱応力除去プロセスを受け、正確に 700°C に加熱され、5 ~ 6 時間保持されます。この重要なステップは、初期成形中に発生する内部製造応力を軽減します。その後、室温まで制御されたゆっくりとした冷却段階が続き、これにより、ベアリングが過酷な動作負荷を受けたときの将来の寸法歪みが防止されます。
機械研磨: バッキングシェルの内面を慎重に研磨して残留酸化物層を除去し、合金の最適な接着に必要な純粋で活性なベースメタルを露出させます。
化学洗浄: 露出した表面は、飽和 ZnCl2 溶液などの特定の工業用化学薬品で処理されます。これにより、残留油、グリース、微細な汚染物質が完全に除去されます。化学的にきれいな表面は、完璧な冶金的接合を実現するための基本的な前提条件です。
予熱: 化学的に洗浄されたシェルは約 200°C に予熱されます。ベアリング シェルの物理的なサイズ、壁の厚さ、質量に応じて、この熱浸漬プロセスには 45 分から 4 時間かかり、コンポーネント全体に完全に均一な温度分布が確保されます。
錫めっき: 加熱されたシェルは、活性 NH4Cl/ZnCl2 フラックスを利用して溶融錫浴に直ちに浸漬されます。このプロセスにより、重要な移行層として機能する均一で高級な錫コーティングが形成され、硬いスチール裏材と柔らかいバビット合金の間の究極の接着強度が最大化されます。
遠心鋳造は、当社の施設で高性能工業用滑り軸受を製造するために使用されている、最も信頼性の高い方法です。溶融したホワイトメタルを流し込みながら、準備されたベアリングシェルを正確に計算された高速で回転させることにより、遠心力により重い合金粒子が錫メッキの裏材に対して外側に押し出されます。この高度な遠心鋳造技術により、いくつかの重要な構造的利点が保証されます。それは、高密度の材料微細構造、非常に強力な冶金的結合、およびベアリングの完全性を損なう可能性のある内部多孔性、ブローホール、またはエアポケットの完全な排除です。
制御された冷却: 新たに鋳造されたベアリングは、直接空気または水のミストを使用して慎重に管理された冷却シーケンスを受けます。これにより、バビットが接着線から内側に向かって均一に固まり、熱衝撃、内部の裂け、亀裂が防止されます。
粗旋削とボーリング: 次に、ベアリングを荒加工して、余分なバビット材料と鋳造スラグを除去します。約 0.75 ~ 1.0 インチ (19 ~ 25 mm) の正確な在庫代が作業面に意図的に残されます。この許容値は、最終的な精密仕上げ作業に対応し、寸法精度を確保するために重要です。
精密ボーリング: ベアリングは正確な最終内径に合わせてボーリングされ、サポートするように設計された特定の回転シャフトに正確な幾何学的な位置合わせと正確なクリアランスを確保します。
ホーニングと研磨: バビットの内面は入念に研磨され、Ra ≤ 0.8 μm という厳密な目標表面仕上げが達成されます。この超滑らかな仕上げは、始動時の摩擦を最小限に抑え、初期摩耗を軽減し、動作中に効果的で連続的な流体力学的な油膜を維持するために不可欠です。
専用工具: 当社の CNC オペレーターは、この段階で非常に鋭利なハイポジすくい切削工具 (HSS や研磨アルミニウムグレードのインサートなど) を使用します。この特殊な工具は、柔らかいバビット表面構造の引き裂き、汚れ、微小変形を防ぎます。
視覚および寸法チェック: 徹底的な初期検査により、表面の亀裂や異物の混入がないことを確認し、続いて穴の直径、壁の厚さ、全体の真円度、真直度を正確に測定して、工学公差が厳密に遵守されていることを確認します。
非破壊検査 (NDT) と検証: 当社では超音波検査 (UT) を利用して内部結合の完全性を検証し、染料浸透検査 (PT) を利用して微細な表面の異常を検出します。サンプルバッチの破壊試験により、材料の破損は重要なバビットと鋼の界面ではなく、バビット層自体の内部で発生することがさらに検証されます。
セメント工場や船舶推進システムなどの重機の動作安定性を確保するには、極度の機械的ストレスに耐えることができるコンポーネントが必要です。主要な製造工程を完了した後、 滑り軸受は、 厳格かつ包括的な品質検査プロトコルを受けています。この重要なフェーズは、すべてのコンポーネントが最高の工業規格を満たしていることを検証するために細心の注意を払って設計されており、調達リスクを軽減し、要求の厳しい作業環境における長期的な信頼性を確保します。
正確な寸法精度は、産業用すべり軸受の機械的性能と寿命の基本的なベースラインです。当社の専任の品質保証チームは、施設から出荷される前に、各ベアリング ユニットの正確なサイズ、幾何公差、取り付け精度を検証するための綿密な測定を実施します。この厳密な寸法管理は、連続運転、高速運転、高負荷運転時の最適な潤滑油膜形成に直結する適正な内部すきまを確保するために不可欠です。正確な取り付けと正確な幾何学的な位置合わせを保証することで、購入者が現場での複雑な設置問題を回避し、摩擦による磨耗を最小限に抑え、重機の全体的な耐用年数を大幅に延長できるように支援します。すべての測定は文書化され、エンジニアリング チームに完全なトレーサビリティと安心感を提供します。
運用の安全性を損なう可能性のある隠れた構造上の欠陥がないことを保証するために、当社では浸透検査 (PT) に特に焦点を当てた高度な非破壊検査 (NDT) プロトコルを実装しています。この特殊な検査方法は、バビット金属ライニングとベアリングシェルに体系的に適用され、表面および表面付近の微小亀裂、気孔、接合の不一致、または加工欠陥を検出します。重機アプリケーションでは、高負荷条件下では最も微細な不連続性でも伝播する可能性があり、致命的な機器の故障につながる可能性があります。当社の厳格な PT 検査では、滑り軸受の完璧な完全性が検証され、ホワイト メタルが完全に健全で、しっかりと接着されており、荷重分散に影響を与える可能性のある欠陥がないことが確認されます。
以下のビジュアルドキュメントは、当社の産業用ベアリングの実際の PT 検査サイトを示しています。この透明性の高いテストプロセスにより、各コンポーネントが最終納品を許可される前に当社の高水準の品質要件を厳密に満たしていることが保証され、優れた構造に対する当社の取り組みの目に見える証拠となります。
成熟した加工技術と妥協のない試験フレームワークに依存する当社の工業用滑り軸受は、ヘビーデューティ用途の厳しい運用ニーズを満たすことが証明されています。過酷な環境を航行する船舶推進システムで使用される場合でも、一定の振動と激しい粉塵の下で動作する重量セメント粉砕装置で使用される場合でも、これらのベアリングは、高い動的負荷と長期連続運転に耐えることが徹底的に検証されています。当社の検査施設に合格したすべてのコンポーネントは、安定した振動のない性能を発揮することが認定されます。この厳格な検証プロセスにより、コンポーネントが複雑でストレスの高い作業条件でも機能するように設計されていることを知り、産業用バイヤーは調達決定に完全な自信を得ることができます。
特殊な産業プロジェクトでは、多くの場合、標準カタログを超えた非常に特殊なコンポーネント構成が必要であることを私たちは理解しています。標準化された品質チェックに加えて、当社はお客様の特定の技術図面に基づいたカスタマイズされた製造のための包括的な品質管理サポートを提供します。当社の品質保証チームは、お客様のエンジニアリング仕様と緊密に連携して、オーダーメイドの公差、独自の寸法、および特定の材料規格が厳密にテストおよび検証されていることを確認します。これにより、カスタム設計のホワイトメタルベアリングが当社の標準モデルとまったく同じ妥協のないレベルの品質保証を受けることが保証され、お客様固有のプロジェクト要件に完全に適合し、お客様の特殊機械へのシームレスな統合が保証されます。
PT
PT
セメント工場の重機用のホワイトメタル滑り軸受の安全な配送を確保することは、非常に重要な優先事項です。機械加工された表面の精度が高く、これらのコンポーネントはかなりの重量があるため、バビットの金属ライニングは衝撃や環境劣化に非常に敏感です。したがって、当社の多段階梱包システムは、海上、陸上、または航空輸送中の微小摩耗、酸化、構造応力のリスクを排除するように細心の注意を払って設計されています。
すべり軸受のすべての重要な表面、特に精密機械加工されたバビット金属の合わせ面と端面は、梱包前に厳密な準備が行われます。工業グレードの防錆油と特殊な保護剤で徹底的にコーティングされています。この後、VCI (揮発性腐食防止剤) 紙と耐久性の高い防湿フィルムを使用してコンポーネントを注意深く包みます。 VCI テクノロジーは、金属表面に目に見えない保護層を形成する腐食抑制分子を積極的に放出します。この多層バリアはベアリングを空気、塩分、湿気から効果的に隔離し、長期間の海上輸送や長期間の現場保管でも酸化や腐食を防ぎます。この細心の注意を払った準備により、ベアリングが設置場所で開梱されたときに、重要な公差と表面仕上げが施設から出荷されたときとまったく同じ状態に保たれることが保証されます。
重機のコンポーネントには、振動や衝撃による損傷を防ぐために堅牢な内部安定化が必要です。パールコットン、工業用フォーム、耐久性の高いゴムパッドなどの高密度クッション材が滑り軸受の周囲に戦略的に適用され、衝撃を吸収し、360 度完全な保護を提供します。ベアリングのかなりの重量に対処するために、カスタマイズされた木製サポートと精密にカットされた位置決めブロックが梱包ケース内に取り付けられています。これらの構造補強によりコンポーネントが所定の位置に厳密に固定され、輸送中の動的荷重によって引き起こされる転がり、ずれ、変位のリスクが排除されます。ベアリングを外部振動から隔離することで、ホワイトメタル結合の構造的完全性を保護し、過酷な使用にも即座に対応できるようにします。
外部防御は、強力な構造的完全性と優れた耐荷重能力を備えた強化された輸出グレードの木製ケースで構成されています。これらの頑丈な箱は、複数回の積み下ろしサイクルを含む国際物流の厳しさに耐えられるように特別に設計されており、世界的にスムーズに通関できるよう国際植物検疫基準に準拠するように処理されています。港湾管理者や現場設置チームによる安全な取り扱いを容易にするために、包括的な取り扱いマークが外側に明確にステンシルされています。これらには、正確な重心インジケーター、クレーンの指定された吊り上げポイント、湿気保護シンボル、および傾斜防止警告が含まれます。明確な識別により、吊り上げや索具作業が安全に実行され、偶発的な落下や不適切な取り扱いが防止されます。
すべてのプロジェクトには固有の物流要件があることを認識し、当社の梱包ソリューションは完全にカスタマイズできます。特定の輸送条件、目的地の港湾設備、プロジェクト現場の環境に応じて、当社は梱包戦略を適応させます。カスタマイズ オプションには、極端な天候に対応する強化された保護グレード、敏感な内陸ルート向けの特殊な緩衝方法、大型ベアリングの強化された固定構造、変更されたアウター ケースの設計が含まれます。当社のエンジニアリングチームは、調達および物流マネージャーと協力して最適な梱包構成を決定し、輸送リスクを最小限に抑え、輸送コストを最適化し、ベアリングがすぐに使用できる状態で到着することを保証します。


