


| Menge: | |
|---|---|
Weißmetall-Gleitlager sind hydrodynamisch von entscheidender Bedeutung Gleitlager für anspruchsvolle Industrieanwendungen, einschließlich Zementmühlen und schwere rotierende Maschinen. Die Gleitfläche dieser Lager besteht aus „Weißmetall“ – einer hochspezialisierten, silberfarbenen Lagerlegierung, die hauptsächlich aus Zinn, Blei, Antimon und Kupfer besteht. Diese spezielle metallurgische Zusammensetzung sorgt für eine außergewöhnliche Anpassungsfähigkeit und Einbettbarkeit, sodass das Lager mikroskopisch kleine Verunreinigungen absorbieren und gleichzeitig die teure Welle vor vorzeitigem Verschleiß schützen kann. Sie sind auf hohe Belastbarkeit, Laufruhe und Betriebssicherheit ausgelegt und zeichnen sich bei großen Betriebsbedingungen mit niedriger bis mittlerer Geschwindigkeit und hoher Belastung aus. Sie dienen als grundlegende Stütze, die den kontinuierlichen und stabilen Betrieb wichtiger Industrieanlagen gewährleistet.
Jenseits schwerer Industriemühlen, Gleitlager dienen als unverzichtbare Stützkomponenten für die Zwischenwelle in Schiffsantriebssystemen. In der Antriebsarchitektur eines Schiffes überbrückt die Zwischenwelle die Schubwelle und die Propellerwelle. Die Betriebsstabilität dieser Verbindung bestimmt direkt die Zuverlässigkeit und Leistungsübertragungseffizienz des gesamten Antriebsnetzwerks. Diese im Zwischenlagersitz eingebauten Weißmetalllager arbeiten eng mit der Welle, den Lagerbuchsen und den Schmiersystemen zusammen. Ihre Hauptfunktion besteht darin, die immense Radiallast der Zwischenwelle zu tragen und gleichzeitig eine strenge Ausrichtungsgenauigkeit im gesamten Wellensystem aufrechtzuerhalten.
Da das Gleitlager als direkte Arbeitsauflagefläche für die Zwischenwelle fungiert, werden strenge Anforderungen an Maßhaltigkeit, Oberflächengüte und Langzeitverschleißfestigkeit gestellt. Um diesen strengen Anforderungen gerecht zu werden, bietet unser Unternehmen maßgeschneiderte Konstruktionen und Präzisionsfertigung von Gleitlagern an, die auf bestimmte Schiffstypen, Wellendurchmesser und einzigartige Lastbedingungen zugeschnitten sind. Dieser maßgeschneiderte Ansatz garantiert zuverlässige Leistung auch bei langfristigem Dauerbetrieb unter komplexen und rauen Seebedingungen und hilft Schiffsbetreibern und Werften, die Wartungshäufigkeit und Betriebsrisiken zu reduzieren.
 |
 |
 |
Das Gleitlager ist zwar eine zentrale Einzelkomponente, operiert jedoch in einem stark voneinander abhängigen Netzwerk. In einem kompletten Schiffsantriebssystem bilden das Zwischenwellenlagersystem, die Drucklager, die Druckwellen und die Propellerwellen zusammen ein einheitliches Antriebswellensystem. Im maritimen Einsatz muss der vom Propeller erzeugte enorme Schub effizient über die Propellerwelle, die Zwischenwelle und die Schubwelle übertragen werden. Während dieses intensiven dynamischen Prozesses sorgen die Gleitlager der Zwischenwelle und ihre speziellen Schmiersysteme für eine kontinuierliche, stabile Unterstützung und sorgen dafür, dass die Kraftübertragung reibungslos und äußerst zuverlässig bleibt.
Unser Unternehmen ist sich der dringenden Notwendigkeit einer systemweiten Kompatibilität bewusst und geht über die Herstellung einzelner Komponenten hinaus, um umfassende Anpassungsmöglichkeiten für das gesamte Schiffsantriebssystem bereitzustellen. Wir liefern und integrieren verschiedene Schlüsselkomponenten, darunter Zwischenwellen, Lagerbuchsen, Druckwellen, Drucklagerkomponenten, Propellerwellenbaugruppen und zugehörige strukturelle Lagerelemente. Indem wir uns auf die präzise Abstimmung zwischen dem Weißmetall-Gleitlager und dem breiteren Zwischenwellenlagersystem konzentrieren, tragen wir dazu bei, Kompatibilitätsrisiken während der Installation und des Betriebs zu vermeiden. Dieser zuverlässige Fertigungsansatz ermöglicht es unseren Kunden, stabile, steuerbare und effiziente Schiffsantriebssysteme zu bauen und eine Komplettlösung von einzelnen Präzisionskomponenten bis zur gesamten Antriebswellenarchitektur zu liefern.
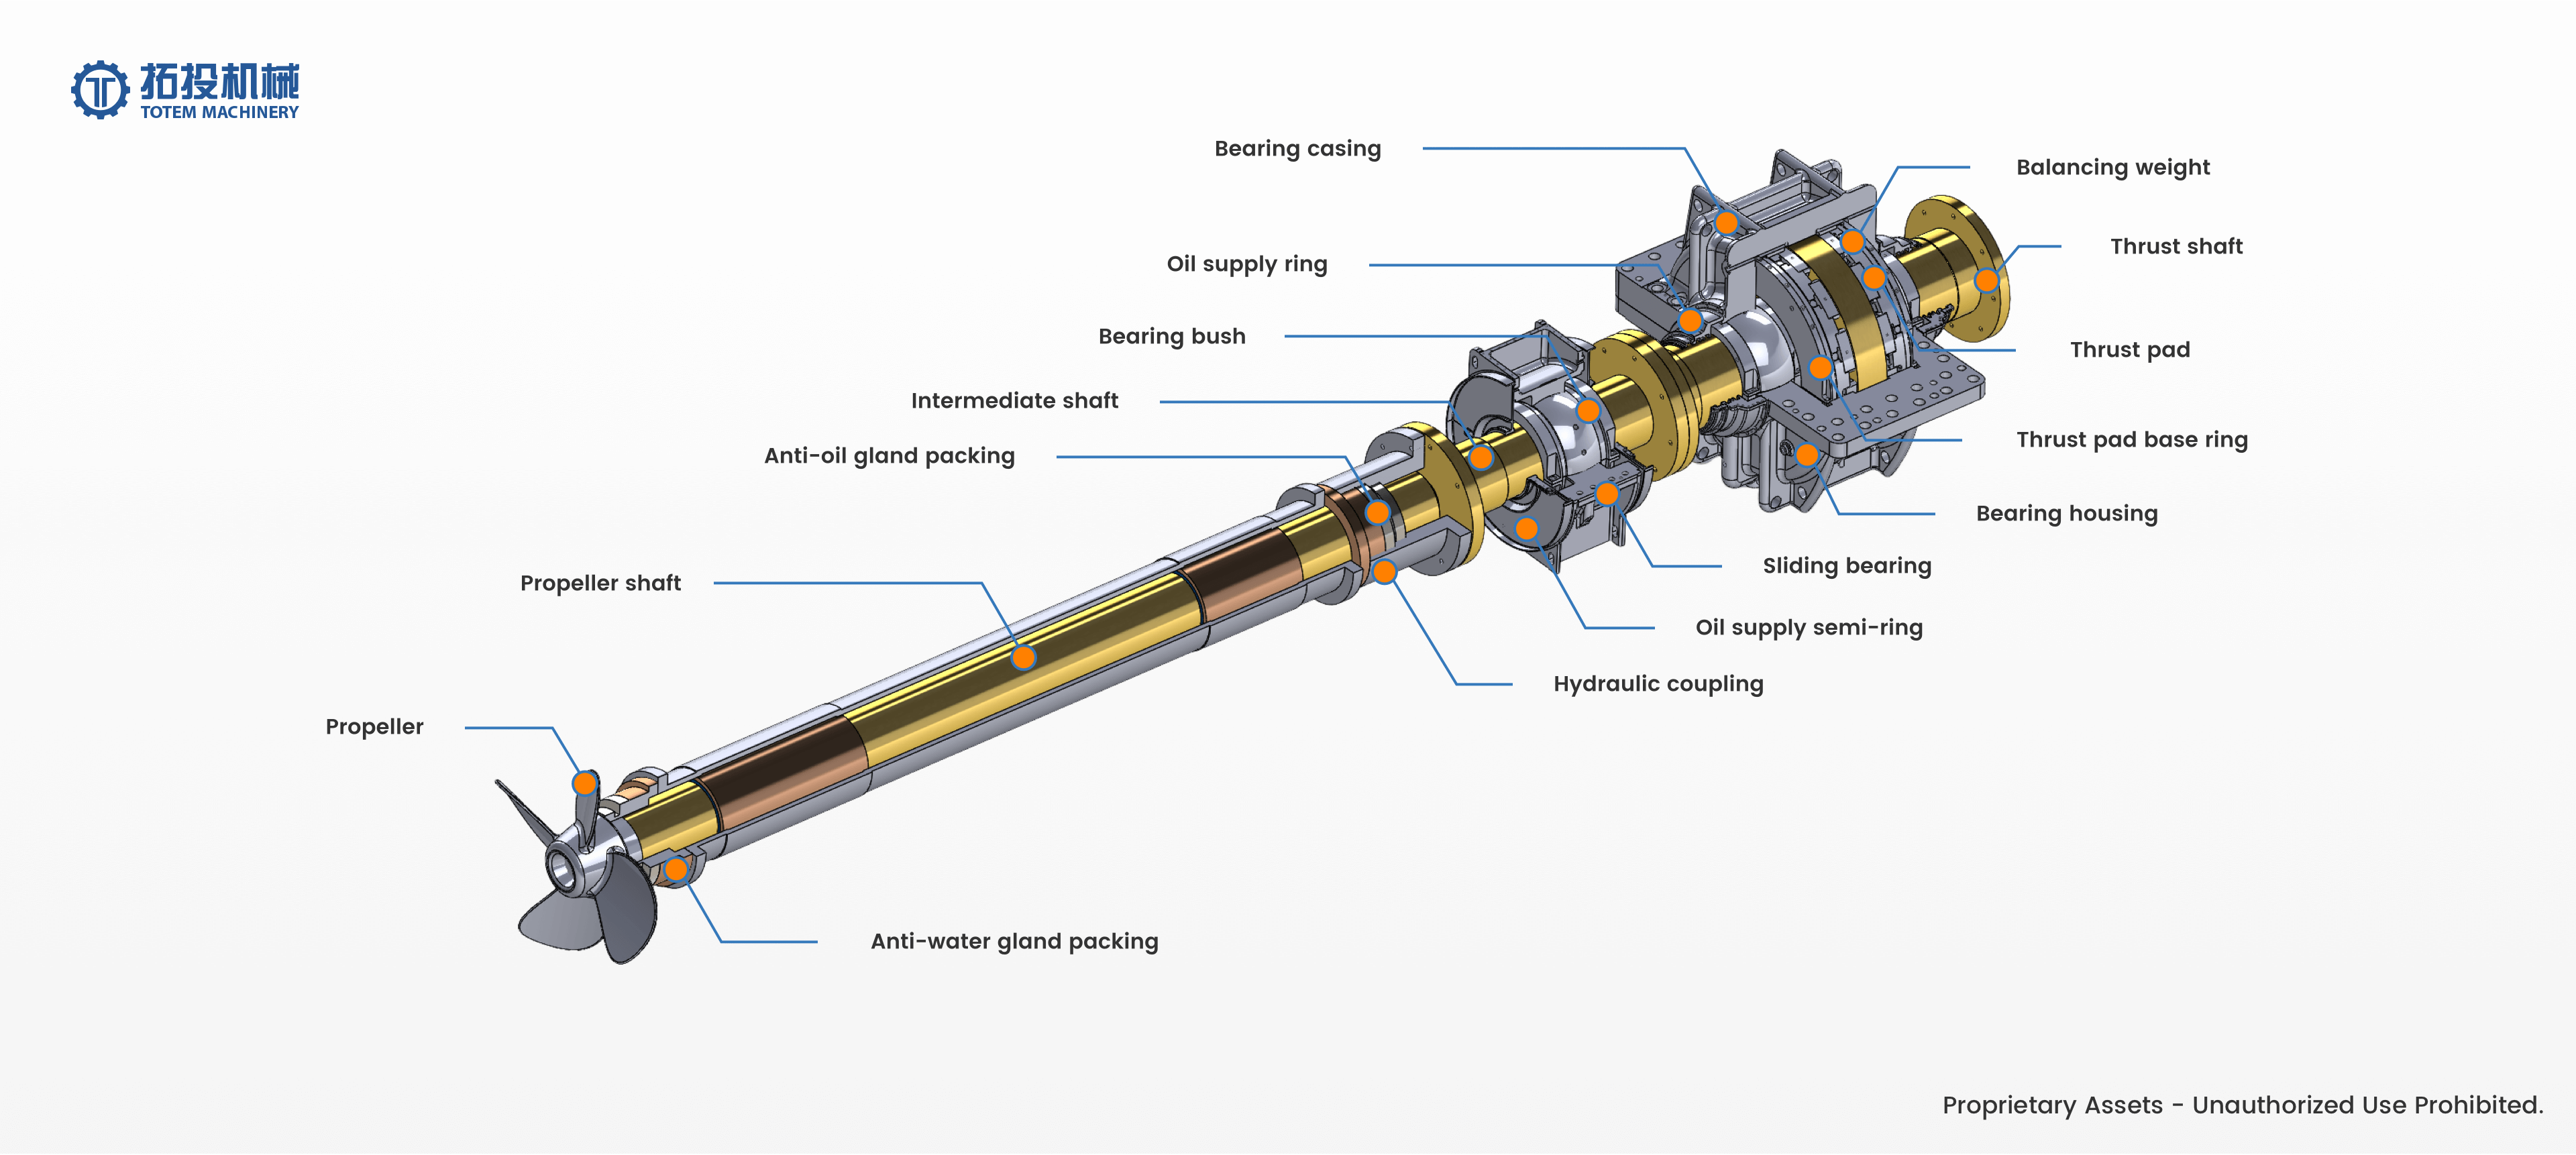
Ganz gleich, ob es sich um die Aufrüstung schwerer Maschinen einer Zementmühle oder die Ausstattung der Antriebslinie eines Handelsschiffs handelt: Die Auswahl präzise gefertigter Weißmetalllager stellt sicher, dass jede Komponente auf langfristige Haltbarkeit und Systemharmonie ausgelegt ist und Ihre kritischen Abläufe vor unerwarteten Ausfallzeiten schützt.
Babbitting ist ein hochspezialisiertes metallurgisches Verfahren, bei dem ein relativ weiches Weißmetall (Babbitt-Legierung) mit einer robusten Trägerschale verbunden wird, die typischerweise aus Weichstahl, Gusseisen oder Bronze besteht. Diese konstruierte Verbundstruktur wurde speziell dafür entwickelt, die enormen Radiallasten und starken Torsionen zu tragen, denen rotierende Wellen in schweren Industrieanlagen ausgesetzt sind. Das Babbitt-Material fungiert als kritische Opferschicht. Da es deutlich weicher als die Hauptwelle ist und über hervorragende Gleiteigenschaften verfügt, absorbiert es effektiv mikroskopisch kleine Partikelverschmutzungen. Diese Einbettungsfähigkeit verhindert Abrieb, Riefenbildung und einen katastrophalen Ausfall der teuren Hauptwelle bei längerem Dauerbetrieb. Durch die Aufrechterhaltung eines präzisen Gleichgewichts zwischen struktureller Trägerfestigkeit und Oberflächenanpassungsfähigkeit gewährleistet unser Herstellungsprozess eine optimale Betriebsstabilität, reduziert Wartungsausfallzeiten und verlängert die Lebensdauer von Industriegleitlagern erheblich.
Um strukturelle Integrität, Maßgenauigkeit und zuverlässige Leistung in anspruchsvollen Umgebungen zu gewährleisten, folgt unsere Produktion einem strengen, systematischen Arbeitsablauf. Das Standardherstellungsverfahren ist in sieben kritische Phasen unterteilt: Vorbereitung der Stahlunterlage, Oberflächenreinigung, Vorwärmen und Verzinnen, Babbitt-Guss, Abkühlen und Grobbearbeitung, Endbearbeitung und Qualitätsprüfung.


Grobbearbeitung: Die ersten Dreh- und Fräsvorgänge werden sorgfältig durchgeführt, um Oberflächengrate, Zunder und Maßunregelmäßigkeiten aus dem Rohmaterial zu entfernen. Dies gewährleistet eine einheitliche, saubere Grundgeometrie für alle nachfolgenden metallurgischen Behandlungen.
Wärmebehandlung: Der Stahlträger wird einem kritischen thermischen Entspannungsprozess unterzogen, auf genau 700 °C erhitzt und 5–6 Stunden lang gehalten. Dieser wesentliche Schritt entlastet interne Fertigungsspannungen, die während der anfänglichen Umformung entstehen. Anschließend erfolgt eine kontrollierte, langsame Abkühlphase auf Raumtemperatur, die bei hoher Betriebsbelastung des Lagers einen späteren Maßverzug verhindert.
Mechanisches Schleifen: Die Innenfläche der Trägerschale wird sorgfältig geschliffen, um verbleibende Oxidschichten zu entfernen und das reine, aktive Grundmetall freizulegen, das für eine optimale Legierungshaftung erforderlich ist.
Chemische Reinigung: Die freiliegende Oberfläche wird dann mit speziellen industriellen chemischen Mitteln behandelt, einschließlich einer gesättigten ZnCl₂-Lösung. Dadurch werden Restöle, Fette und mikroskopische Verunreinigungen vollständig entfernt. Eine makellose, chemisch saubere Oberfläche ist die Grundvoraussetzung für eine einwandfreie metallurgische Verbindung.
Vorwärmen: Die chemisch gereinigte Schale wird auf ca. 200 °C vorgewärmt. Abhängig von der physikalischen Größe, Wandstärke und Masse der Lagerschale dauert dieser thermische Einweichprozess zwischen 45 Minuten und 4 Stunden, um eine völlig gleichmäßige Temperaturverteilung über das gesamte Bauteil zu gewährleisten.
Verzinnen: Die erhitzte Hülle wird sofort in ein geschmolzenes Zinnbad unter Verwendung eines aktiven NH₄Cl/ZnCl₂-Flussmittels eingetaucht. Durch diesen Prozess entsteht eine gleichmäßige, hochwertige Zinnbeschichtung, die als wichtige Übergangsschicht fungiert und die ultimative Haftfestigkeit zwischen dem starren Stahlträger und der weicheren Babbitt-Legierung maximiert.
Das Schleudergussverfahren ist in unserem Werk das bevorzugte und zuverlässigste Verfahren zur Herstellung von Hochleistungs-Industriegleitlagern. Durch die Drehung der vorbereiteten Lagerschale mit genau berechneten hohen Geschwindigkeiten beim Eingießen des geschmolzenen Weißmetalls treibt die Zentrifugalkraft die schwereren Legierungspartikel nach außen gegen den verzinnten Träger. Diese fortschrittliche Schleudergusstechnik gewährleistet mehrere wichtige strukturelle Vorteile: eine äußerst dichte Materialmikrostruktur, eine außergewöhnlich starke metallurgische Bindung und die vollständige Eliminierung interner Porosität, Lunker oder Lufteinschlüsse, die die Lagerintegrität beeinträchtigen könnten.
Kontrollierte Kühlung: Das neu gegossene Lager durchläuft eine sorgfältig gesteuerte Kühlsequenz mit gerichteter Luft oder Wassernebel. Dadurch wird das Babbitt dazu gezwungen, sich gleichmäßig von der Verbindungslinie nach innen zu verfestigen, wodurch thermische Schocks, innere Risse oder Risse vermieden werden.
Grobes Drehen und Bohren: Das Lager wird dann grob bearbeitet, um überschüssiges Babbitt-Material und Gussschlacke zu entfernen. Auf der Arbeitsfläche wird absichtlich eine präzise Materialzugabe von ca. 19–25 mm (0,75–1,0 Zoll) gelassen. Diese Toleranz ist entscheidend für die abschließende Präzisionsbearbeitung und die Sicherstellung der Maßhaltigkeit.
Präzisionsbohren: Das Lager wird auf seinen exakten endgültigen Innendurchmesser aufgebohrt, um eine exakte geometrische Ausrichtung und eine präzise Spielpassung für die spezifische rotierende Welle, die es tragen soll, zu gewährleisten.
Honen und Polieren: Die innere Babbitt-Oberfläche wird sorgfältig poliert, um eine strenge Zieloberflächengüte von Ra ≤ 0,8 μm zu erreichen. Diese ultraglatte Oberfläche ist unbedingt erforderlich, um die Anlaufreibung zu minimieren, den anfänglichen Verschleiß zu reduzieren und während des Betriebs einen wirksamen, kontinuierlichen hydrodynamischen Ölfilm aufrechtzuerhalten.
Spezialwerkzeuge: Unsere CNC-Bediener verwenden in dieser Phase extrem scharfe Schneidwerkzeuge mit hohem Spanwinkel (z. B. HSS- oder polierte Aluminium-Wendeschneidplatten). Dieses Spezialwerkzeug verhindert ein Reißen, Verschmieren oder Mikroverformen der weichen Babbitt-Oberflächenstruktur.
Sicht- und Maßprüfungen: Gründliche Erstinspektionen bestätigen das Fehlen von Oberflächenrissen oder Fremdeinschlüssen, gefolgt von einer präzisen Messung des Bohrungsdurchmessers, der Wandstärke, der Gesamtrundheit und der Geradheit, um die strikte Einhaltung technischer Toleranzen sicherzustellen.
Zerstörungsfreie Prüfung (NDT) und Validierung: Wir nutzen Ultraschallprüfungen (UT), um die Integrität der inneren Bindung zu überprüfen, und Farbeindringprüfungen (PT), um mikroskopische Oberflächenanomalien zu erkennen. Zerstörende Tests an Musterchargen bestätigen außerdem, dass Materialfehler innerhalb der Babbitt-Schicht selbst auftreten, niemals an der kritischen Babbitt-Stahl-Grenzfläche.
Um die Betriebsstabilität von Schwermaschinen wie Zementmühlen und Schiffsantriebssystemen zu gewährleisten, sind Komponenten erforderlich, die extremen mechanischen Belastungen standhalten. Nach Abschluss der wichtigsten Herstellungsprozesse sind unsere Gleitlager durchlaufen ein strenges und umfassendes Qualitätsprüfprotokoll. Diese kritische Phase wird sorgfältig gestaltet, um zu überprüfen, ob jede Komponente den höchsten Industriestandards entspricht, Beschaffungsrisiken zu minimieren und eine langfristige Zuverlässigkeit in anspruchsvollen Arbeitsumgebungen sicherzustellen.
Präzise Maßhaltigkeit ist die Grundvoraussetzung für die mechanische Leistungsfähigkeit und Langlebigkeit von Industriegleitlagern. Unser engagiertes Qualitätssicherungsteam führt sorgfältige Messungen durch, um die genaue Größe, die geometrischen Toleranzen und die Passgenauigkeit jeder Lagereinheit zu überprüfen, bevor sie das Werk verlässt. Diese strenge Maßkontrolle ist unerlässlich, um ein ordnungsgemäßes Innenspiel zu gewährleisten, das direkten Einfluss auf die optimale Bildung eines Schmierölfilms im Dauerbetrieb, bei hoher Geschwindigkeit oder bei hoher Last hat. Durch die Gewährleistung einer präzisen Passung und exakten geometrischen Ausrichtung helfen wir Käufern, komplexe Installationsprobleme vor Ort zu vermeiden, reibungsbedingten Verschleiß zu minimieren und die Gesamtlebensdauer der Schwermaschinen erheblich zu verlängern. Jede Messung wird dokumentiert, um Ihren Ingenieurteams vollständige Rückverfolgbarkeit und Sicherheit zu bieten.
Um sicherzustellen, dass es keine versteckten strukturellen Mängel gibt, die die Betriebssicherheit beeinträchtigen könnten, implementieren wir fortschrittliche Protokolle zur zerstörungsfreien Prüfung (NDT), mit besonderem Schwerpunkt auf der Penetrationsprüfung (PT). Diese spezielle Inspektionsmethode wird systematisch auf die Babbitt-Metallauskleidung und die Lagerschale angewendet, um Mikrorisse, Porosität, Verbindungsinkonsistenzen oder Verarbeitungsfehler an der Oberfläche und in oberflächennahen Bereichen zu erkennen. Bei Schwermaschinenanwendungen kann sich selbst die mikroskopischste Diskontinuität unter Hochlastbedingungen ausbreiten und möglicherweise zu einem katastrophalen Geräteausfall führen. Unsere strenge PT-Inspektion überprüft die einwandfreie Integrität des Gleitlagers und bestätigt, dass das weiße Metall vollkommen intakt, sicher verbunden und frei von Mängeln ist, die die Lastverteilung beeinträchtigen könnten.
Die folgende visuelle Dokumentation zeigt unseren tatsächlichen PT-Inspektionsstandort für unsere Industrielager. Dieser transparente Testprozess stellt sicher, dass jede Komponente unsere hohen Qualitätsanforderungen strikt erfüllt, bevor sie zur endgültigen Lieferung freigegeben wird, und ist ein sichtbarer Beweis für unser Engagement für strukturelle Exzellenz.
Unsere industriellen Gleitlager basieren auf ausgereifter Verarbeitungstechnologie und einem kompromisslosen Testrahmen und erfüllen nachweislich die strengen Betriebsanforderungen von Hochleistungsanwendungen. Ganz gleich, ob sie in Schiffsantriebssystemen eingesetzt werden, die in rauen Umgebungen unterwegs sind, oder in schweren Zementmahlanlagen, die ständigen Vibrationen und starkem Staub ausgesetzt sind: Diese Lager sind gründlich auf die Bewältigung hoher dynamischer Belastungen und einen langfristigen Dauerbetrieb geprüft. Jede Komponente, die unsere Prüfeinrichtung erfolgreich besteht, ist für eine stabile, vibrationsfreie Leistung zertifiziert. Dieser strenge Validierungsprozess gibt industriellen Einkäufern volles Vertrauen in ihre Beschaffungsentscheidungen und gibt ihnen die Gewissheit, dass die Komponenten für den Einsatz unter komplexen, hochbeanspruchten Arbeitsbedingungen ausgelegt sind.
Wir verstehen, dass spezielle Industrieprojekte oft sehr spezifische Komponentenkonfigurationen erfordern, die über Standardkataloge hinausgehen. Zusätzlich zu unseren standardisierten Qualitätsprüfungen bieten wir umfassende Unterstützung bei der Qualitätskontrolle für kundenspezifische Fertigungen auf Basis Ihrer spezifischen technischen Zeichnungen. Unser Qualitätssicherungsteam arbeitet eng mit Ihren technischen Spezifikationen zusammen, um sicherzustellen, dass maßgeschneiderte Toleranzen, einzigartige Abmessungen und spezifische Materialstandards streng geprüft und verifiziert werden. Dies garantiert, dass maßgeschneiderte Weißmetalllager genau das gleiche kompromisslose Maß an Qualitätssicherung erhalten wie unsere Standardmodelle, sodass sie perfekt auf Ihre individuellen Projektanforderungen abgestimmt sind und eine nahtlose Integration in Ihre Spezialmaschinen gewährleisten.
PT
PT
Die Gewährleistung der sicheren Lieferung von Weißmetall-Gleitlagern für Schwermaschinen in Zementwerken hat oberste Priorität. Aufgrund der hohen Präzision der bearbeiteten Oberflächen und des erheblichen Gewichts dieser Komponenten ist die Babbitt-Metallauskleidung äußerst empfindlich gegenüber Stößen und Umwelteinflüssen. Daher ist unser mehrstufiges Verpackungssystem sorgfältig darauf ausgelegt, die Risiken von Mikroabrieb, Oxidation und struktureller Belastung bei See-, Land- oder Luftfracht auszuschließen.
Alle kritischen Oberflächen des Gleitlagers, insbesondere die präzisionsgefertigten Babbitt-Metall-Passflächen und Endflächen, werden vor dem Verpacken einer gründlichen Vorbereitung unterzogen. Sie sind gründlich mit Rostschutzöl in Industriequalität und speziellen Schutzmitteln beschichtet. Anschließend werden die Komponenten sorgfältig mit VCI-Papier (Volatile Corrosion Inhibitor) und robusten Feuchtigkeitssperrfolien umwickelt. Die VCI-Technologie setzt aktiv korrosionshemmende Moleküle frei, die eine unsichtbare Schutzschicht auf den Metalloberflächen bilden. Diese mehrschichtige Barriere isoliert das Lager effektiv vor Luft, Salz und Feuchtigkeit und verhindert so Oxidation und Korrosion auch bei längerem Seetransport oder längerer Lagerung vor Ort. Diese sorgfältige Vorbereitung stellt sicher, dass beim Auspacken des Lagers am Installationsort die kritischen Toleranzen und die Oberflächenbeschaffenheit genau so bleiben, wie sie beim Verlassen unseres Werks waren.
Schwere Maschinenkomponenten erfordern eine robuste interne Stabilisierung, um Schäden durch Vibrationen und Stöße zu verhindern. Hochdichte Polstermaterialien, darunter Perlbaumwolle, Industrieschaum und hochbelastbare Gummipolster, werden strategisch rund um das Gleitlager angebracht, um Stöße zu absorbieren und einen vollständigen 360-Grad-Schutz zu bieten. Um dem erheblichen Gewicht des Lagers Rechnung zu tragen, sind im Verpackungskarton maßgeschneiderte Holzstützen und präzisionsgeschnittene Positionierungsblöcke installiert. Diese strukturellen Verstärkungen sichern die Komponente zuverlässig an ihrem Platz und eliminieren jegliche Gefahr des Rollens, Verschiebens oder Verschiebens aufgrund dynamischer Belastungen während des Transports. Indem wir das Lager von externen Vibrationen isolieren, schützen wir die strukturelle Integrität der Weißmetallbindung und stellen so eine sofortige Einsatzbereitschaft für den Hochleistungsbetrieb sicher.
Die Außenverteidigung besteht aus einem verstärkten Holzgehäuse in Exportqualität, das mit starker struktureller Integrität und außergewöhnlicher Tragfähigkeit konstruiert ist. Diese Hochleistungskisten sind speziell dafür konzipiert, den Strapazen der internationalen Logistik, einschließlich mehrerer Be- und Entladezyklen, standzuhalten, und werden so behandelt, dass sie den internationalen Pflanzenschutzstandards entsprechen, um eine reibungslose Zollabfertigung weltweit zu gewährleisten. Um die sichere Handhabung durch Hafenbetreiber und Installationsteams vor Ort zu erleichtern, sind auf der Außenseite deutlich sichtbare Handhabungsmarkierungen angebracht. Dazu gehören präzise Schwerpunktanzeigen, ausgewiesene Hebepunkte für Kräne, Feuchtigkeitsschutzsymbole und Kippwarnungen. Eine eindeutige Kennzeichnung stellt sicher, dass Hebe- und Montagevorgänge sicher ausgeführt werden, und verhindert versehentliches Herunterfallen oder unsachgemäße Handhabung.
Da jedes Projekt einzigartige logistische Anforderungen hat, können unsere Verpackungslösungen vollständig individuell angepasst werden. Abhängig von den spezifischen Transportbedingungen, den Einrichtungen des Zielhafens und der Umgebung des Projektstandorts passen wir unsere Verpackungsstrategien an. Zu den kundenspezifischen Optionen gehören verbesserte Schutzgrade für extreme Wetterbedingungen, spezielle Dämpfungsmethoden für empfindliche Binnenrouten, verstärkte Befestigungsstrukturen für übergroße Lager und modifizierte Außengehäusedesigns. Unser Engineering-Team arbeitet mit Einkaufs- und Logistikmanagern zusammen, um die optimale Verpackungskonfiguration zu ermitteln, Transportrisiken zu minimieren, Frachtkosten zu optimieren und sicherzustellen, dass die Lager in makellosem, einsatzbereitem Zustand ankommen.


