


| Quantité : | |
|---|---|
Les paliers lisses en métal blanc sont essentiels à l'hydrodynamique paliers lisses conçus pour les applications industrielles exigeantes, notamment les broyeurs à ciment et les machines tournantes lourdes. La surface de glissement de ces roulements est formée de « métal blanc » – un alliage de roulement hautement spécialisé de couleur argentée principalement composé d'étain, de plomb, d'antimoine et de cuivre. Cette composition métallurgique spécifique offre une conformabilité et une incorporation exceptionnelles, permettant au roulement d'absorber les contaminants microscopiques tout en protégeant l'arbre coûteux d'une usure prématurée. Conçus pour offrir une capacité de charge élevée, des performances de fonctionnement fluides et une sécurité opérationnelle, ils excellent dans les conditions de fonctionnement à grande échelle, à vitesse faible à moyenne et à charge lourde, agissant comme le support fondamental qui garantit le fonctionnement continu et stable des équipements industriels clés.
Au-delà des usines industrielles lourdes, les paliers lisses sont des composants de support indispensables pour l'arbre intermédiaire dans les systèmes de propulsion marins. Dans l'architecture de propulsion d'un navire, l'arbre intermédiaire relie l'arbre de poussée et l'arbre d'hélice. La stabilité opérationnelle de cette connexion détermine directement la fiabilité et l’efficacité de la transmission de puissance de l’ensemble du réseau de propulsion. Installés dans le siège du roulement intermédiaire, ces roulements en métal blanc fonctionnent en étroite coordination avec l'arbre, les coussinets et les systèmes de lubrification. Leur fonction principale est de supporter l'immense charge radiale de l'arbre intermédiaire tout en maintenant une précision d'alignement stricte sur l'ensemble du système d'arbre.
Étant donné que le roulement lisse agit comme surface de support de travail directe pour l'arbre intermédiaire, il est confronté à des exigences rigoureuses en matière de précision dimensionnelle, de finition de surface et de résistance à l'usure à long terme. Pour répondre à ces exigences strictes, notre société propose une conception personnalisée et une fabrication de précision de paliers lisses adaptés à des types de navires, des diamètres d'arbre et des conditions de charge uniques spécifiques. Cette approche sur mesure garantit des performances fiables même lors d'un fonctionnement continu à long terme dans des conditions de mer complexes et difficiles, aidant ainsi les exploitants de navires et les chantiers navals à réduire la fréquence de maintenance et les risques opérationnels.
 |
 |
 |
Bien que le palier lisse soit un composant individuel essentiel, il fonctionne au sein d’un réseau hautement interdépendant. Dans un système de propulsion de navire complet, le système de roulements d'arbre intermédiaire, les butées, les arbres de butée et les arbres d'hélice fonctionnent ensemble pour former un système d'arbre de propulsion unifié. Lors des opérations maritimes, l'immense poussée générée par l'hélice doit être transmise efficacement à travers l'arbre d'hélice, l'arbre intermédiaire et l'arbre de poussée. Tout au long de ce processus dynamique intense, les paliers lisses de l'arbre intermédiaire et leurs systèmes de lubrification dédiés fournissent un support continu et stable, garantissant que la transmission de puissance reste fluide et hautement fiable.
Reconnaissant le besoin critique d'une compatibilité à l'échelle du système, notre société va au-delà de la fabrication de composants individuels pour fournir des capacités complètes d'adaptation pour l'ensemble du système de propulsion marine. Nous fournissons et intégrons divers composants clés, notamment des arbres intermédiaires, des coussinets de roulement, des arbres de butée, des composants de butée, des ensembles d'arbres d'hélice et des éléments de roulement structurels associés. En nous concentrant sur l'adéquation précise entre le roulement lisse en métal blanc et le système de roulement d'arbre intermédiaire plus large, nous contribuons à éliminer les risques de compatibilité lors de l'installation et du fonctionnement. Cette approche de fabrication fiable permet à nos clients de construire des systèmes de propulsion de navires stables, contrôlables et efficaces, offrant une solution complète depuis les composants de précision individuels jusqu'à l'architecture complète de l'arbre de propulsion.
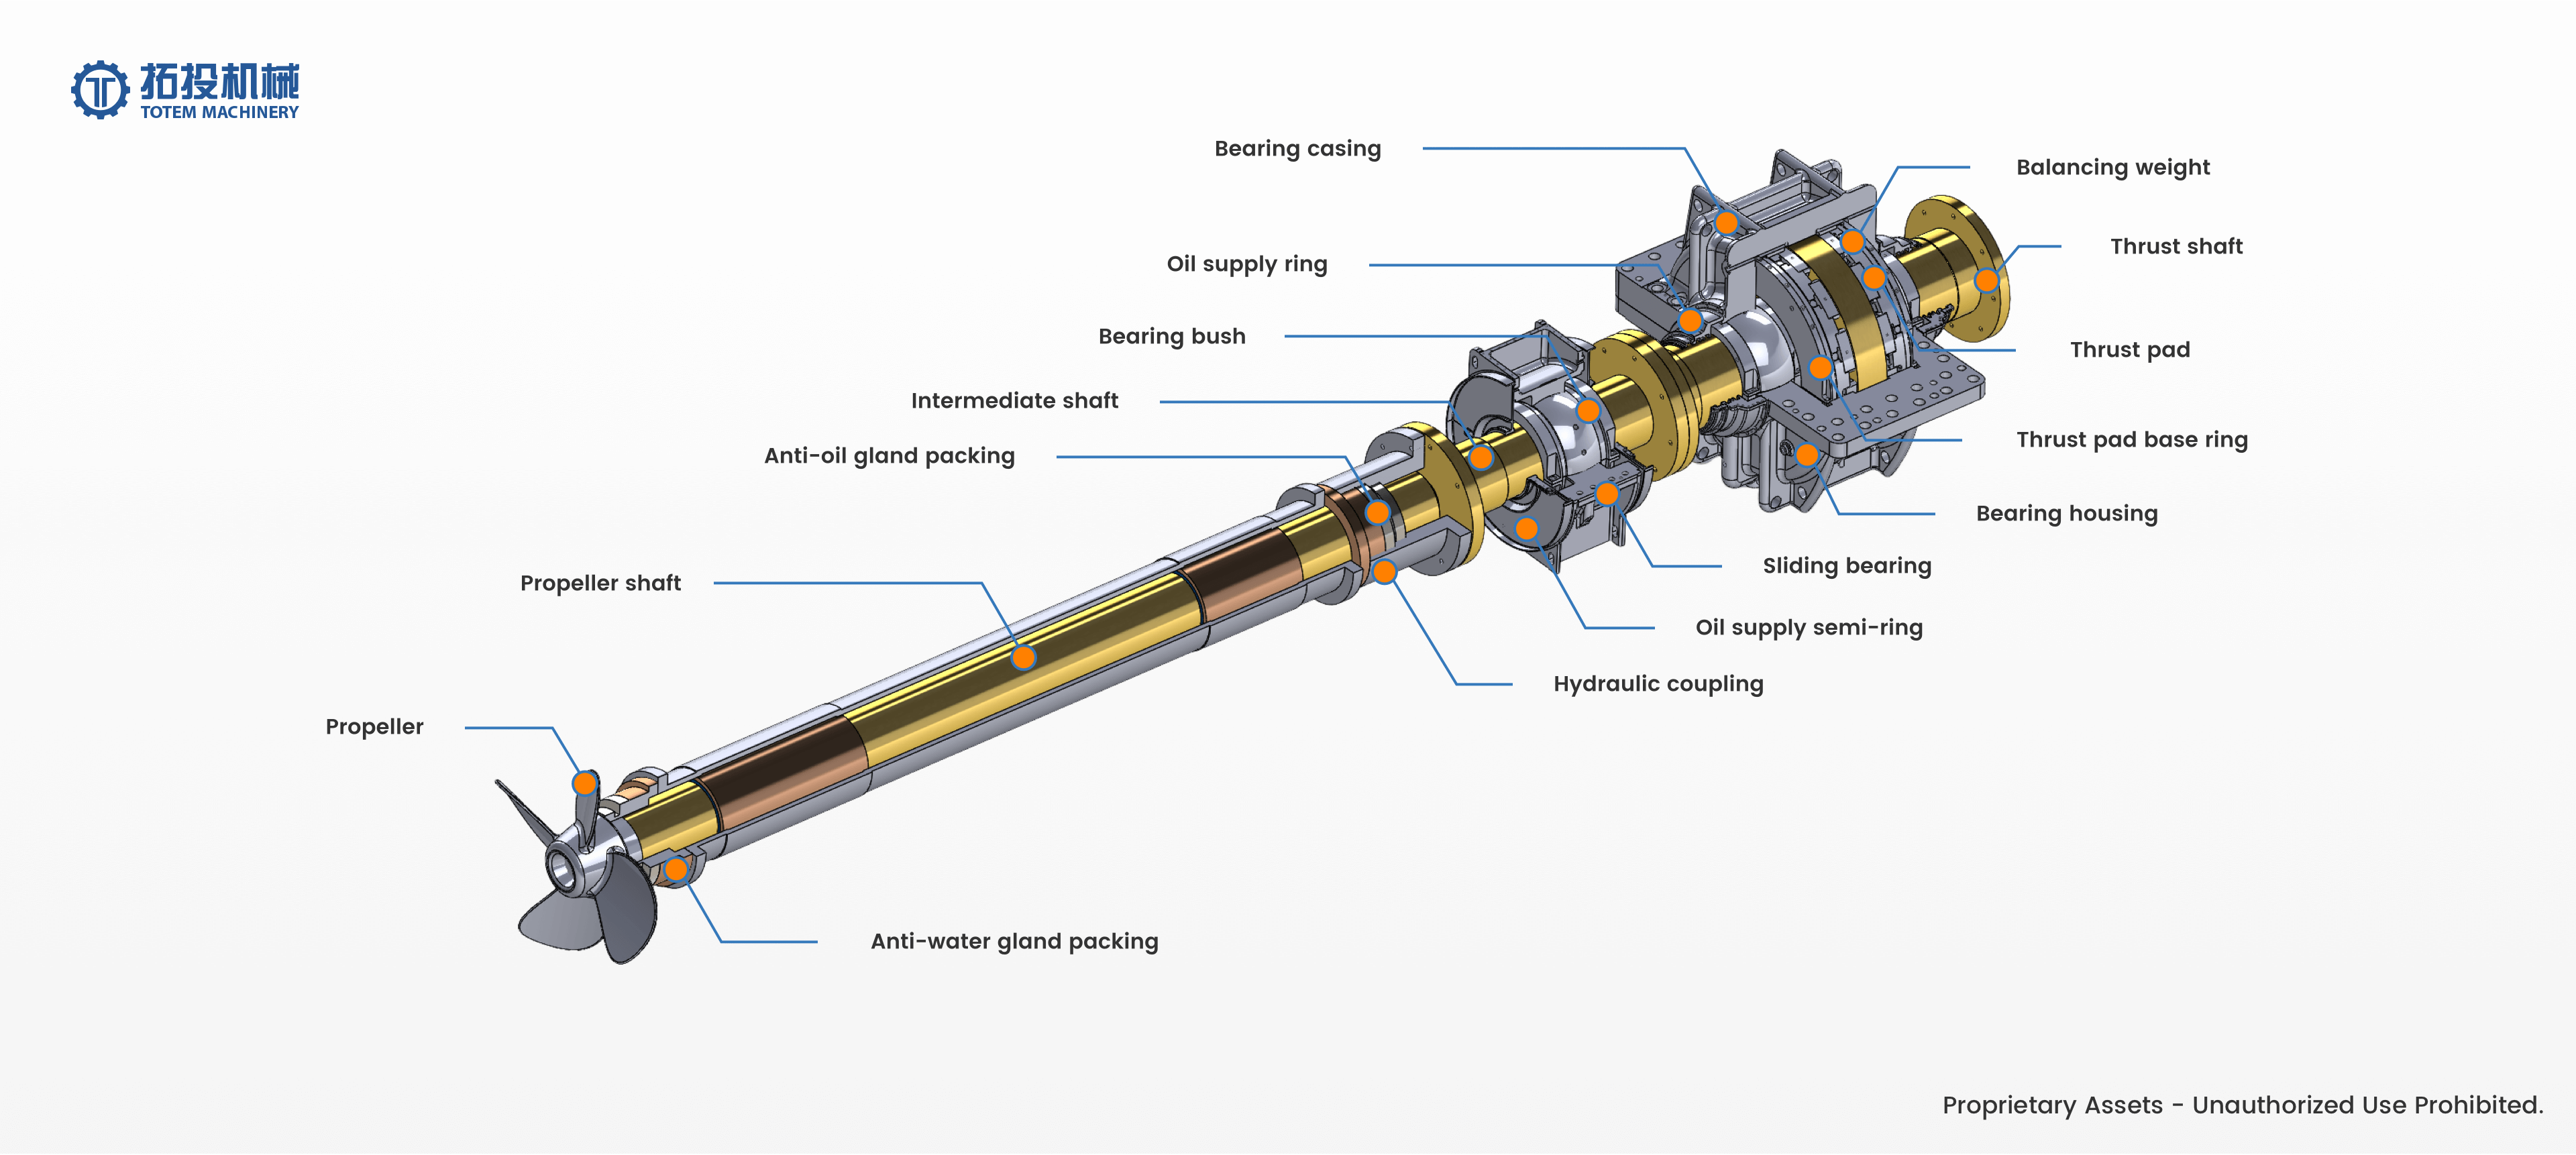
Qu'il s'agisse de moderniser la machinerie lourde d'une cimenterie ou d'équiper la ligne de propulsion d'un navire commercial, la sélection de roulements en métal blanc conçus avec précision garantit que chaque composant est construit pour une durabilité à long terme et une harmonie systémique, protégeant ainsi vos opérations critiques contre les temps d'arrêt imprévus.
Le babbitting est un processus métallurgique hautement spécialisé qui consiste à lier un métal blanc relativement mou (alliage babbitt) à une coque de support robuste, généralement construite en acier doux, en fonte ou en bronze. Cette structure composite technique est spécialement conçue pour supporter les immenses charges radiales et les torsions sévères subies par les arbres rotatifs des équipements industriels lourds. Le matériau régule fonctionne comme une couche sacrificielle critique. Parce qu'il est nettement plus doux que l'arbre principal et possède des propriétés antifriction supérieures, il absorbe efficacement les particules microscopiques. Cette capacité d'intégration évite le grippage, les rayures et la défaillance catastrophique de l'arbre principal coûteux pendant de longues périodes de fonctionnement continu. En maintenant un équilibre précis entre la résistance structurelle du support et la conformabilité de la surface, notre processus de fabrication garantit une stabilité opérationnelle optimale, réduit les temps d'arrêt pour maintenance et prolonge considérablement la durée de vie des paliers lisses industriels.
Pour garantir l'intégrité structurelle, la précision dimensionnelle et des performances fiables dans des environnements exigeants, notre production suit un flux de travail strict et systématique. La procédure de fabrication standard est divisée en sept étapes critiques : préparation du support en acier, nettoyage de la surface, préchauffage et étamage, coulée de Babbitt, refroidissement et usinage grossier, usinage de finition et inspection de la qualité.


Usinage grossier : les opérations initiales de tournage et de fraisage sont méticuleusement effectuées pour éliminer les bavures de surface, la calamine et les irrégularités dimensionnelles de la matière première. Cela garantit une géométrie de base uniforme et propre pour tous les traitements métallurgiques ultérieurs.
Traitement thermique : le support en acier subit un processus critique de soulagement des contraintes thermiques, chauffé à 700 °C précisément et maintenu pendant 5 à 6 heures. Cette étape essentielle permet de soulager les contraintes internes de fabrication générées lors du formage initial. Elle est suivie d'une phase de refroidissement lente et contrôlée jusqu'à température ambiante, qui évite toute déformation dimensionnelle future lorsque le roulement est soumis à des charges opérationnelles élevées.
Meulage mécanique : La surface intérieure de la coque de support est soigneusement meulée pour éliminer toutes les couches d'oxyde résiduelles, exposant ainsi le métal de base pur et actif requis pour une adhérence optimale de l'alliage.
Nettoyage chimique : La surface exposée est ensuite traitée avec des agents chimiques industriels spécifiques, dont une solution saturée de ZnCl₂. Cela élimine complètement les huiles résiduelles, la graisse et les contaminants microscopiques. Une surface immaculée et chimiquement propre est la condition préalable fondamentale pour obtenir une liaison métallurgique impeccable.
Préchauffage : La coque nettoyée chimiquement est préchauffée à environ 200°C. En fonction de la taille physique, de l'épaisseur de la paroi et de la masse du coussinet, ce processus de trempage thermique prend entre 45 minutes et 4 heures pour garantir une répartition complètement uniforme de la température sur l'ensemble du composant.
Étamage : La coque chauffée est immédiatement immergée dans un bain d'étain fondu utilisant un flux actif NH₄Cl/ZnCl₂. Ce processus crée un revêtement d'étain uniforme de qualité supérieure qui agit comme une couche de transition vitale, maximisant la force de liaison ultime entre le support en acier rigide et l'alliage de régule plus doux.
La coulée centrifuge est la méthode préférée et la plus fiable utilisée dans notre usine pour fabriquer des paliers lisses industriels de haute performance. En faisant tourner le coussinet préparé à des vitesses élevées calculées avec précision tout en versant le métal blanc fondu, la force centrifuge chasse les particules d'alliage les plus lourdes vers l'extérieur contre le support étamé. Cette technique avancée de coulée centrifuge garantit plusieurs avantages structurels clés : une microstructure de matériau très dense, une liaison métallurgique exceptionnellement solide et l'élimination complète de la porosité interne, des trous d'évent ou des poches d'air qui pourraient compromettre l'intégrité des roulements.
Refroidissement contrôlé : le roulement nouvellement coulé subit une séquence de refroidissement soigneusement gérée à l'aide d'air dirigé ou de brouillard d'eau. Cela force le régule à se solidifier uniformément de la ligne de liaison vers l'intérieur, évitant ainsi les chocs thermiques, les déchirures internes ou les fissures.
Tournage et alésage grossiers : le roulement est ensuite usiné grossièrement pour éliminer l'excès de matériau de régule et les scories de coulée. Une marge précise d'environ 0,75 à 1,0 pouce (19 à 25 mm) est intentionnellement laissée sur la surface de travail. Cette tolérance est essentielle pour permettre les opérations de finition de précision finale et garantir l'exactitude dimensionnelle.
Alésage de précision : le roulement est alésé jusqu'à son diamètre interne final exact, garantissant un alignement géométrique exact et un ajustement précis pour l'arbre rotatif spécifique qu'il est conçu pour supporter.
Affûtage et polissage : la surface intérieure en régule est méticuleusement polie pour obtenir une finition de surface cible stricte de Ra ≤ 0,8 μm. Cette finition ultra-lisse est absolument essentielle pour minimiser la friction au démarrage, réduire l'usure initiale et maintenir un film d'huile hydrodynamique efficace et continu pendant le fonctionnement.
Outillage spécialisé : nos opérateurs CNC utilisent des outils de coupe extrêmement tranchants et à forte pente positive (tels que des plaquettes HSS ou en aluminium poli) au cours de cette phase. Cet outillage spécialisé empêche toute déchirure, maculage ou micro-déformation de la structure douce de la surface du régule.
Contrôles visuels et dimensionnels : des inspections initiales approfondies confirment l'absence de fissures de surface ou d'inclusions étrangères, suivies d'une mesure précise du diamètre de l'alésage, de l'épaisseur de la paroi, de la rondeur globale et de la rectitude pour garantir le strict respect des tolérances techniques.
Tests non destructifs (CND) et validation : Nous utilisons des tests par ultrasons (UT) pour vérifier l'intégrité de la liaison interne et des tests par ressuage (PT) pour détecter les anomalies microscopiques de surface. Des tests destructifs sur des lots d'échantillons valident en outre que toute défaillance matérielle se produit au sein de la couche de régule elle-même, jamais à l'interface critique entre l'acier et le régule.
Assurer la stabilité opérationnelle des machines lourdes, telles que les broyeurs à ciment et les systèmes de propulsion marins, nécessite des composants capables de résister à des contraintes mécaniques extrêmes. Après avoir terminé les principaux processus de fabrication, notre les roulements coulissants sont soumis à un protocole d’inspection de qualité strict et complet. Cette phase critique est méticuleusement conçue pour vérifier que chaque composant répond aux normes industrielles les plus élevées, atténuant les risques d'approvisionnement et garantissant une fiabilité à long terme dans des environnements de travail exigeants.
Une précision dimensionnelle précise est la base fondamentale pour les performances mécaniques et la longévité des paliers lisses industriels. Notre équipe dédiée à l'assurance qualité effectue des mesures méticuleuses pour vérifier la taille exacte, les tolérances géométriques et la précision d'ajustement de chaque unité de roulement avant qu'elle ne quitte l'usine. Ce contrôle dimensionnel strict est essentiel pour garantir un jeu interne approprié, qui influence directement la formation optimale d'un film d'huile lubrifiante lors d'un fonctionnement continu, à grande vitesse ou sous forte charge. En garantissant un ajustement précis et un alignement géométrique exact, nous aidons les acheteurs à éviter les problèmes complexes d'installation sur site, à minimiser l'usure induite par le frottement et à prolonger considérablement la durée de vie globale des machines lourdes. Chaque mesure est documentée pour offrir une traçabilité complète et une tranquillité d'esprit à vos équipes d'ingénierie.
Pour garantir qu'il n'y a pas de défauts structurels cachés qui pourraient compromettre la sécurité opérationnelle, nous mettons en œuvre des protocoles avancés de contrôles non destructifs (CND), avec un accent particulier sur les tests de ressuage (PT). Cette méthodologie d'inspection spécialisée est systématiquement appliquée au revêtement en régule et au coussinet pour détecter d'éventuelles microfissures, porosité, incohérences de collage ou défauts de traitement en surface et dans les zones proches de la surface. Dans les applications de machines lourdes, même la discontinuité la plus microscopique peut se propager dans des conditions de charge élevée, conduisant potentiellement à une panne catastrophique de l'équipement. Notre inspection PT rigoureuse vérifie l'intégrité impeccable du roulement coulissant, confirmant que le métal blanc est parfaitement sain, solidement lié et exempt de toute imperfection qui pourrait affecter la répartition de la charge.
La documentation visuelle ci-dessous présente notre site d'inspection PT actuel pour nos roulements industriels. Ce processus de test transparent garantit que chaque composant répond strictement à nos exigences de qualité élevées avant d'être autorisé pour la livraison finale, fournissant ainsi une preuve visible de notre engagement envers l'excellence structurelle.
S'appuyant sur une technologie de traitement mature et un cadre de tests sans compromis, nos roulements lisses industriels se sont avérés répondre aux besoins opérationnels rigoureux des applications lourdes. Qu'ils soient utilisés dans les systèmes de propulsion de navires marins naviguant dans des environnements difficiles ou dans des équipements de broyage de ciment lourds fonctionnant sous des vibrations constantes et de fortes poussières, ces roulements sont minutieusement vérifiés pour supporter des charges dynamiques élevées et un fonctionnement continu à long terme. Chaque composant qui passe avec succès notre installation d’inspection est certifié pour offrir des performances stables et sans vibrations. Ce processus de validation rigoureux donne aux acheteurs industriels une confiance totale dans leurs décisions d'approvisionnement, sachant que les composants sont conçus pour fonctionner dans des conditions de travail complexes et très stressantes.
Nous comprenons que les projets industriels spécialisés nécessitent souvent des configurations de composants très spécifiques qui vont au-delà des catalogues standards. En plus de nos contrôles qualité standardisés, nous fournissons un support complet en matière de contrôle qualité pour une fabrication personnalisée basée sur vos dessins techniques spécifiques. Notre équipe d'assurance qualité travaille en étroite collaboration avec vos spécifications techniques pour garantir que les tolérances sur mesure, les dimensions uniques et les normes de matériaux spécifiques sont rigoureusement testées et vérifiées. Cela garantit que les roulements en métal blanc fabriqués sur mesure reçoivent exactement le même niveau d'assurance qualité sans compromis que nos modèles standard, s'adaptant parfaitement aux exigences uniques de votre projet et garantissant une intégration transparente dans vos machines spécialisées.
TP
TP
Assurer la livraison en toute sécurité des paliers lisses en métal blanc pour les machines lourdes des broyeurs à ciment est une priorité essentielle. En raison de la haute précision des surfaces usinées et du poids important de ces composants, le revêtement en régule est très sensible aux chocs et à la dégradation de l'environnement. Par conséquent, notre système d’emballage en plusieurs étapes est méticuleusement conçu pour éliminer les risques de micro-abrasions, d’oxydation et de contraintes structurelles lors du fret maritime, terrestre ou aérien.
Toutes les surfaces critiques du palier lisse, en particulier les surfaces de contact et les faces d'extrémité en régule usinées avec précision, subissent une préparation rigoureuse avant l'emballage. Ils sont soigneusement recouverts d’huile antirouille de qualité industrielle et d’agents de protection spécialisés. Ensuite, les composants sont méticuleusement enveloppés à l’aide de papier VCI (Volatile Corrosion Inhibitor) et de films résistants à l’humidité. La technologie VCI libère activement des molécules anticorrosion qui forment une couche protectrice invisible sur les surfaces métalliques. Cette barrière multicouche isole efficacement le roulement de l'air, du sel et de l'humidité, empêchant ainsi l'oxydation et la corrosion, même lors d'un transport maritime prolongé ou d'un stockage prolongé sur site. Cette préparation méticuleuse garantit que lorsque le roulement est déballé sur le site d'installation, les tolérances critiques et l'état de surface restent exactement tels qu'ils étaient à la sortie de nos installations.
Les composants de machines lourdes nécessitent une stabilisation interne robuste pour éviter les dommages dus aux vibrations et aux impacts. Des matériaux de rembourrage haute densité, notamment du coton perlé, de la mousse industrielle et des coussinets en caoutchouc robustes, sont stratégiquement appliqués autour du roulement coulissant pour absorber les chocs et offrir une protection complète à 360 degrés. Pour faire face au poids important du roulement, des supports en bois personnalisés et des blocs de positionnement découpés avec précision sont installés à l'intérieur du boîtier d'emballage. Ces renforts structurels maintiennent strictement le composant en place, éliminant tout risque de roulement, de déplacement ou de déplacement provoqué par des charges dynamiques pendant le transport. En isolant le roulement des vibrations externes, nous préservons l'intégrité structurelle de la liaison métallique blanche, garantissant ainsi une disponibilité immédiate pour un fonctionnement intensif.
La défense extérieure consiste en une caisse en bois renforcée de qualité export, construite avec une forte intégrité structurelle et une capacité de charge exceptionnelle. Ces caisses robustes sont spécialement conçues pour résister aux rigueurs de la logistique internationale, y compris les multiples cycles de chargement et de déchargement, et sont traitées pour se conformer aux normes phytosanitaires internationales pour un dédouanement fluide à l'échelle mondiale. Pour faciliter la manutention en toute sécurité par les opérateurs portuaires et les équipes d'installation du site, des marquages de manutention complets sont clairement apposés au pochoir à l'extérieur. Ceux-ci incluent des indicateurs précis du centre de gravité, des points de levage désignés pour les grues, des symboles de protection contre l'humidité et des avertissements anti-basculement. Une identification claire garantit que les opérations de levage et de gréage sont exécutées en toute sécurité, évitant ainsi les chutes accidentelles ou une mauvaise manipulation.
Reconnaissant que chaque projet a des exigences logistiques uniques, nos solutions d'emballage peuvent être entièrement personnalisées. En fonction des conditions de transport spécifiques, des installations portuaires de destination et des environnements du site du projet, nous adaptons nos stratégies d'emballage. Les options de personnalisation incluent des niveaux de protection améliorés pour les conditions météorologiques extrêmes, des méthodes d'amortissement spécialisées pour les routes intérieures sensibles, des structures de fixation renforcées pour les roulements surdimensionnés et des conceptions de boîtier extérieur modifiées. Notre équipe d'ingénierie collabore avec les responsables des achats et de la logistique pour déterminer la configuration d'emballage optimale, minimisant les risques de transport, optimisant les coûts de transport et garantissant que les roulements arrivent en parfait état, prêts à l'emploi.


