
Visualizações: 0 Autor: Editor do site Horário de publicação: 21/01/2026 Origem: Site
A usinagem de eixos grandes é uma disciplina de fabricação especializada para componentes rotativos longos, pesados ou com exigências geométricas, usados em propulsão marítima, turbinas, compressores e outras máquinas pesadas. Ao contrário da produção comum de eixos, o trabalho é influenciado pela massa da peça, comprimento sem suporte, múltiplos mancais de rolamento, interfaces de flange e relações estreitas entre retilineidade, desvio, coaxialidade e acabamento superficial. Portanto, um processo bem-sucedido depende de mais do que selecionar um torno grande; condição do material, estratégia de referência, suporte, sequência de corte, acabamento e inspeção devem ser considerados em conjunto. A compreensão desses fatores ajuda engenheiros e compradores a avaliar a capacidade de fabricação, comparar fornecedores e preparar uma solicitação de cotação mais completa.
A usinagem de eixos grandes inclui torneamento, fresamento, furação, retificação e operações relacionadas usadas para trazer uma peça bruta de eixo pesado à sua geometria e condição funcional especificadas. As peças típicas incluem eixos de propulsão, eixos intermediários, eixos de rotor de turbina, eixos de transmissão, eixos de rolos e eixos de compressores feitos de peças forjadas, tarugos, peças fundidas ou peças brutas fabricadas. Não existe um limite único de tamanho universal porque a dificuldade de usinagem também depende do peso, esbeltez, material, tolerâncias e complexidade do recurso. Um eixo longo com vários munhões, ressaltos, flanges, rasgos de chaveta e interfaces de acoplamento pode ser tecnicamente exigente mesmo quando seu diâmetro está dentro da capacidade normal da máquina.
A gravidade, as forças de corte, a tensão residual, a fixação e o calor podem influenciar a geometria de uma peça longa ou pesada. A usinagem de eixos grandes deve, portanto, controlar dimensões individuais enquanto preserva as relações entre o componente, como desvio entre munhões ou alinhamento entre a linha central do eixo e as faces do flange. Suporte planejado, usinagem escalonada, verificações intermediárias e verificação final ajudam a gerenciar esses relacionamentos.
Um processo robusto começa com o desenho de engenharia. Antes da usinagem, o fabricante deve identificar os requisitos de material e tratamento térmico, referências de referência, ajustes, tolerâncias geométricas, munhões de rolamento, superfícies de vedação, características de flange, rasgos de chaveta e requisitos de inspeção. Esta revisão ajuda a determinar a condição da peça bruta, tolerância de usinagem, estratégia de suporte e sequência de operação. Também pode expor conflitos entre tolerâncias, acesso à usinagem, métodos de inspeção e estoque disponível.
A capacidade da TOTEM de usinagem OEM personalizada é baseada na produção orientada por desenho para componentes de precisão de médio e grande porte. Seu escopo de fabricação atual inclui centros de usinagem multieixos, tornos, equipamentos de fresamento e retificação, enquanto sua equipe de engenharia também fornece suporte DFM para questões de produção e tolerância. Essas capacidades são relevantes para a usinagem de eixos grandes porque a rota do processo muitas vezes precisa seguir a geometria e as superfícies funcionais do eixo individual, em vez de uma sequência fixa.
| Estágio do Processo | Finalidade Principal | Foco de Controle Típico |
|---|---|---|
| Revisão de desenho e DFM | Definir capacidade de fabricação | Dados, tolerâncias, material, tratamento térmico |
| Preparação em branco | Estabeleça estoque adequado | Condição em branco e tolerância de usinagem |
| Usinagem áspera | Remover material a granel | Superfícies de referência, suporte, distorção |
| Usinagem de semiacabamento | Aproxime-se da geometria final | Retidão, coaxialidade, tolerância restante |
| Acabamento de usinagem | Produza recursos funcionais | Diários, ombros, flanges, rasgos de chaveta |
| Desbaste e acabamento | Refinar superfícies críticas | Tamanho, redondeza, acabamento superficial |
| Inspeção final | Verifique a conformidade do desenho | Dimensões, excentricidade, rugosidade, END especificado |
A usinagem de desbaste remove o excesso de material e estabelece superfícies de referência, enquanto o semiacabamento deixa uma margem controlada para a correção final. O torneamento de acabamento produz superfícies cilíndricas, ressaltos, ranhuras e recursos de flange; fresamento ou perfuração lida com rasgos de chaveta, planos e padrões de parafusos. A retificação de eixos pode então ser aplicada a munhões de rolamentos, áreas de vedação ou outras superfícies onde o desenho requer controle dimensional ou de acabamento mais rígido. A combinação correta depende da função de cada superfície e não de uma sequência padrão para cada eixo.
O aço forjado é um ponto de partida comum para usinagem de eixos pesados porque o forjamento é adequado para seções substanciais destinadas a serviços de alta carga. Aços carbono e aços-liga são amplamente utilizados, mas o grau apropriado depende da carga de projeto, dos requisitos de fadiga, do ambiente operacional, do tratamento térmico e das especificações do cliente. Os blanks fundidos ou fabricados também podem ser adequados para determinados componentes, portanto a rota de usinagem deve refletir as características do material inicial escolhido. A seleção do material deve seguir o projeto de engenharia e não uma preferência genérica por um tipo de aço.
do TOTEM O eixo intermediário forjado , por exemplo, utiliza peças forjadas de aço carbono ou aço-liga para aplicações de propulsão marítima. Suas informações de produção publicadas identificam tratamento térmico, usinagem de desbaste, usinagem de precisão, testes de desvio, testes de rugosidade, inspeção de partículas magnéticas e outros testes não destrutivos como controles relevantes para esse produto. Isto ilustra por que material, usinagem, tratamento térmico e inspeção devem ser tratados como uma cadeia de produção, em vez de decisões de compra separadas.
A capacidade da máquina é importante, mas o diâmetro máximo de torneamento ou o comprimento da base por si só não determinam se um fornecedor pode produzir um eixo específico. O peso da peça, a distância central, os arranjos de suporte, a capacidade de retificação, a elevação e o acesso a recursos críticos podem ser igualmente importantes. Os requisitos dimensionais também orientam o processo: tamanho do munhão, excentricidade, retilineidade, coaxialidade, relações de flange, rugosidade da superfície e ajuste podem determinar a sequência mesmo quando a peça se ajusta fisicamente à máquina. Na usinagem de eixos longos, a esbeltez e a estratégia de suporte podem ser tão importantes quanto o diâmetro nominal.
Os valores de capacidade devem sempre ser confirmados em relação ao desenho real. Os compradores devem perguntar sobre o envelope e o peso permitidos da peça, ao mesmo tempo que solicitam uma revisão característica por característica das tolerâncias e superfícies críticas. Os requisitos para excentricidade, retilineidade ou acabamento superficial exigentes devem ser identificados antes da cotação para que os planos de usinagem e inspeção propostos possam ser avaliados em conjunto.
A inspeção deve seguir a sequência de produção em vez de aparecer apenas no lançamento final. A verificação do material recebido confirma o branco e a documentação, enquanto as verificações em processo podem identificar desvios antes que a margem de acabamento seja removida. A inspeção final verifica então as dimensões e relações geométricas especificadas no desenho. Dependendo do componente, o plano pode incluir medição do diâmetro externo, verificações de desvio, medição de rugosidade superficial, verificação dimensional e exame não destrutivo especificado.
A TOTEM afirma que seu processo geral de qualidade inclui testes de matéria-prima, inspeção do primeiro artigo, verificações em processo e verificação dimensional final, apoiados por CMMs, calibradores e testadores de rugosidade. Sua página de eixo de propulsão forjado também descreve testes de desvio, testes de rugosidade, testes de partículas magnéticas e medição de diâmetro externo para esse produto específico. Para usinagem de eixos grandes, a lição mais ampla é que a inspeção deve se concentrar nas superfícies funcionais e nos pontos de risco do componente real, em vez de usar a mesma lista de verificação genérica para cada eixo.
Eixos longos podem desviar sob sua própria massa e forças de corte, tornando as condições de apoio importantes para a estabilidade e medição da usinagem. Uma fixação ou suporte deficiente pode introduzir distorção, enquanto uma configuração de corte instável pode contribuir para trepidação e acabamento superficial inconsistente. As mudanças térmicas durante a usinagem prolongada também podem afetar as dimensões medidas até que a peça se estabilize. Esses efeitos explicam por que o planejamento de processos e a verificação intermediária tornam-se cada vez mais importantes à medida que o tamanho e a esbeltez aumentam.
O desvio e a coaxialidade acrescentam outro desafio porque várias superfícies funcionais podem precisar compartilhar um eixo rotacional controlado. Um munhão pode atender à sua tolerância de diâmetro individual e ainda assim criar problemas de montagem se sua relação com outro munhão, flange ou superfície de acoplamento estiver incorreta. Uma sequência inadequada de remoção de material também pode complicar o controle de retilinidade ou deixar material insuficiente para o desbaste final. A usinagem eficaz de eixos grandes, portanto, trata a peça como um sistema geométrico conectado, em vez de uma coleção de diâmetros independentes.
A propulsão marítima mostra claramente por que a geometria do eixo e as relações do sistema são importantes. Um sistema de eixo de propulsão marítimo pode incluir eixos intermediários, eixos de hélice, eixos de impulso, rolamentos, acoplamentos e estruturas de suporte, com cada componente afetando o alinhamento e a transferência de carga através da linha do eixo. O eixo deve, portanto, ser produzido tendo em mente as interfaces de acoplamento e os mancais de rolamento, e não simplesmente com um diâmetro externo isolado. A atual linha marítima da TOTEM inclui eixos intermediários, eixos de hélice, eixos de impulso, rolamentos deslizantes e componentes relacionados do sistema de eixos.
A geração de energia e as turbomáquinas industriais criam demandas de fabricação comparáveis, embora as condições operacionais sejam diferentes. Eixos de rotor de turbina a vapor, eixos de compressores e eixos de transmissão podem exigir munhões, ressaltos, superfícies de vedação e áreas de acoplamento controlados. Nessas aplicações, a usinagem de eixos grandes pode fazer parte de uma cadeia mais ampla que envolve forjamento, tratamento térmico, torneamento de precisão, retificação, inspeção e documentação. A experiência com equipamentos rotativos comparáveis é, portanto, mais significativa do que uma afirmação geral de que uma oficina possui uma máquina-ferramenta de grande porte.
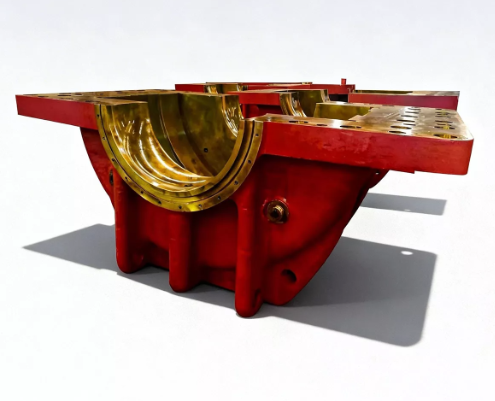
Um munhão do eixo e seu rolamento de suporte não funcionam de forma independente. Seu relacionamento depende da geometria do munhão, da condição do rolamento, da geometria do alojamento, dos dados de montagem, do alinhamento, da lubrificação e da carga do sistema. Por esse motivo, a usinagem do eixo e da caixa do mancal deve ser revisada em conjunto sempre que o pacote de desenhos ou escopo de reparo incluir componentes correspondentes. Tal revisão pode expor problemas de pilha de tolerância, referência ou ajuste que podem passar despercebidos quando cada peça é avaliada sem o contexto do sistema.
O mesmo princípio se aplica quando um rolamento de metal branco suporta um grande eixo giratório. O diâmetro do munhão e a condição da superfície devem ser compatíveis com o projeto do rolamento e a folga especificada, enquanto a caixa deve localizar o rolamento corretamente na montagem. Um fornecedor que possa discutir as características do eixo e as interfaces relacionadas aos rolamentos pode fornecer feedback mais útil do DFM antes do início da usinagem. Esta coordenação é particularmente valiosa para equipamentos personalizados e peças de reposição onde as condições de acoplamento podem precisar ser confirmadas a partir de desenhos ou medições.
Uma RFQ clara permite que o fabricante avalie o problema real de usinagem em vez de citar o nome de uma peça. O desenho mais recente deve identificar ajustes críticos, tolerâncias geométricas, características de usinagem e requisitos de inspeção, enquanto a condição do material e o tratamento térmico também devem ser definidos. As informações de aplicação são úteis quando explicam quais mancais, acoplamentos, áreas de vedação ou interfaces de rolamento são funcionalmente críticos. Para eixos de substituição, as restrições conhecidas de desgaste ou de componentes correspondentes devem ser divulgadas, em vez de deixadas para o fornecedor inferir.
Para uma cotação útil, inclua:
Desenhos 2D atuais e, quando disponível, um modelo 3D; qualidade do material, certificação, tratamento térmico, quantidade e requisitos de entrega.
Tolerâncias críticas, referências de referência, requisitos de desvio ou linearidade, acabamento superficial, interfaces de rolamento e acoplamento, além de relatórios de inspeção ou de END necessários.
A aplicação operacional e as condições conhecidas dos componentes correspondentes, especialmente para eixos marítimos, rotores de turbinas ou componentes de reposição.
Essas informações ajudam a determinar se são necessários torneamento, fresamento, furação, retificação, fixação especial ou etapas adicionais de inspeção. Ele também separa os requisitos de usinagem de eixo de precisão real das dimensões que são menos críticas funcionalmente. Uma melhor contribuição técnica na fase de RFQ dá ao comprador e ao fabricante uma base mais clara para a rota de produção proposta.
Comece com a compatibilidade das peças e depois vá além do tamanho da máquina. Um fornecedor capacitado deve ser capaz de explicar como o eixo será apoiado, quais operações estabelecem referências, quando as dimensões críticas serão verificadas e como os munhões ou superfícies de vedação serão acabados. A comunicação de engenharia é importante porque a usinagem de eixos grandes geralmente exige decisões sobre a capacidade de fabricação antes que a peça bruta chegue à máquina. A documentação de qualidade também deve corresponder ao projeto, em vez de depender da mesma folha de inspeção para cada componente.
Para usinagem de eixo personalizada, considere se o fornecedor pode coordenar forjamento, tratamento térmico, usinagem de desbaste, acabamento, retificação e inspeção quando necessário. Também é útil entender como as revisões e não conformidades dos desenhos são controladas. Um fornecedor tecnicamente confiável deve identificar limites, riscos e informações faltantes antes de se comprometer com a produção, especialmente para componentes grandes e de baixo volume, onde o retrabalho pode ser caro.
A usinagem de eixos grandes geralmente combina torneamento com fresamento, furação e retificação de acordo com a geometria do eixo. O torneamento cria a maioria dos recursos cilíndricos e escalonados, enquanto o fresamento ou furação produz rasgos de chaveta, planos e padrões de parafusos. A retificação pode ser selecionada para munhões críticos ou superfícies de vedação que exigem tamanho mais rígido ou controle de acabamento superficial.
Eixos longos são mais sensíveis à deflexão, às condições de suporte, à fixação, à vibração e à relação entre recursos localizados distantes uns dos outros. A dificuldade aumenta quando vários mancais ou superfícies de acoplamento devem compartilhar um eixo rotacional controlado. Suporte planejado, usinagem escalonada e verificações intermediárias ajudam a gerenciar esses riscos.
O fornecedor deve receber os últimos desenhos, especificações de materiais, requisitos de tratamento térmico, quantidade, tolerâncias críticas, requisitos de acabamento superficial e expectativas de inspeção. Os detalhes do aplicativo ajudam a esclarecer quais interfaces são funcionalmente importantes. Os projetos de substituição também devem incluir informações conhecidas sobre componentes correspondentes ou desgaste, quando disponíveis.
O desvio é avaliado referenciando e girando o eixo em uma configuração controlada enquanto mede a variação em superfícies especificadas com equipamento apropriado. O método exato depende do tamanho do eixo, dos requisitos de referência e do desenho. O plano de inspeção deve definir o local de medição e a referência, pois caso contrário o “excentricidade” pode ser interpretado de forma muito ampla.
Sim, a produção baseada em desenhos é comum para componentes rotativos personalizados quando o fornecedor possui capacidade adequada de usinagem e inspeção. O desenho deve definir dimensões funcionais e interfaces com clareza suficiente para produção e verificação. Quando as informações estiverem incompletas, uma revisão do DFM deverá resolver questões em aberto antes da fabricação.
A usinagem de eixos grandes é melhor tratada como um processo de engenharia integrado, em vez de uma única operação de torneamento. A condição do material, a sequência de usinagem, o suporte, as interfaces críticas, a retificação e a inspeção influenciam se um eixo pesado atenderá ao seu desenho e será montado corretamente com rolamentos, acoplamentos e componentes adjacentes. Para os compradores, a avaliação do fornecedor deve combinar a capacidade física da máquina com suporte DFM, planejamento de processos, controle de qualidade em etapas e comunicação clara de RFQ. O TOTEM oferece suporte à fabricação baseada em desenho em eixos, propulsão marítima, rolamentos e outras aplicações de equipamentos rotativos pesados, permitindo que os projetos sejam revisados tanto da perspectiva de peças individuais quanto da interface do sistema.


