
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-01-21 Origen: Sitio
El mecanizado de ejes grandes es una disciplina de fabricación especializada para componentes giratorios largos, pesados o geométricamente exigentes utilizados en propulsión marina, turbinas, compresores y otra maquinaria pesada. A diferencia de la producción de ejes ordinaria, el trabajo está influenciado por la masa de la pieza de trabajo, la longitud sin soporte, los múltiples muñones de cojinete, las interfaces de bridas y las estrechas relaciones entre rectitud, descentramiento, coaxialidad y acabado de la superficie. Por lo tanto, un proceso exitoso depende de algo más que seleccionar un torno grande; La condición del material, la estrategia de referencia, el soporte, la secuencia de corte, el acabado y la inspección deben considerarse en conjunto. Comprender estos factores ayuda a los ingenieros y compradores a juzgar la capacidad de fabricación, comparar proveedores y preparar una solicitud de cotización más completa.
El mecanizado de ejes grandes incluye torneado, fresado, taladrado, rectificado y operaciones relacionadas que se utilizan para llevar un eje pesado en bruto a su geometría y condición funcional especificadas. Las piezas típicas incluyen ejes de propulsión, ejes intermedios, ejes de rotor de turbina, ejes de transmisión, ejes de rodillos y ejes de compresores hechos de piezas forjadas, palanquillas, piezas fundidas o piezas en bruto fabricadas. No existe un umbral de tamaño universal único porque la dificultad del mecanizado también depende del peso, la esbeltez, el material, las tolerancias y la complejidad de las características. Un eje largo con varios muñones, hombros, bridas, chaveteros e interfaces de acoplamiento puede ser técnicamente exigente incluso cuando su diámetro está dentro de la capacidad normal de la máquina.
La gravedad, las fuerzas de corte, la tensión residual, la sujeción y el calor pueden influir en la geometría de una pieza de trabajo larga o pesada. Por lo tanto, el mecanizado de ejes grandes debe controlar las dimensiones individuales y al mismo tiempo preservar las relaciones en todo el componente, como la desviación entre muñones o la alineación entre la línea central del eje y las caras de las bridas. El soporte planificado, el mecanizado por etapas, las comprobaciones intermedias y la verificación final ayudan a gestionar estas relaciones.
Un proceso robusto comienza con el dibujo de ingeniería. Antes del mecanizado, el fabricante debe identificar los requisitos de material y tratamiento térmico, referencias de referencia, ajustes, tolerancias geométricas, muñones de cojinete, superficies de sellado, características de bridas, chaveteros y requisitos de inspección. Esta revisión ayuda a determinar la condición del espacio en blanco, la tolerancia de mecanizado, la estrategia de soporte y la secuencia de operación. También puede exponer conflictos entre tolerancias, acceso a mecanizado, métodos de inspección y stock disponible.
La capacidad de TOTEM de mecanizado OEM personalizado se basa en la producción basada en dibujos para componentes de precisión mediana y grande. Su ámbito de fabricación actual incluye centros de mecanizado multieje, tornos, fresadoras y equipos de rectificado, mientras que su equipo de ingeniería también brinda soporte DFM para problemas de producción y tolerancias. Esas capacidades son relevantes para el mecanizado de ejes grandes porque la ruta del proceso a menudo tiene que seguir la geometría y las superficies funcionales del eje individual en lugar de una secuencia fija.
| Etapa del proceso | Propósito principal | Enfoque de control típico |
|---|---|---|
| Revisión de dibujo y DFM. | Definir capacidad de fabricación | Datos, tolerancias, material, tratamiento térmico. |
| Preparación en blanco | Establecer stock adecuado | Condición en blanco y margen de mecanizado |
| Mecanizado en desbaste | Retire el material a granel | Superficies de referencia, soporte, distorsión. |
| Mecanizado de semiacabado | Aproximarse a la geometría final | Rectitud, coaxialidad, tolerancia restante. |
| Terminar el mecanizado | Producir características funcionales. | Muñones, hombros, bridas, chaveteros |
| Rectificado y acabado | Refinar superficies críticas | Tamaño, redondez, acabado superficial. |
| Inspección final | Verificar el cumplimiento del dibujo | Dimensiones, descentramiento, rugosidad, END especificado |
El mecanizado de desbaste elimina el exceso de material y establece superficies de referencia, mientras que el semiacabado deja un margen controlado para la corrección final. El torneado final produce superficies cilíndricas, hombros, ranuras y características de bridas; mangos de fresado o perforación, chaveteros, planos y patrones de pernos. Luego, el rectificado de ejes se puede aplicar a muñones de cojinetes, áreas de sellado u otras superficies donde el dibujo requiere un control dimensional o de acabado más estricto. La combinación correcta depende de la función de cada superficie y no de una secuencia estándar para cada eje.
El acero forjado es un punto de partida común para el mecanizado de ejes pesados porque el forjado se adapta bien a secciones sustanciales destinadas a servicios de alta carga. Los aceros al carbono y los aceros aleados se utilizan ampliamente, pero el grado apropiado depende de la carga de diseño, los requisitos de fatiga, el entorno operativo, el tratamiento térmico y las especificaciones del cliente. Las piezas en bruto fundidas o fabricadas también pueden adaptarse a ciertos componentes, por lo que la ruta de mecanizado debe reflejar las características del material de partida elegido. La selección de materiales debe seguir el diseño de ingeniería en lugar de una preferencia genérica por un grado de acero.
de TOTEM El eje intermedio forjado , por ejemplo, utiliza acero al carbono o acero aleado forjado para aplicaciones de propulsión marina. Su información de producción publicada identifica el tratamiento térmico, el mecanizado de desbaste, el mecanizado de precisión, las pruebas de descentramiento, las pruebas de rugosidad, la inspección de partículas magnéticas y otras pruebas no destructivas como controles relevantes para ese producto. Esto ilustra por qué el material, el mecanizado, el tratamiento térmico y la inspección deben tratarse como una sola cadena de fabricación en lugar de decisiones de compra separadas.
La capacidad de la máquina importa, pero el diámetro máximo de torneado o la longitud de la bancada por sí solos no establecen si un proveedor puede producir un eje en particular. El peso de la pieza de trabajo, la distancia entre centros, la disposición de soporte, la capacidad de rectificado, la elevación y el acceso a funciones críticas pueden ser igualmente importantes. Los requisitos dimensionales también impulsan el proceso: el tamaño del muñón, la desviación, la rectitud, la coaxialidad, las relaciones de las bridas, la rugosidad de la superficie y el ajuste pueden determinar la secuencia incluso cuando la pieza se ajusta físicamente a la máquina. En el mecanizado de ejes largos, la esbeltez y la estrategia de soporte pueden ser tan importantes como el diámetro nominal.
Las cifras de capacidad siempre deben compararse con el dibujo real. Los compradores deben preguntar sobre el tamaño y el peso permitidos de la pieza de trabajo y, al mismo tiempo, solicitar una revisión característica por característica de las tolerancias y superficies críticas. Los requisitos de descentramiento, rectitud o acabado superficial exigentes deben identificarse antes de la cotización para que los planes de inspección y mecanizado propuestos puedan evaluarse juntos.
La inspección debe seguir la secuencia de producción en lugar de aparecer únicamente en el lanzamiento final. La verificación del material entrante confirma el espacio en blanco y la documentación, mientras que las verificaciones durante el proceso pueden identificar desviaciones antes de que se elimine el margen de acabado. Luego, la inspección final verifica las dimensiones y relaciones geométricas especificadas en el dibujo. Dependiendo del componente, el plan puede incluir medición del diámetro exterior, verificaciones de descentramiento, medición de rugosidad de la superficie, verificación dimensional y examen no destructivo especificado.
TOTEM afirma que su proceso de calidad general incluye pruebas de materias primas, inspección del primer artículo, verificaciones durante el proceso y verificación dimensional final, respaldadas por CMM, calibradores y rugosímetros. Su página de eje de propulsión forjado también describe pruebas de descentramiento, pruebas de rugosidad, pruebas de partículas magnéticas y medición del diámetro externo para ese producto específico. Para el mecanizado de ejes grandes, la lección más amplia es que la inspección debe centrarse en las superficies funcionales y los puntos de riesgo del componente real en lugar de utilizar la misma lista de verificación genérica para cada eje.
Los ejes largos pueden deformarse bajo su propia masa y fuerzas de corte, lo que hace que las condiciones de soporte sean importantes para la estabilidad y la medición del mecanizado. Una sujeción o un soporte deficientes pueden provocar distorsión, mientras que una configuración de corte inestable puede contribuir a vibraciones y un acabado superficial inconsistente. Los cambios térmicos durante el mecanizado prolongado también pueden afectar las dimensiones medidas hasta que la pieza de trabajo se estabilice. Estos efectos explican por qué la planificación del proceso y la verificación intermedia se vuelven cada vez más importantes a medida que aumentan el tamaño y la esbeltez.
El descentramiento y la coaxialidad añaden otro desafío porque es posible que varias superficies funcionales necesiten compartir un eje de rotación controlado. Un muñón puede cumplir con su tolerancia de diámetro individual y aun así crear problemas de ensamblaje si su relación con otro muñón, brida o superficie de acoplamiento es incorrecta. Una secuencia inadecuada de eliminación de material también puede complicar el control de la rectitud o dejar material insuficiente para el rectificado final. Por lo tanto, el mecanizado eficaz de ejes grandes trata el componente como un sistema geométrico conectado en lugar de una colección de diámetros independientes.
La propulsión marina muestra claramente por qué son importantes la geometría del eje y las relaciones del sistema. Un sistema de ejes de propulsión marina puede incluir ejes intermedios, ejes de hélice, ejes de empuje, cojinetes, acoplamientos y estructuras de soporte, y cada componente afecta la alineación y la transferencia de carga a través de la línea de ejes. Por lo tanto, el eje debe fabricarse teniendo en cuenta las interfaces de acoplamiento y los muñones de cojinete en lugar de simplemente con un diámetro exterior aislado. La gama marina actual de TOTEM incluye ejes intermedios, ejes de hélice, ejes de empuje, cojinetes deslizantes y componentes relacionados del sistema de ejes.
La generación de energía y las turbomaquinarias industriales crean demandas de fabricación comparables aunque las condiciones de funcionamiento difieran. Los ejes del rotor de la turbina de vapor, los ejes del compresor y los ejes de transmisión pueden requerir muñones, hombros, superficies de sellado y áreas de acoplamiento controlados. En estas aplicaciones, el mecanizado de ejes grandes puede formar parte de una cadena más amplia que implica forjado, tratamiento térmico, torneado de precisión, rectificado, inspección y documentación. Por lo tanto, la experiencia con equipos rotativos comparables es más significativa que la afirmación general de que un taller posee una máquina herramienta de gran tamaño.
Un muñón de eje y su cojinete de soporte no funcionan de forma independiente. Su relación depende de la geometría del muñón, la condición del rodamiento, la geometría del alojamiento, los puntos de referencia del ensamblaje, la alineación, la lubricación y la carga del sistema. Por esa razón, el mecanizado del eje y del alojamiento del cojinete debe revisarse juntos siempre que el paquete de planos o el alcance de la reparación incluyan componentes coincidentes. Una revisión de este tipo puede exponer problemas de tolerancia, referencia o ajuste que pueden pasarse por alto cuando cada pieza se evalúa sin el contexto del sistema.
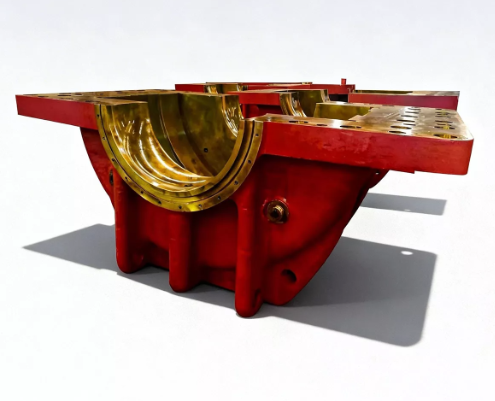
El mismo principio se aplica cuando un El rodamiento de metal blanco soporta un gran eje giratorio. El diámetro del muñón y la condición de la superficie deben ser compatibles con el diseño del rodamiento y el juego especificado, mientras que el soporte debe ubicar el rodamiento correctamente en el conjunto. Un proveedor que pueda analizar tanto las características del eje como las interfaces relacionadas con los rodamientos puede proporcionar información DFM más útil antes de que comience el mecanizado. Esta coordinación es particularmente valiosa para equipos personalizados y piezas de repuesto donde es posible que sea necesario confirmar las condiciones de acoplamiento a partir de dibujos o mediciones.
Una RFQ clara permite al fabricante evaluar el problema de mecanizado real en lugar de cotizar el nombre de una pieza. El último plano debe identificar los ajustes críticos, las tolerancias geométricas, las características de mecanizado y los requisitos de inspección, mientras que también se deben definir la condición del material y el tratamiento térmico. La información de la aplicación es útil cuando explica qué muñones, acoplamientos, áreas de sellado o interfaces de rodamientos son funcionalmente críticos. Para los ejes de reemplazo, se deben revelar el desgaste conocido o las limitaciones de los componentes coincidentes en lugar de dejar que el proveedor las infiera.
Para obtener una cotización útil, incluya:
Dibujos 2D actuales y, cuando esté disponible, un modelo 3D; requisitos de calidad del material, certificación, tratamiento térmico, cantidad y entrega.
Tolerancias críticas, referencias de referencia, requisitos de descentramiento o rectitud, acabado superficial, interfaces de rodamientos y acoplamientos, además de informes de inspección o END requeridos.
La aplicación operativa y las condiciones conocidas de los componentes acoplados, especialmente para ejes marinos, rotores de turbinas o componentes de reemplazo.
Esta información ayuda a determinar si son necesarias etapas de torneado, fresado, taladrado, rectificado, fijación especial o inspección adicional. También separa los requisitos de mecanizado de ejes de verdadera precisión de las dimensiones que son menos críticas desde el punto de vista funcional. Una mejor aportación técnica en la etapa de solicitud de presupuesto brinda tanto al comprador como al fabricante una base más clara para la ruta de producción propuesta.
Comience con la compatibilidad de la pieza de trabajo y luego mire más allá del tamaño de la máquina. Un proveedor capacitado debería poder explicar cómo se soportará el eje, qué operaciones establecen los puntos de referencia, cuándo se verificarán las dimensiones críticas y cómo se terminarán los muñones o las superficies de sellado. La comunicación de ingeniería es importante porque el mecanizado de ejes grandes a menudo requiere decisiones de fabricación antes de que la pieza en bruto llegue a la máquina. La documentación de calidad también debe adaptarse al proyecto en lugar de depender de la misma hoja de inspección para cada componente.
Para el mecanizado de ejes personalizado, considere si el proveedor puede coordinar el forjado, el tratamiento térmico, el mecanizado en desbaste, el acabado, el rectificado y la inspección cuando sea necesario. También es útil comprender cómo se controlan las revisiones de planos y las no conformidades. Un proveedor técnicamente creíble debe identificar los límites, los riesgos y la información faltante antes de comprometerse con la producción, particularmente para componentes grandes de bajo volumen donde el retrabajo puede ser costoso.
El mecanizado de ejes grandes comúnmente combina torneado con fresado, taladrado y rectificado según la geometría del eje. El torneado crea la mayoría de las características cilíndricas y escalonadas, mientras que el fresado o la perforación producen chaveteros, caras planas y patrones de pernos. Se puede seleccionar el rectificado para muñones críticos o superficies de sellado que requieren un control más estricto del tamaño o del acabado de la superficie.
Los ejes largos son más sensibles a la deflexión, las condiciones de soporte, la sujeción, la vibración y la relación entre elementos ubicados muy separados. La dificultad aumenta cuando varios muñones de rodamiento o superficies de acoplamiento deben compartir un eje de rotación controlado. El soporte planificado, el mecanizado por etapas y las comprobaciones intermedias ayudan a gestionar estos riesgos.
El proveedor debe recibir los últimos planos, especificaciones de materiales, requisitos de tratamiento térmico, cantidad, tolerancias críticas, requisitos de acabado superficial y expectativas de inspección. Los detalles de la aplicación ayudan a aclarar qué interfaces son funcionalmente importantes. Los proyectos de reemplazo también deben incluir información sobre desgaste o componentes de acoplamiento conocidos, cuando esté disponible.
El descentramiento se evalúa haciendo referencia y rotando el eje en una configuración controlada mientras se mide la variación en superficies específicas con el equipo adecuado. El método exacto depende del tamaño del eje, los requisitos de referencia y el dibujo. El plan de inspección debe definir la ubicación y la referencia de la medición porque, de lo contrario, el término 'desviación' puede interpretarse de manera demasiado amplia.
Sí, la producción basada en planos es común para componentes giratorios personalizados cuando el proveedor tiene la capacidad adecuada de mecanizado e inspección. El dibujo debe definir las dimensiones funcionales y las interfaces con suficiente claridad para la producción y verificación. Cuando la información está incompleta, una revisión del DFM debería resolver las preguntas abiertas antes de la fabricación.
El mecanizado de ejes grandes se trata mejor como un proceso de ingeniería integrado que como una única operación de torneado. La condición del material, la secuencia de mecanizado, el soporte, las interfaces críticas, el rectificado y la inspección influyen en si un eje pesado cumplirá con su plano y se ensamblará correctamente con rodamientos, acoplamientos y componentes adyacentes. Para los compradores, la evaluación de proveedores debe combinar la capacidad física de la máquina con soporte DFM, planificación de procesos, control de calidad por etapas y comunicación clara de RFQ. TOTEM admite la fabricación basada en planos en aplicaciones de ejes, propulsión marina, rodamientos y otros equipos giratorios pesados, lo que permite revisar los proyectos desde la perspectiva de las piezas individuales y de la interfaz del sistema.


