
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 21-01-2026 ที่มา: เว็บไซต์
การตัดเฉือนเพลาขนาดใหญ่เป็นสาขาการผลิตเฉพาะทางสำหรับส่วนประกอบหมุนที่ยาว หนัก หรือต้องใช้รูปทรงเรขาคณิต ซึ่งใช้ในการขับเคลื่อนทางทะเล กังหัน คอมเพรสเซอร์ และเครื่องจักรกลหนักอื่นๆ ซึ่งแตกต่างจากการผลิตเพลาทั่วไป งานจะได้รับอิทธิพลจากมวลชิ้นงาน ความยาวที่ไม่ได้รับการสนับสนุน เจอร์นัลแบริ่งหลายตัว ส่วนเชื่อมต่อของหน้าแปลน และความสัมพันธ์ที่แน่นแฟ้นระหว่างความตรง การเบี่ยงเบนหนีศูนย์ ความร่วมแกนร่วม และผิวสำเร็จ กระบวนการที่ประสบความสำเร็จจึงขึ้นอยู่กับการเลือกเครื่องกลึงขนาดใหญ่มากกว่า สภาพวัสดุ กลยุทธ์ Datum การรองรับ ลำดับการตัด การเก็บผิวละเอียด และการตรวจสอบต้องได้รับการพิจารณาร่วมกัน การทำความเข้าใจปัจจัยเหล่านี้ช่วยให้วิศวกรและผู้ซื้อตัดสินความสามารถในการผลิต เปรียบเทียบซัพพลายเออร์ และเตรียม RFQ ที่สมบูรณ์ยิ่งขึ้น
การตัดเฉือนเพลาขนาดใหญ่ รวมถึงการกลึง การกัด การเจาะ การเจียร และการทำงานที่เกี่ยวข้องซึ่งใช้เพื่อดึงเพลาหนักให้มีรูปร่างและสภาพการทำงานที่ระบุ ชิ้นส่วนทั่วไป ได้แก่ เพลาขับเคลื่อน เพลากลาง เพลาโรเตอร์กังหัน เพลาขับ เพลาม้วน และเพลาคอมเพรสเซอร์ที่ทำจากการตีขึ้นรูป เหล็กแท่ง การหล่อ หรือช่องว่างที่ประดิษฐ์ขึ้น ไม่มีเกณฑ์ขนาดสากลเดียว เนื่องจากความยากในการตัดเฉือนยังขึ้นอยู่กับน้ำหนัก ความเรียว วัสดุ ความคลาดเคลื่อน และความซับซ้อนของคุณสมบัติด้วย เพลายาวที่มีเจอร์นอล ไหล่ หน้าแปลน ร่องสลัก และส่วนต่อประสานหลายอันอาจเป็นปัญหาทางเทคนิคได้ แม้ว่าเส้นผ่านศูนย์กลางจะอยู่ภายในความสามารถของเครื่องจักรปกติก็ตาม
แรงโน้มถ่วง แรงตัด ความเค้นตกค้าง การจับยึด และความร้อนอาจส่งผลต่อรูปทรงของชิ้นงานที่ยาวหรือหนักได้ ดังนั้นการตัดเฉือนเพลาขนาดใหญ่จึงต้องควบคุมแต่ละมิติในขณะที่รักษาความสัมพันธ์ระหว่างส่วนประกอบ เช่น การเบี่ยงเบนหนีศูนย์ระหว่างเจอร์นัลหรือการจัดตำแหน่งระหว่างเส้นกึ่งกลางเพลาและใบหน้าหน้าแปลน การสนับสนุนตามแผน การตัดเฉือนตามขั้นตอน การตรวจสอบระหว่างกลาง และการตรวจสอบขั้นสุดท้ายจะช่วยจัดการความสัมพันธ์เหล่านี้
กระบวนการที่แข็งแกร่งเริ่มต้นด้วยการเขียนแบบทางวิศวกรรม ก่อนการตัดเฉือน ผู้ผลิตควรระบุข้อกำหนดด้านวัสดุและการรักษาความร้อน การอ้างอิง Datum ความพอดี เกณฑ์ความคลาดเคลื่อนทางเรขาคณิต วารสารตลับลูกปืน พื้นผิวการซีล คุณสมบัติหน้าแปลน ร่องสลัก และข้อกำหนดในการตรวจสอบ การตรวจสอบนี้จะช่วยระบุสภาพที่ว่างเปล่า ระยะเผื่อการตัดเฉือน กลยุทธ์การสนับสนุน และลำดับการปฏิบัติงาน นอกจากนี้ยังอาจทำให้เกิดข้อขัดแย้งระหว่างพิกัดความเผื่อ การเข้าถึงการตัดเฉือน วิธีการตรวจสอบ และสต็อคที่มีอยู่
ความสามารถ ของ TOTEM ในการตัดเฉือน OEM แบบกำหนดเอง ขึ้นอยู่กับการผลิตที่ขับเคลื่อนด้วยการเขียนแบบสำหรับส่วนประกอบที่มีความแม่นยำขนาดกลางและขนาดใหญ่ ขอบเขตการผลิตในปัจจุบันประกอบด้วยเครื่องแมชชีนนิ่งเซ็นเตอร์แบบหลายแกน เครื่องกลึง เครื่องกัด และอุปกรณ์เจียร ในขณะที่ทีมวิศวกรยังให้การสนับสนุน DFM สำหรับปัญหาการผลิตและพิกัดความเผื่อ ความสามารถเหล่านั้นเกี่ยวข้องกับการตัดเฉือนเพลาขนาดใหญ่ เนื่องจากเส้นทางกระบวนการมักจะต้องเป็นไปตามรูปทรงและพื้นผิวการทำงานของเพลาแต่ละอัน แทนที่จะเป็นลำดับคงที่
| ขั้นตอนกระบวนการ | วัตถุประสงค์หลัก จุดเน้น | การควบคุมทั่วไป |
|---|---|---|
| การวาดภาพและการตรวจสอบ DFM | กำหนดความสามารถในการผลิต | ข้อมูล ความคลาดเคลื่อน วัสดุ การรักษาความร้อน |
| การเตรียมการที่ว่างเปล่า | สร้างสต็อกที่เหมาะสม | สภาพว่างเปล่าและค่าเผื่อการตัดเฉือน |
| การตัดเฉือนหยาบ | ลบวัสดุจำนวนมาก | พื้นผิวอ้างอิง การรองรับ การบิดเบือน |
| การตัดเฉือนกึ่งสำเร็จ | เข้าใกล้เรขาคณิตขั้นสุดท้าย | ความตรง ความร่วมแกน ค่าเผื่อที่เหลือ |
| เสร็จสิ้นการตัดเฉือน | สร้างคุณสมบัติการทำงาน | วารสาร ไหล่ หน้าแปลน รูกุญแจ |
| การเจียรและการตกแต่ง | ปรับแต่งพื้นผิวที่สำคัญ | ขนาด ความกลม พื้นผิว |
| การตรวจสอบขั้นสุดท้าย | ตรวจสอบการปฏิบัติตามรูปวาด | ขนาด ความเบี่ยงเบนหนีศูนย์ ความหยาบ NDT ที่ระบุ |
การตัดเฉือนหยาบจะขจัดวัสดุส่วนเกินและสร้างพื้นผิวอ้างอิง ในขณะที่การเก็บผิวกึ่งสำเร็จจะเหลือการควบคุมค่าเผื่อสำหรับการแก้ไขขั้นสุดท้าย การกลึงขั้นสุดท้ายทำให้เกิดพื้นผิวทรงกระบอก ไหล่ทาง ร่อง และลักษณะหน้าแปลน การกัดหรือการเจาะด้ามจับรูสลัก แฟลต และรูปแบบสลักเกลียว การเจียรเพลาสามารถนำไปใช้กับวารสารแบริ่ง พื้นที่ปิดผนึก หรือพื้นผิวอื่น ๆ ที่การวาดภาพต้องมีการควบคุมมิติหรือการตกแต่งที่เข้มงวดมากขึ้น การผสมที่ถูกต้องขึ้นอยู่กับการทำงานของแต่ละพื้นผิว มากกว่าลำดับมาตรฐานเดียวสำหรับเพลาทุกอัน
เหล็กหลอมเป็นจุดเริ่มต้นทั่วไปสำหรับการตัดเฉือนเพลาหนัก เนื่องจากการตีขึ้นรูปเหมาะอย่างยิ่งกับชิ้นส่วนจำนวนมากที่มีไว้สำหรับการรับน้ำหนักสูง เหล็กกล้าคาร์บอนและโลหะผสมเหล็กมีการใช้กันอย่างแพร่หลาย แต่เกรดที่เหมาะสมนั้นขึ้นอยู่กับภาระการออกแบบ ข้อกำหนดด้านความล้า สภาพแวดล้อมในการทำงาน การอบชุบด้วยความร้อน และข้อกำหนดของลูกค้า ช่องหล่อหรือชิ้นงานประดิษฐ์อาจเหมาะกับส่วนประกอบบางอย่าง ดังนั้นเส้นทางการตัดเฉือนควรสะท้อนถึงคุณลักษณะของวัสดุตั้งต้นที่เลือก การเลือกใช้วัสดุควรเป็นไปตามการออกแบบทางวิศวกรรมมากกว่าความต้องการทั่วไปสำหรับเกรดเหล็กเกรดเดียว
ของ TOTEM เพลากลางปลอมแปลง ใช้เหล็กคาร์บอนหรือโลหะผสมเหล็กตีขึ้นรูปสำหรับการใช้งานขับเคลื่อนทางทะเล ข้อมูลการผลิตที่เผยแพร่ระบุถึงการบำบัดความร้อน การตัดเฉือนหยาบ การตัดเฉือนที่มีความแม่นยำ การทดสอบการเบี่ยงเบนหนีศูนย์ การทดสอบความหยาบ การตรวจสอบอนุภาคแม่เหล็ก และการทดสอบแบบไม่ทำลายอื่นๆ ที่เป็นการควบคุมที่เกี่ยวข้องสำหรับผลิตภัณฑ์นั้น นี่แสดงให้เห็นว่าเหตุใดวัสดุ การตัดเฉือน การรักษาความร้อน และการตรวจสอบจึงควรถือเป็นห่วงโซ่การผลิตเดียวกัน แทนที่จะแยกการตัดสินใจซื้อแยกกัน
กำลังการผลิตของเครื่องจักรมีความสำคัญ แต่เส้นผ่านศูนย์กลางการกลึงสูงสุดหรือความยาวฐานเพียงอย่างเดียวไม่ได้กำหนดว่าซัพพลายเออร์สามารถผลิตเพลาเฉพาะได้หรือไม่ น้ำหนักชิ้นงาน ระยะห่างจากศูนย์กลาง การจัดการรองรับ ความสามารถในการเจียร การยก และการเข้าถึงคุณลักษณะที่สำคัญอาจมีความสำคัญไม่แพ้กัน ข้อกำหนดด้านมิติยังขับเคลื่อนกระบวนการอีกด้วย: ขนาดเจอร์นัล การเบี่ยงเบนหนีศูนย์ ความตรง ความร่วมแกน ความสัมพันธ์ของหน้าแปลน ความหยาบของพื้นผิว และความพอดี สามารถกำหนดลำดับได้แม้ว่าชิ้นส่วนจะพอดีกับตัวเครื่องก็ตาม ในการตัดเฉือนเพลายาว ความเรียวและกลยุทธ์การรองรับอาจมีความสำคัญพอๆ กับเส้นผ่านศูนย์กลางที่ระบุ
ควรยืนยันตัวเลขความสามารถเทียบกับแบบร่างจริงเสมอ ผู้ซื้อควรสอบถามเกี่ยวกับซองชิ้นงานและน้ำหนักที่อนุญาต ในขณะเดียวกันก็ขอให้มีการตรวจสอบค่าความคลาดเคลื่อนและพื้นผิวที่สำคัญแบบทีละคุณลักษณะด้วย ควรระบุข้อกำหนดสำหรับการเบี่ยงเบนหนีศูนย์ ความตรง หรือผิวสำเร็จที่ต้องการก่อนเสนอราคา เพื่อให้สามารถประเมินแผนการตัดเฉือนและการตรวจสอบที่เสนอร่วมกันได้
การตรวจสอบควรเป็นไปตามลำดับการผลิตแทนที่จะปรากฏเฉพาะในการเปิดตัวขั้นสุดท้ายเท่านั้น การตรวจสอบยืนยันวัสดุที่เข้ามาจะยืนยันช่องว่างและเอกสาร ในขณะที่การตรวจสอบระหว่างดำเนินการสามารถระบุความเบี่ยงเบนได้ก่อนที่ค่าเผื่อการตกแต่งจะถูกลบออก การตรวจสอบขั้นสุดท้ายจะตรวจสอบมิติและความสัมพันธ์ทางเรขาคณิตที่ระบุในภาพวาด แผนอาจรวมถึงการวัดเส้นผ่านศูนย์กลางภายนอก การตรวจสอบการหมุนหนีศูนย์ การวัดความหยาบของพื้นผิว การตรวจสอบมิติ และการตรวจสอบแบบไม่ทำลายที่ระบุ ทั้งนี้ขึ้นอยู่กับส่วนประกอบ
TOTEM ระบุว่ากระบวนการคุณภาพโดยทั่วไปประกอบด้วยการทดสอบวัตถุดิบ การตรวจสอบผลิตภัณฑ์ชิ้นแรก การตรวจสอบระหว่างกระบวนการ และการตรวจสอบมิติขั้นสุดท้าย ซึ่งสนับสนุนโดย CMM คาลิเปอร์ และผู้ทดสอบความหยาบ หน้า ยัง เพลาขับเคลื่อนปลอมแปลง อธิบายการทดสอบการหมุนหนีศูนย์ การทดสอบความหยาบ การทดสอบอนุภาคแม่เหล็ก และการวัดเส้นผ่านศูนย์กลางภายนอกสำหรับผลิตภัณฑ์นั้นๆ สำหรับการตัดเฉือนเพลาขนาดใหญ่ บทเรียนที่กว้างขึ้นคือการตรวจสอบควรเน้นไปที่พื้นผิวการทำงานและจุดเสี่ยงของส่วนประกอบจริง แทนที่จะใช้รายการตรวจสอบทั่วไปที่เหมือนกันสำหรับเพลาทุกอัน
เพลายาวสามารถโก่งตัวตามมวลและแรงตัดของตัวมันเอง ทำให้เงื่อนไขการรองรับมีความสำคัญต่อความเสถียรและการวัดของการตัดเฉือน การจับยึดหรือการรองรับที่ไม่ดีอาจทำให้เกิดการบิดเบี้ยวได้ ในขณะที่การตั้งค่าการตัดที่ไม่มั่นคงอาจทำให้เกิดการสะท้านและคุณภาพพื้นผิวที่ไม่สอดคล้องกัน การเปลี่ยนแปลงความร้อนในระหว่างการตัดเฉือนแบบขยายอาจส่งผลต่อขนาดที่วัดได้จนกว่าชิ้นงานจะมีเสถียรภาพ ผลกระทบเหล่านี้อธิบายว่าทำไมการวางแผนกระบวนการและการตรวจสอบความถูกต้องระหว่างกลางจึงมีความสำคัญมากขึ้นเมื่อขนาดและความเรียวเพิ่มขึ้น
การเบี่ยงเบนหนีศูนย์และความเป็นโคแอกเชียลเพิ่มความท้าทายอีกประการหนึ่ง เนื่องจากพื้นผิวการทำงานหลายแบบอาจจำเป็นต้องใช้แกนหมุนที่มีการควบคุมร่วมกัน เจอร์นัลสามารถตอบสนองความคลาดเคลื่อนของเส้นผ่านศูนย์กลางแต่ละตัวได้ แต่ยังคงสร้างปัญหาในการประกอบได้ หากความสัมพันธ์กับเจอร์นัล หน้าแปลน หรือพื้นผิวข้อต่ออื่นไม่ถูกต้อง ลำดับการกำจัดวัสดุที่ไม่เหมาะสมอาจทำให้การควบคุมความตรงซับซ้อนหรือทำให้มีสต็อกไม่เพียงพอสำหรับการเจียรขั้นสุดท้าย การตัดเฉือนเพลาขนาดใหญ่ที่มีประสิทธิภาพจึงถือว่าชิ้นงานเป็นระบบเรขาคณิตที่เชื่อมโยงกัน แทนที่จะรวมเส้นผ่านศูนย์กลางที่เป็นอิสระกัน
การขับเคลื่อนทางทะเลแสดงให้เห็นอย่างชัดเจนว่าเหตุใดรูปทรงของเพลาและความสัมพันธ์ของระบบจึงมีความสำคัญ ระบบ เพลาขับเคลื่อนทางทะเล อาจรวมถึงเพลากลาง เพลาใบพัด เพลาขับ แบริ่ง ข้อต่อ และโครงสร้างรองรับ โดยแต่ละส่วนประกอบจะส่งผลต่อการจัดตำแหน่งและการถ่ายโอนโหลดผ่านแนวเพลา ดังนั้นเพลาจะต้องถูกสร้างขึ้นโดยคำนึงถึงส่วนต่อประสานและเจอร์นัลของตลับลูกปืน แทนที่จะใช้เพียงเส้นผ่านศูนย์กลางภายนอกที่แยกออกจากกัน กลุ่มผลิตภัณฑ์ทางทะเลในปัจจุบันของ TOTEM ประกอบด้วยเพลากลาง เพลาใบพัด เพลาขับ ตลับลูกปืนเลื่อน และส่วนประกอบของระบบเพลาที่เกี่ยวข้อง
การผลิตไฟฟ้าและเครื่องจักรเทอร์โบอุตสาหกรรมสร้างความต้องการในการผลิตที่เทียบเคียงได้ แม้ว่าสภาพการทำงานจะแตกต่างกันก็ตาม เพลาโรเตอร์ของกังหันไอน้ำ เพลาคอมเพรสเซอร์ และเพลาส่งกำลังจำเป็นต้องมีเจอร์นัลที่มีการควบคุม ไหล่ พื้นผิวการปิดผนึก และพื้นที่เชื่อมต่อ ในการใช้งานเหล่านี้ การตัดเฉือนเพลาขนาดใหญ่อาจเป็นส่วนหนึ่งของโซ่ที่กว้างขึ้นซึ่งเกี่ยวข้องกับการตีขึ้นรูป การอบชุบด้วยความร้อน การกลึงที่แม่นยำ การเจียร การตรวจสอบ และการจัดทำเอกสาร ประสบการณ์กับอุปกรณ์หมุนที่เทียบเคียงกันจึงมีความหมายมากกว่าคำกล่าวอ้างทั่วไปที่ว่าโรงงานเป็นเจ้าของเครื่องมือกลขนาดใหญ่
เจอร์นัลของเพลาและแบริ่งรองรับไม่ทำงานแยกกัน ความสัมพันธ์ของพวกเขาขึ้นอยู่กับรูปทรงของวารสาร สภาพตลับลูกปืน รูปทรงของตัวเรือน ข้อมูลการประกอบ การจัดตำแหน่ง การหล่อลื่น และการโหลดของระบบ ด้วยเหตุนี้ การตัดเฉือนตัวเรือนเพลาและแบริ่งจึงควรได้รับการตรวจสอบร่วมกันทุกครั้งที่ชุดการวาดหรือขอบเขตการซ่อมแซมมีส่วนประกอบการผสมพันธุ์ด้วย การตรวจสอบดังกล่าวอาจเผยให้เห็นปัญหาด้านพิกัดความเผื่อ ข้อมูล หรือความพอดีที่อาจพลาดไปเมื่อประเมินแต่ละส่วนโดยไม่มีบริบทของระบบ
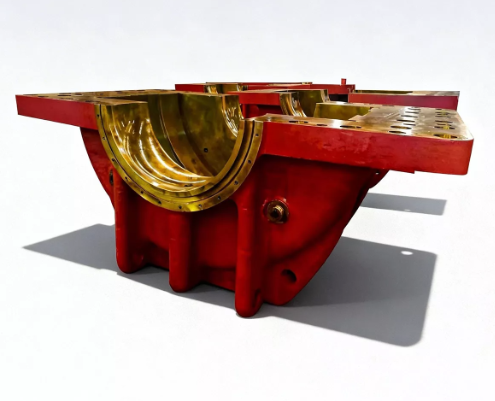
หลักการเดียวกันนี้ใช้เมื่อก แบริ่งโลหะสีขาว รองรับเพลาหมุนขนาดใหญ่ เส้นผ่านศูนย์กลางของวารสารและสภาพพื้นผิวต้องสอดคล้องกับการออกแบบตลับลูกปืนและระยะห่างที่ระบุ ในขณะที่ตัวเรือนต้องระบุตำแหน่งของตลับลูกปืนอย่างถูกต้องในชุดประกอบ ซัพพลายเออร์ที่สามารถหารือเกี่ยวกับทั้งคุณสมบัติของเพลาและอินเทอร์เฟซที่เกี่ยวข้องกับตลับลูกปืนอาจให้ผลป้อนกลับ DFM ที่เป็นประโยชน์มากกว่าก่อนที่จะเริ่มการตัดเฉือน การประสานงานนี้มีประโยชน์อย่างยิ่งสำหรับอุปกรณ์สั่งทำพิเศษและชิ้นส่วนทดแทน ซึ่งอาจจำเป็นต้องยืนยันสภาพการผสมพันธุ์จากแบบหรือการวัด
RFQ ที่ชัดเจนช่วยให้ผู้ผลิตประเมินปัญหาการตัดเฉือนที่เกิดขึ้นจริง แทนที่จะอ้างจากชื่อชิ้นส่วน การเขียนแบบล่าสุดควรระบุความพอดีที่สำคัญ พิกัดความเผื่อทางเรขาคณิต คุณลักษณะการตัดเฉือน และข้อกำหนดในการตรวจสอบ ในขณะเดียวกันก็ควรกำหนดสภาพของวัสดุและการบำบัดความร้อนด้วย ข้อมูลการใช้งานมีประโยชน์เมื่ออธิบายว่าเจอร์นัล ข้อต่อ พื้นที่ปิดผนึก หรือส่วนเชื่อมต่อตลับลูกปืนใดที่มีความสำคัญต่อการใช้งาน สำหรับเพลาทดแทน ควรเปิดเผยข้อจำกัดการสึกหรอหรือข้อจำกัดของส่วนประกอบที่ทราบ แทนที่จะปล่อยให้ซัพพลายเออร์สรุปได้
สำหรับใบเสนอราคาที่เป็นประโยชน์ ให้ระบุ:
ภาพวาด 2 มิติปัจจุบัน และแบบจำลอง 3 มิติ หากมี เกรดวัสดุ การรับรอง การรักษาความร้อน ปริมาณ และข้อกำหนดในการจัดส่ง
ความคลาดเคลื่อนที่สำคัญ การอ้างอิง Datum ข้อกำหนดการเบี่ยงเบนหนีศูนย์หรือความตรง พื้นผิวสำเร็จ อินเทอร์เฟซของตลับลูกปืนและข้อต่อ รวมถึง NDT หรือรายงานการตรวจสอบที่จำเป็น
การใช้งานและสภาวะส่วนประกอบการผสมพันธุ์ที่ทราบ โดยเฉพาะอย่างยิ่งสำหรับเพลาเดินเรือ โรเตอร์กังหัน หรือส่วนประกอบทดแทน
ข้อมูลนี้ช่วยพิจารณาว่าจำเป็นต้องทำการกลึง การกัด การเจาะ การเจียร การยึดจับแบบพิเศษ หรือขั้นตอนการตรวจสอบเพิ่มเติมหรือไม่ นอกจากนี้ยังแยกข้อกำหนดการตัดเฉือนเพลาที่แม่นยำอย่างแท้จริงออกจากขนาดที่มีความสำคัญต่อการใช้งานน้อยกว่า ข้อมูลทางเทคนิคที่ดีขึ้นในขั้นตอน RFQ ช่วยให้ทั้งผู้ซื้อและผู้ผลิตมีพื้นฐานที่ชัดเจนยิ่งขึ้นสำหรับเส้นทางการผลิตที่เสนอ
เริ่มต้นด้วยความเข้ากันได้ของชิ้นงาน จากนั้นมองข้ามขนาดเครื่องจักร ซัพพลายเออร์ที่มีความสามารถควรสามารถอธิบายได้ว่าเพลาจะได้รับการรองรับอย่างไร การดำเนินการใดที่สร้างจุดอ้าง เมื่อใดที่จะมีการตรวจสอบขนาดที่สำคัญ และวิธีที่จะเสร็จสิ้นเจอร์นัลหรือพื้นผิวการปิดผนึก การสื่อสารทางวิศวกรรมมีความสำคัญ เนื่องจากการตัดเฉือนเพลาขนาดใหญ่มักต้องมีการตัดสินใจด้านการผลิตก่อนที่ชิ้นงานจะถึงเครื่องจักร เอกสารคุณภาพควรสอดคล้องกับโครงการ แทนที่จะอาศัยเอกสารการตรวจสอบเดียวกันสำหรับทุกส่วนประกอบ
สำหรับการตัดเฉือนเพลาแบบกำหนดเอง ให้พิจารณาว่าซัพพลายเออร์สามารถประสานงานการปลอม การอบชุบด้วยความร้อน การตัดเฉือนหยาบ การเก็บผิวละเอียด การเจียร และการตรวจสอบตามที่จำเป็นได้หรือไม่ นอกจากนี้ ยังมีประโยชน์ในการทำความเข้าใจวิธีการควบคุมการแก้ไขรูปวาดและความไม่เป็นไปตามข้อกำหนดด้วย ซัพพลายเออร์ที่มีความน่าเชื่อถือทางเทคนิคควรระบุขีดจำกัด ความเสี่ยง และข้อมูลที่ขาดหายไปก่อนที่จะดำเนินการผลิต โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบขนาดใหญ่ที่มีปริมาณน้อยซึ่งการทำงานซ้ำอาจมีค่าใช้จ่ายสูง
โดยทั่วไปแล้วการตัดเฉือนเพลาขนาดใหญ่จะผสมผสานการกลึงกับการกัด การเจาะ และการเจียรตามรูปทรงของเพลา การกลึงจะสร้างลักษณะทรงกระบอกและเป็นขั้นบันไดส่วนใหญ่ ในขณะที่การกัดหรือการเจาะทำให้เกิดร่องสลัก แฟลต และรูปแบบสลักเกลียว อาจเลือกการเจียรสำหรับวารสารที่สำคัญหรือพื้นผิวการปิดผนึกที่ต้องการขนาดที่แคบกว่าหรือการควบคุมการตกแต่งพื้นผิว
เพลายาวมีความไวต่อการโก่งตัว เงื่อนไขการรองรับ การหนีบ การสั่นสะเทือน และความสัมพันธ์ระหว่างคุณสมบัติต่างๆ ที่อยู่ห่างไกลกันมากกว่า ความยากเพิ่มขึ้นเมื่อเจอร์นัลแบริ่งหรือพื้นผิวข้อต่อหลายอันต้องใช้แกนหมุนที่มีการควบคุมร่วมกัน การสนับสนุนตามแผน การตัดเฉือนตามขั้นตอน และการตรวจสอบขั้นกลางช่วยจัดการความเสี่ยงเหล่านี้
ซัพพลายเออร์ควรได้รับแบบล่าสุด ข้อมูลจำเพาะของวัสดุ ข้อกำหนดในการอบชุบ ปริมาณ ความคลาดเคลื่อนวิกฤต ข้อกำหนดด้านการตกแต่งพื้นผิว และความคาดหวังในการตรวจสอบ รายละเอียดแอปพลิเคชันช่วยชี้แจงว่าอินเทอร์เฟซใดมีความสำคัญในการใช้งาน โครงการทดแทนควรรวมข้อมูลส่วนประกอบการผสมพันธุ์หรือการสึกหรอที่ทราบ หากมี
การเบี่ยงเบนหนีศูนย์ได้รับการประเมินโดยการอ้างอิงและการหมุนเพลาในการตั้งค่าที่มีการควบคุม ขณะเดียวกันก็วัดความแปรผันที่พื้นผิวที่ระบุด้วยอุปกรณ์ที่เหมาะสม วิธีการที่แน่นอนขึ้นอยู่กับขนาดเพลา ข้อกำหนดของ Datum และแบบร่าง แผนการตรวจสอบควรกำหนดตำแหน่งการวัดและการอ้างอิง เนื่องจาก 'ความเบี่ยงเบนหนีศูนย์' อาจถูกตีความกว้างเกินไป
ใช่ การผลิตโดยใช้การวาดเป็นเรื่องปกติสำหรับส่วนประกอบแบบหมุนแบบกำหนดเอง เมื่อซัพพลายเออร์มีความสามารถในการตัดเฉือนและการตรวจสอบที่เหมาะสม แบบร่างควรกำหนดมิติการทำงานและส่วนต่อประสานที่ชัดเจนเพียงพอสำหรับการผลิตและการตรวจสอบ ในกรณีที่ข้อมูลไม่สมบูรณ์ การตรวจสอบ DFM ควรตอบคำถามปลายเปิดก่อนการผลิต
การตัดเฉือนเพลาขนาดใหญ่ถือเป็นกระบวนการทางวิศวกรรมแบบบูรณาการมากกว่าการกลึงครั้งเดียว สภาพวัสดุ ลำดับการตัดเฉือน การรองรับ ส่วนต่อประสานที่สำคัญ การเจียร และการตรวจสอบ ล้วนส่งผลต่อว่าเพลาหนักจะตรงตามรูปวาดและประกอบอย่างถูกต้องกับตลับลูกปืน ข้อต่อ และส่วนประกอบที่อยู่ติดกันหรือไม่ สำหรับผู้ซื้อ การประเมินซัพพลายเออร์ควรรวมกำลังการผลิตทางกายภาพของเครื่องจักรเข้ากับการสนับสนุน DFM การวางแผนกระบวนการ การควบคุมคุณภาพตามขั้นตอน และการสื่อสาร RFQ ที่ชัดเจน TOTEM รองรับการผลิตแบบเขียนแบบทั่วทั้งเพลา ระบบขับเคลื่อนทางทะเล แบริ่ง และการใช้งานอุปกรณ์หมุนหนักอื่นๆ ช่วยให้ตรวจสอบโครงการจากมุมมองของทั้งชิ้นส่วนและอินเทอร์เฟซระบบ


