
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 21-01-2026 Nguồn gốc: Địa điểm
Gia công trục lớn là một quy trình sản xuất chuyên biệt dành cho các bộ phận quay dài, nặng hoặc có yêu cầu về mặt hình học được sử dụng trong động cơ đẩy hàng hải, tua-bin, máy nén và các máy móc hạng nặng khác. Không giống như quá trình sản xuất trục thông thường, công việc bị ảnh hưởng bởi khối lượng phôi, chiều dài không được hỗ trợ, nhiều tạp chí ổ trục, giao diện mặt bích và mối quan hệ chặt chẽ giữa độ thẳng, độ đảo, độ đồng trục và độ hoàn thiện bề mặt. Do đó, một quy trình thành công không chỉ phụ thuộc vào việc lựa chọn một máy tiện lớn; Điều kiện vật liệu, chiến lược chuẩn, giá đỡ, trình tự cắt, hoàn thiện và kiểm tra phải được xem xét cùng nhau. Hiểu được những yếu tố này giúp các kỹ sư và người mua đánh giá khả năng sản xuất, so sánh các nhà cung cấp và chuẩn bị RFQ hoàn chỉnh hơn.
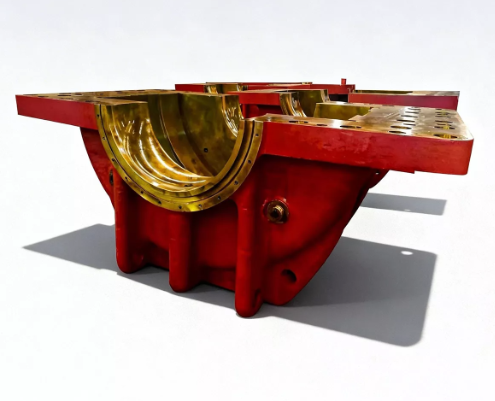
Gia công trục lớn bao gồm tiện, phay, khoan, mài và các nguyên công liên quan được sử dụng để đưa phôi trục nặng về trạng thái hình học và chức năng đã chỉ định. Các bộ phận điển hình bao gồm trục đẩy, trục trung gian, trục cánh quạt tuabin, trục truyền động, trục cuộn và trục máy nén được làm từ vật rèn, phôi thép, vật đúc hoặc phôi chế tạo. Không có ngưỡng kích thước chung duy nhất vì độ khó gia công cũng phụ thuộc vào trọng lượng, độ mảnh, vật liệu, dung sai và độ phức tạp của tính năng. Trục dài có nhiều trụ, vai, mặt bích, rãnh then và các mặt tiếp xúc khớp nối có thể đòi hỏi khắt khe về mặt kỹ thuật ngay cả khi đường kính của nó nằm trong khả năng máy bình thường.
Trọng lực, lực cắt, ứng suất dư, lực kẹp và nhiệt có thể ảnh hưởng đến hình dạng của phôi dài hoặc nặng. Do đó, gia công trục lớn phải kiểm soát các kích thước riêng lẻ trong khi vẫn duy trì mối quan hệ giữa các bộ phận, chẳng hạn như độ đảo giữa các cổ trục hoặc căn chỉnh giữa đường tâm trục và mặt bích. Hỗ trợ theo kế hoạch, gia công theo giai đoạn, kiểm tra trung gian và xác minh cuối cùng giúp quản lý các mối quan hệ này.
Một quá trình mạnh mẽ bắt đầu với bản vẽ kỹ thuật. Trước khi gia công, nhà sản xuất phải xác định các yêu cầu về vật liệu và xử lý nhiệt, tham chiếu chuẩn, độ khít, dung sai hình học, tạp chí ổ trục, bề mặt bịt kín, đặc điểm mặt bích, rãnh then và các yêu cầu kiểm tra. Việc xem xét này giúp xác định tình trạng phôi, trợ cấp gia công, chiến lược hỗ trợ và trình tự vận hành. Nó cũng có thể bộc lộ những xung đột giữa dung sai, khả năng tiếp cận gia công, phương pháp kiểm tra và lượng hàng sẵn có.
Khả năng của TOTEM gia công OEM tùy chỉnh dựa trên sản xuất dựa trên bản vẽ cho các bộ phận có độ chính xác trung bình và lớn. Phạm vi sản xuất hiện tại của nó bao gồm các trung tâm gia công đa trục, máy tiện, thiết bị phay và mài, trong khi đội ngũ kỹ thuật của nó cũng cung cấp hỗ trợ DFM cho các vấn đề sản xuất và dung sai. Những khả năng đó có liên quan đến gia công trục lớn vì lộ trình xử lý thường phải tuân theo hình dạng và bề mặt chức năng của trục riêng lẻ thay vì theo một trình tự cố định.
| Giai đoạn quy trình | Mục đích | chính Kiểm soát điển hình Trọng tâm |
|---|---|---|
| Bản vẽ và đánh giá DFM | Xác định khả năng sản xuất | Mốc, dung sai, vật liệu, xử lý nhiệt |
| Chuẩn bị trống | Thiết lập kho hàng phù hợp | Tình trạng phôi và trợ cấp gia công |
| Gia công thô | Loại bỏ vật liệu số lượng lớn | Bề mặt tham chiếu, hỗ trợ, biến dạng |
| Gia công bán thành phẩm | Tiếp cận hình học cuối cùng | Độ thẳng, độ đồng trục, phụ cấp còn lại |
| Gia công hoàn thiện | Sản xuất các tính năng chức năng | Tạp chí, vai, mặt bích, rãnh then |
| Mài và hoàn thiện | Tinh chỉnh các bề mặt quan trọng | Kích thước, độ tròn, bề mặt hoàn thiện |
| Kiểm tra lần cuối | Xác minh sự tuân thủ bản vẽ | Kích thước, độ đảo, độ nhám, NDT quy định |
Gia công thô loại bỏ vật liệu dư thừa và thiết lập các bề mặt tham chiếu, trong khi gia công bán tinh để lại dung lượng cho phép chỉnh sửa cuối cùng. Tiện hoàn thiện tạo ra các bề mặt hình trụ, vai, rãnh và mặt bích; tay cầm phay hoặc khoan các rãnh then, mặt phẳng và mẫu bu lông. Sau đó, mài trục có thể được áp dụng cho các tạp chí ổ trục, khu vực bịt kín hoặc các bề mặt khác mà bản vẽ yêu cầu kiểm soát kích thước hoặc độ hoàn thiện chặt chẽ hơn. Sự kết hợp chính xác phụ thuộc vào chức năng của từng bề mặt hơn là vào một trình tự tiêu chuẩn cho mỗi trục.
Thép rèn là điểm khởi đầu phổ biến cho gia công trục nặng vì rèn rất phù hợp với các phần quan trọng dành cho dịch vụ chịu tải cao. Thép cacbon và thép hợp kim được sử dụng rộng rãi, nhưng loại thích hợp phụ thuộc vào tải trọng thiết kế, yêu cầu về độ mỏi, môi trường vận hành, xử lý nhiệt và thông số kỹ thuật của khách hàng. Các phôi được đúc hoặc chế tạo cũng có thể phù hợp với một số thành phần nhất định, do đó lộ trình gia công phải phản ánh các đặc tính của vật liệu ban đầu đã chọn. Việc lựa chọn vật liệu phải tuân theo thiết kế kỹ thuật thay vì ưu tiên chung cho một loại thép.
của TOTEM sử dụng thép cacbon hoặc thép hợp kim cho các ứng dụng đẩy hàng hải. trục trung gian rèn Ví dụ, Thông tin sản xuất được công bố của nó xác định xử lý nhiệt, gia công thô, gia công chính xác, kiểm tra độ lệch, kiểm tra độ nhám, kiểm tra hạt từ tính và thử nghiệm không phá hủy khác làm biện pháp kiểm soát có liên quan cho sản phẩm đó. Điều này minh họa tại sao vật liệu, gia công, xử lý nhiệt và kiểm tra phải được coi là một chuỗi sản xuất thay vì các quyết định mua hàng riêng biệt.
Công suất máy là vấn đề quan trọng, nhưng chỉ riêng đường kính tiện tối đa hoặc chiều dài bệ máy không xác định được liệu nhà cung cấp có thể sản xuất một trục cụ thể hay không. Trọng lượng phôi, khoảng cách tâm, bố trí giá đỡ, khả năng mài, nâng và khả năng tiếp cận các tính năng quan trọng có thể quan trọng như nhau. Các yêu cầu về kích thước cũng thúc đẩy quá trình: kích thước cổ trục, độ lệch tâm, độ thẳng, độ đồng trục, mối quan hệ mặt bích, độ nhám bề mặt và độ vừa khít có thể xác định trình tự ngay cả khi chi tiết vừa khít với máy. Trong gia công trục dài, độ mảnh và chiến lược hỗ trợ có thể quan trọng như đường kính danh nghĩa.
Các số liệu về khả năng phải luôn được xác nhận dựa trên bản vẽ thực tế. Người mua nên hỏi về đường bao và trọng lượng phôi gia công được phép đồng thời yêu cầu xem xét từng tính năng về dung sai và bề mặt quan trọng. Các yêu cầu về độ đảo, độ thẳng hoặc độ bóng bề mặt cần được xác định trước khi báo giá để có thể đánh giá cùng nhau các kế hoạch gia công và kiểm tra được đề xuất.
Việc kiểm tra phải tuân theo trình tự sản xuất thay vì chỉ xuất hiện ở lần xuất xưởng cuối cùng. Việc xác minh vật liệu đến sẽ xác nhận khoảng trống và tài liệu, trong khi việc kiểm tra trong quá trình có thể xác định các sai lệch trước khi loại bỏ khoản trợ cấp hoàn thiện. Kiểm tra lần cuối sau đó sẽ xác minh các kích thước và mối quan hệ hình học được chỉ định trên bản vẽ. Tùy thuộc vào bộ phận, kế hoạch có thể bao gồm đo đường kính ngoài, kiểm tra độ đảo, đo độ nhám bề mặt, xác minh kích thước và kiểm tra không phá hủy được chỉ định.
TOTEM tuyên bố rằng quy trình chất lượng chung của nó bao gồm kiểm tra nguyên liệu thô, kiểm tra bài viết đầu tiên, kiểm tra trong quá trình và xác minh kích thước cuối cùng, được hỗ trợ bởi CMM, thước cặp và máy kiểm tra độ nhám. Trang của nó trục đẩy rèn cũng mô tả việc kiểm tra độ đảo, kiểm tra độ nhám, kiểm tra hạt từ tính và đo đường kính ngoài cho sản phẩm cụ thể đó. Đối với gia công trục lớn, bài học rộng hơn là việc kiểm tra nên tập trung vào các bề mặt chức năng và các điểm rủi ro của bộ phận thực tế thay vì sử dụng cùng một danh sách kiểm tra chung cho mọi trục.
Trục dài có thể bị lệch do khối lượng và lực cắt của chính chúng, khiến các điều kiện hỗ trợ trở nên quan trọng đối với độ ổn định khi gia công và đo lường. Việc kẹp hoặc hỗ trợ kém có thể gây ra biến dạng, trong khi thiết lập cắt không ổn định có thể góp phần tạo ra tiếng kêu và độ hoàn thiện bề mặt không nhất quán. Những thay đổi về nhiệt trong quá trình gia công kéo dài cũng có thể ảnh hưởng đến các kích thước đo được cho đến khi phôi ổn định. Những hiệu ứng này giải thích tại sao việc lập kế hoạch quy trình và xác minh trung gian ngày càng trở nên quan trọng khi kích thước và độ mảnh tăng lên.
Độ đảo và độ đồng trục tạo thêm một thách thức khác vì một số bề mặt chức năng có thể cần dùng chung một trục quay được điều khiển. Một tạp chí có thể đáp ứng dung sai đường kính riêng của nó nhưng vẫn tạo ra các vấn đề lắp ráp nếu mối quan hệ của nó với tạp chí, mặt bích hoặc bề mặt khớp nối khác không chính xác. Trình tự loại bỏ vật liệu không phù hợp cũng có thể làm phức tạp việc kiểm soát độ thẳng hoặc không đủ nguyên liệu cho quá trình nghiền cuối cùng. Do đó, gia công trục lớn hiệu quả coi bộ phận này là một hệ thống hình học được kết nối chứ không phải là một tập hợp các đường kính độc lập.
Động cơ đẩy hàng hải cho thấy rõ tại sao hình dạng trục và các mối quan hệ hệ thống lại quan trọng. Hệ thống trục đẩy hàng hải có thể bao gồm các trục trung gian, trục chân vịt, trục đẩy, ổ trục, khớp nối và các kết cấu đỡ, mỗi bộ phận đều ảnh hưởng đến sự thẳng hàng và truyền tải trọng qua đường trục. Do đó, trục phải được sản xuất có tính đến các bề mặt tiếp xúc khớp nối và các ổ trục thay vì chỉ đơn giản là với một đường kính bên ngoài riêng biệt. Phạm vi hàng hải hiện tại của TOTEM bao gồm trục trung gian, trục chân vịt, trục đẩy, vòng bi trượt và các bộ phận hệ thống trục liên quan.
Máy phát điện và máy tuabin công nghiệp tạo ra nhu cầu sản xuất tương đương mặc dù điều kiện vận hành khác nhau. Trục rôto tuabin hơi, trục máy nén và trục truyền động có thể yêu cầu các trục, vai, bề mặt bịt kín và khu vực khớp nối được kiểm soát. Trong các ứng dụng này, gia công trục lớn có thể tạo thành một phần của chuỗi rộng hơn bao gồm rèn, xử lý nhiệt, tiện chính xác, mài, kiểm tra và lập tài liệu. Do đó, kinh nghiệm với thiết bị quay tương đương sẽ có ý nghĩa hơn so với tuyên bố chung rằng xưởng sở hữu một máy công cụ lớn.
Cổ trục và ổ trục đỡ của nó không hoạt động độc lập. Mối quan hệ của chúng phụ thuộc vào hình dạng cổ trục, tình trạng ổ trục, hình dạng vỏ, mốc lắp ráp, căn chỉnh, bôi trơn và tải hệ thống. Vì lý do đó, việc gia công trục và ổ trục phải được xem xét cùng nhau bất cứ khi nào gói bản vẽ hoặc phạm vi sửa chữa bao gồm các bộ phận ghép nối. Việc xem xét như vậy có thể phát hiện ra các vấn đề về dung sai, mốc thời gian hoặc mức độ phù hợp có thể bị bỏ sót khi đánh giá từng phần mà không có ngữ cảnh hệ thống.
Nguyên tắc tương tự được áp dụng khi một ổ bi kim loại màu trắng đỡ một trục quay lớn. Đường kính trục và tình trạng bề mặt phải tương thích với thiết kế ổ trục và khe hở quy định, đồng thời vỏ phải định vị ổ trục chính xác trong cụm. Nhà cung cấp có thể thảo luận về cả tính năng trục và giao diện liên quan đến ổ trục có thể cung cấp phản hồi DFM hữu ích hơn trước khi bắt đầu gia công. Sự phối hợp này đặc biệt có giá trị đối với các thiết bị tùy chỉnh và các bộ phận thay thế trong đó các điều kiện giao phối có thể cần được xác nhận từ bản vẽ hoặc phép đo.
RFQ rõ ràng cho phép nhà sản xuất đánh giá vấn đề gia công thực tế thay vì trích dẫn từ tên bộ phận. Bản vẽ mới nhất phải xác định các mối lắp quan trọng, dung sai hình học, tính năng gia công và yêu cầu kiểm tra, đồng thời cũng phải xác định tình trạng vật liệu và xử lý nhiệt. Thông tin ứng dụng rất hữu ích khi nó giải thích các tạp chí, khớp nối, khu vực bịt kín hoặc bề mặt tiếp xúc vòng bi nào có chức năng quan trọng. Đối với các trục thay thế, các hạn chế về độ mài mòn hoặc thành phần ăn khớp đã biết phải được tiết lộ thay vì để nhà cung cấp suy luận.
Để có một báo giá hữu ích, hãy bao gồm:
Bản vẽ 2D hiện tại và mô hình 3D nếu có; cấp vật liệu, chứng nhận, xử lý nhiệt, số lượng và yêu cầu giao hàng.
Dung sai tới hạn, tham chiếu chuẩn, yêu cầu về độ đảo hoặc độ thẳng, độ hoàn thiện bề mặt, bề mặt ổ trục và khớp nối, cùng với các báo cáo kiểm tra hoặc NDT bắt buộc.
Ứng dụng vận hành và các điều kiện phối hợp đã biết của các bộ phận, đặc biệt đối với trục hàng hải, cánh quạt tuabin hoặc các bộ phận thay thế.
Thông tin này giúp xác định xem có cần tiện, phay, khoan, mài, cố định đặc biệt hay các giai đoạn kiểm tra bổ sung hay không. Nó cũng tách biệt các yêu cầu gia công trục chính xác thực sự khỏi các kích thước ít quan trọng hơn về mặt chức năng. Đầu vào kỹ thuật tốt hơn ở giai đoạn RFQ mang lại cho cả người mua và nhà sản xuất cơ sở rõ ràng hơn về lộ trình sản xuất được đề xuất.
Bắt đầu với khả năng tương thích của phôi, sau đó nhìn xa hơn về kích thước máy. Nhà cung cấp có năng lực phải có khả năng giải thích cách trục sẽ được đỡ, hoạt động nào thiết lập mốc chuẩn, khi nào các kích thước quan trọng sẽ được kiểm tra và cách hoàn thiện các trục hoặc bề mặt bịt kín. Giao tiếp kỹ thuật rất quan trọng vì gia công trục lớn thường đòi hỏi các quyết định về khả năng sản xuất trước khi phôi đến máy. Tài liệu chất lượng cũng phải phù hợp với dự án thay vì dựa vào cùng một bảng kiểm tra cho mọi thành phần.
Đối với gia công trục tùy chỉnh, hãy xem xét liệu nhà cung cấp có thể phối hợp rèn, xử lý nhiệt, gia công thô, hoàn thiện, mài và kiểm tra khi cần thiết hay không. Việc hiểu cách kiểm soát các sửa đổi và sự không phù hợp trong bản vẽ cũng rất hữu ích. Nhà cung cấp đáng tin cậy về mặt kỹ thuật phải xác định các giới hạn, rủi ro và thông tin còn thiếu trước khi cam kết sản xuất, đặc biệt đối với các bộ phận có khối lượng lớn và việc làm lại có thể tốn kém.
Gia công trục lớn thường kết hợp tiện với phay, khoan và mài theo hình dạng trục. Tiện tạo ra hầu hết các đặc điểm hình trụ và bậc, trong khi phay hoặc khoan tạo ra các rãnh then, mặt phẳng và kiểu bu lông. Việc mài có thể được chọn cho các tạp chí quan trọng hoặc các bề mặt bịt kín yêu cầu kích thước chặt chẽ hơn hoặc kiểm soát độ hoàn thiện bề mặt.
Trục dài nhạy cảm hơn với độ võng, điều kiện hỗ trợ, lực kẹp, độ rung và mối quan hệ giữa các bộ phận nằm cách xa nhau. Khó khăn tăng lên khi một số ổ trục hoặc bề mặt khớp nối phải dùng chung một trục quay được điều khiển. Hỗ trợ theo kế hoạch, gia công theo giai đoạn và kiểm tra trung gian giúp quản lý những rủi ro này.
Nhà cung cấp phải nhận được bản vẽ mới nhất, thông số kỹ thuật của vật liệu, yêu cầu xử lý nhiệt, số lượng, dung sai tới hạn, yêu cầu về hoàn thiện bề mặt và kỳ vọng kiểm tra. Chi tiết ứng dụng giúp làm rõ giao diện nào có chức năng quan trọng. Các dự án thay thế cũng nên bao gồm thông tin về thành phần kết nối hoặc hao mòn đã biết nếu có.
Độ lệch được đánh giá bằng cách tham chiếu và quay trục trong một thiết lập được kiểm soát trong khi đo sự thay đổi ở các bề mặt được chỉ định bằng thiết bị thích hợp. Phương pháp chính xác phụ thuộc vào kích thước trục, yêu cầu chuẩn và bản vẽ. Kế hoạch kiểm tra phải xác định vị trí đo và tham chiếu vì 'độ lệch' có thể được hiểu quá rộng.
Có, việc sản xuất dựa trên bản vẽ là phổ biến đối với các bộ phận quay tùy chỉnh khi nhà cung cấp có khả năng gia công và kiểm tra phù hợp. Bản vẽ phải xác định rõ ràng các kích thước và giao diện chức năng để sản xuất và xác minh. Khi thông tin không đầy đủ, việc đánh giá DFM sẽ giải quyết các câu hỏi còn bỏ ngỏ trước khi sản xuất.
Gia công trục lớn được coi là một quy trình kỹ thuật tích hợp tốt nhất thay vì nguyên công tiện đơn lẻ. Tình trạng vật liệu, trình tự gia công, giá đỡ, các mặt tiếp xúc quan trọng, quá trình mài và kiểm tra đều ảnh hưởng đến việc trục nặng có đáp ứng bản vẽ và lắp ráp chính xác với vòng bi, khớp nối và các bộ phận lân cận hay không. Đối với người mua, việc đánh giá nhà cung cấp nên kết hợp công suất máy vật lý với sự hỗ trợ của DFM, lập kế hoạch quy trình, kiểm soát chất lượng theo từng giai đoạn và giao tiếp RFQ rõ ràng. TOTEM hỗ trợ sản xuất dựa trên bản vẽ trên trục, động cơ đẩy hàng hải, ổ trục và các ứng dụng thiết bị quay hạng nặng khác, cho phép các dự án được xem xét từ cả góc độ từng bộ phận và giao diện hệ thống.


