
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.07.2026 Herkunft: Website
Im Schiffsbau kommt es bei der Wellenbearbeitung schnell zu millimetergenauen Abweichungen. Sobald ein Schiff in Fahrt kommt, führen diese winzigen Fehler zu schwerwiegenden hydrodynamischen und mechanischen Ausfällen. Die statische Bearbeitungsgenauigkeit in der Fertigungsanlage bestimmt die dynamische Ausrichtungsstabilität im Wasser. Ein perfekt bearbeiteter Schaft sorgt für eine äußerst zuverlässige Grundlinie. Umgekehrt garantiert ein unvollkommenes Modell eine Fehlausrichtung. Dies geschieht unabhängig von den Werftinstallationsfähigkeiten. Die Beurteilung der genauen Toleranzfähigkeiten eines Bearbeitungspartners bleibt eine wichtige Risikomanagemententscheidung. Flottenbetreiber und Werften müssen der präzisen Fertigung Priorität einräumen, um einen sicheren Betrieb zu gewährleisten. Durch eine strenge Qualitätskontrolle verhindern sie katastrophale Ausfälle fernab der Küste. Lesen Sie weiter, um zu erfahren, wie Maßgenauigkeit die Antriebszuverlässigkeit direkt beeinflusst. Sie lernen, mit den Betriebsrisiken minderwertiger Teile umzugehen. Wir untersuchen auch, warum dynamische Kräfte nahezu perfekte statische Bearbeitungsmaßstäbe erfordern.
Kleinere Maßabweichungen bei der Bearbeitung (Rundlauf, Konzentrizität) vervielfachen sich entlang der Wellenlinie exponentiell und wirken sich direkt auf die endgültige Ausrichtung aus.
Die Präzisionsbearbeitung verhindert vorzeitigen Verschleiß kritischer Komponenten und reduziert das Risiko eines katastrophalen Lagerausfalls und eines ungeplanten Trockendocks drastisch.
Bewertung eines Lieferanten Für kundenspezifische OEM- Bearbeitungskapazitäten ist eine Analyse der Konformität mit Klassengesellschaften (z. B. ABS, DNV) und Inspektionsmethoden erforderlich.
Die Genauigkeit der statischen Ausrichtung ist nur eine Grundlinie; Echte Bearbeitungspräzision berücksichtigt die dynamischen, schwankenden Kräfte, die auf See auftreten.
Eine Fehlausrichtung der Wellenleitung ist mehr als ein bloßer technischer Fehler. Wir betrachten es als Hauptursache für ungeplante Wartungsarbeiten und schwere Schiffsausfallzeiten. Die Kraftstoffineffizienz ist eine direkte Folge jedes Kompromisses im Antriebsstrang. Verwendung schlecht hergestellt Marine Propulsion System Parts bereitet Sie auf einen Ausfall vor, lange bevor das Schiff das Trockendock verlässt. Bei mangelhafter Bearbeitung werden geometrische Fehler tief im System verankert. Diese unsichtbaren Mängel beeinträchtigen die Leistung des Schiffes im Laufe seiner Lebensdauer erheblich.
Durch eine schlechte Ausrichtung werden massive Rotationslasten ungleichmäßig über die Wellenlinie verteilt. Diese ungleichmäßige Verteilung beschleunigt den Verschleiß der Stevenrohrdichtungen drastisch. Es schadet auch stark Gleitlager . Wenn sich Belastungen an Randpunkten lokalisieren, bricht der hydrodynamische Ölfilm zusammen. Es kommt dann zu einem Metall-auf-Metall-Kontakt. Durch diese Reibung entstehen lokale Hotspots, die zu einer schnellen Verschlechterung der Komponenten führen.
Mikrofehlausrichtungen verursachen starke seitliche und Torsionsschwingungen im gesamten Rumpf. Mit der Zeit führen diese unerbittlichen Vibrationen zu einer Metallermüdung. Ermüdungsrisse breiten sich lautlos durch die Stahlkonstruktion aus. Letztendlich führt dieser Prozess zu möglichen Schaftbrüchen. Katastrophale Ausfälle wie bei diesen Strandschiffen verursachen enorme Bergungskosten.
Sie müssen ein erfolgreiches Beschaffungsergebnis für diese kritischen Teile klar definieren. Erfolg bedeutet vorhersehbare Lebenszykluswartung und strikte Einhaltung der Klassen. Es garantiert außerdem längere Betriebsintervalle zwischen den obligatorischen Trockendocks. Eine zuverlässige Bearbeitung verschafft Ihnen im Wesentlichen betriebliche Sicherheit.
Best Practice: Fordern Sie immer dokumentierte Rundlauftests an, bevor Sie die Lieferung schwerer Antriebsteile annehmen.
Häufiger Fehler: Sich ausschließlich auf Installationsteams zu verlassen, um Bearbeitungsabweichungen auf Werksebene zu korrigieren.
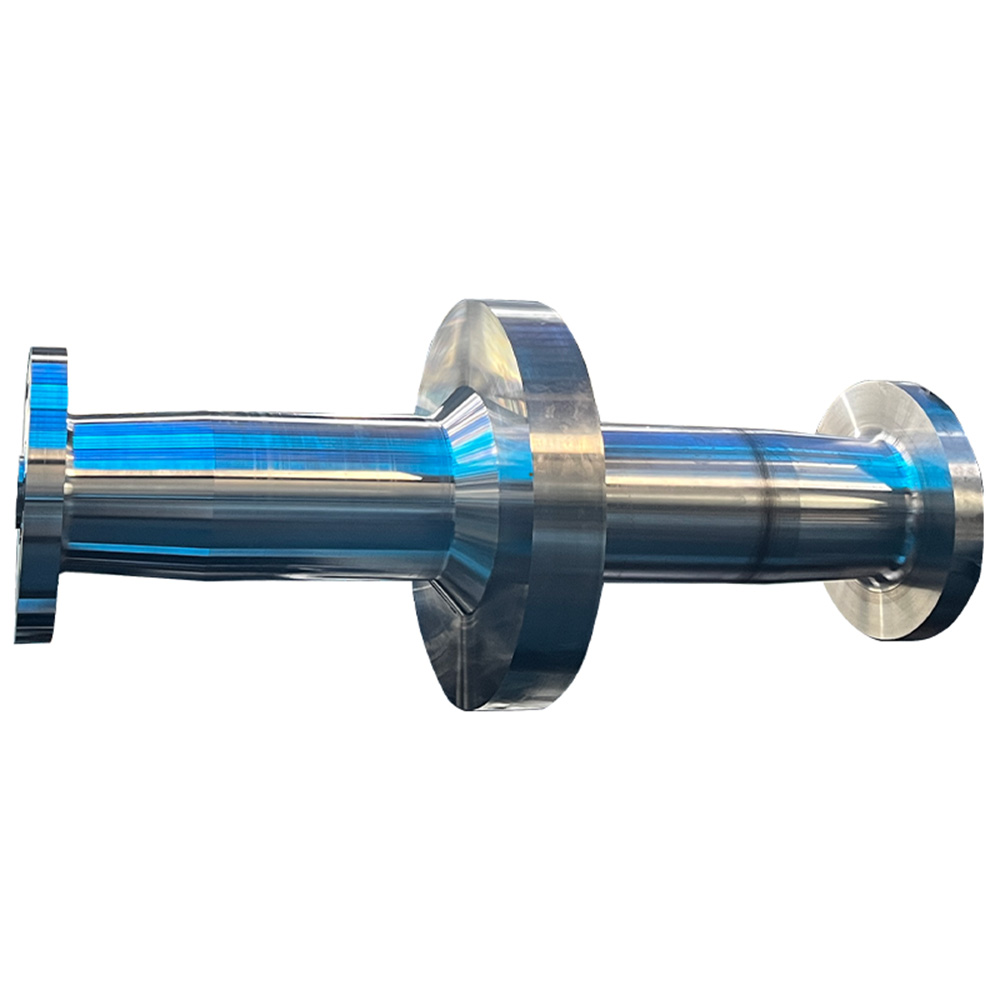
Spezifische Bearbeitungsmetriken beeinflussen direkt die Geradheit der gesamten Antriebslinie. Technisches Fachwissen erfordert die Auflösung dieser exakten Maßtoleranzen. Rundlauf, Konzentrizität und Oberflächengüte bestimmen das mechanische Verhalten. Schon geringfügige Abweichungen verändern die Spannungsverteilung über die gesamte Wellenlinie. Ingenieure berechnen diese Toleranzen sorgfältig, um eine perfekte Rotationssymmetrie sicherzustellen.
Fehler an den Kupplungsflanschen führen zu massiven Folgeproblemen. Stellen Sie sich vor, Sie treten einem bei Propellerwelle zu einem Zwischenwelle mit schlecht bearbeiteten Flächen. Mangelnde Flanschparallelität führt zu schwerwiegenden Winkelfehlausrichtungen. Mangelnde Konzentrizität führt zu deutlichen Offset-Fehlausrichtungen. Für Installateure ist es unmöglich, diese spezifischen geometrischen Fehler bei der Rumpfmontage zu korrigieren. Der Stahl weigert sich einfach, sich auf natürliche Weise auszurichten.
Die Bearbeitung des Propellernabenkegels sorgt für einen exakten Sitz. Präzise Kegelwinkel sorgen dafür, dass der Propeller die Welle gleichmäßig greift. Die Oberflächenbeschaffenheit hat direkten Einfluss auf dieses hydrodynamische Gleichgewicht. Raue Oberflächen begünstigen bei starker zyklischer Belastung Passungsrost. Diese Korrosion beeinträchtigt letztendlich die strukturelle Integrität der Propellernabenverbindung.
Der Multiplikatoreffekt macht kleine Fehler unglaublich gefährlich. Ein Bearbeitungsfehler im Bruchteil eines Millimeters an einem Ende führt zur Katastrophe. Im Folgenden skizzieren wir die Kaskadenstufen dieses Effekts:
An der vorderen Flanschfläche liegt ein mikroskopischer Winkelfehler vor.
Durch die verschraubte Kupplung wird die verbundene Welle leicht außermittig verschoben.
Diese Abweichung vervielfacht sich über die zehn Meter Spannweite des angeschlossenen Bauteils.
Das Heck schwingt in einem massiven, unzulässigen Auslaufbogen.
Die daraus resultierende Vibration zerfetzt benachbarte Stevenrohrlager.
Schiffe sind von Natur aus flexible, nicht starre Strukturen. Während des Betriebs auf See biegen und verdrehen sie sich ständig. Die Durchbiegung des Rumpfes ändert sich je nach unterschiedlicher Ladungslast und Ballastbedingungen. Darüber hinaus verändern schwankende hydrodynamische Propellerkräfte die Ausrichtung dynamisch. Bei schwerer See entstehen enorme Übergangslasten am Heck. Daher stellt die statische Ausrichtung an Blöcken niemals echte Betriebsbedingungen dar.
Eine hochpräzise Grundlinienbearbeitung bietet einen entscheidenden Sicherheitsspielraum. Dieser Rand nimmt unvermeidbare dynamische Kräfte sicher auf. Eine schlechte statische Ausrichtung bringt mechanische Toleranzen bereits an ihre absoluten Grenzen. Folglich führen dynamische Belastungen leicht zu einem katastrophalen Ausfall des beanspruchten Systems. Durch die Präzisionsbearbeitung kann sich die Welle biegen, ohne den Ölfilm zu zerstören.
Eine strikte Einhaltung des Designs bleibt für die Sicherheit im Seeverkehr unbedingt erforderlich. Sie müssen bearbeitete Produkte an den strengen Richtlinien der Klassengesellschaft ausrichten. Die ABS-Leitlinien zur Antriebswellenausrichtung bieten hervorragende Rahmenbedingungen. DNV und Lloyd's Register bieten ähnlich strenge Standards. Die Einhaltung dieser Standards stellt sicher, dass die Komponenten heftige dynamische Veränderungen überstehen.
| Betriebsbedingung | Krafttyp | Auswirkung auf die Wellenausrichtung | Erforderlicher Bearbeitungsspielraum |
|---|---|---|---|
| Trockendock (statisch) | Schwerkraft | Natürlicher Durchhang zwischen den Stützen | Keine Abweichung vom Ausgangswert |
| Frachtverladung | Rumpfbiegung | Peilungshöhenänderungen | Hohe Lagerspieltoleranz |
| Schwere See | Hydrodynamisch | Seitlicher und vertikaler Schub | Perfektion der Flanschparallelität |
| Volle Geschwindigkeit voraus | Torsionsfähig | Verdrehung und Kompression | Perfekter Boss-Taper-Sitz |
Standardersatzteile für den Ersatzteilmarkt erfüllen selten die Anforderungen moderner Megaschiffe. Kundenspezifische OEM-Bearbeitungen, die auf spezifischen technischen Daten basieren, bieten eine weitaus höhere Zuverlässigkeit. Bei der kundenspezifischen Fertigung werden die Toleranzen der Originalzeichnungen strikt eingehalten. Standard-Ersatzteilteile nutzen oft lockerere, allgemeine Toleranzbänder. Sie müssen Lösungen wählen, die speziell für Ihre genaue Schiffsklasse entwickelt wurden.
Sie müssen die internen Qualitätskontrollprozesse eines Lieferanten sorgfältig prüfen. Suchen Sie nach hauseigener Lasermesstechnik und fortschrittlichen Koordinatenmessgeräten (KMG). Erstklassige Einrichtungen führen umfangreiche Rundlaufprüfungen an speziellen Hochleistungsdrehmaschinen durch. Bei massiven Antriebskomponenten verlassen sie sich nie auf einfache Handwerkzeugmessungen. Fortschrittliche Messtechnik eliminiert menschliches Versagen aus der Qualitätskontrollgleichung.
Durch die Rückverfolgbarkeit des Materials wird sichergestellt, dass der zugrunde liegende Stahl über eine ausreichende Festigkeit verfügt. Betonen Sie die Bedeutung vollständiger Materialtestberichte (MTRs). Sie benötigen außerdem eine nachweisbare Einhaltung der Fertigungsvorschriften durch IACS-Mitglieder. Ohne ordnungsgemäße metallurgische Dokumentation bedeutet eine perfekt bearbeitete Geometrie nichts. Minderwertiger Stahl verformt sich unter normalen Betriebslasten schnell.
Einkäufer sollten aktiv historische Fallstudien von potenziellen Lieferanten anfordern. Fordern Sie umfassende Toleranzfähigkeitsberichte für ähnliche Projekte an. Akzeptieren Sie Marketingaussagen niemals ohne empirische Beweise für bare Münze. Ein seriöser Bearbeitungspartner stellt gerne anonymisierte Prüfdaten vergangener Lieferungen zur Verfügung.
Best Practice: Überprüfen Sie die KMG-Kalibrierungsprotokolle des Lieferanten, bevor Sie den Vertrag unterzeichnen.
Häufiger Fehler: Annahme von Endteilen ohne Prüfung der Rohabmessungsprüfberichte.
Zwischen der Anlage und der Werft besteht eine gefährliche Übergabelücke. Der Transport schwerer Wellen birgt bei unsachgemäßer Abstützung erhebliche Biegerisiken. Selbst eine perfekte Drehbearbeitung verschlechtert sich, wenn sich die Welle während des Transports verzieht. Für transportbedingte Biegungen gibt das Montageteam fälschlicherweise oft dem Hersteller die Schuld. Eine klare Kommunikation und strenge Hebeprotokolle verhindern diese teure Verwirrung.
Herkömmliche Ausrichtungsmethoden nutzen einfache optische Werkzeuge und Messuhren. Moderne Werften bevorzugen hochentwickelte Laserausrichtungstechnologien. Sie müssen jedoch eine grundlegende Wahrheit in Bezug auf diese Tools verstehen. Selbst die fortschrittlichste Laserausrichtung kann einen physisch verzogenen Schaft nicht reparieren. Laser positionieren die Bauteile perfekt, sie können jedoch hergestellte geometrische Fehler nicht beseitigen.
Implementieren Sie strenge Abhilfestrategien, um den Zeitplan Ihres Projekts zu schützen. Wir empfehlen obligatorische Rundlaufprüfungen vor der Installation bei der Ankunft in der Werft. Führen Sie strenge Werksabnahmetests (FAT) durch, bevor die Welle ausgeliefert wird. Die Entdeckung eines Bearbeitungsfehlers im Trockendock führt zu katastrophalen finanziellen Verzögerungen. Das Auffinden in der Fabrikhalle ermöglicht eine sofortige und kostengünstige Korrektur.
Ein proaktiver Ansatz vereint die Bearbeitungsanlage und das Montageteam. Es stellt sicher, dass alle auf der gleichen verifizierten Dimensionsbasis arbeiten. Letztendlich garantiert diese Synergie einen reibungslosen, vibrationsfreien Start des Antriebssystems.
Die Wellenausrichtung beginnt grundsätzlich an der Drehmaschine und nicht im Rumpf. Keine noch so große Werftexpertise überwindet inhärent fehlerhafte Fertigungsgeometrien. Präzise Toleranzen schützen Ihre schwere Ausrüstung vor vorzeitigem Verschleiß und katastrophalen Ausfällen. Sie bieten die nötigen Spielräume, um den heftigen dynamischen Kräften auf See standzuhalten. Wenn Sie die Abmessungen sorgfältig kontrollieren, stellen Sie eine zuverlässige, langfristige hydrodynamische Leistung sicher.
Entscheidungsträger müssen Lieferanten Vorrang einräumen, die eine strenge Maßkontrolle nachweisen können. Bewerten Sie ihre Messausrüstung, die Materialrückverfolgbarkeit und das Verständnis dynamischer Lasten sorgfältig. Eine gründliche Überprüfung verhindert kostspielige, ungeplante Trockendocks auf der ganzen Linie. Wir empfehlen Ihnen, die Qualitätskontrolldokumentation Ihres aktuellen Lieferanten sofort zu überprüfen. Fordern Sie eine technische Beratung an, bevor Sie mit der nächsten Nachrüstung oder dem Neubau Ihres Antriebssystems beginnen.
A: Rundlauf führt zu einem stark exzentrischen Lastpfad während der Wellendrehung. Diese ungleichmäßige Bewegung bricht den schützenden hydrodynamischen Ölfilm im Lager. Folglich versagt die Grenzschmierung, was zu einem direkten Metall-auf-Metall-Kontakt führt. Diese Reibung führt zu schneller Überhitzung, beschleunigtem Verschleiß und plötzlichem Lagerausfall.
A: Akzeptable Toleranzen hängen stark vom Wellendurchmesser, der maximalen Drehzahl und den spezifischen Regeln der Klassengesellschaft ab. Standardrichtlinien von ABS oder DNV schreiben in der Regel extrem enge Margen vor. Sie erfordern normalerweise die Konzentrizität des Flansches und den Gesamtrundlauf der Anzeige, gemessen in Hundertstelmillimetern.
A: Nein. Die Laserausrichtung stellt lediglich sicher, dass die Komponenten im Rumpf korrekt zueinander sitzen. Es kann keine inhärenten geometrischen Fehler korrigieren, die direkt in den Stahl eingearbeitet wurden. Ein nicht paralleler Flansch bleibt schief, unabhängig davon, wie perfekt Sie einen Laser durch ihn hindurch richten.
A: Die kundenspezifische OEM-Bearbeitung garantiert die Einhaltung der exakten Originalmaterialspezifikationen. Dabei werden die erforderlichen Entspannungsverfahren und präzisen Maßtoleranzen strikt eingehalten. Dieser spezielle Ansatz berücksichtigt die ursprünglichen technischen Berechnungen des Schiffes und reduziert das Gesamtbetriebsrisiko auf See erheblich.


