
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-17 Origine : Site
Dans le domaine de l’ingénierie maritime, les écarts millimétriques dans l’usinage des arbres augmentent rapidement. Une fois qu’un navire démarre, ces minuscules erreurs se transforment en graves défaillances hydrodynamiques et mécaniques. La précision de l'usinage statique dans l'usine de fabrication dicte la stabilité de l'alignement dynamique dans l'eau. Un arbre parfaitement usiné crée une ligne de base très fiable. À l’inverse, un modèle imparfait garantit un désalignement. Cela se produit quelle que soit la compétence d’installation du chantier naval. L'évaluation des capacités de tolérance exactes d'un partenaire d'usinage reste une décision cruciale en matière de gestion des risques. Les exploitants de flotte et les chantiers navals doivent donner la priorité à une fabrication précise pour garantir la sécurité des opérations. Grâce à un contrôle qualité strict, ils évitent les pannes catastrophiques loin du rivage. Poursuivez votre lecture pour découvrir comment la précision dimensionnelle détermine directement la fiabilité de la propulsion. Vous apprendrez à gérer les risques opérationnels liés aux pièces de qualité inférieure. Nous explorons également pourquoi les forces dynamiques exigent des références d'usinage statiques presque parfaites.
Les écarts dimensionnels mineurs lors de l'usinage (voix, concentricité) se multiplient de façon exponentielle le long de la ligne d'arbre, impactant directement l'alignement final.
L'usinage de précision évite l'usure prématurée des composants critiques, réduisant ainsi considérablement le risque de défaillance catastrophique des roulements et de mise en cale sèche imprévue.
Évaluation d'un fournisseur Les capacités d'usinage OEM personnalisées nécessitent d'analyser leur conformité à la société de classe (par exemple, ABS, DNV) et leurs méthodologies d'inspection.
La précision de l'alignement statique n'est qu'une référence ; la véritable précision d'usinage rend compte des forces dynamiques et fluctuantes ressenties en mer.
Le désalignement de la ligne d’arbre représente plus qu’une simple erreur technique. Nous le considérons comme l’une des principales causes de maintenance imprévue et de temps d’arrêt important des navires. L’inefficacité du carburant découle directement de tout compromis dans la chaîne cinématique de propulsion. Utiliser des produits mal fabriqués Les pièces du système de propulsion marine vous préparent à l'échec bien avant que le navire ne quitte la cale sèche. Un usinage de qualité inférieure intègre des défauts géométriques profondément dans le système. Ces défauts invisibles dégradent gravement les performances tout au long de la durée de vie du navire.
Un mauvais alignement répartit inégalement les charges de rotation massives sur la ligne d’arbre. Cette répartition inégale accélère considérablement l’usure des joints du tube d’étambot. Cela endommage également gravement le Palier coulissant de journal . Lorsque les charges se localisent sur les points de bord, le film d'huile hydrodynamique s'effondre. S’ensuit alors un contact métal sur métal. Une telle friction crée des points chauds localisés, conduisant à une dégradation rapide des composants.
Les micro-désalignements provoquent de graves vibrations latérales et de torsion dans toute la coque. Au fil du temps, ces vibrations incessantes induisent une fatigue du métal. Les fissures de fatigue se propagent silencieusement à travers la structure en acier. Finalement, ce processus conduit à des fractures potentielles de la tige en cours. Les pannes catastrophiques comme celles de ces navires échoués entraînent des coûts de sauvetage énormes.
Vous devez définir clairement un résultat d'approvisionnement réussi pour ces pièces critiques. Le succès signifie une maintenance prévisible du cycle de vie et une conformité stricte aux classes. Il garantit également des intervalles opérationnels prolongés entre les mises en cale sèche obligatoires. Un usinage fiable vous offre essentiellement une tranquillité d’esprit opérationnelle.
Meilleure pratique : exigez toujours des tests de voile documentés avant d'accepter la livraison de pièces de propulsion lourdes.
Erreur courante : compter uniquement sur les équipes d'installation pour corriger les écarts d'usinage au niveau de l'usine.
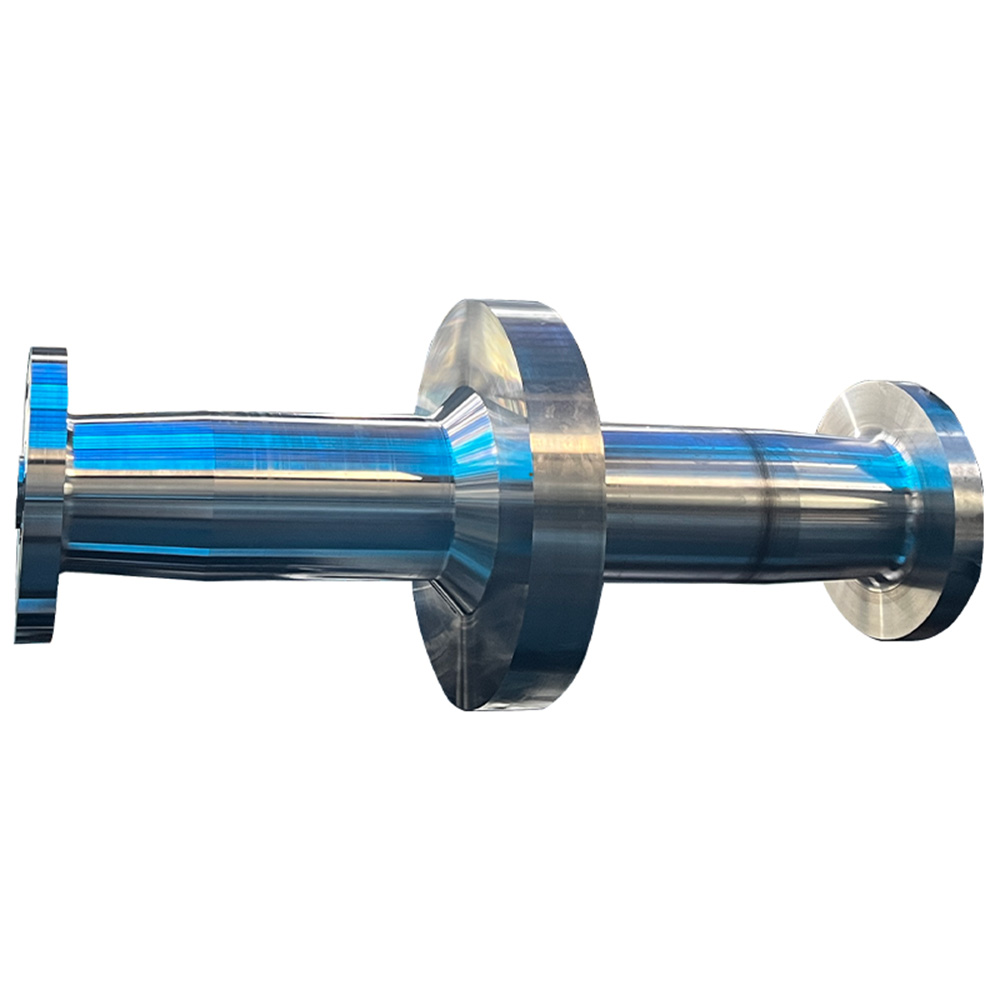
Des mesures d'usinage spécifiques influencent directement la rectitude de l'ensemble de la ligne de propulsion. L'expertise technique nécessite de décomposer ces tolérances dimensionnelles exactes. Le faux-rond, la concentricité et l'état de surface régissent le comportement mécanique. Même de légers écarts modifient la répartition des contraintes sur toute la ligne d’arbre. Les ingénieurs calculent méticuleusement ces tolérances pour garantir une parfaite symétrie de rotation.
Les erreurs au niveau des brides d'accouplement créent d'énormes problèmes en aval. Imaginez rejoindre un Arbre d'hélice à un Arbre intermédiaire utilisant des faces mal usinées. Le manque de parallélisme des brides induit de graves désalignements angulaires. Le manque de concentricité crée des désalignements de décalage distincts. Les installateurs trouvent ces erreurs géométriques spécifiques impossibles à corriger lors de l'assemblage de la coque. L'acier refuse tout simplement de s'aligner naturellement.
L'usinage du cône du bossage de l'hélice impose une assise exacte. Les angles coniques de précision garantissent que l'hélice saisit l'arbre de manière uniforme. La finition de surface influence directement cet équilibre hydrodynamique. Les surfaces rugueuses favorisent la corrosion de contact sous de fortes charges cycliques. Cette corrosion finit par compromettre l'intégrité structurelle de la connexion du moyeu de l'hélice.
L’effet multiplicateur rend les petites erreurs incroyablement dangereuses. Une erreur d’usinage d’une fraction de millimètre à une extrémité crée un désastre. Nous décrivons ci-dessous les étapes en cascade de cet effet :
Il existe une erreur d’angle microscopique au niveau de la face avant de la bride.
L'accouplement boulonné force l'arbre connecté à être légèrement décentré.
Cet écart se multiplie sur la portée de dix mètres du composant connecté.
L’extrémité arrière oscille selon un arc de fuite massif et inacceptable.
La vibration qui en résulte détruit les roulements du tube d'étambot adjacents.
Les navires sont des structures intrinsèquement flexibles et non rigides. Ils se plient et se tordent continuellement lorsqu’ils opèrent en mer. Les déflexions de la coque changent en fonction des différentes charges de chargement et des conditions de ballast. De plus, les forces hydrodynamiques fluctuantes de l’hélice modifient l’alignement de manière dynamique. Les mers fortes génèrent d’immenses charges transitoires sur la poupe. Par conséquent, l’alignement statique sur les blocs ne représente jamais de véritables conditions opérationnelles.
L'usinage de base très précis offre une marge de sécurité critique. Cette marge absorbe en toute sécurité les forces dynamiques inévitables. Un mauvais alignement statique pousse déjà les tolérances mécaniques à leurs limites absolues. Par conséquent, les charges dynamiques poussent facilement le système soumis à des contraintes vers une défaillance catastrophique. L'usinage de précision donne à l'arbre la possibilité de fléchir sans briser le film d'huile.
Le strict respect de la conception reste absolument nécessaire pour la sécurité maritime. Vous devez aligner les produits usinés sur les directives strictes des sociétés de classe. Les notes d'orientation ABS sur l'alignement des arbres de propulsion fournissent d'excellents cadres. DNV et Lloyd's Register proposent des normes tout aussi rigoureuses. Le respect de ces normes garantit que les composants survivent aux changements dynamiques violents.
| Condition opérationnelle | Type de force | Impact sur l’alignement de l’arbre | Marge d’usinage requise |
|---|---|---|---|
| Cale sèche (statique) | Pesanteur | Affaissement naturel entre les supports | Écart nul par rapport à la ligne de base |
| Chargement de marchandises | Cintrage de la coque | Changements d'élévation du relèvement | Tolérance élevée de jeu de roulement |
| Mer forte | Hydrodynamique | Poussée latérale et verticale | Perfection du parallélisme des brides |
| Vitesse à toute épreuve | Torsion | Torsion et compression | Siège conique parfait |
Les remplacements standard du marché secondaire répondent rarement aux exigences des méga-navires modernes. L'usinage OEM personnalisé, soutenu par des données d'ingénierie spécifiques, offre une fiabilité bien supérieure. La fabrication sur mesure respecte strictement les tolérances du plan d’origine. Les pièces de rechange standard utilisent souvent des bandes de tolérance plus lâches et généralisées. Vous devez choisir des solutions conçues spécifiquement pour votre classe exacte de navire.
Vous devez examiner attentivement les processus de contrôle qualité interne d'un fournisseur. Recherchez une métrologie laser interne et des machines à mesurer tridimensionnelles (MMT) avancées. Les installations de premier plan effectuent des tests approfondis de faux-rond sur des tours spécialisés pour usage intensif. Ils ne s’appuient jamais sur de simples mesures à la main pour les composants de propulsion massifs. La métrologie avancée supprime l’erreur humaine de l’équation du contrôle qualité.
La traçabilité des matériaux garantit que l'acier sous-jacent possède une résistance adéquate. Insistez sur l’importance des rapports complets d’essais de matériaux (MTR). Vous avez également besoin d’une conformité de fabrication vérifiable avec les membres de l’IACS. Sans une documentation métallurgique appropriée, une géométrie parfaitement usinée ne signifie rien. L'acier de qualité inférieure se déforme rapidement sous des charges opérationnelles standard.
Les acheteurs doivent activement demander des études de cas historiques aux fournisseurs potentiels. Exigez des rapports complets sur les capacités de tolérance couvrant des projets similaires. N’acceptez jamais les allégations marketing au pied de la lettre sans preuves empiriques. Un partenaire d'usinage réputé fournit volontiers des données d'inspection anonymisées provenant de livraisons antérieures.
Bonne pratique : vérifiez les journaux d'étalonnage de la MMT du fournisseur avant de signer le contrat.
Erreur courante : accepter les pièces finales sans examiner les rapports d'inspection dimensionnelle bruts.
Il existe un écart de transfert dangereux entre l'installation et le chantier naval. Le transport d’arbres lourds présente de graves risques de flexion s’ils ne sont pas correctement soutenus. Même un usinage parfait au tour se dégrade si l’arbre se déforme pendant le transport. L'équipe d'installation accuse souvent à tort le fabricant des virages provoqués par le transport. Une communication claire et des protocoles de levage rigides évitent cette confusion coûteuse.
Les méthodes d'alignement traditionnelles utilisent des outils optiques simples et des comparateurs à cadran. Les chantiers navals modernes préfèrent les technologies d’alignement laser très avancées. Cependant, vous devez comprendre une vérité fondamentale concernant ces outils. Même l’alignement laser le plus avancé ne peut pas réparer un arbre physiquement déformé. Les lasers positionnent parfaitement les composants, mais ils ne peuvent effacer les défauts géométriques de fabrication.
Mettez en œuvre des stratégies d’atténuation strictes pour protéger le calendrier de votre projet. Recommander des contrôles obligatoires de pré-installation à l'arrivée au chantier naval. Effectuez des tests d’acceptation en usine (FAT) rigoureux avant l’expédition de l’arbre. La découverte d'une erreur d'usinage en cale sèche entraîne des retards financiers catastrophiques. Le trouver dans l’usine permet une correction immédiate et rentable.
Une approche proactive unit l’installation d’usinage et l’équipe d’installation. Cela garantit que tout le monde travaille à partir de la même base dimensionnelle vérifiée. Au final, cette synergie garantit un lancement du système de propulsion fluide et sans vibrations.
L'alignement des arbres commence fondamentalement sur le tour, et non à l'intérieur de la coque. Aucune expertise des chantiers navals ne permet de surmonter les géométries de fabrication intrinsèquement défectueuses. Des tolérances de précision protègent votre équipement lourd de l’usure prématurée et des pannes catastrophiques. Ils offrent les marges nécessaires pour faire face aux forces dynamiques violentes en mer. Lorsque vous contrôlez méticuleusement les dimensions, vous garantissez des performances hydrodynamiques fiables et à long terme.
Les décideurs doivent donner la priorité aux fournisseurs capables de prouver un contrôle dimensionnel strict. Évaluez soigneusement leur équipement de métrologie, la traçabilité des matériaux et la compréhension de la charge dynamique. Un contrôle approfondi évite les mises en cale sèche imprévues et coûteuses sur toute la ligne. Nous vous encourageons à consulter immédiatement la documentation de contrôle qualité de votre fournisseur actuel. Demandez une consultation technique avant de commencer votre prochaine rénovation de système de propulsion ou votre nouvelle construction.
R : Le faux-rond crée une trajectoire de charge très excentrique pendant la rotation de l'arbre. Ce mouvement inégal brise le film d’huile hydrodynamique protecteur à l’intérieur du roulement. Par conséquent, la lubrification limite échoue, conduisant à un contact direct métal sur métal. Cette friction provoque une surchauffe rapide, une usure accélérée et une défaillance soudaine des roulements.
R : Les tolérances acceptables dépendent fortement du diamètre de l'arbre, du régime maximal et des règles spécifiques de la société de classe. Les directives standard d’ABS ou de DNV imposent généralement des marges extrêmement serrées. Ils nécessitent généralement une concentricité de la bride et un faux-rond total de l'indicateur mesurés en centièmes de millimètre.
R : Non. L’alignement laser garantit simplement que les composants sont correctement placés les uns par rapport aux autres à l’intérieur de la coque. Il ne peut pas corriger les défauts géométriques inhérents fabriqués directement dans l’acier. Une bride non parallèle reste tordue, quelle que soit la précision avec laquelle vous pointez un laser à travers elle.
R : L’usinage OEM personnalisé garantit le respect des spécifications exactes des matériaux d’origine. Il suit strictement les processus de réduction des contraintes nécessaires et les tolérances dimensionnelles précises. Cette approche spécialisée honore les calculs techniques originaux du navire, réduisant considérablement le risque opérationnel global en mer.


