
Просмотры: 0 Автор: Редактор сайта Время публикации: 17.07.2026 Происхождение: Сайт
В морском машиностроении расхождения в обработке валов до миллиметра быстро растут. Как только судно отправляется в путь, эти крошечные ошибки приводят к серьезным гидродинамическим и механическим сбоям. Статическая точность обработки на производственном предприятии определяет динамическую стабильность выравнивания в воде. Идеально обработанный вал создает высоконадежную основу. И наоборот, несовершенный гарантирует несоосность. Это происходит независимо от навыков установки на верфи. Оценка точных допусков партнера по обработке остается критически важным решением по управлению рисками. Операторы флота и верфи должны уделять приоритетное внимание точному производству, чтобы обеспечить безопасную работу. Благодаря строгому контролю качества они предотвращают катастрофические сбои вдали от берега. Читайте дальше, чтобы узнать, как точность размеров напрямую влияет на надежность двигательной установки. Вы научитесь ориентироваться в эксплуатационных рисках некачественных деталей. Мы также исследуем, почему динамические силы требуют почти идеальных статических показателей обработки.
Незначительные отклонения размеров при механической обработке (биение, соосность) экспоненциально увеличиваются вдоль линии вала, напрямую влияя на окончательную центровку.
Точная механическая обработка предотвращает преждевременный износ критически важных компонентов, резко снижая риск катастрофического выхода из строя подшипников и незапланированной стоянки в сухом доке.
Оценка поставщика Возможности индивидуальной обработки OEM требуют анализа соответствия их классу общества (например, ABS, DNV) и методологий проверки.
Статическая точность выравнивания является лишь базовой; Настоящая точность обработки учитывает динамические, изменяющиеся силы, возникающие в море.
Несоосность линий вала представляет собой нечто большее, чем просто техническая ошибка. Мы считаем это основной причиной незапланированного технического обслуживания и серьезных простоев судов. Неэффективность использования топлива напрямую следует за любым компромиссом в силовой установке. Использование плохо изготовленного Детали морской двигательной системы обеспечат вам отказ задолго до того, как корабль покинет сухой док. Некачественная механическая обработка приводит к глубокому проникновению геометрических дефектов в систему. Эти невидимые дефекты серьезно ухудшают эксплуатационные характеристики судна в течение всего срока его службы.
Плохая центровка приводит к неравномерному распределению огромных вращательных нагрузок по линии вала. Такое неравномерное распределение резко ускоряет износ уплотнений дейдвудных труб. Это также серьезно повреждает Журнальный подшипник скольжения . Когда нагрузки локализуются в краевых точках, гидродинамическая масляная пленка разрушается. Затем происходит контакт металл-металл. Такое трение создает локальные горячие точки, что приводит к быстрой деградации компонентов.
Микроперекосы вызывают сильные боковые и крутильные вибрации по всему корпусу. Со временем эти неустанные вибрации вызывают усталость металла. Усталостные трещины бесшумно распространяются по стальной конструкции. В конечном итоге этот процесс приводит к возможным переломам вала. Катастрофические поломки, подобные этим судам, выброшенным на берег, влекут за собой огромные затраты на спасение.
Вы должны четко определить успешный результат закупок для этих критически важных частей. Успех означает предсказуемое обслуживание жизненного цикла и строгое соответствие классу. Это также гарантирует увеличенные эксплуатационные интервалы между обязательными постановками в сухой док. Надежная обработка по сути дает вам душевное спокойствие.
Передовая практика: Всегда требуйте документированных испытаний на биение перед приемкой тяжелых деталей силовой установки.
Распространенная ошибка: полагаться исключительно на бригады монтажников для исправления отклонений обработки на заводском уровне.
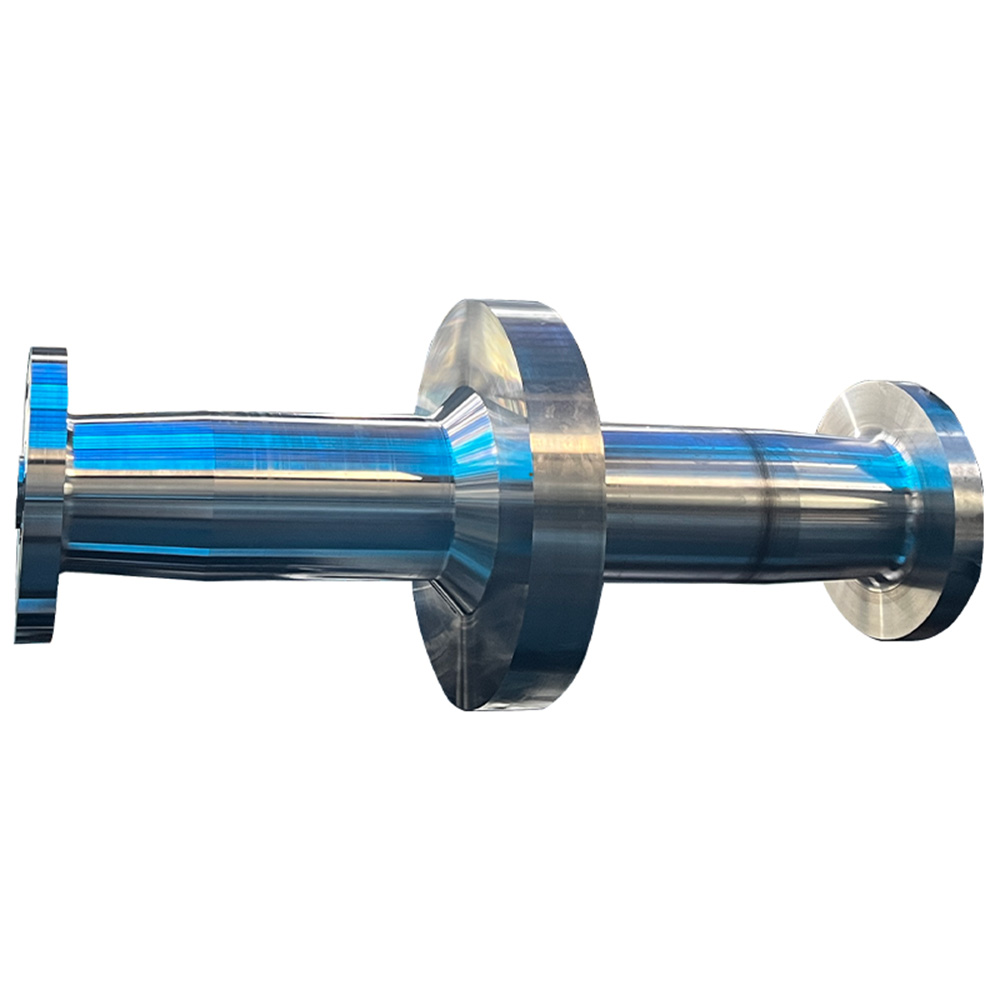
Конкретные параметры обработки напрямую влияют на прямолинейность всей силовой линии. Техническая экспертиза требует устранения этих точных допусков на размеры. Биение, концентричность и качество поверхности определяют механическое поведение. Даже небольшие отклонения изменяют распределение напряжений по всей линии вала. Инженеры тщательно рассчитывают эти допуски, чтобы обеспечить идеальную вращательную симметрию.
Ошибки на соединительных фланцах создают серьезные проблемы в дальнейшем. Представьте себе, что вы присоединяетесь к Карданный вал к Промежуточный вал с плохо обработанными торцами. Отсутствие параллельности фланцев приводит к серьезным угловым смещениям. Отсутствие концентричности приводит к явным смещениям смещения. Монтажники считают, что эти специфические геометрические ошибки невозможно исправить при сборке корпуса. Сталь просто отказывается выравниваться естественным путем.
Обработка конуса бобышки гребного винта требует точной посадки. Прецизионные углы конусности обеспечивают равномерное сцепление гребного винта с валом. Качество поверхности напрямую влияет на этот гидродинамический баланс. Грубые поверхности вызывают фреттинг-коррозию при тяжелых циклических нагрузках. Эта коррозия в конечном итоге нарушает структурную целостность соединения ступицы гребного винта.
Эффект мультипликатора делает небольшие ошибки невероятно опасными. Ошибка обработки в доли миллиметра на одном конце приводит к катастрофе. Ниже мы обрисуем каскадные этапы этого эффекта:
На передней поверхности фланца существует микроскопическая угловая ошибка.
Болтовая муфта слегка смещает соединенный вал от центра.
Это отклонение умножается на десятиметровый пролет подключаемого компонента.
Хвостовая часть поворачивается по массивной, неприемлемой дуге биения.
Возникающая в результате вибрация разрушает соседние подшипники дейдвудной трубы.
Корабли по своей сути являются гибкими, нежесткими конструкциями. Они постоянно сгибаются и скручиваются во время работы в море. Прогибы корпуса изменяются в зависимости от различной грузовой нагрузки и состояния балласта. Кроме того, изменяющиеся гидродинамические силы гребного винта динамически изменяют выравнивание. Тяжелые волны создают огромные временные нагрузки на корму. Таким образом, статическое выравнивание блоков никогда не отражает истинные эксплуатационные условия.
Высокоточная обработка базовой линии обеспечивает критический запас прочности. Этот запас безопасно поглощает неизбежные динамические силы. Плохое статическое выравнивание уже доводит механические допуски до абсолютных пределов. Следовательно, динамические нагрузки легко приводят нагруженную систему к катастрофическому отказу. Точная механическая обработка дает валу возможность изгибаться без нарушения масляной пленки.
Строгое соблюдение требований к конструкции остается абсолютно необходимым для обеспечения безопасности на море. Вы должны привести обработанную продукцию в соответствие со строгими правилами классового общества. Рекомендации ABS по выравниванию вала силовой установки представляют собой превосходную основу. DNV и Lloyd's Register предлагают столь же строгие стандарты. Соблюдение этих стандартов гарантирует, что компоненты выдержат резкие динамические изменения.
| Условия эксплуатации | Тип силы | Воздействие на соосность вала | Требуемый запас на обработку |
|---|---|---|---|
| Сухой док (статический) | Гравитация | Естественный провис между опорами | Нулевое отклонение от базовой линии |
| Погрузка груза | Изгиб корпуса | Изменение высоты подшипника | Высокий допуск зазора подшипника |
| Тяжелые моря | Гидродинамический | Боковая и вертикальная тяга | Совершенство параллельности фланцев |
| Полная скорость вперед | Торсионный | Скручивание и сжатие | Идеальное посадочное место с конусом бобышки |
Стандартные замены послепродажного обслуживания редко отвечают требованиям современных мегасудов. Изготовленная на заказ OEM-обработка, подкрепленная конкретными инженерными данными, обеспечивает гораздо более высокую надежность. При индивидуальном производстве строго соблюдаются допуски оригинального чертежа. В стандартных запасных частях послепродажного обслуживания часто используются более свободные и обобщенные диапазоны допусков. Вы должны выбирать решения, разработанные специально для вашего класса судна.
Вам необходимо тщательно изучить внутренние процессы контроля качества поставщика. Ищите собственные лазерные метрологические и современные координатно-измерительные машины (КИМ). Предприятия высшего уровня проводят обширные испытания на биение на специализированных токарных станках для тяжелых условий эксплуатации. Они никогда не полагаются на простые измерения с помощью ручного инструмента для массивных компонентов силовой установки. Передовая метрология исключает человеческие ошибки из уравнения контроля качества.
Отслеживаемость материала гарантирует, что сталь, лежащая в основе, обладает достаточной прочностью. Подчеркните важность полных отчетов об испытаниях материалов (MTR). Вам также необходимо поддающееся проверке соответствие производства членам IACS. Без надлежащей металлургической документации идеально обработанная геометрия ничего не значит. Низкая сталь быстро деформируется при стандартных эксплуатационных нагрузках.
Покупателям следует активно запрашивать исторические тематические исследования у потенциальных поставщиков. Требуйте подробных отчетов о возможностях допуска, охватывающих аналогичные проекты. Никогда не принимайте маркетинговые заявления за чистую монету без эмпирических доказательств. Авторитетный партнер по обработке с радостью предоставляет анонимные данные проверок прошлых поставок.
Передовой опыт: проверьте журналы калибровки КИМ поставщика перед подписанием контракта.
Распространенная ошибка: принятие окончательных деталей без проверки необработанных отчетов о проверке размеров.
Между предприятием и верфью существует опасный разрыв в передаче. Транспортировка тяжелых валов сопряжена с серьезным риском изгиба при неправильной поддержке. Даже идеальная токарная обработка ухудшается, если вал деформируется во время транспортировки. Монтажная бригада часто ошибочно обвиняет производителя в изгибах, вызванных транспортировкой. Четкая коммуникация и жесткие протоколы подъема предотвращают эту дорогостоящую путаницу.
Традиционные методы выравнивания используют простые оптические инструменты и циферблатные индикаторы. Современные верфи отдают предпочтение передовым технологиям лазерной центровки. Однако вы должны понимать фундаментальную истину об этих инструментах. Даже самая совершенная лазерная центровка не может исправить физически деформированный вал. Лазеры идеально позиционируют детали, но не могут стереть изготовленные геометрические дефекты.
Внедрите строгие стратегии смягчения последствий, чтобы защитить сроки вашего проекта. Рекомендовать обязательную предустановочную проверку биения по прибытии на верфь. Перед отправкой вала проведите строгие заводские приемочные испытания (FAT). Обнаружение ошибки обработки в сухом доке приводит к катастрофическим финансовым задержкам. Обнаружив его в заводских цехах, можно выполнить немедленную и экономичную коррекцию.
Проактивный подход объединяет станочный цех и монтажную бригаду. Это гарантирует, что все работают на основе одной и той же проверенной базовой линии размеров. В конечном итоге эта синергия гарантирует плавный запуск двигательной установки без вибраций.
Центровка валов начинается на токарном станке, а не внутри корпуса. Никакой опыт верфи не сможет преодолеть изначально ошибочную геометрию производства. Прецизионные допуски защищают ваше тяжелое оборудование от преждевременного износа и катастрофических поломок. Они обеспечивают необходимый запас прочности для борьбы с сильными динамическими силами на море. Тщательно контролируя размеры, вы обеспечиваете надежные и долгосрочные гидродинамические характеристики.
Лица, принимающие решения, должны отдавать приоритет поставщикам, способным обеспечить строгий контроль размеров. Тщательно оцените метрологическое оборудование, отслеживаемость материалов и понимание динамических нагрузок. Тщательная проверка предотвращает дорогостоящие незапланированные докования в будущем. Мы рекомендуем вам немедленно просмотреть документацию по контролю качества вашего текущего поставщика. Запросите техническую консультацию перед началом следующей модернизации или сборки новой силовой установки.
A: Биение создает сильно эксцентричную траекторию нагрузки во время вращения вала. Это неравномерное движение разрушает защитную гидродинамическую масляную пленку внутри подшипника. Следовательно, граничная смазка не работает, что приводит к прямому контакту металла с металлом. Это трение вызывает быстрый перегрев, ускоренный износ и внезапный выход подшипника из строя.
Ответ: Допустимые допуски сильно зависят от диаметра вала, максимальной частоты вращения и правил конкретного классового общества. Стандартные рекомендации ABS или DNV обычно диктуют чрезвычайно низкие нормы. Обычно они требуют, чтобы концентричность фланца и общее индикаторное биение измерялись сотыми долями миллиметра.
Ответ: Нет. Лазерная центровка просто обеспечивает правильную посадку компонентов относительно друг друга внутри корпуса. Он не может исправить присущие геометрические дефекты, изготовленные непосредственно в стали. Непараллельный фланец остается искривленным, независимо от того, насколько точно вы направляете через него лазер.
Ответ: Обработка OEM на заказ гарантирует соблюдение точных характеристик оригинального материала. Он строго соблюдает необходимые процессы снятия напряжений и точные допуски на размеры. Этот специализированный подход учитывает первоначальные инженерные расчеты судна, что значительно снижает общий эксплуатационный риск в море.


