海洋工学では、シャフト加工におけるミリメートルレベルの誤差が急速に拡大します。船舶が航行すると、これらの小さなエラーが連鎖して重大な流体力学的および機械的故障につながります。製造施設における静的な加工精度は、水中での動的な位置合わせの安定性を左右します。完璧に加工されたシャフトは信頼性の高いベースラインを生み出します。逆に、不完全なものは位置ずれを保証します。これは、造船所の設置スキルに関係なく発生します。加工パートナーの正確な公差能力を評価することは、依然として重要なリスク管理上の決定です。艦隊運営者と造船所は、安全な運航を確保するために正確な製造を優先する必要があります。厳格な品質管理により、海岸から遠く離れた場所での致命的な故障を防ぎます。寸法精度がどのように推進力の信頼性を直接的に高めるのかを説明します。規格外の部品による運用上のリスクを回避する方法を学びます。また、動的力がほぼ完璧な静的加工ベンチマークを必要とする理由も探ります。
機械加工におけるわずかな寸法偏差 (振れ、同心度) は、シャフトラインに沿って指数関数的に増大し、最終的なアライメントに直接影響を与えます。
精密機械加工により、重要なコンポーネントの早期摩耗が防止され、ベアリングの致命的な故障や計画外の乾ドックのリスクが大幅に軽減されます。
サプライヤーの評価 カスタム OEM 機械加工 機能には、階級社会のコンプライアンス (ABS、DNV など) と検査方法を分析する必要があります。
静的アライメント精度はベースラインにすぎません。真の機械加工精度は、海上で経験する動的で変動する力を考慮しています。
シャフトラインのミスアライメントは、単なる技術的なエラーではありません。私たちはこれが計画外のメンテナンスと船舶の重大なダウンタイムの主な原因であると考えています。推進ドライブラインに何らかの妥協があると、燃料効率が低下します。粗悪に製造されたものを使用する 船舶推進システムの部品は、 船が乾ドックを出るずっと前に故障する可能性があります。標準以下の機械加工により、幾何学的な欠陥がシステムの奥深くに埋め込まれます。これらの目に見えない欠陥は、船舶の寿命にわたって性能を著しく低下させます。
アライメントが悪いと、シャフトライン全体に大きな回転負荷が不均一に分散されます。この不均一な分布により、船尾管シールの摩耗が大幅に加速されます。また、深刻なダメージを与えます ジャーナルスライディングベアリング。荷重がエッジ点に局所的にかかると、流体力学的油膜が崩壊します。その後、金属と金属の接触が起こります。このような摩擦により局所的なホットスポットが生じ、コンポーネントの急速な劣化につながります。
微小なアライメントのずれにより、船体全体に深刻な横振動とねじれ振動が発生します。時間が経つにつれて、これらの容赦ない振動は金属疲労を引き起こします。疲労亀裂は鋼構造内を静かに伝播します。最終的に、このプロセスによりシャフトの破損が進行する可能性があります。このような座礁船のような壊滅的な故障が発生すると、巨額の回収費用が発生します。
これらの重要な部品の調達の成功結果を明確に定義する必要があります。成功とは、予測可能なライフサイクル メンテナンスと厳格なクラス コンプライアンスを意味します。また、必須の乾ドック間の運用間隔の延長も保証されます。信頼性の高い加工は基本的に、運用上の安心感をもたらします。
ベストプラクティス: 重量推進部品の納入を受け入れる前に、必ず文書化された振れテストを要求します。
よくある間違い: 工場レベルの機械加工の偏差を修正するために設置チームのみに依存している。
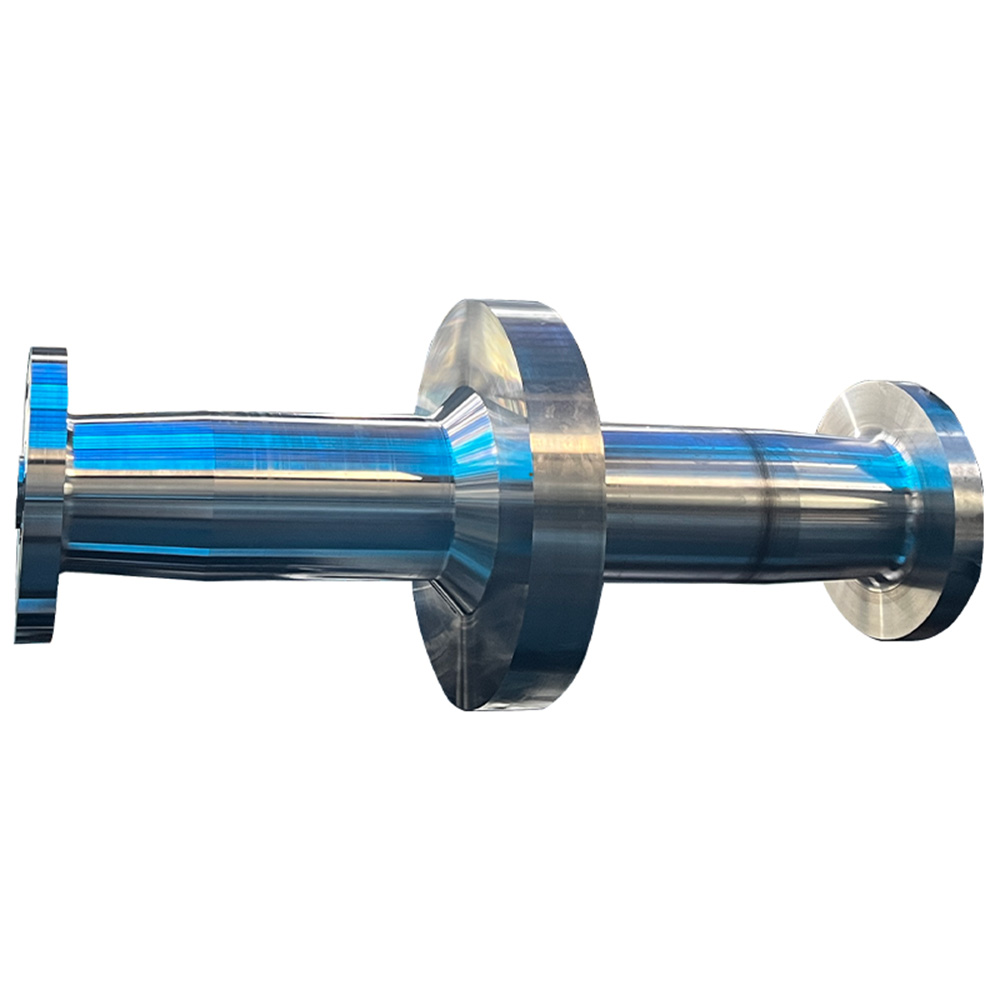
特定の加工基準は、推進ライン全体の真直度に直接影響します。技術的な専門知識には、これらの正確な寸法公差を分析する必要があります。振れ、同心度、および表面仕上げは、機械的動作を決定します。わずかなずれでも、シャフトライン全体の応力分布が変化します。エンジニアはこれらの公差を綿密に計算して、完全な回転対称性を確保します。
カップリング フランジでのエラーは、下流側に大きな問題を引き起こします。に参加することを想像してください。 プロペラシャフト から 中間シャフトの 加工が不十分な面を使用している。フランジの平行度が不足すると、重大な角度のずれが生じます。同心性が欠如していると、明らかなオフセットのずれが生じます。設置者は、船体の組み立て中にこれらの特定の幾何学的誤差を修正するのは不可能であると考えます。鋼は自然に整列することを拒否します。
プロペラボステーパーの加工により、正確な装着が決まります。正確なテーパー角度により、プロペラがシャフトを均等にグリップします。表面仕上げは、この流体力学的バランスに直接影響します。表面が粗いと、大きな繰り返し荷重がかかるとフレッチング腐食が発生します。この腐食により、最終的にはプロペラ ハブ接続の構造的完全性が損なわれます。
相乗効果により、小さなエラーが非常に危険になります。一方の端での数ミリ単位の加工誤差が大惨事を引き起こします。この効果の段階的な段階の概要を以下に示します。
前方フランジ面には微視的な角度誤差が存在します。
ボルトで固定されたカップリングは、接続されたシャフトをわずかに中心からずらします。
この偏差は、接続されたコンポーネントの 10 メートルのスパンにわたって増加します。
テールエンドは、許容できない大規模なランナウト弧を描きます。
結果として生じる振動により、隣接する船尾管ベアリングが粉砕されます。
船舶は本質的に柔軟性があり、剛体ではない構造です。海上で活動している間、それらは絶えず曲がったりねじれたりします。船体のたわみは、貨物の積載量やバラストの状態の変化に基づいて変化します。さらに、変動するプロペラの流体力によりアライメントが動的に変化します。荒波では船尾全体に膨大な過渡荷重が発生します。したがって、ブロック上の静的な位置合わせは、実際の動作状態を表すことはありません。
高精度のベースライン加工により、重要な安全マージンが得られます。このマージンは、避けられない動的力を安全に吸収します。静的アライメントが不十分な場合、機械的公差はすでに絶対限界に達しています。その結果、動的負荷によりストレスを受けたシステムは容易に壊滅的な故障に陥ります。精密な機械加工により、油膜を破壊することなくシャフトに柔軟性を与えることができます。
海上の安全のためには、厳格な設計への準拠が依然として絶対に必要です。機械加工製品を階級社会の厳格なガイドラインに適合させる必要があります。推進シャフトのアライメントに関する ABS ガイダンス ノートは、優れたフレームワークを提供します。 DNV とロイド レジスターも同様に厳格な基準を提供しています。これらの基準を満たすことで、コンポーネントが激しい動的変化に耐えることが保証されます。
| 動作条件 | 力の種類 | 軸アライメントへの影響 | 必要な加工代 |
|---|---|---|---|
| ドライドック (静的) | 重力 | サポート間の自然なたるみ | ベースラインからの偏差ゼロ |
| 貨物の積み込み | 船体の曲げ | 方位の標高の変化 | 高いベアリングクリアランス公差 |
| 激しい海 | 流体力学 | 横方向および縦方向の推力 | フランジ平行度完璧 |
| フルアヘッドスピード | ねじれ | ねじりと圧縮 | 完璧なボステーパーシート |
標準的なアフターマーケット交換品が現代の巨大船舶の要求を満たすことはほとんどありません。 カスタム OEM 機械加工は、はるかに優れた信頼性を提供します。 特定のエンジニアリング データに裏付けられたカスタム製造では、元の設計図の公差が厳密に遵守されます。標準的なアフターマーケット部品は、多くの場合、より緩やかな一般化された許容範囲を使用します。正確な船舶クラスに合わせて特別に設計されたソリューションを選択する必要があります。
サプライヤーの内部品質管理プロセスを注意深く精査する必要があります。社内のレーザー計測と高度な座標測定機 (CMM) を探してください。一流の施設では、専用の大型旋盤で広範な振れ試験を実施しています。彼らは、巨大な推進コンポーネントの単純な手動測定に決して依存しません。高度な計測技術により、品質管理の方程式から人為的エラーが排除されます。
材料トレーサビリティにより、基礎となる鋼材が適切な強度を備えていることが保証されます。完全な材料試験レポート (MTR) の重要性を強調します。また、IACS メンバーによる検証可能な製造コンプライアンスも必要です。適切な冶金学的文書がなければ、完璧に機械加工された形状は何の意味も持ちません。劣った鋼材は、標準的な操作荷重下で急速に変形します。
バイヤーは、潜在的なサプライヤーに過去の事例を積極的にリクエストする必要があります。同様のプロジェクトをカバーする包括的な許容能力レポートを要求します。経験的証拠なしに、マーケティング上の主張を額面通りに決して受け入れないでください。信頼できる機械加工パートナーは、過去の納入からの匿名化された検査データを喜んで提供します。
ベスト プラクティス: 契約に署名する前に、サプライヤーの CMM 校正ログを監査します。
よくある間違い: 生の寸法検査レポートを確認せずに最終部品を受け入れる。
施設と造船所の間には危険な引き渡しギャップが存在します。重量のあるシャフトを輸送する場合、サポートが適切でないと重大な曲げの危険が生じます。たとえ完璧な旋盤加工であっても、輸送中にシャフトが歪むと性能が低下します。設置チームは、輸送による曲がりについて誤ってメーカーを責めることがよくあります。明確なコミュニケーションと厳格なリフティング プロトコルにより、この高価な混乱を防ぐことができます。
従来の位置合わせ方法では、単純な光学ツールとダイヤル インジケーターが使用されます。現代の造船所は、高度なレーザー位置合わせ技術を好みます。ただし、これらのツールに関する基本的な真実を理解しておく必要があります。最先端のレーザーアライメントでも物理的に歪んだシャフトを修正することはできません。レーザーはコンポーネントを完璧に配置しますが、製造上の幾何学的欠陥を消去することはできません。
プロジェクトのタイムラインを保護するために、厳格な緩和戦略を実装します。造船所に到着したら、取り付け前の振れチェックを必須にすることをお勧めします。シャフトの出荷前に厳格な工場受け入れテスト (FAT) を実施します。乾ドックで機械加工エラーが発見されると、財務上の壊滅的な遅れが生じます。工場現場でそれを見つけると、コスト効率の高い即時修正が可能になります。
積極的なアプローチにより、加工施設と設置作業員が団結します。これにより、全員が同じ検証済みのディメンション ベースラインに基づいて作業できるようになります。最終的に、この相乗効果により、スムーズで振動のない推進システムの起動が保証されます。
シャフトのアライメントは船体の内部ではなく、基本的に旋盤上で始まります。造船所の専門知識がいくらあっても、本質的に欠陥のある製造形状を克服することはできません。精密な公差により、重機を早期の摩耗や致命的な故障から保護します。これらは、海上での激しい動的力に対処するために必要なマージンを提供します。寸法を細心の注意を払って制御すると、信頼性の高い長期的な流体力学的性能が保証されます。
意思決定者は、厳密な寸法管理を証明できるサプライヤーを優先する必要があります。計測機器、材料のトレーサビリティ、動的負荷の理解などを慎重に評価してください。徹底的な精査により、将来的に費用のかかる計画外の乾ドックが防止されます。現在のサプライヤーの品質管理文書をすぐに確認することをお勧めします。次回の推進システムの改修または新規構築を開始する前に、技術的なコンサルティングを依頼してください。
A: 振れにより、シャフト回転中に重大な偏心荷重経路が生じます。この不均一な動きにより、ベアリング内部の保護流体油膜が破壊されます。その結果、境界潤滑が失敗し、金属と金属が直接接触することになります。この摩擦により、急速な過熱、摩耗の加速、ベアリングの突然の故障が発生します。
A: 許容公差は、シャフト直径、最大 RPM、および特定の階級社会の規則に大きく依存します。 ABS または DNV の標準ガイドラインでは、通常、非常に厳しいマージンが規定されています。通常、フランジの同心度と、100 分の 1 ミリメートル単位で測定されるインジケーターの総振れが必要です。
A: いいえ。レーザー位置合わせは、コンポーネントが船体内で相互に正しく配置されていることを確認するだけです。鋼に直接製造された固有の幾何学的欠陥を修正することはできません。平行でないフランジは、どれほど完璧にレーザーを当てても、曲がったままになります。
A: カスタム OEM 加工は、元の材料仕様への正確な準拠を保証します。必要な応力除去プロセスと正確な寸法公差に厳密に従っています。この特殊なアプローチは船舶のオリジナルの工学計算を尊重し、海上での全体的な運航リスクを劇的に軽減します。


