
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 17-07-2026 Nguồn gốc: Địa điểm
Trong kỹ thuật hàng hải, sự khác biệt ở cấp độ milimet trong gia công trục tăng lên nhanh chóng. Khi tàu hoạt động, những lỗi nhỏ này sẽ dẫn đến hỏng hóc cơ học và thủy động lực nghiêm trọng. Độ chính xác gia công tĩnh tại cơ sở sản xuất quyết định độ ổn định liên kết động trong nước. Trục được gia công hoàn hảo tạo ra đường cơ sở có độ tin cậy cao. Ngược lại, một cái không hoàn hảo sẽ đảm bảo sự sai lệch. Điều này xảy ra bất kể kỹ năng lắp đặt nhà máy đóng tàu. Đánh giá khả năng chịu đựng chính xác của đối tác gia công vẫn là một quyết định quản lý rủi ro quan trọng. Người vận hành đội tàu và nhà máy đóng tàu phải ưu tiên sản xuất chính xác để đảm bảo hoạt động an toàn. Thông qua kiểm soát chất lượng nghiêm ngặt, họ ngăn chặn được những hư hỏng thảm khốc ở xa bờ. Đọc tiếp để khám phá độ chính xác về kích thước trực tiếp thúc đẩy độ tin cậy của động cơ đẩy như thế nào. Bạn sẽ học cách giải quyết các rủi ro vận hành của các bộ phận không đạt tiêu chuẩn. Chúng tôi cũng khám phá lý do tại sao lực động đòi hỏi các tiêu chuẩn gia công tĩnh gần như hoàn hảo.
Các sai lệch kích thước nhỏ trong gia công (độ đảo, độ đồng tâm) nhân lên theo cấp số nhân dọc theo đường trục, ảnh hưởng trực tiếp đến sự căn chỉnh cuối cùng.
Gia công chính xác ngăn chặn sự mài mòn sớm trên các bộ phận quan trọng, giảm đáng kể nguy cơ hư hỏng vòng bi nghiêm trọng và việc dừng tàu ngoài dự kiến.
Đánh giá nhà cung cấp Khả năng Gia công OEM tùy chỉnh yêu cầu phân tích sự tuân thủ giai cấp-xã hội của họ (ví dụ: ABS, DNV) và các phương pháp kiểm tra.
Độ chính xác của căn chỉnh tĩnh chỉ là đường cơ sở; Độ chính xác gia công thực sự tính đến các lực động, dao động trên biển.
Độ lệch trục không chỉ là một lỗi kỹ thuật đơn thuần. Chúng tôi coi đây là nguyên nhân chính dẫn đến việc bảo trì ngoài kế hoạch và thời gian ngừng hoạt động nghiêm trọng của tàu. Sự kém hiệu quả của nhiên liệu trực tiếp dẫn đến bất kỳ sự thỏa hiệp nào trong đường truyền lực đẩy. Sử dụng sản xuất kém Các bộ phận của Hệ thống Động cơ Hàng hải khiến bạn gặp thất bại từ rất lâu trước khi tàu rời ụ tàu. Gia công không đạt tiêu chuẩn sẽ tạo ra các sai sót hình học sâu trong hệ thống. Những sai sót vô hình này làm suy giảm nghiêm trọng hiệu suất trong suốt tuổi thọ của tàu.
Căn chỉnh kém phân bổ tải trọng quay lớn không đồng đều trên đường trục. Sự phân bố không đồng đều này làm tăng đáng kể sự mài mòn của các vòng đệm ống đuôi tàu. Nó cũng gây thiệt hại nặng nề cho Tạp chí Vòng bi trượt . Khi tải trọng tập trung tại các điểm biên, màng dầu thủy động sẽ xẹp xuống. Sau đó xảy ra tiếp xúc kim loại với kim loại. Ma sát như vậy tạo ra các điểm nóng cục bộ, dẫn đến sự xuống cấp nhanh chóng của các bộ phận.
Các sai lệch vi mô gây ra các rung động ngang và xoắn nghiêm trọng khắp thân tàu. Theo thời gian, những rung động không ngừng này gây ra hiện tượng mỏi kim loại. Vết nứt mỏi lan truyền âm thầm qua kết cấu thép. Cuối cùng, quá trình này có thể dẫn đến khả năng gãy trục. Những hư hỏng thảm khốc như những con tàu mắc cạn này sẽ phải gánh chịu chi phí trục vớt khổng lồ.
Bạn phải xác định rõ ràng kết quả mua sắm thành công cho những phần quan trọng này. Thành công có nghĩa là bảo trì vòng đời có thể dự đoán được và tuân thủ nghiêm ngặt lớp học. Nó cũng đảm bảo khoảng thời gian hoạt động kéo dài giữa các lần cập bến bắt buộc. Gia công đáng tin cậy về cơ bản giúp bạn yên tâm vận hành.
Cách thực hành tốt nhất: Luôn yêu cầu các cuộc kiểm tra độ đảo được ghi lại trước khi chấp nhận giao các bộ phận đẩy nặng.
Sai lầm phổ biến: Chỉ dựa vào đội lắp đặt để khắc phục các sai lệch gia công ở cấp nhà máy.
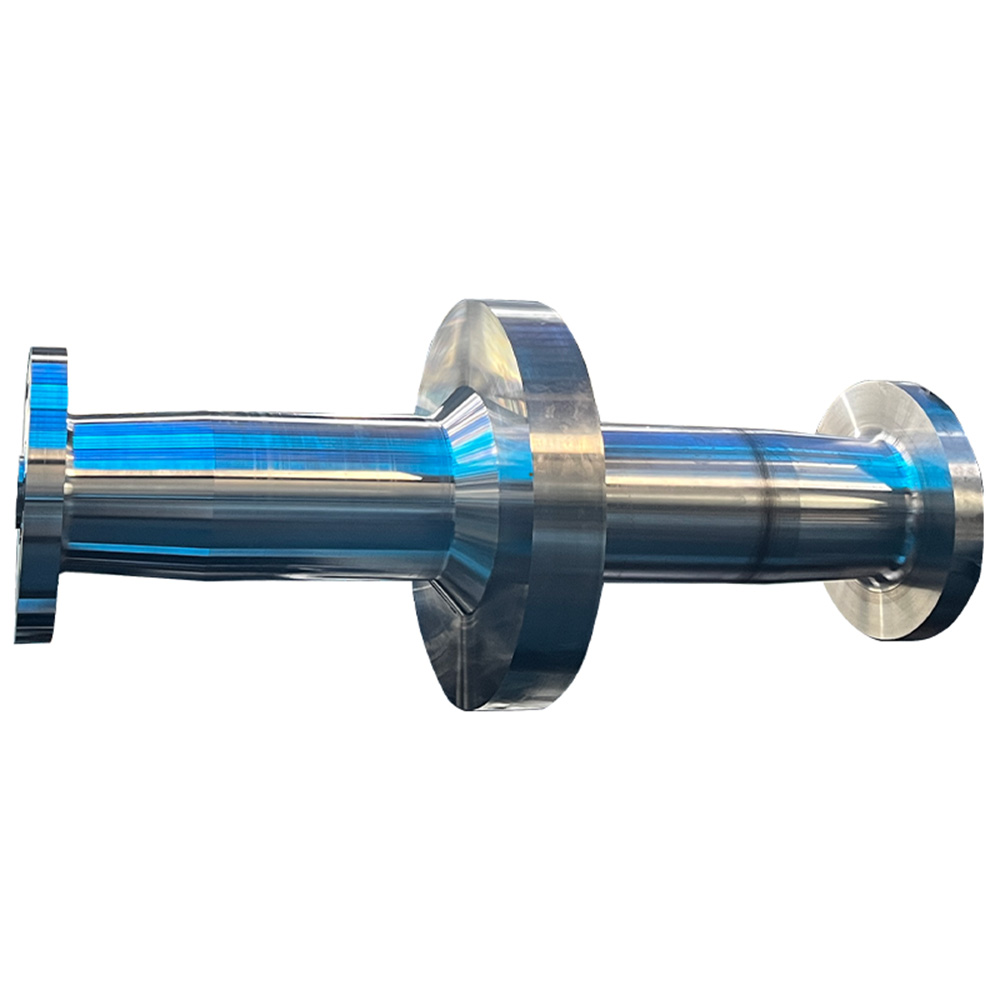
Các số liệu gia công cụ thể ảnh hưởng trực tiếp đến độ thẳng của toàn bộ đường đẩy. Chuyên môn kỹ thuật đòi hỏi phải phá vỡ các dung sai kích thước chính xác này. Độ đảo, độ đồng tâm và độ bóng bề mặt chi phối hành vi cơ học. Ngay cả những sai lệch nhỏ cũng làm thay đổi sự phân bố ứng suất trên toàn bộ đường trục. Các kỹ sư tính toán tỉ mỉ những dung sai này để đảm bảo tính đối xứng quay hoàn hảo.
Các lỗi ở mặt bích khớp nối tạo ra các vấn đề lớn ở hạ lưu. Hãy tưởng tượng tham gia một Trục chân vịt tới một Trục trung gian sử dụng các mặt được gia công kém. Thiếu sự song song của mặt bích gây ra sự lệch góc nghiêm trọng. Thiếu độ đồng tâm tạo ra độ lệch lệch rõ rệt. Những người lắp đặt nhận thấy những lỗi hình học cụ thể này không thể sửa được trong quá trình lắp ráp thân tàu. Thép chỉ đơn giản là từ chối căn chỉnh một cách tự nhiên.
Việc gia công phần côn của trục cánh quạt quyết định chỗ ngồi chính xác. Các góc côn chính xác đảm bảo cánh quạt bám đều vào trục. Bề mặt hoàn thiện ảnh hưởng trực tiếp đến sự cân bằng thủy động lực này. Các bề mặt gồ ghề gây ra hiện tượng ăn mòn đáng lo ngại dưới tác dụng tải nặng theo chu kỳ. Sự ăn mòn này cuối cùng làm ảnh hưởng đến tính toàn vẹn về cấu trúc của kết nối trục cánh quạt.
Hiệu ứng cấp số nhân khiến những lỗi nhỏ trở nên cực kỳ nguy hiểm. Một lỗi gia công nhỏ đến từng milimet ở một đầu sẽ tạo ra thảm họa. Chúng tôi phác thảo các giai đoạn xếp tầng của hiệu ứng này dưới đây:
Có lỗi góc cực nhỏ ở mặt bích phía trước.
Khớp nối bắt vít buộc trục được kết nối hơi lệch tâm.
Độ lệch này nhân lên trên khoảng cách mười mét của thành phần được kết nối.
Phần đuôi xoay theo một vòng cung lớn, không thể chấp nhận được.
Sự rung động sinh ra sẽ làm vỡ các ổ trục ống đuôi liền kề.
Tàu vốn có kết cấu linh hoạt, không cứng nhắc. Chúng uốn cong và xoắn liên tục khi hoạt động trên biển. Độ võng của thân tàu thay đổi tùy theo tải trọng hàng hóa và điều kiện dằn khác nhau. Hơn nữa, các lực thủy động lực cánh quạt dao động sẽ làm thay đổi sự liên kết một cách linh hoạt. Biển lớn tạo ra tải trọng nhất thời rất lớn ở đuôi tàu. Do đó, căn chỉnh tĩnh trên các khối không bao giờ thể hiện điều kiện hoạt động thực sự.
Gia công đường cơ sở có độ chính xác cao mang lại giới hạn an toàn quan trọng. Biên độ này hấp thụ các lực động không thể tránh khỏi một cách an toàn. Căn chỉnh tĩnh kém đã đẩy dung sai cơ học đến giới hạn tuyệt đối của chúng. Do đó, tải trọng động dễ dàng đẩy hệ thống bị căng thẳng đến tình trạng hỏng hóc nghiêm trọng. Gia công chính xác giúp cho trục có thể uốn cong mà không làm vỡ màng dầu.
Việc tuân thủ thiết kế nghiêm ngặt vẫn là điều hết sức cần thiết để đảm bảo an toàn hàng hải. Bạn phải điều chỉnh các sản phẩm gia công theo các nguyên tắc nghiêm ngặt của xã hội có giai cấp. Ghi chú Hướng dẫn của ABS về Căn chỉnh Trục Đẩy cung cấp các khuôn khổ tuyệt vời. DNV và Lloyd's Register đưa ra các tiêu chuẩn khắt khe tương tự. Việc đáp ứng các tiêu chuẩn này đảm bảo các bộ phận vẫn tồn tại trong những chuyển động mạnh mẽ.
| Điều kiện vận hành | Loại lực | Tác động lên sự thẳng hàng của | trục Biên độ gia công yêu cầu |
|---|---|---|---|
| Bến tàu khô (Tĩnh) | Trọng lực | Độ võng tự nhiên giữa các giá đỡ | Độ lệch bằng 0 so với đường cơ sở |
| Đang tải hàng hóa | Uốn thân tàu | Thay đổi độ cao vòng bi | Dung sai khe hở vòng bi cao |
| Biển nặng | Thủy động lực học | Lực đẩy ngang và dọc | Sự hoàn thiện song song của mặt bích |
| Tốc độ tối đa phía trước | xoắn | Xoắn và nén | Chỗ ngồi côn ông chủ hoàn hảo |
Các sản phẩm thay thế hậu mãi tiêu chuẩn hiếm khi đáp ứng được nhu cầu của các tàu cỡ lớn hiện đại. Gia công OEM tùy chỉnh được hỗ trợ bởi dữ liệu kỹ thuật cụ thể mang lại độ tin cậy vượt trội hơn nhiều. Sản xuất tùy chỉnh tuân thủ nghiêm ngặt các dung sai của bản thiết kế ban đầu. Các bộ phận hậu mãi tiêu chuẩn thường sử dụng các dải dung sai chung, lỏng lẻo hơn. Bạn phải chọn các giải pháp được thiết kế đặc biệt cho loại tàu chính xác của bạn.
Bạn cần xem xét kỹ lưỡng các quy trình kiểm soát chất lượng nội bộ của nhà cung cấp. Tìm kiếm hệ thống đo lường laser nội bộ và máy đo tọa độ (CMM) tiên tiến. Các cơ sở hàng đầu tiến hành thử nghiệm độ lệch rộng rãi trên các máy tiện hạng nặng chuyên dụng. Họ không bao giờ dựa vào các phép đo bằng dụng cụ cầm tay đơn giản cho các bộ phận đẩy lớn. Đo lường tiên tiến loại bỏ lỗi của con người khỏi phương trình kiểm soát chất lượng.
Khả năng truy xuất nguồn gốc vật liệu đảm bảo thép bên dưới có đủ độ bền. Nhấn mạnh tầm quan trọng của báo cáo thử nghiệm vật liệu đầy đủ (MTR). Bạn cũng cần phải tuân thủ quy trình sản xuất có thể kiểm chứng được với các thành viên IACS. Nếu không có tài liệu luyện kim thích hợp, hình học được gia công hoàn hảo chẳng có ý nghĩa gì. Thép kém biến dạng nhanh chóng dưới tải trọng vận hành tiêu chuẩn.
Người mua nên chủ động yêu cầu các nghiên cứu điển hình lịch sử từ các nhà cung cấp tiềm năng. Yêu cầu báo cáo khả năng chịu đựng toàn diện bao gồm các dự án tương tự. Không bao giờ chấp nhận các tuyên bố tiếp thị theo mệnh giá mà không có bằng chứng thực nghiệm. Đối tác gia công có uy tín sẵn sàng cung cấp dữ liệu kiểm tra ẩn danh từ các lần giao hàng trước đây.
Cách thực hành tốt nhất: Kiểm tra nhật ký hiệu chuẩn CMM của nhà cung cấp trước khi ký hợp đồng.
Sai lầm phổ biến: Chấp nhận các bộ phận cuối cùng mà không xem xét báo cáo kiểm tra kích thước thô.
Có một khoảng cách bàn giao nguy hiểm giữa cơ sở và nhà máy đóng tàu. Vận chuyển trục nặng gây ra rủi ro uốn cong nghiêm trọng nếu được đỡ không đúng cách. Ngay cả việc gia công máy tiện hoàn hảo cũng bị xuống cấp nếu trục bị cong vênh trong quá trình vận chuyển. Đội lắp đặt thường đổ lỗi sai cho nhà sản xuất về những khúc cua do vận chuyển. Giao tiếp rõ ràng và các quy trình nâng hạ cứng nhắc sẽ ngăn chặn sự nhầm lẫn tốn kém này.
Các phương pháp căn chỉnh truyền thống sử dụng các công cụ quang học đơn giản và các chỉ báo quay số. Các nhà máy đóng tàu hiện đại ưa chuộng công nghệ căn chỉnh laser tiên tiến hơn. Tuy nhiên, bạn phải hiểu một sự thật cơ bản về những công cụ này. Ngay cả việc căn chỉnh bằng laser tiên tiến nhất cũng không thể khắc phục được trục bị cong vênh về mặt vật lý. Tia laser định vị các bộ phận một cách hoàn hảo, nhưng chúng không thể xóa bỏ các khuyết tật hình học được sản xuất.
Thực hiện các chiến lược giảm thiểu nghiêm ngặt để bảo vệ dòng thời gian dự án của bạn. Khuyến nghị bắt buộc phải kiểm tra độ đảo trước khi lắp đặt khi đến xưởng đóng tàu. Tiến hành các cuộc kiểm tra nghiệm thu nghiêm ngặt tại nhà máy (FAT) trước khi trục xuất xưởng. Việc phát hiện ra lỗi gia công ở ụ tàu gây ra sự chậm trễ nghiêm trọng về tài chính. Việc tìm thấy nó trên sàn nhà máy cho phép khắc phục ngay lập tức và tiết kiệm chi phí.
Một cách tiếp cận chủ động gắn kết cơ sở gia công và đội lắp đặt. Nó đảm bảo mọi người đều làm việc từ cùng một đường cơ sở đã được xác minh. Cuối cùng, sức mạnh tổng hợp này đảm bảo hệ thống đẩy hoạt động trơn tru, không rung.
Việc căn chỉnh trục về cơ bản bắt đầu trên máy tiện chứ không phải bên trong thân tàu. Không có kiến thức chuyên môn nào về nhà máy đóng tàu có thể khắc phục được những sai sót về hình học sản xuất. Dung sai chính xác bảo vệ thiết bị nặng của bạn khỏi bị mài mòn sớm và hỏng hóc nghiêm trọng. Chúng cung cấp những lợi thế cần thiết để xử lý các động lực bạo lực trên biển. Khi bạn kiểm soát kích thước một cách tỉ mỉ, bạn sẽ đảm bảo hiệu suất thủy động lực học lâu dài và đáng tin cậy.
Những người ra quyết định phải ưu tiên các nhà cung cấp có khả năng chứng minh khả năng kiểm soát kích thước nghiêm ngặt. Đánh giá cẩn thận thiết bị đo lường, khả năng truy xuất nguồn gốc vật liệu và hiểu biết về tải trọng động. Việc kiểm tra kỹ lưỡng sẽ ngăn chặn việc đưa tàu vào ụ tàu ngoài dự kiến tốn kém trong tương lai. Chúng tôi khuyến khích bạn xem lại tài liệu kiểm soát chất lượng của nhà cung cấp hiện tại của bạn ngay lập tức. Yêu cầu tư vấn kỹ thuật trước khi bắt đầu trang bị thêm hệ thống đẩy tiếp theo hoặc chế tạo mới.
A: Độ đảo tạo ra một đường tải lệch tâm nghiêm trọng trong quá trình quay trục. Chuyển động không đều này làm vỡ màng dầu thủy động bảo vệ bên trong ổ trục. Do đó, bôi trơn biên không thành công, dẫn đến tiếp xúc trực tiếp giữa kim loại với kim loại. Ma sát này gây ra hiện tượng quá nhiệt nhanh chóng, mài mòn nhanh và hỏng ổ trục đột ngột.
Đáp: Dung sai chấp nhận được phụ thuộc nhiều vào đường kính trục, RPM tối đa và các quy tắc xã hội phân cấp cụ thể. Các hướng dẫn tiêu chuẩn từ ABS hoặc DNV thường đưa ra mức lợi nhuận cực kỳ thấp. Chúng thường yêu cầu độ đồng tâm của mặt bích và độ lệch tổng của chỉ báo được đo bằng phần trăm milimét.
Đáp: Không. Căn chỉnh bằng laser chỉ đơn giản là đảm bảo các bộ phận nằm đúng vị trí so với nhau bên trong thân tàu. Nó không thể sửa chữa các khuyết tật hình học vốn có được sản xuất trực tiếp vào thép. Một mặt bích không song song vẫn bị cong, bất kể bạn nhắm tia laser xuyên qua nó hoàn hảo đến mức nào.
Trả lời: Gia công OEM tùy chỉnh đảm bảo tuân thủ các thông số kỹ thuật vật liệu gốc chính xác. Nó tuân thủ nghiêm ngặt các quy trình giảm căng thẳng cần thiết và dung sai kích thước chính xác. Phương pháp tiếp cận chuyên biệt này tôn trọng các tính toán kỹ thuật ban đầu của tàu, giảm đáng kể rủi ro vận hành tổng thể trên biển.


