
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-17 Pinagmulan: Site
Sa marine engineering, ang mga pagkakaiba sa antas ng milimetro sa shaft machining ay mabilis na tumataas. Kapag nagsimula na ang isang sasakyang-dagat, ang maliliit na error na ito ay mauuwi sa matinding hydrodynamic at mechanical failure. Ang katumpakan ng static na machining sa pasilidad ng pagmamanupaktura ay nagdidikta ng dynamic na katatagan ng pagkakahanay sa tubig. Ang isang perpektong machined shaft ay lumilikha ng isang lubos na maaasahang baseline. Sa kabaligtaran, ang isang hindi perpekto ay ginagarantiyahan ang maling pagkakahanay. Nangyayari ito anuman ang kasanayan sa pag-install ng shipyard. Nananatiling kritikal na desisyon sa pamamahala ng peligro ang pagtatasa sa eksaktong mga kakayahan sa pagpapaubaya ng isang kasosyo sa machining. Dapat unahin ng mga operator ng fleet at shipyard ang tumpak na pagmamanupaktura upang matiyak ang ligtas na operasyon. Sa pamamagitan ng mahigpit na kontrol sa kalidad, pinipigilan nila ang mga sakuna na pagkabigo malayo sa baybayin. Magbasa para matuklasan kung paano direktang hinihimok ng katumpakan ng dimensyon ang pagiging maaasahan ng propulsion. Matututuhan mong i-navigate ang mga panganib sa pagpapatakbo ng mga substandard na bahagi. Sinasaliksik din namin kung bakit humihiling ang mga dynamic na pwersa ng malapit sa perpektong static na mga benchmark ng machining.
Ang mga maliliit na dimensyon na deviation sa machining (runout, concentricity) ay dumarami nang exponentially sa kahabaan ng shaftline, na direktang nakakaapekto sa huling alignment.
Pinipigilan ng precision machining ang napaaga na pagkasira sa mga kritikal na bahagi, na lubhang binabawasan ang panganib ng sakuna na pagkabigo sa tindig at hindi planadong drydocking.
Pagsusuri ng isang supplier Ang mga kakayahan sa Custom na OEM Machining ay nangangailangan ng pagsusuri sa kanilang pagsunod sa class-society (hal., ABS, DNV) at mga pamamaraan ng inspeksyon.
Ang katumpakan ng static na pagkakahanay ay isang baseline lamang; ang tunay na katumpakan ng machining ay tumutukoy sa pabago-bago, pabagu-bagong pwersa na nararanasan sa dagat.
Ang misalignment ng shaftline ay kumakatawan sa higit pa sa isang teknikal na error lamang. Binabalangkas namin ito bilang isang pangunahing driver ng hindi planadong pagpapanatili at matinding pagbagsak ng barko. Direktang sinusundan ng kawalan ng kahusayan ng gasolina ang anumang kompromiso sa propulsion driveline. Gumamit ng hindi maganda ang pagkakagawa Marine Propulsion System Parts para sa pagkabigo bago pa man umalis ang barko sa drydock. Itinakda ka ng Ang substandard na machining ay nag-e-embed ng mga geometric na depekto nang malalim sa system. Ang mga hindi nakikitang mga bahid na ito ay lubhang nagpapababa sa pagganap sa habang-buhay ng barko.
Ang hindi magandang pagkakahanay ay hindi pantay na namamahagi ng napakalaking rotational load sa buong shaftline. Ang hindi pantay na pamamahagi na ito ay lubos na nagpapabilis sa pagsusuot sa mga stern tube seal. Ito rin ay lubhang nakakapinsala sa Journal Sliding Bearing . Kapag naglo-localize ang mga load sa mga gilid ng gilid, ang hydrodynamic oil film ay bumagsak. Ang pakikipag-ugnay sa metal-sa-metal ay kasunod. Ang ganitong alitan ay lumilikha ng mga naisalokal na hot spot, na humahantong sa mabilis na pagkasira ng bahagi.
Ang mga micro-misalignment ay nagdudulot ng matinding lateral at torsional vibrations sa buong katawan ng barko. Sa paglipas ng panahon, ang walang humpay na pag-vibrate na ito ay nagdudulot ng pagkapagod sa metal. Ang mga bitak sa pagkapagod ay tahimik na kumakalat sa pamamagitan ng istraktura ng bakal. Sa kalaunan, ang prosesong ito ay humahantong sa mga potensyal na bali ng baras na nagaganap. Mga sakuna na kabiguan tulad ng mga strand vessel na ito at nagkakaroon ng napakalaking gastos sa pagsagip.
Dapat mong malinaw na tukuyin ang isang matagumpay na resulta ng pagkuha para sa mga kritikal na bahaging ito. Ang ibig sabihin ng tagumpay ay predictable lifecycle maintenance at mahigpit na pagsunod sa klase. Tinitiyak din nito ang mga pinahabang agwat ng pagpapatakbo sa pagitan ng mga mandatoryong drydocking. Ang mapagkakatiwalaang machining ay mahalagang binibigyan ka ng pagpapatakbo ng kapayapaan ng isip.
Pinakamahusay na Kasanayan: Laging nangangailangan ng mga dokumentadong runout test bago tanggapin ang paghahatid ng mga mabibigat na bahagi ng propulsion.
Karaniwang Pagkakamali: Umaasa lamang sa mga pangkat ng pag-install upang iwasto ang mga paglihis ng machining sa antas ng pabrika.
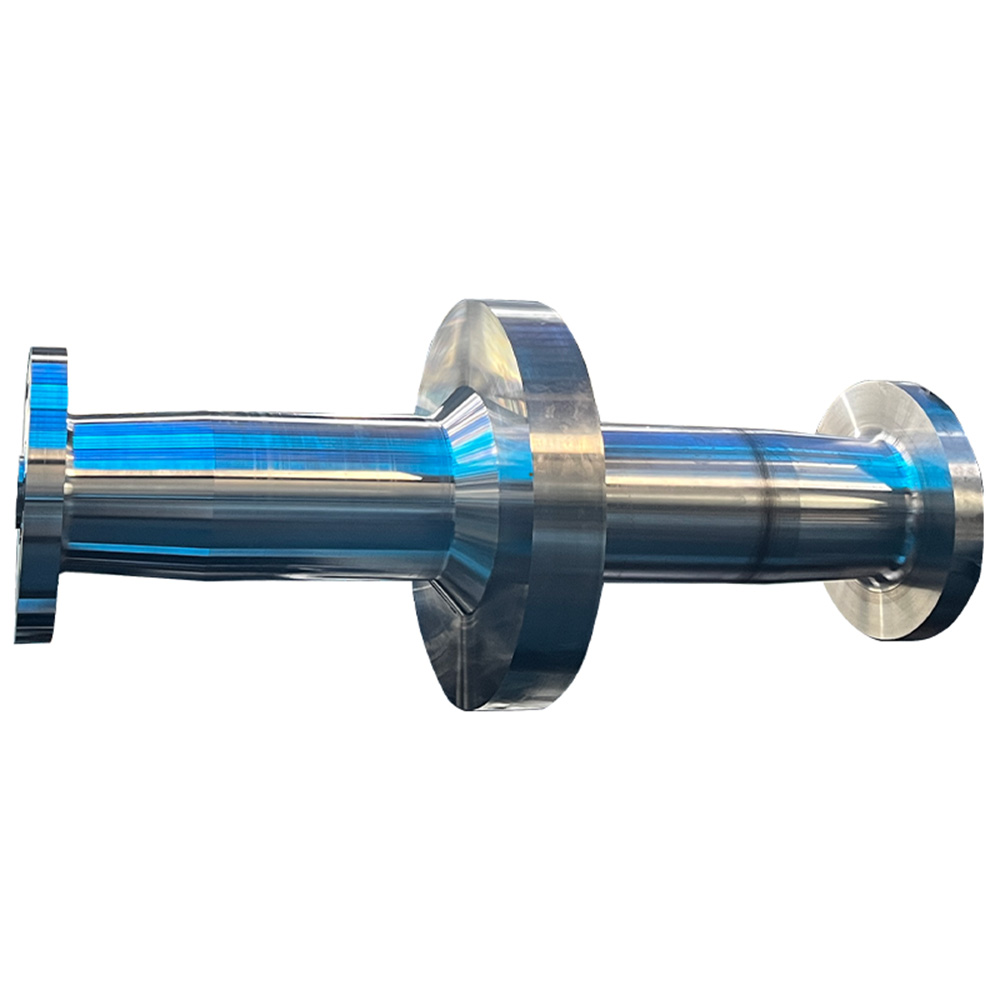
Ang mga partikular na sukatan ng machining ay direktang nakakaimpluwensya sa straightness ng buong propulsion line. Ang teknikal na kadalubhasaan ay nangangailangan ng paghihiwalay sa mga eksaktong dimensional na pagpapaubaya. Ang runout, concentricity, at surface finish ay namamahala sa mekanikal na pag-uugali. Kahit na ang bahagyang paglihis ay nagbabago sa pamamahagi ng stress sa buong shaftline. Maingat na kinakalkula ng mga inhinyero ang mga pagpapahintulot na ito upang matiyak ang perpektong rotational symmetry.
Ang mga error sa coupling flanges ay lumilikha ng napakalaking problema sa ibaba ng agos. Isipin ang pagsali sa a Propeller Shaft sa isang Intermediate Shaft gamit ang mahinang machined na mga mukha. Ang kakulangan ng flange parallelism ay nagdudulot ng malubhang angular misalignment. Ang kakulangan ng concentricity ay lumilikha ng mga natatanging offset misalignment. Nakita ng mga installer na imposibleng itama ang mga partikular na geometric na error na ito sa panahon ng pagpupulong ng hull. Ang bakal ay tumangging natural na ihanay.
Ang machining ng propeller boss taper ay nagdidikta ng eksaktong upuan. Ang mga precision taper na anggulo ay tinitiyak na ang propeller ay nakakapit sa baras nang pantay-pantay. Ang pang-ibabaw na pagtatapos ay direktang nakakaimpluwensya sa balanseng hydrodynamic na ito. Ang mga magaspang na ibabaw ay nag-aanyaya ng nakakabagabag na kaagnasan sa ilalim ng mabibigat na cyclic loading. Ang kaagnasan na ito sa kalaunan ay nakompromiso ang integridad ng istruktura ng koneksyon ng propeller hub.
Ang multiplier effect ay gumagawa ng maliliit na error na hindi kapani-paniwalang mapanganib. Ang isang fraction-of-a-millimeter machining error sa isang dulo ay lumilikha ng sakuna. Binabalangkas namin ang mga yugto ng cascading ng epektong ito sa ibaba:
Mayroong microscopic angle error sa front flange face.
Pinipilit ng bolted coupling ang konektadong baras na bahagyang naka-off-center.
Ang paglihis na ito ay dumarami sa sampung metrong span ng konektadong bahagi.
Ang tail-end swings sa isang napakalaking, hindi katanggap-tanggap na runout arc.
Ang resultang panginginig ng boses shreds katabi stern tube bearings.
Ang mga barko ay likas na nababaluktot, hindi matibay na mga istruktura. Patuloy silang yumuyuko at umiikot habang tumatakbo sa dagat. Ang mga pagpapalihis ng katawan ng barko ay nagbabago batay sa iba't ibang mga kargamento at kondisyon ng ballast. Higit pa rito, ang pabagu-bagong propeller hydrodynamic na pwersa ay nagbabago sa pagkakahanay nang pabago-bago. Ang malalakas na dagat ay bumubuo ng napakalawak na lumilipas na pagkarga sa popa. Samakatuwid, ang static na pagkakahanay sa mga bloke ay hindi kailanman kumakatawan sa mga tunay na kondisyon ng pagpapatakbo.
Ang napakatumpak na baseline machining ay nagbibigay ng kritikal na margin sa kaligtasan. Ang margin na ito ay sumisipsip ng hindi maiiwasang mga dynamic na pwersa nang ligtas. Ang mahinang static na pagkakahanay ay nagtutulak na ng mga mekanikal na pagpapaubaya sa kanilang ganap na mga limitasyon. Dahil dito, ang mga dynamic na load ay madaling itulak ang stressed system sa sakuna na pagkabigo. Ang precision machining ay nagbibigay sa shaft room na baluktot nang hindi nasira ang oil film.
Ang mahigpit na pagsunod sa disenyo ay nananatiling ganap na kinakailangan para sa kaligtasan sa dagat. Dapat mong ihanay ang mga makinang produkto sa mahigpit na mga alituntunin sa lipunan ng klase. Ang Mga Tala ng Gabay sa ABS sa Propulsion Shafting Alignment ay nagbibigay ng mahusay na mga balangkas. Ang DNV at Lloyd's Register ay nag-aalok ng katulad na mahigpit na mga pamantayan. Ang pagtugon sa mga pamantayang ito ay nagsisiguro na ang mga bahagi ay makakaligtas sa marahas na pagbabago. Epekto ng
| Kundisyon sa Operasyon | Uri ng Puwersa ng | sa Shaft Alignment | na Kinakailangang Margin sa Machining |
|---|---|---|---|
| Drydock (Static) | Gravity | Natural sag sa pagitan ng mga suporta | Zero deviation mula sa baseline |
| Cargo Loading | Baluktot ng Hull | Nagbabago ang elevation ng bearing | Mataas na tindig clearance tolerance |
| Mabigat na Dagat | Hydrodynamic | Lateral at vertical thrust | Flange parallelism pagiging perpekto |
| Buong Nauuna Bilis | Torsional | Pag-twist at compression | Perpektong boss taper seating |
Ang mga karaniwang kapalit na aftermarket ay bihirang matugunan ang mga hinihingi ng mga modernong mega-vessel. Ang Custom OEM Machining na sinusuportahan ng partikular na data ng engineering ay nag-aalok ng higit na mahusay na pagiging maaasahan. Ang custom na pagmamanupaktura ay mahigpit na sumusunod sa orihinal na blueprint tolerance. Ang mga karaniwang aftermarket na bahagi ay kadalasang gumagamit ng mas maluwag, pangkalahatang tolerance band. Dapat kang pumili ng mga solusyon na partikular na ginawa para sa iyong eksaktong uri ng sasakyang-dagat.
Kailangan mong suriing mabuti ang mga proseso ng panloob na kontrol sa kalidad ng supplier. Maghanap ng in-house laser metrology at advanced coordinate measuring machine (CMM). Ang mga pasilidad sa top-tier ay nagsasagawa ng malawak na runout na pagsubok sa mga espesyal na heavy-duty na lathe. Hindi sila umaasa sa simpleng pagsukat ng hand-tool para sa malalaking bahagi ng propulsion. Ang advanced na metrology ay nag-aalis ng human error mula sa quality control equation.
Tinitiyak ng kakayahang masubaybayan ng materyal na ang pinagbabatayan na bakal ay nagtataglay ng sapat na lakas. Bigyang-diin ang kahalagahan ng buong materyal na mga ulat sa pagsubok (MTRs). Kailangan mo rin ng nabe-verify na pagsunod sa pagmamanupaktura sa mga miyembro ng IACS. Kung walang wastong dokumentasyong metalurhiko, walang ibig sabihin ang perfectly machined geometry. Mabilis na nade-deform ang mababang bakal sa ilalim ng karaniwang mga pagkarga ng pagpapatakbo.
Ang mga mamimili ay dapat aktibong humiling ng mga makasaysayang pag-aaral ng kaso mula sa mga potensyal na supplier. Humingi ng komprehensibong mga ulat ng kakayahan sa pagpapaubaya na sumasaklaw sa mga katulad na proyekto. Huwag kailanman tumanggap ng mga claim sa marketing sa halaga ng mukha nang walang empirical na ebidensya. Ang isang kagalang-galang na kasosyo sa machining ay masayang nagbibigay ng hindi nakikilalang data ng inspeksyon mula sa mga nakaraang paghahatid.
Pinakamahusay na Kasanayan: I-audit ang CMM calibration logs ng supplier bago pumirma sa kontrata.
Karaniwang Pagkakamali: Pagtanggap ng mga huling bahagi nang hindi sinusuri ang mga ulat ng raw na dimensional na inspeksyon.
Ang isang mapanganib na agwat ng handover ay umiiral sa pagitan ng pasilidad at ng shipyard. Ang pagdadala ng mga mabibigat na shaft ay nagpapakilala ng matinding baluktot na mga panganib kung hindi wastong suportado. Kahit na ang perpektong lathe machining ay bumababa kung ang baras ay kumiwal habang nagbibiyahe. Madalas na maling sinisisi ng pangkat ng pag-install ang tagagawa para sa mga liko na dulot ng transportasyon. Ang malinaw na komunikasyon at mahigpit na mga protocol sa pag-angat ay pumipigil sa mamahaling pagkalito na ito.
Ang mga tradisyonal na paraan ng pag-align ay gumagamit ng mga simpleng optical tool at dial indicator. Mas gusto ng mga modernong shipyard ang mataas na advanced na laser alignment na teknolohiya. Gayunpaman, dapat mong maunawaan ang isang pangunahing katotohanan tungkol sa mga tool na ito. Kahit na ang pinaka-advanced na laser alignment ay hindi maaaring ayusin ang isang physically warped shaft. Perpektong ipinoposisyon ng mga laser ang mga bahagi, ngunit hindi nila mabubura ang mga ginawang geometrical na depekto.
Magpatupad ng mahigpit na mga diskarte sa pagpapagaan upang protektahan ang iyong timeline ng proyekto. Magrekomenda ng mandatoryong pre-installation runout checks pagdating sa shipyard. Magsagawa ng mahigpit na factory acceptance test (FAT) bago lumabas ang shaft. Ang pagtuklas ng error sa machining sa drydock ay nagdudulot ng malaking pagkaantala sa pananalapi. Ang paghahanap nito sa sahig ng pabrika ay nagbibigay-daan para sa agarang, cost-effective na pagwawasto.
Pinagsasama ng isang proactive na diskarte ang machining facility at ang installation crew. Tinitiyak nito na gumagana ang lahat mula sa parehong na-verify na dimensional na baseline. Sa huli, ginagarantiyahan ng synergy na ito ang isang maayos at walang vibration na paglulunsad ng propulsion system.
Ang shaft alignment ay nagsisimula sa panimula sa lathe, hindi sa loob ng hull. Walang dami ng kadalubhasaan sa pagawaan ng mga barko ang nakalalampas sa likas na may depektong mga geometries sa pagmamanupaktura. Pinoprotektahan ng mga precision tolerance ang iyong mabibigat na kagamitan mula sa napaaga na pagkasira at kabiguan. Nagbibigay sila ng mga kinakailangang margin upang mahawakan ang mga marahas na dinamikong pwersa sa dagat. Kapag maingat mong kinokontrol ang mga dimensyon, tinitiyak mo ang maaasahang, pangmatagalang hydrodynamic na pagganap.
Dapat unahin ng mga gumagawa ng desisyon ang mga supplier na may kakayahang patunayan ang mahigpit na dimensional na kontrol. Maingat na suriin ang kanilang kagamitan sa metrology, kakayahang masubaybayan ng materyal, at dynamic na pag-unawa sa pagkarga. Pinipigilan ng masusing pagsusuri ang magastos na hindi planadong mga drydocking sa linya. Hinihikayat ka naming suriin kaagad ang dokumentasyon ng kontrol sa kalidad ng iyong kasalukuyang supplier. Humiling ng teknikal na konsultasyon bago simulan ang iyong susunod na propulsion system retrofit o bagong build.
A: Ang runout ay lumilikha ng isang matinding sira-sira na landas ng pag-load sa panahon ng pag-ikot ng baras. Ang hindi pantay na paggalaw na ito ay sumisira sa protective hydrodynamic oil film sa loob ng bearing. Dahil dito, nabigo ang boundary lubrication, na humahantong sa direktang kontak ng metal-on-metal. Ang friction na ito ay nagdudulot ng mabilis na sobrang pag-init, pinabilis na pagkasira, at biglaang pagkabigo sa tindig.
A: Ang mga katanggap-tanggap na pagpapaubaya ay lubos na nakadepende sa diameter ng shaft, maximum RPM, at mga partikular na panuntunan sa lipunan ng klase. Ang mga karaniwang alituntunin mula sa ABS o DNV ay karaniwang nagdidikta ng napakahigpit na mga margin. Karaniwang nangangailangan ang mga ito ng flange concentricity at kabuuang indicator runout na sinusukat sa hundredths ng isang milimetro.
A: Hindi. Tinitiyak lang ng laser alignment na maayos na nakaupo ang mga bahagi sa loob ng hull. Hindi nito maitatama ang mga likas na geometrical na depekto na ginawa nang direkta sa bakal. Ang isang non-parallel flange ay nananatiling baluktot, hindi alintana kung gaano ka perpektong nilalayon ang isang laser sa pamamagitan nito.
A: Ginagarantiyahan ng custom na OEM machining ang pagsunod sa eksaktong orihinal na mga detalye ng materyal. Mahigpit nitong sinusunod ang mga kinakailangang proseso sa pag-alis ng stress at mga tiyak na dimensional tolerance. Ang espesyal na diskarte na ito ay pinarangalan ang orihinal na mga kalkulasyon ng inhinyero ng barko, na kapansin-pansing binabawasan ang pangkalahatang panganib sa pagpapatakbo sa dagat.


