
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 07.08.2026 Herkunft: Website
Eine Schiffswellenkupplung kann funktionstüchtig aussehen, während an einer Keilnut, einer Kehle, einem Flanschübergang, einer Bolzenlochkante oder einer korrodierten Oberfläche bereits Ermüdungsschäden auftreten. Wiederholte Torsionsbelastungen, kleine Ausrichtungsfehler, Lochfraß, Reibverschleiß und lokale geometrische Spannungserhöher können zusammenwirken, bis ein kleiner Riss zu einem Antriebsrisiko wird. Eine wirksame Diagnose erfordert daher mehr als nur die Lokalisierung der sichtbaren Fraktur. Vor der Entscheidung zwischen Reparatur und Austausch muss geprüft werden, wie der Flansch passt, wie die Welle läuft, wie die Schrauben die Last verteilen und ob sich Anzeichen von Rissen bis unter die Oberfläche erstrecken.
Schiffskupplungen übertragen Drehmoment durch eine Geometrie, die unweigerlich Querschnittsänderungen mit sich bringt: Welle-Flansch-Übergänge, Ausrundungen, Keilnuten, Bolzenlöcher, Führungszapfen und andere Passmerkmale. Diese Standorte führen nicht zwangsläufig zu Ausfällen, können jedoch lokale Belastungen hervorrufen. Bei wiederholten Drehmomentumkehrungen, Manöverzyklen, Vibrationen, Biegungen oder schwankenden Propellerlasten kann eine kleine Oberflächendiskontinuität an einer dieser Stellen zum Ausgangspunkt für Ermüdung werden.
Ermüdung sollte nicht mit einem einzelnen Überlastungsereignis verwechselt werden. Ein Überlastungsbruch resultiert im Allgemeinen aus einer Belastung, die die unmittelbare Belastbarkeit der Komponente überschreitet. Die Ermüdung der Wellenkupplung entwickelt sich zunehmend, wenn wiederholte Beanspruchung über viele Zyklen zu einem Riss führt, möglicherweise während das Nennbetriebsdrehmoment unter dem mit der Bruttonachgiebigkeit verbundenen Niveau bleibt.
Korrosion macht diesen Prozess gefährlicher, da sich eine Grube wie eine kleine Kerbe verhält. Einen ähnlichen Effekt kann Fretting an schlecht sitzenden oder mikroskopisch beweglichen Grenzflächen haben. Sobald ein Riss entsteht, kann jeder Lastzyklus ihn weiter in den Abschnitt hinein ausdehnen. Aus diesem Grund sollten Risse im Kupplungsflansch eine Inspektion über die sichtbare Rissspitze hinaus erfordern und nicht ein einfaches Oberflächenschleifen.
Ebenso wichtig ist die Geometrie der angeschlossenen Welle. Auf einem Bei einer geschmiedeten Zwischenwelle , müssen Flansch, Zapfen, Wellenkörper und Passbereiche als ein geometrisches System funktionieren. Maßhaltigkeit, Koaxialität, Oberflächenbeschaffenheit und Rundlauf haben direkten Einfluss darauf, wie sich die verbundene Wellenlinie nach der Montage verhält.
Eine sinnvolle Fehleruntersuchung stellt daher zwei Fragen gleichzeitig: Wo begann der Ermüdungsriss und was hat diese Stelle wiederholt belastet? Wenn nur der Riss gefunden wird, kann der Schaden identifiziert werden. Das Auffinden des Stressmechanismus verhindert ein Wiederauftreten.
Fehlausrichtung und Unrundheit hängen zusammen, sollten aber nicht als austauschbare Zustände behandelt werden. Die Ausrichtung beschreibt die Beziehung zwischen Wellenmittellinien und ihrem Stützsystem. Rundlauf beschreibt die gemessene Abweichung einer rotierenden Oberfläche von ihrer vorgesehenen geometrischen Achse oder Ebene. Bei einer Wellenlinie kann es daher erforderlich sein, sowohl die Ausrichtung als auch die tatsächliche Geometrie der Kupplungsfläche, des Randes, der Lagerzapfen und der angrenzenden Wellenabschnitte zu überprüfen.
Wenn eine Flanschfläche einen übermäßigen Axialschlag aufweist, kann es sein, dass die Gegenflächen nicht gleichmäßig belastet werden. Wenn der Flansch oder die Welle exzentrisch verläuft, können rotierende Kräfte zu wiederholten Biegungen oder ungleichmäßigen Lagerreaktionen führen. Ein Wellenausrichtungsfehler kann zu einer weiteren zyklischen Belastung führen. Aus diesem Grund sollte die Wellenausrichtung als Teil des gesamten Antriebswellensystems und nicht als isolierte Kupplungsmessung bewertet werden.
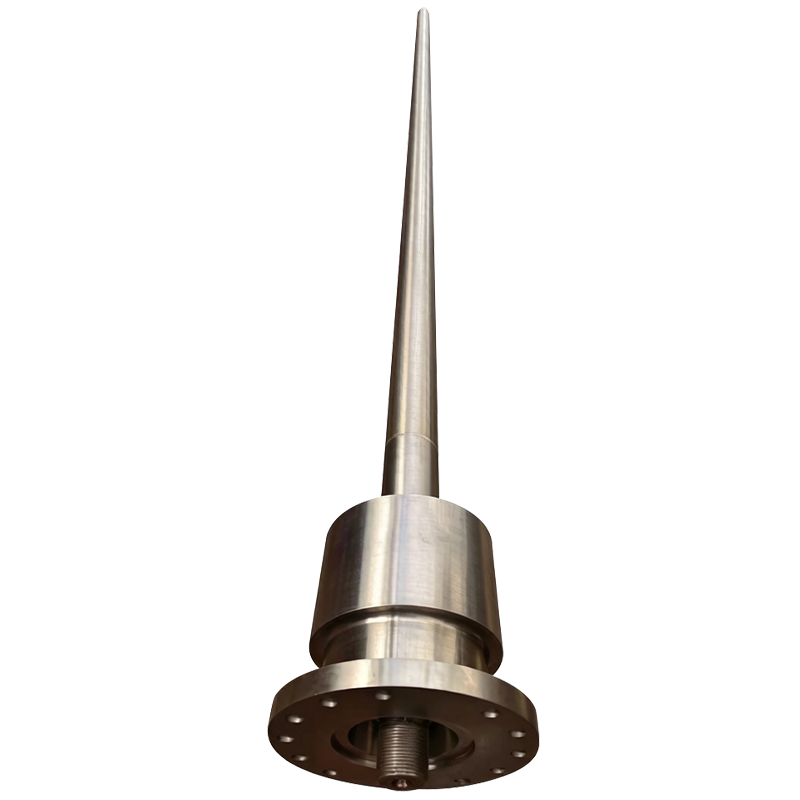
Das gleiche Prinzip gilt für a Schiffspropellerwelle . Der Wellenkörper, die Kupplungsverbindung, das Propellerbefestigungsende, die Lager und die Dichtungen müssen in der richtigen geometrischen Beziehung zueinander stehen. Kontinuierlich hohe Drehmomente und wechselnde Belastungen machen die Dimensionskontrolle an Kupplungsschnittstellen für eine stabile Übertragung besonders wichtig.
Verschraubte Flansche fügen eine weitere Schicht hinzu. Es kann nicht davon ausgegangen werden, dass sich das Drehmoment perfekt auf alle Schrauben verteilt, nur weil jedes Befestigungselement installiert ist. Lockere Befestigungselemente, ungleichmäßiges Anziehen, Reibverschleiß an Löchern, beschädigte Passflächen, Langlöcher, Verunreinigungen zwischen Passflächen oder Maßabweichungen können die Lastverteilung beeinträchtigen. Ein hochbelasteter Loch- oder Flanschbereich kann dann einer größeren zyklischen Belastung ausgesetzt sein, als die Nennberechnung vermuten lässt.
Zur Fehlerbehebung sollten der Rundlauf der Flanschfläche, der Radialschlag, der Zustand der Schraubenlöcher, der Kontakt der Gegenflächen, die Ausrichtung der Welle, der Zustand des Lagers und der Zustand der Befestigungselemente gemeinsam bewertet werden. Die Korrektur nur eines Indikators – beispielsweise die Anpassung der Ausrichtung ohne Untersuchung der verzerrten Flanschgeometrie – kann dazu führen, dass der eigentliche Ermüdungstreiber an Ort und Stelle bleibt.
Auch der Betriebszustand spielt eine Rolle. Rumpfdurchbiegung, Lagerverschleiß, Temperaturänderungen, Beladungszustand, frühere Landung oder Propelleraufprall sowie Fundamentbewegungen können das Wellenlinienverhalten nach einer ursprünglich akzeptablen Installation verändern. Inspektionsaufzeichnungen sind daher nützlicher, wenn Messungen unter bekannten Schiffsbedingungen verglichen werden, statt sie als isolierte Zahlen zu behandeln.
Eine sinnvolle Inspektion von Schiffskupplungen reicht von einfachen Beobachtungen über Dimensionsmessungen bis hin zu geeigneten zerstörungsfreien Prüfungen. Das Ziel besteht nicht nur darin, eine Kupplung für gerissen oder nicht gerissen zu erklären, sondern auch darin, die Stelle, das Ausmaß des Risses, den wahrscheinlichen Belastungsmechanismus und den Zustand der umgebenden Wellenlinie festzustellen.
| für den Inspektionsbereich: | Praktische Methode | Was sie | bei der Nachverfolgung von Abweichungen aufdecken kann |
|---|---|---|---|
| Flansch, Kehle, Keilnut und freiliegende Oberflächen | Reinigung und detaillierte Sichtprüfung | Lochfraß, Abrieb, Korrosion, Riefenbildung, Rostaustritt, Schlagspuren oder sichtbare Risse | Markieren Sie betroffene Stellen und erweitern Sie die Inspektion durch entsprechende ZfP |
| Flanschfläche und -rand | Messuhr oder zugelassenes Präzisionsmessverfahren | Planflächenwackeln, Exzentrizität, Verformung, Sitzprobleme oder fragwürdige Bearbeitungsgeometrie | Trennen Sie den Flanschfehler von der Wellenausrichtung und dem Wellenschlag |
| Schraubenlöcher und Befestigungselemente | Maßprüfung und Zustandsüberprüfung der Verbindungselemente | Lochdehnung, Reibverschleiß, beschädigte Passungen, lockere Lastpfade oder abnormale Kontaktmuster | Überprüfen Sie vor der Wiederverwendung die Konstruktionsabmessungen und genehmigten Befestigungsanforderungen |
| Wellenleitung und Lager | Ausrichtungsmessungen sowie Lager- und Stützprüfung | Winkel- oder Versatzfehler, Lageränderungen, abnormale Lagerreaktionen oder Bewegungen des verbundenen Systems | Korrigieren Sie die zugrunde liegende Stütz- oder Ausrichtungsbedingung, bevor Sie die endgültigen Kopplungsarbeiten durchführen |
| Untersuchung von Oberflächenrissen | MT auf geeignetem ferromagnetischem Material oder ggf. PT | Hinweise auf oberflächenbrechende und oberflächennahe Risse | Position und Ausrichtung aufzeichnen; feststellen, ob eine tiefergehende Untersuchung erforderlich ist |
| Interne Untersuchung | UT, wo Geometrie und Material es zulassen | Diskontinuitäten unter der Oberfläche und die mögliche Tiefe oder Ausdehnung verdächtiger Regionen | Ordnen Sie Hinweise zu und bewerten Sie sie anhand der geltenden technischen Akzeptanzkriterien |
Die Oberflächenvorbereitung ist von entscheidender Bedeutung. Starke Korrosion, Farbe, Öl oder grobes Schleifen können die Prüfqualität beeinträchtigen. NDT sollte auch für das Material und die Art des Fehlers ausgewählt werden: Die Magnetpulverprüfung ist für geeignete ferromagnetische Bauteile nützlich, die Eindringprüfung erkennt Oberflächenfehler, während die Ultraschallprüfung Informationen über interne Diskontinuitäten liefern kann, wenn die Bauteilgeometrie dies zulässt.
Die Rissorientierung verdient Aufmerksamkeit, da sie möglicherweise die vorherrschende Belastungsrichtung anzeigt. Ein Riss, der einem Flanschübergang folgt, aus einer Keilnut austritt oder sich von einem Schraubenloch erstreckt, sollte zusammen mit der lokalen Spannungsgeometrie berücksichtigt werden. Mehrere kleine Anzeichen, die über einen stark beanspruchten Bereich verteilt sind, können auf ein anderes Problem hinweisen als ein einzelner Handhabungsfleck.
Auch die Dimensionsergebnisse sollten gegengeprüft werden. Ein niedriger Rundlauffehler beweist nicht, dass die Schraubenlochpassungen akzeptabel sind, und akzeptable Schraubenlöcher beweisen nicht, dass die Welle ausgerichtet ist. Ebenso lässt sich aus der Entdeckung eines Risses mittels zerstörungsfreier Prüfung nicht erkennen, ob der auslösende Mechanismus Korrosion, Torsionswechsel, Biegung, schlechter Sitz oder eine Kombination davon war. Eine wirksame Inspektion von Schiffskupplungen kombiniert diese Erkenntnisse, bevor eine Schlussfolgerung über die Ursache gezogen wird.
Die Entscheidung zwischen Reparatur und Austausch sollte mit der Lage des Risses und seiner strukturellen Bedeutung beginnen und nicht nur mit der Länge des Risses. Schäden in einem unkritischen Oberflächenbereich mit geringer Spannung können andere technische Konsequenzen haben als ein Riss an einer Flanschkehle, einer Keilnut, einem Bolzenlochband oder einem Übergang zwischen Welle und Flansch. Das Entfernen von Material an einer stark beanspruchten Stelle, nur um eine Indikation zu beseitigen, kann zu einem neuen Geometrieproblem führen oder den verfügbaren Querschnitt verringern.

Ein Austausch sollte stärker in Betracht gezogen werden, wenn Risse in einen primären Drehmomentübertragungsabschnitt eindringen, mehrere Ermüdungsursachen festgestellt werden, die Flanschgeometrie dauerhaft verformt ist, Schraubenlochschäden die beabsichtigte Passung beeinträchtigen oder eine Reparatur einen erheblichen Materialabtrag erfordern würde. Das Schweißen einer kritischen Welle oder eines Kupplungsbereichs sollte niemals als automatische Lösung vor Ort betrachtet werden. Materialqualität, vorherige Wärmebehandlung, Eigenspannung, Ermüdungsfestigkeit, genehmigte Reparaturverfahren und geltende Klassifizierungsanforderungen beeinflussen alle, ob eine solche Reparatur technisch akzeptabel ist.
Wenn Ersatz gewählt wird, ist eine Bestellung nur nach Wellendurchmesser und Gesamtlänge nicht ausreichend. Ein neues Eine geschmiedete Antriebswelle oder ein anderes Wellensegment muss auf den tatsächlichen Lastpfad und die Zeichnungsanforderungen abgestimmt sein. Die Herstellung geschmiedeter Wellen kann eine kontrollierte Materialauswahl, Wärmebehandlung, Präzisionsbearbeitung und die Prüfung kritischer Passgeometrien umfassen.
Bevor eine Ersatzwelle oder -kupplung zur Herstellung freigegeben wird, bestätigen Sie den Flanschaußendurchmesser, die Dicke, die Führungs- oder Zapfengeometrie, den Lochkreis, die Lochabmessungen und Passungsanforderungen, die Wellendurchmesser, die Übergangsradien, die Passfederdetails, die Passschnittstellen, das spezifizierte Material, die Wärmebehandlungsanforderungen, den Planlauf, den Rundlauf, die Koaxialität, die Oberflächengütetoleranzen, die erforderlichen NDT-Methoden, die Abnahmekriterien, die Dokumentationsanforderungen und die Beziehung zu benachbarten Lagern, Dichtungen, Wellenabschnitten und Kupplungskomponenten.
Eine Reparatur ist nur dann erfolgreich, wenn der ursprüngliche Lademechanismus entfernt wird. Die Installation eines neuen Flansches auf einer Wellenlinie mit ungelöstem Lagerverschleiß, Ausrichtungsfehler, verzerrter Passgeometrie oder falscher Schraubenbelastung kann den gleichen Fehlermechanismus bei einer neuen Komponente reproduzieren.
Prävention beginnt bei der Spezifikation. Kupplungsübergänge sollten der genehmigten Geometrie folgen, bearbeitete Oberflächen sollten vermeidbare Spannungserhöhungen vermeiden, Passmaße müssen die beabsichtigte Passung unterstützen und Inspektionsanforderungen sollten vor der Herstellung angegeben und nicht nach Auftreten von Schäden hinzugefügt werden. Oberflächenbeschaffenheit, Kehlgeometrie, Bolzenlochqualität, Korrosionsschutz, Rundlauf und Koaxialität sollten gemeinsam betrachtet werden, da die Ermüdungszuverlässigkeit von der Kombination und nicht von einer isolierten Toleranz abhängt.
Ebenso wichtig ist die Installation. Die Passflächen sollten sauber und frei von Graten oder festsitzenden Rückständen sein. Bei Bedarf sollte die Unrundheit vor der Endmontage überprüft werden, und die Schrauben sollten mit dem für die jeweilige Verbindung zugelassenen Anzugs- oder Vorspannungsverfahren installiert werden. Die Wellenausrichtung sollte unter den vom Konstrukteur, der Werft, dem Ausrüstungslieferanten oder den Klassifizierungsanforderungen festgelegten Schiffsbedingungen überprüft werden. Wenn Lagerarbeiten, Fundamentarbeiten, Schachtentfernung, Kollisionsschäden oder größere Reparaturen im Trockendock stattgefunden haben, sollten frühere Ausrichtungsannahmen nicht automatisch wiederverwendet werden.
Die Betriebsüberwachung hilft, Veränderungen zu erkennen, bevor Risse im Kupplungsflansch offensichtlich werden. Zunehmende Vibrationen, wiederholte Lagertemperaturänderungen, ungewöhnliches Dichtungsverhalten, Reibprodukte in der Nähe einer Kupplung, ungewöhnliche Geräusche, wiederkehrende Probleme mit Befestigungselementen oder Veränderungen nach einem Aufprall auf den Antrieb sind Gründe, die Inspektion über das eigentliche Symptom hinaus auszuweiten. Bei einer Kupplung kann es vorkommen, dass der Schaden sichtbar wird, obwohl der auslösende Zustand anderswo im Schachtstrang entstanden ist.
Das Verbundene Zu den Schiffsantriebsteilen gehören Zwischenwellen, Propellerwellen, Druckwellen, Lager, Dichtungen und kupplungsbezogene Komponenten. Aufgrund ihrer mechanischen Beziehung sollte eine Kupplungsprüfung nicht an der Flanschgrenze enden.
Behalten Sie schließlich den nützlichen Wartungsverlauf bei. Rundlaufmesswerte, Ausrichtungsdaten, NDT-Anzeigekarten, Lagerzustand, Schraubenbeobachtungen, Betriebssymptome und frühere Reparaturen bilden eine Grundlage für spätere Vergleiche. Ein Trend, der eine allmähliche Veränderung anzeigt, ist oft aussagekräftiger als eine Messung, die durchgeführt wird, nachdem sich bereits ein Fehler entwickelt hat.
Ein Ausfall einer Schiffswellenkupplung lässt sich am besten verhindern, indem man die Kupplung als Teil einer belasteten Wellenleitung und nicht als isolierten Flansch betrachtet. Ermüdungsrisse werden verständlicher, wenn Spannungskonzentration, Korrosion, Passung, Rundlauffehler, Schraubenlastverteilung und Ausrichtung gemeinsam bewertet werden. Bei der Inspektion sollten Maßprüfungen, geeignete zerstörungsfreie Prüfungen und Ursachenanalysen kombiniert werden, bevor eine Reparatur oder ein Austausch genehmigt wird. Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller von geschmiedeten und bearbeiteten Wellenkomponenten, bei denen Passgeometrie, Koaxialität, Oberflächenzustand und Inspektionskontrolle für eine zuverlässige Antriebssystemintegration wichtig sind.
A: Häufige Ursachen sind zyklische Torsions- oder Biegebeanspruchung, Spannungskonzentration, Korrosionsnarben, Reibverschleiß, schlechter Flanschsitz, Wellenfehlausrichtung, übermäßiger Rundlauf, Probleme mit Befestigungselementen und Kombinationen dieser Bedingungen.
A: Dies hängt von der Rissposition, der Tiefe, dem Material, der Flanschgeometrie, dem verbleibenden Querschnitt, der Reparaturmethode und den Genehmigungsanforderungen ab. Risse in stark beanspruchten Drehmomentübertragungsbereichen erfordern häufig eine konservativere Bewertung.
A: Mit der Magnetpulverprüfung können Oberflächen- und oberflächennahe Fehler in geeigneten ferromagnetischen Materialien erkannt werden, die Eindringprüfung findet oberflächenbrechende Fehler und die Ultraschallprüfung kann interne Diskontinuitäten bewerten, sofern die Geometrie dies zulässt.
A: Übermäßiger Plan- oder Radialschlag kann zu ungleichmäßiger Belastung, Vibrationen, Biegekräften und schlechtem Flanschkontakt führen und die zyklische Belastung an Übergängen, Befestigungselementen, Lagern und anderen ermüdungsempfindlichen Stellen erhöhen.
A: Bestätigen Sie Material, Wärmebehandlung, Flanschabmessungen, Lochkreisgeometrie, Lochpassungen, Keilnuten, Übergangsradien, Wellenschnittstellen, Rundlauf- und Koaxialitätstoleranzen, Oberflächenbeschaffenheit, ZfP-Anforderungen und die entsprechende Genehmigungsdokumentation.


