船舶用シャフトカップリングは、キー溝、フィレット、フランジ移行部、ボルト穴のエッジ、または腐食表面に疲労損傷がすでに発生しているにもかかわらず、使用可能に見えることがあります。繰り返されるねじれ荷重、小さなアライメント誤差、孔食、フレッチング、および局所的な幾何学的応力上昇が組み合わさって、小さな亀裂が推進リスクになるまで起こります。したがって、効果的な診断には、目に見える骨折の位置を特定するだけでは不十分です。修理か交換かを決定する前に、フランジがどのようにフィットするか、シャフトがどのように動くか、ボルトがどのように荷重を分担するか、亀裂の痕跡が表面の下まで伸びているかどうかを確認する必要があります。
船舶用カップリングは、シャフトからフランジへの移行部、フィレット、キー溝、ボルト穴、パイロット、その他の嵌合機構など、断面の変化を必然的に含む形状を通じてトルクを伝達します。これらの場所は、必ずしもそれ自体が障害を引き起こすわけではありませんが、局所的なストレスを引き起こす可能性があります。繰り返されるトルク反転、操縦サイクル、振動、曲げ、または変動するプロペラ負荷の下では、これらの場所の 1 つにおける小さな表面の不連続性が疲労の開始点となる可能性があります。
疲労を単一の過負荷事象と混同しないでください。過負荷破壊は通常、1 つの負荷がコンポーネントの即時容量を超えると発生します。シャフトカップリングの疲労は、公称動作トルクが総降伏に関連するレベルを下回ったままである間に、繰り返し応力が多くのサイクルにわたって亀裂を成長させるにつれて徐々に進行する可能性があります。
ピットは小さなノッチのように動作するため、腐食によりこのプロセスがより危険になります。フレッチングは、取り付けが不十分な界面や顕微鏡的に動く界面でも同様の影響を与える可能性があります。亀裂が発生すると、荷重サイクルごとに亀裂がその部分のさらに奥まで広がる可能性があります。このため、カップリング フランジの亀裂は、単純な表面研磨ではなく、目に見える亀裂の先端を超えた検査を開始する必要があります。
接続されたシャフトの形状も同様に重要です。で 鍛造中間シャフトでは, 、フランジ、ジャーナル、シャフト本体、および嵌合領域が 1 つの幾何学的システムとして機能する必要があります。寸法精度、同軸度、表面状態、振れは、組み立て後の接続されたシャフトラインの挙動に直接影響します。
したがって、有用な破損調査では、 疲労亀裂がどこから始まったのか、そしてその場所に繰り返し荷重が加えられたものは何か、という2 つの質問が同時に尋ねられます。 亀裂のみを見つけると、損傷が特定されます。ストレスのメカニズムを解明することが再発を防ぐことになります。
ミスアライメントと振れは関連していますが、互換性のある状態として扱うべきではありません。アライメントは、シャフトの中心線とその支持システムの関係を表します。振れは、回転面の意図された幾何学的軸または平面からの測定された偏差を表します。したがって、シャフト ラインでは、位置合わせと、結合面、リム、ジャーナル、および隣接するシャフト セクションの実際の形状の両方をチェックする必要がある場合があります。
フランジ面の軸方向の振れが過度に大きい場合、合わせ面に均一な荷重がかからない可能性があります。フランジまたはシャフトが偏心して動作すると、回転力により繰り返しの曲げや不均一なベアリング反応が発生する可能性があります。シャフトのアライメントエラーにより、さらに周期的な負荷がかかる可能性があります。このため、シャフト アライメントは、独立したカップリング測定としてではなく、完全な推進シャフト システムの一部として評価する必要があります。
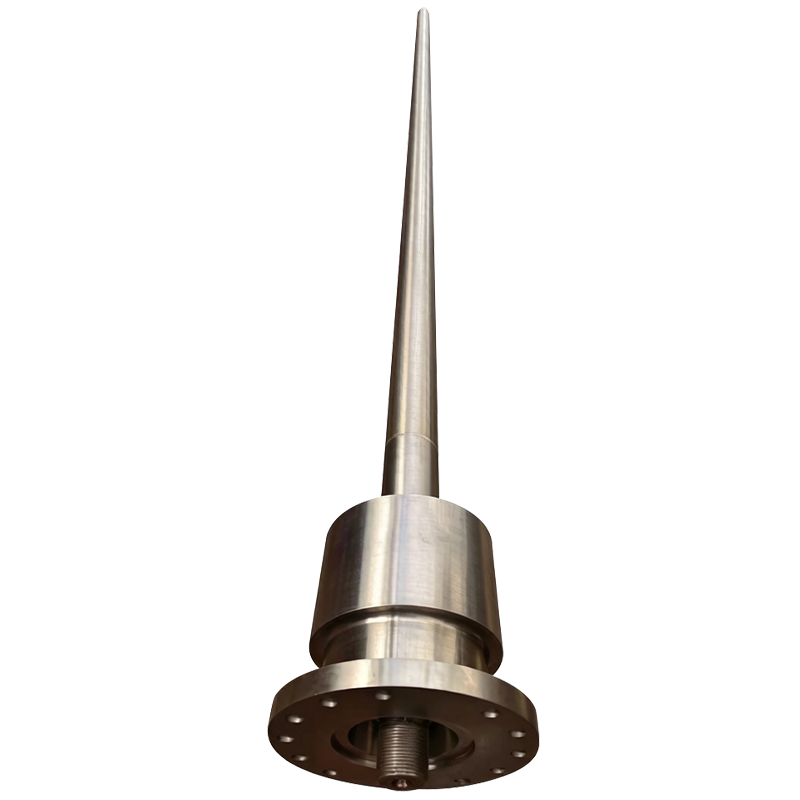
同じ原則が次の場合にも当てはまります。 船舶用プロペラシャフト。シャフト本体、カップリング接続、プロペラ取り付け端、ベアリング、およびシールは、幾何学的に正しく関連付けられている必要があります。継続的な高トルクと交流負荷により、特に安定した伝達に関連するカップリング界面の寸法制御が行われます。
ボルト留めされたフランジは別の層を追加します。すべての締結具が取り付けられているからといって、トルクがすべてのボルトに完全に分配されると想定すべきではありません。締結具の緩み、締め付けの一貫性のなさ、穴の周囲のフレッチング、取り付け面の損傷、長穴、合わせ面間の汚れ、寸法の不一致により、荷重分散が変化する可能性があります。負荷の高い 1 つの穴またはフランジ領域は、公称設計計算が示唆するよりも大きな周期応力を受ける可能性があります。
トラブルシューティングでは、フランジ面の振れ、ラジアル振れ、ボルト穴の状態、合わせ面の当たり、軸の位置合わせ、ベアリングの状態、締結具の状態を合わせて評価する必要があります。 1 つの指標だけを修正すると (たとえば、歪みのあるフランジ形状を調査せずにアライメントを調整すると)、実際の疲労ドライバーが所定の位置に残る可能性があります。
動作状態も重要です。船体のたわみ、ベアリングの摩耗、温度変化、荷重状態、以前の接地またはプロペラの衝撃、および基礎の動きにより、当初許容していた設置後のシャフトラインの動作が変化する可能性があります。したがって、検査記録は、孤立した数値として扱うよりも、既知の船舶条件下で測定値を比較する場合に有用です。
有用な船舶用カップリングの検査は、単純な観察から寸法測定、そして適切な NDT へと移行します。目的は、単にカップリングに亀裂があるか亀裂がないかを宣言することではなく、亀裂の位置、範囲、考えられる荷重メカニズム、および周囲のシャフト ラインの状態を確立することです。
| 点検箇所 | 実践方法 | 分かること | 異常時のフォローアップで |
|---|---|---|---|
| フランジ、フィレット、キー溝、露出面 | 洗浄と詳細な外観検査 | 孔食、フレッチング破片、腐食、傷、錆のにじみ、衝撃痕、または目に見える亀裂 | 影響を受ける箇所をマークし、適切な NDT を使用して検査を拡大します |
| フランジ面とリム | ダイヤルインジケータまたは承認された精密測定方法 | 面のぐらつき、偏心、歪み、着座の問題、または疑わしい加工形状 | フランジ誤差をシャフトアライメントおよびシャフト振れから分離する |
| ボルト穴と留め具 | 寸法検査とファスナーの状態の確認 | 穴の伸び、フレッチング、はめ合いの損傷、荷重経路の緩み、または異常な接触パターン | 再利用する前に、設計寸法と承認された固定要件を確認してください |
| シャフトラインとベアリング | アライメント測定とベアリングとサポートの検査 | 角度またはオフセットのエラー、サポートの変化、ベアリングの異常な反応、または接続されたシステムの動き | 最終的なカップリング作業の前に、基礎となるサポートまたは位置合わせの状態を修正します。 |
| 表面亀裂検査 | 適切な強磁性材料上の MT または必要に応じて PT | 表面破壊および表面近くの亀裂の兆候 | 位置と方向を記録します。より深い検査が必要かどうかを判断する |
| 内部検査 | 形状と材質が許す限りUT | 地下の不連続性と疑わしい領域の深さまたは範囲の可能性 | 兆候をマッピングし、適用されるエンジニアリングの受け入れ基準に照らして評価します |
表面処理は非常に重要です。激しい腐食、塗装、油、または粗い研磨は、検査品質を妨げる可能性があります。 NDT は、材料と欠陥の種類にも合わせて選択する必要があります。磁粉試験は適切な強磁性コンポーネントに役立ち、浸透探傷試験は表面破壊欠陥を検出します。一方、超音波検査は、コンポーネントの形状が許せば内部の不連続性に関する情報を提供できます。
亀裂の方向は、主要な荷重方向を示している可能性があるため、注意に値します。フランジ移行後の亀裂、キー溝から現れる亀裂、またはボルト穴から伸びる亀裂は、局所応力形状とともに考慮する必要があります。応力の高い領域の周囲に複数の小さな兆候が分布している場合は、1 つの孤立した取り扱い跡とは異なる問題を示している可能性があります。
寸法結果もクロスチェックする必要があります。振れの測定値が低いからといって、ボルト穴の嵌合が許容できるかどうかは証明されません。また、許容できるボルト穴がシャフトの位置が揃っていることを証明するものでもありません。同様に、NDT で亀裂を発見しても、その発生メカニズムが腐食、ねじりサイクル、曲げ、適合不良、またはそれらの組み合わせであるかどうかは特定されません。効果的な海洋継手検査では、根本原因の結論が下される前に、これらの調査結果を組み合わせます。
修理か交換かの決定は、亀裂の長さだけではなく、亀裂の位置と構造上の重要性から始める必要があります。低応力で重要ではない表面積の損傷は、フランジ フィレット、キー溝、ボルト穴の靭帯、またはシャフトからフランジへの移行部での亀裂とは異なる工学的結果をもたらす可能性があります。単に兆候を排除するために高応力の場所から材料を除去すると、新たな形状の問題が発生したり、利用可能なセクションが減少したりする可能性があります。

主なトルク伝達セクションに亀裂が入った場合、複数の疲労原因が検出された場合、フランジの形状が永続的に歪んでいる場合、ボルト穴の損傷により意図した取り付けが損なわれている場合、または修理に材料の大幅な除去が必要になる場合には、交換をより強く検討する必要があります。重要なシャフトまたはカップリング領域の溶接は、現場での自動ソリューションとして決して扱ってはなりません。材料グレード、事前の熱処理、残留応力、疲労強度、承認された修理手順、および適用される分類要件はすべて、そのような修理が技術的に許容できるかどうかに影響します。
交換用を選択される場合は、軸径と全長だけでのご注文では不十分です。新しい 鍛造推進シャフト または他のシャフトセグメントは、実際の負荷経路および図面要件に適合する必要があります。鍛造シャフトの製造には、制御された材料の選択、熱処理、精密機械加工、および重要な嵌合形状の検査が含まれる場合があります。
交換用のシャフトまたはカップリングが製造用にリリースされる前に、フランジの外径、厚さ、パイロットまたはスピゴットの形状、ボルトの円、穴の寸法とはめあいの要件、シャフトの直径、遷移半径、キー溝の詳細、嵌合面、指定された材料、熱処理要件、面振れ、ラジアル振れ、同軸度、表面仕上げ公差、必要な NDT 方法、合格基準、文書要件、隣接するベアリング、シール、シャフト セクション、およびカップリング コンポーネントとの関係を確認してください。
修復は、元のローディング機構が取り外された場合にのみ成功します。ベアリングの磨耗、アライメントエラー、嵌合形状の歪み、または不適切なボルト荷重が解決されていないシャフトラインに新しいフランジを取り付けると、新しいコンポーネントで同じ故障メカニズムが再現される可能性があります。
予防は仕様の策定から始まります。カップリングの移行部は承認された形状に従う必要があり、機械加工された表面は回避可能な応力上昇を回避する必要があり、嵌合寸法は意図した嵌合をサポートする必要があり、検査要件は損傷が現れてから追加するのではなく、製造前に明示する必要があります。疲労信頼性は単一の公差ではなく組み合わせに依存するため、表面仕上げ、フィレット形状、ボルト穴の品質、腐食保護、振れ、同軸度を一緒に考慮する必要があります。
インストールも同様に重要です。合わせ面はきれいで、バリやゴミが詰まっていない必要があります。必要に応じて最終組み立ての前に振れをチェックし、特定のジョイントに対して承認された締め付けまたは予荷重手順を使用してボルトを取り付ける必要があります。シャフトのアライメントは、設計者、造船所、機器サプライヤー、または分類要件によって指定された船舶の条件下で検証する必要があります。軸受作業、基礎作業、シャフトの取り外し、衝突による損傷、または乾ドックの大規模な修理が発生した場合、以前の位置合わせの仮定を自動的に再利用すべきではありません。
動作監視は、カップリング フランジの亀裂が明らかになる前に変化を特定するのに役立ちます。振動の増加、ベアリングの温度変化の繰り返し、シールの異常な動作、カップリング付近の製品のフレッチング、異常な騒音、ファスナーの問題の再発、または推進衝撃後の変化などは、症状自体を超えて検査を拡大する理由となります。たとえ初期状態がシャフトラインの他の場所で発生したとしても、カップリングで損傷が目に見える場合があります。
つながったもの 船舶推進部品 には、インターミディエイトシャフト、プロペラシャフト、スラストシャフト、ベアリング、シール、カップリング関連部品などがあります。それらの機械的な関係は、カップリング検査がフランジ境界で停止してはならないことを意味します。
最後に、有用なメンテナンス履歴を保存します。振れの測定値、アライメントデータ、NDT 表示マップ、ベアリングの状態、ボルトの観察、動作症状、および以前の修理により、後の比較のためのベースラインが作成されます。段階的な変化を示す傾向は、多くの場合、すでに障害が発生した後に測定される 1 回の測定よりも有益です。
船舶用シャフトカップリングの故障は、カップリングを独立したフランジではなく負荷がかかったシャフトラインの一部として扱うことによって最もよく防止されます。応力集中、腐食、はめあい、振れ、ボルトの荷重分担、アライメントを合わせて評価すると、疲労亀裂がよりわかりやすくなります。検査では、修理または交換が承認される前に、寸法チェック、適切な NDT、根本原因分析を組み合わせる必要があります。 Shanghai TOTEM Machinery Co., Ltd. は、信頼性の高い推進システムの統合にとって、嵌合形状、同軸度、表面状態、および検査管理が重要である鍛造および機械加工されたシャフト部品のメーカーです。
A: 一般的な原因には、周期的なねじり応力または曲げ応力、応力集中、腐食ピット、フレッチング、フランジの適合不良、シャフトの位置ずれ、過度の振れ、ファスナーの問題、およびこれらの条件の組み合わせが含まれます。
A: 亀裂の位置、深さ、材質、フランジの形状、残りの部分、修理方法、承認要件によって異なります。高い応力がかかるトルク伝達領域の亀裂は、多くの場合、より保守的な評価を必要とします。
A: 磁粉試験では、適切な強磁性材料の表面および表面近くの傷を検出でき、浸透探傷試験では表面破壊欠陥を発見でき、超音波試験では、形状が許せば内部の不連続性を評価できます。
A: 過剰な面または半径方向の振れは、不均一な荷重、振動、曲げ力、およびフランジ接触不良を引き起こし、移行部、ファスナー、ベアリング、その他の疲労に敏感な場所での繰り返し応力を増加させる可能性があります。
A: 材料、熱処理、フランジ寸法、ボルト円形状、穴のはめあい、キー溝、遷移半径、シャフトインターフェース、振れおよび同軸度の公差、表面仕上げ、NDT 要件、および該当する承認文書を確認します。


