
Mga Views: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-07 Pinagmulan: Site
Ang isang marine shaft coupling ay maaaring magmukhang magagamit habang ang pagkasira ng pagkapagod ay nagkakaroon na sa isang keyway, fillet, flange transition, bolt-hole edge, o corroded surface. Ang mga paulit-ulit na torsional load, maliliit na alignment error, pitting, fretting, at lokal na geometric stress raisers ay maaaring pagsamahin hanggang ang isang maliit na crack ay maging isang propulsion risk. Samakatuwid, ang mabisang pagsusuri ay nangangailangan ng higit pa sa paghahanap ng nakikitang bali. Nangangailangan ito ng pagsusuri kung paano magkasya ang flange, kung paano tumatakbo ang baras, kung paano nagbabahagi ang mga bolts ng pagkarga, at kung ang mga indikasyon ng crack ay umaabot sa ibaba ng ibabaw bago magpasya sa pagitan ng pagkumpuni at pagpapalit.
Ang mga Marine coupling ay nagpapadala ng torque sa pamamagitan ng geometry na hindi maiiwasang naglalaman ng mga pagbabago sa seksyon: shaft-to-flange transition, fillet, keyways, bolt hole, piloto, at iba pang tampok sa pagsasama. Ang mga lokasyong ito ay hindi kinakailangang maging sanhi ng pagkabigo nang mag-isa, ngunit maaari silang magpataas ng lokal na stress. Sa ilalim ng paulit-ulit na pagbabalik-balik ng torque, mga pag-ikot ng pagmamaniobra, panginginig ng boses, pagyuko, o pabagu-bagong pag-load ng propeller, ang isang maliit na discontinuity sa ibabaw sa isa sa mga lokasyong ito ay maaaring maging isang fatigue initiation point.
Ang pagkapagod ay hindi dapat malito sa isang overload na kaganapan. Ang isang labis na karga na bali ay karaniwang nagreresulta mula sa isang pagkarga na lumalampas sa agarang kapasidad ng sangkap. Ang pagkapagod ng shaft coupling ay unti-unting nabubuo habang ang paulit-ulit na stress ay lumalaki sa maraming mga cycle, potensyal habang ang nominal operating torque ay nananatiling mas mababa sa antas na nauugnay sa gross yielding.
Ang kaagnasan ay ginagawang mas mapanganib ang prosesong ito dahil ang isang hukay ay kumikilos na parang maliit na bingaw. Ang pagkabalisa ay maaaring magkaroon ng katulad na epekto sa hindi maayos na pagkakaupo o microscopically moving interface. Sa sandaling magsimula ang isang crack, ang bawat ikot ng pagkarga ay maaaring pahabain ito nang mas malayo sa seksyon. Ito ang dahilan kung bakit ang pagkabit ng mga bitak ng flange ay dapat mag-trigger ng inspeksyon na lampas sa nakikitang dulo ng crack kaysa sa simpleng paggiling sa ibabaw.
Ang geometry ng konektadong baras ay pantay na mahalaga. Sa isang forged intermediate shaft , ang flange, journal, shaft body, at mating region ay dapat gumana bilang isang geometric system. Direktang nakakaapekto ang katumpakan ng dimensional, coaxiality, kondisyon sa ibabaw, at runout kung paano kumikilos ang konektadong shaft line pagkatapos ng pagpupulong.
Ang isang kapaki-pakinabang na pagsisiyasat sa pagkabigo samakatuwid ay nagtatanong ng dalawang tanong nang sabay-sabay: saan nagsimula ang nakakapagod na crack, at ano ang paulit-ulit na nag-load sa lokasyong iyon? Ang paghahanap lamang ng crack ay nagpapakilala sa pinsala. Ang paghahanap ng mekanismo ng stress ay kung ano ang pumipigil sa pag-ulit.
May kaugnayan ang misalignment at runout ngunit hindi dapat ituring bilang mga kondisyong maaaring palitan. Inilalarawan ng alignment ang relasyon sa pagitan ng mga centerline ng shaft at ng kanilang supporting system. Inilalarawan ng runout ang sinusukat na paglihis ng umiikot na ibabaw mula sa nilalayon nitong geometric na axis o eroplano. Ang isang shaft line ay maaaring mangailangan ng mga pagsusuri ng parehong pagkakahanay at ang aktwal na geometry ng coupling face, rim, journal, at katabing mga seksyon ng shaft.
Kung ang isang flange na mukha ay may labis na axial runout, ang mating face ay maaaring hindi magkakarga nang pantay. Kung ang flange o baras ay tumatakbo nang sira-sira, ang mga umiikot na pwersa ay maaaring magpasok ng paulit-ulit na baluktot o hindi pantay na mga reaksyon ng tindig. Ang isang error sa shaft alignment ay maaaring magdagdag ng karagdagang cyclic loading. Para sa kadahilanang ito, ang shaft alignment ay dapat suriin bilang bahagi ng kumpletong propulsion shafting system sa halip na bilang isang nakahiwalay na pagsukat ng coupling.
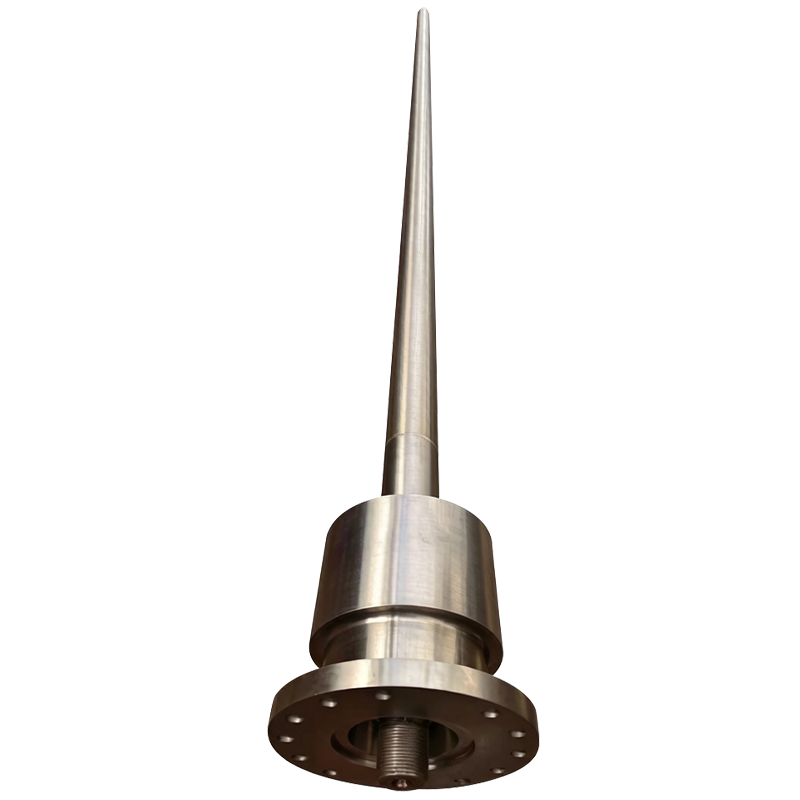
Ang parehong prinsipyo ay naaangkop sa a marine propeller shaft . Ang katawan ng shaft nito, koneksyon ng coupling, dulo ng pag-mount ng propeller, mga bearings, at mga seal ay dapat manatiling may kaugnayang geometrically. Ang tuluy-tuloy na high-torque at alternating load ay gumagawa ng dimensional na kontrol sa mga coupling interface lalo na may kaugnayan sa stable transmission.
Ang mga bolted flanges ay nagdaragdag ng isa pang layer. Ang metalikang kuwintas ay hindi dapat ipagpalagay na perpektong namamahagi sa lahat ng bolts dahil lamang sa bawat fastener ay naka-install. Ang mga maluwag na fastener, hindi pantay-pantay na paghihigpit, pagkabalisa sa paligid ng mga butas, sirang fitted surface, pahabang butas, kontaminasyon sa pagitan ng mga mukha ng pagsasama, o dimensional mismatch ay maaaring magpabago sa pagbabahagi ng load. Ang isang mataas na load na butas o flange na rehiyon ay maaaring makaranas ng mas malaking cyclic stress kaysa sa iminumungkahi ng nominal na pagkalkula ng disenyo.
Para sa pag-troubleshoot, flange-face runout, radial runout, bolt-hole condition, mating-face contact, shaft alignment, kondisyon ng bearing, at kondisyon ng fastener ay dapat na sama-samang suriin. Ang pagwawasto lamang ng isang indicator—halimbawa, pagsasaayos ng alignment nang hindi sinisiyasat ang distorted flange geometry—ay maaaring mag-iwan sa aktwal na fatigue driver sa lugar.
Mahalaga rin ang kondisyon ng pagpapatakbo. Ang pagpapalihis ng katawan ng barko, pagkasira ng bearing, mga pagbabago sa temperatura, kondisyon ng paglo-load, ang dating saligan o epekto ng propeller, at paggalaw ng pundasyon ay maaaring magbago ng gawi ng shaft-line pagkatapos ng orihinal na katanggap-tanggap na pag-install. Ang mga talaan ng inspeksyon ay samakatuwid ay mas kapaki-pakinabang kapag ang mga sukat ay inihambing sa ilalim ng mga kilalang kondisyon ng sisidlan sa halip na itinuturing bilang mga nakahiwalay na numero.
Ang isang kapaki-pakinabang na marine coupling inspeksyon ay gumagalaw mula sa mga simpleng obserbasyon patungo sa mga sukat na sukat at pagkatapos ay sa angkop na NDT. Ang layunin ay hindi lamang upang ideklara ang isang coupling na basag o hindi nabasag, ngunit upang itatag ang lokasyon ng crack, lawak, malamang na mekanismo ng paglo-load, at kondisyon ng nakapalibot na linya ng baras.
| Lugar ng Inspeksyon | Praktikal na Paraan | Kung Ano ang Maipapakita Nito sa | Pag-follow-Up Kapag Abnormal |
|---|---|---|---|
| Flange, fillet, keyway, at mga nakalantad na ibabaw | Paglilinis at detalyadong visual na pagsusuri | Pitting, fretting debris, corrosion, scoring, rust bleed, impact marks, o nakikitang mga bitak | Markahan ang mga apektadong lokasyon at palawakin ang inspeksyon gamit ang naaangkop na NDT |
| Flange na mukha at rim | Dial indicator o naaprubahang paraan ng pagsukat ng katumpakan | Ang mukha ay umaalog-alog, eccentricity, distortion, mga problema sa pag-upo, o kaduda-dudang machining geometry | Paghiwalayin ang flange error mula sa shaft alignment at shaft runout |
| Mga butas ng bolt at mga fastener | Dimensional na pagsusuri at pagsusuri sa kondisyon ng fastener | Pagpahaba ng butas, pagkabalisa, mga sira na fit, maluwag na landas ng pagkarga, o abnormal na mga pattern ng contact | I-verify ang mga sukat ng disenyo at naaprubahang mga kinakailangan sa pangkabit bago muling gamitin |
| Shaft line at bearings | Mga sukat ng pagkakahanay kasama ang bearing at inspeksyon ng suporta | Angular o offset na mga error, mga pagbabago sa suporta, abnormal na mga reaksyon ng tindig, o paggalaw ng konektadong sistema | Iwasto ang pinagbabatayan na kondisyon ng suporta o pagkakahanay bago ang huling gawain ng pagsasama |
| Surface crack na pagsusuri | MT sa angkop na ferromagnetic material o PT kung saan naaangkop | Mga indikasyon ng pagsira sa ibabaw at malapit sa ibabaw na basag | Itala ang posisyon at oryentasyon; tukuyin kung kailangan ng mas malalim na pagsusuri |
| Panloob na pagsusuri | UT kung saan pinapayagan ng geometry at materyal | Mga discontinuity sa ilalim ng ibabaw at ang posibleng lalim o lawak ng mga pinaghihinalaang rehiyon | Mga indikasyon sa mapa at pagtatasa laban sa naaangkop na pamantayan sa pagtanggap ng engineering |
Ang paghahanda sa ibabaw ay kritikal. Ang mabigat na kaagnasan, pintura, langis, o magaspang na paggiling ay maaaring makagambala sa kalidad ng inspeksyon. Dapat ding piliin ang NDT para sa materyal at uri ng depekto: ang magnetic particle testing ay kapaki-pakinabang para sa mga angkop na ferromagnetic na bahagi, ang penetrant testing ay nakakakita ng mga depekto na nakakasira sa ibabaw, habang ang ultrasonic na pagsusuri ay maaaring magbigay ng impormasyon tungkol sa mga panloob na discontinuities kapag pinahihintulutan ng component geometry.
Ang oryentasyon ng crack ay nararapat na bigyang-pansin dahil maaaring ipahiwatig nito ang nangingibabaw na direksyon ng paglo-load. Ang isang crack kasunod ng isang flange transition, na lumalabas mula sa isang keyway, o umaabot mula sa isang bolt hole ay dapat isaalang-alang kasama ng lokal na geometry ng stress. Maraming maliliit na indikasyon na ipinamahagi sa paligid ng isang mataas na stress na rehiyon ay maaaring magpahiwatig ng ibang problema mula sa isang nakahiwalay na marka ng paghawak.
Dapat ding i-cross-check ang mga dimensyon na resulta. Ang mababang runout na pagbabasa ay hindi nagpapatunay na ang bolt-hole fit ay katanggap-tanggap, at ang mga katanggap-tanggap na bolt hole ay hindi nagpapatunay na ang shaft ay nakahanay. Gayundin, ang paghahanap ng crack sa pamamagitan ng NDT ay hindi tumutukoy kung ang mekanismo ng pagsisimula ay corrosion, torsional cycling, bending, poor fit, o kumbinasyon. Ang mabisang marine coupling inspection ay pinagsasama-sama ang mga natuklasan na ito bago gumawa ng isang ugat-cause conclusion.
Ang desisyon sa pagkukumpuni laban sa pagpapalit ay dapat magsimula sa lokasyon ng crack at kahalagahan ng istruktura kaysa sa haba ng crack lamang. Ang pinsala sa isang low-stress, hindi kritikal na surface area ay maaaring magkaroon ng ibang resulta ng engineering mula sa isang crack sa flange fillet, keyway, bolt-hole ligament, o shaft-to-flange transition. Ang pag-alis ng materyal mula sa isang lokasyon na may mataas na stress para lang maalis ang isang indikasyon ay maaaring lumikha ng isang bagong problema sa geometry o mabawasan ang magagamit na seksyon.

Ang pagpapalit ay nararapat na mas mahigpit na pagsasaalang-alang kapag ang mga bitak ay pumasok sa isang pangunahing seksyon na nagpapadala ng torque, maraming mga pinagmulan ng pagkapagod ay nakita, ang flange geometry ay permanenteng nabaluktot, ang pagkasira ng bolt-hole ay nakompromiso ang nilalayong akma, o ang pag-aayos ay mangangailangan ng malaking pag-alis ng materyal. Ang welding ng isang kritikal na shaft o coupling region ay hindi dapat ituring bilang isang awtomatikong field solution; materyal na grado, naunang paggamot sa init, natitirang stress, lakas ng pagkapagod, mga inaprubahang pamamaraan sa pagkukumpuni, at mga naaangkop na kinakailangan sa pag-uuri ay nakakaapekto lahat kung ang naturang pagkukumpuni ay teknikal na katanggap-tanggap.
Kung saan napili ang kapalit, ang pag-order lamang ayon sa diameter ng shaft at kabuuang haba ay hindi sapat. Isang bago dapat na tumugma ang forged propulsion shaft o iba pang bahagi ng shaft sa aktwal na landas ng pagkarga at mga kinakailangan sa pagguhit. Ang paggawa ng forged shaft ay maaaring may kasamang kontroladong pagpili ng materyal, heat treatment, precision machining, at inspeksyon ng critical mating geometry.
Bago ilabas ang isang kapalit na shaft o coupling para sa paggawa, kumpirmahin ang flange sa labas ng diameter, kapal, pilot o spigot geometry, bolt circle, mga sukat ng butas at mga kinakailangan sa fit, shaft diameter, transition radii, mga detalye ng keyway, mating interface, tinukoy na materyal, mga kinakailangan sa heat-treatment, face runout, radial runout, coaxiality, mga kinakailangan sa pagtanggap sa ibabaw, mga kinakailangan sa NDT, pagtanggap sa ibabaw ng dokumento, at mga kinakailangan sa pagtatapos ng dokumento. relasyon sa mga katabing bearings, seal, shaft section, at coupling component.
Ang pag-aayos ay matagumpay lamang kung ang orihinal na mekanismo ng pagkarga ay tinanggal. Ang pag-install ng bagong flange sa isang shaft line na may hindi nalutas na pagkasira ng bearing, alignment error, distorted mating geometry, o maling bolt loading ay maaaring mag-reproduce ng parehong failure mechanism sa isang bagong component.
Ang pag-iwas ay nagsisimula sa pagtutukoy. Dapat sundin ng mga transition ng coupling ang aprubadong geometry, dapat iwasan ng mga machined surface ang maiiwasang stress raisers, dapat suportahan ng mga dimensyon ng mating ang nilalayon na akma, at dapat sabihin ang mga kinakailangan sa inspeksyon bago ang paggawa sa halip na idagdag pagkatapos lumitaw ang pinsala. Ang surface finish, geometry ng fillet, kalidad ng bolt-hole, proteksyon ng kaagnasan, runout, at coaxiality ay dapat isaalang-alang nang magkasama dahil ang pagiging maaasahan ng fatigue ay nakasalalay sa kumbinasyon, hindi sa isang nakahiwalay na tolerance.
Ang pag-install ay pantay na mahalaga. Ang mga mukha ng pagsasama ay dapat na malinis at walang mga burr o nakulong na mga labi. Dapat suriin ang runout bago ang huling pagpupulong kung kinakailangan, at dapat na mai-install ang mga bolts gamit ang aprubadong pamamaraan ng paghigpit o preload para sa partikular na joint. Ang pagkakahanay ng baras ay dapat ma-verify sa ilalim ng mga kondisyon ng sisidlan na tinukoy ng taga-disenyo, bakuran, tagapagtustos ng kagamitan, o mga kinakailangan sa pag-uuri. Kung naganap ang trabaho sa bearing, trabaho sa pundasyon, pag-alis ng shaft, pagkasira ng banggaan, o pangunahing pag-aayos ng dry-docking, hindi dapat awtomatikong muling gamitin ang mga nakaraang pagpapalagay sa pagkakahanay.
Nakakatulong ang pagsubaybay sa pagpapatakbo na matukoy ang mga pagbabago bago maging halata ang mga bitak ng flange ng pagkabit. Ang pagtaas ng vibration, paulit-ulit na pagbabago sa temperatura ng bearing, hindi pangkaraniwang pag-uugali ng seal, nakakaabala na mga produkto na malapit sa isang coupling, abnormal na ingay, paulit-ulit na mga problema sa fastener, o mga pagbabago kasunod ng epekto ng propulsion ay mga dahilan upang palawakin ang inspeksyon na lampas sa mismong sintomas. Ang isang coupling ay maaaring kung saan makikita ang pinsala kahit na ang panimulang kondisyon ay nagmula sa ibang lugar sa linya ng baras.
Ang konektado Ang mga bahagi ng marine propulsion ay kinabibilangan ng mga intermediate shaft, propeller shaft, thrust shaft, bearings, seal, at mga bahaging nauugnay sa pagkabit. Ang kanilang mekanikal na relasyon ay nangangahulugan na ang isang inspeksyon ng pagkabit ay hindi dapat huminto sa hangganan ng flange.
Panghuli, panatilihin ang kapaki-pakinabang na kasaysayan ng pagpapanatili. Ang mga runout na pagbabasa, data ng alignment, mga mapa ng indikasyon ng NDT, kondisyon ng tindig, mga obserbasyon sa bolt, mga sintomas ng pagpapatakbo, at mga nakaraang pag-aayos ay lumikha ng baseline para sa paghahambing sa ibang pagkakataon. Ang isang trend na nagpapakita ng unti-unting pagbabago ay kadalasang mas nakapagtuturo kaysa sa isang pagsukat na ginawa pagkatapos na magkaroon ng kabiguan.
Ang pagkabigo ng Marine shaft coupling ay pinakamahusay na maiiwasan sa pamamagitan ng pagtrato sa coupling bilang bahagi ng isang load shaft line sa halip na isang nakahiwalay na flange. Ang mga bitak sa pagkapagod ay nagiging mas nauunawaan kapag ang konsentrasyon ng stress, kaagnasan, fit, runout, pagbabahagi ng pag-load ng bolt, at pagkakahanay ay sinusuri nang magkasama. Dapat pagsamahin ng inspeksyon ang mga dimensional na pagsusuri, angkop na NDT, at pagsusuri ng sanhi ng ugat bago maaprubahan ang pagkumpuni o pagpapalit. Ang Shanghai TOTEM Machinery Co., Ltd. ay isang tagagawa ng mga forged at machined shaft na bahagi kung saan ang mating geometry, coaxiality, surface condition, at inspection control ay mahalaga sa maaasahang propulsion-system integration.
A: Kasama sa mga karaniwang sanhi ang cyclic torsional o bending stress, stress concentration, corrosion pits, fretting, poor flange fit, shaft misalignment, sobrang runout, mga problema sa fastener, at mga kumbinasyon ng mga kundisyong ito.
A: Depende ito sa lokasyon ng crack, lalim, materyal, flange geometry, natitirang seksyon, paraan ng pagkumpuni, at mga kinakailangan sa pag-apruba. Ang mga bitak sa mga rehiyong nagpapadala ng torque na may matinding stress ay kadalasang nangangailangan ng mas konserbatibong pagsusuri.
A: Ang magnetic particle testing ay maaaring makakita ng mga depekto sa ibabaw at malapit sa ibabaw sa mga angkop na ferromagnetic na materyales, ang penetrant testing ay nakakahanap ng mga depekto na nakakasira sa ibabaw, at ang ultrasonic testing ay maaaring suriin ang mga panloob na discontinuities kung saan pinapayagan ng geometry.
A: Ang sobrang paglabas ng mukha o radial ay maaaring lumikha ng hindi pantay na pagkarga, panginginig ng boses, mga puwersa ng baluktot, at mahinang pakikipag-ugnay sa flange, na nagpapataas ng cyclic stress sa mga transition, mga fastener, bearings, at iba pang mga lokasyong sensitibo sa pagkapagod.
A: Kumpirmahin ang materyal, heat treatment, flange dimensions, bolt-circle geometry, hole fit, keyways, transition radii, shaft interface, runout at coaxiality tolerances, surface finish, mga kinakailangan sa NDT, at naaangkop na dokumentasyon ng pag-apruba.


