
Visualizações: 0 Autor: Editor do site Horário de publicação: 07/08/2026 Origem: Site
Um acoplamento de eixo marítimo pode parecer utilizável enquanto danos por fadiga já estão se desenvolvendo em uma chaveta, filete, transição de flange, borda de furo de parafuso ou superfície corroída. Cargas de torção repetidas, pequenos erros de alinhamento, corrosão, desgaste e geradores de tensão geométrica local podem se combinar até que uma pequena rachadura se torne um risco de propulsão. O diagnóstico eficaz, portanto, requer mais do que localizar a fratura visível. É necessário verificar como o flange se ajusta, como o eixo funciona, como os parafusos compartilham a carga e se as indicações de trincas se estendem abaixo da superfície antes de decidir entre reparo e substituição.
Os acoplamentos marítimos transmitem torque através da geometria que inevitavelmente contém alterações na seção: transições eixo-flange, filetes, rasgos de chaveta, furos de parafusos, pilotos e outros recursos de acoplamento. Esses locais não causam necessariamente falhas por si só, mas podem aumentar o estresse local. Sob repetidas inversões de torque, ciclos de manobra, vibração, flexão ou cargas flutuantes da hélice, uma pequena descontinuidade superficial em um desses locais pode se tornar um ponto de início de fadiga.
A fadiga não deve ser confundida com um único evento de sobrecarga. Uma fratura por sobrecarga geralmente resulta de uma carga que excede a capacidade imediata do componente. A fadiga do acoplamento do eixo se desenvolve progressivamente à medida que tensões repetidas criam uma trinca ao longo de muitos ciclos, potencialmente enquanto o torque operacional nominal permanece abaixo do nível associado ao rendimento bruto.
A corrosão torna este processo mais perigoso porque um poço se comporta como um pequeno entalhe. O atrito pode ter um efeito semelhante em interfaces mal assentadas ou em movimento microscópico. Uma vez iniciada uma trinca, cada ciclo de carga pode estendê-la ainda mais na seção. É por isso que as trincas no flange do acoplamento devem desencadear a inspeção além da ponta visível da trinca, em vez de uma simples retificação superficial.
A geometria do eixo conectado é igualmente importante. Em um eixo intermediário forjado , , o flange, os munhões, o corpo do eixo e as regiões correspondentes devem funcionar como um sistema geométrico. A precisão dimensional, a coaxialidade, a condição da superfície e o desvio afetam diretamente o comportamento da linha do eixo conectado após a montagem.
Uma investigação de falha útil, portanto, faz duas perguntas simultaneamente: onde começou a trinca por fadiga e o que carregou repetidamente aquele local? Encontrar apenas a rachadura identifica o dano. Encontrar o mecanismo de estresse é o que evita a recorrência.
O desalinhamento e o desvio estão relacionados, mas não devem ser tratados como condições intercambiáveis. O alinhamento descreve a relação entre as linhas centrais do eixo e seu sistema de suporte. Runout descreve o desvio medido de uma superfície rotativa em relação ao seu eixo ou plano geométrico pretendido. Uma linha de eixo pode, portanto, exigir verificações do alinhamento e da geometria real da face do acoplamento, aro, munhões e seções de eixo adjacentes.
Se uma face do flange tiver desvio axial excessivo, as faces correspondentes poderão não carregar uniformemente. Se o flange ou eixo funcionar excentricamente, as forças rotativas podem provocar flexões repetidas ou reações irregulares no rolamento. Um erro de alinhamento do eixo pode adicionar mais carga cíclica. Por esta razão, o alinhamento do eixo deve ser avaliado como parte do sistema completo do eixo de propulsão, e não como uma medição isolada do acoplamento.
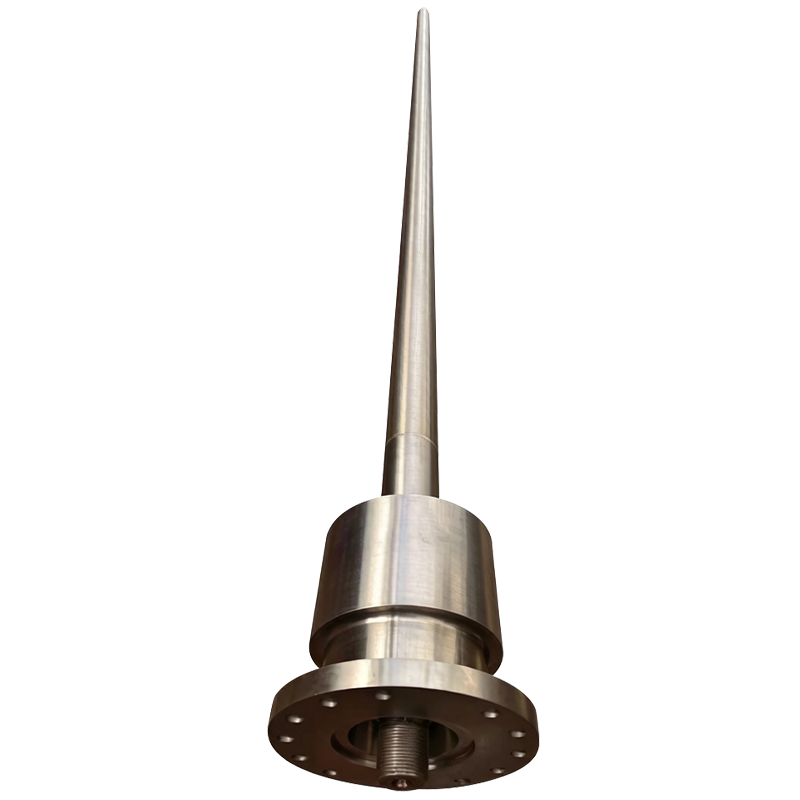
O mesmo princípio se aplica a um eixo da hélice marítima . O corpo do eixo, a conexão do acoplamento, a extremidade de montagem da hélice, os rolamentos e as vedações devem permanecer corretamente relacionados geometricamente. Cargas contínuas de alto torque e alternadas tornam o controle dimensional nas interfaces de acoplamento especialmente relevante para uma transmissão estável.
Flanges aparafusadas adicionam outra camada. Não se deve presumir que o torque seja distribuído perfeitamente entre todos os parafusos simplesmente porque todos os fixadores estão instalados. Fixadores soltos, aperto inconsistente, desgaste ao redor dos furos, superfícies de encaixe danificadas, furos alongados, contaminação entre as faces correspondentes ou incompatibilidade dimensional podem alterar a divisão da carga. Um furo ou região de flange altamente carregado pode então sofrer tensões cíclicas maiores do que o cálculo nominal do projeto sugere.
Para solução de problemas, o desvio da face do flange, o desvio radial, a condição do furo do parafuso, o contato da face de contato, o alinhamento do eixo, a condição do rolamento e a condição do fixador devem ser avaliados em conjunto. Corrigir apenas um indicador – por exemplo, ajustar o alinhamento sem investigar a geometria distorcida do flange – pode deixar o verdadeiro fator de fadiga no lugar.
As condições operacionais também são importantes. A deflexão do casco, o desgaste dos rolamentos, as mudanças de temperatura, as condições de carga, o aterramento anterior ou o impacto da hélice e o movimento da fundação podem alterar o comportamento da linha do eixo após uma instalação originalmente aceitável. Os registros de inspeção são, portanto, mais úteis quando as medições são comparadas sob condições conhecidas do navio, em vez de serem tratadas como números isolados.
Uma inspeção útil de acoplamento marítimo passa de observações simples para medições dimensionais e, em seguida, para END adequados. O objetivo não é apenas declarar um acoplamento trincado ou não trincado, mas estabelecer a localização da trinca, extensão, provável mecanismo de carregamento e condição da linha do eixo circundante.
| da área de inspeção | Método prático | O que pode revelar | Acompanhamento quando anormal |
|---|---|---|---|
| Flange, filete, rasgo de chaveta e superfícies expostas | Limpeza e exame visual detalhado | Picadas, detritos por atrito, corrosão, arranhões, sangramento de ferrugem, marcas de impacto ou rachaduras visíveis | Marque os locais afetados e expanda a inspeção com END apropriado |
| Face do flange e aro | Relógio comparador ou método de medição de precisão aprovado | Oscilação da face, excentricidade, distorção, problemas de assentamento ou geometria de usinagem questionável | Erro de flange separado do alinhamento do eixo e desvio do eixo |
| Orifícios para parafusos e fixadores | Exame dimensional e revisão das condições dos fixadores | Alongamento do furo, atrito, ajustes danificados, caminhos de carga soltos ou padrões de contato anormais | Verifique as dimensões do projeto e os requisitos de fixação aprovados antes da reutilização |
| Linha de eixo e rolamentos | Medições de alinhamento, além de inspeção de rolamentos e suportes | Erros angulares ou de deslocamento, alterações de suporte, reações anormais de rolamento ou movimento do sistema conectado | Corrija o suporte subjacente ou a condição de alinhamento antes do trabalho final de acoplamento |
| Exame de fissuras superficiais | MT em material ferromagnético adequado ou PT quando apropriado | Indicações de quebra de superfície e fissuras próximas à superfície | Registrar posição e orientação; determinar se um exame mais profundo é necessário |
| Exame interno | UT onde a geometria e o material permitem | Descontinuidades subterrâneas e a possível profundidade ou extensão de regiões suspeitas | Mapeie indicações e avalie em relação aos critérios de aceitação de engenharia aplicáveis |
A preparação da superfície é crítica. Corrosão intensa, pintura, óleo ou desbaste podem interferir na qualidade da inspeção. O END também deve ser selecionado para o material e tipo de defeito: o teste de partículas magnéticas é útil para componentes ferromagnéticos adequados, o teste de penetração detecta defeitos de ruptura de superfície, enquanto o exame ultrassônico pode fornecer informações sobre descontinuidades internas quando a geometria do componente permitir.
A orientação da fissura merece atenção porque pode indicar a direção dominante do carregamento. Uma trinca após uma transição de flange, emergindo de um rasgo de chaveta ou estendendo-se de um furo de parafuso deve ser considerada juntamente com a geometria de tensão local. Múltiplas pequenas indicações distribuídas em torno de uma região altamente tensionada podem indicar um problema diferente de uma marca de manuseio isolada.
Os resultados dimensionais também devem ser verificados. Uma leitura de desvio baixo não prova que os ajustes nos furos dos parafusos sejam aceitáveis, e os furos dos parafusos aceitáveis não provam que o eixo esteja alinhado. Da mesma forma, encontrar uma trinca através do END não identifica se o mecanismo inicial foi corrosão, ciclo torcional, flexão, ajuste inadequado ou uma combinação. A inspeção eficaz do acoplamento marítimo combina essas descobertas antes que uma conclusão sobre a causa raiz seja feita.
A decisão de reparo versus substituição deve começar com a localização da fissura e o significado estrutural, e não apenas com o comprimento da fissura. Danos em uma área de superfície não crítica e de baixa tensão podem ter uma consequência de engenharia diferente de uma rachadura em um filete de flange, rasgo de chaveta, ligamento de furo de parafuso ou transição eixo-flange. A remoção de material de um local de alta tensão simplesmente para eliminar uma indicação pode criar um novo problema de geometria ou reduzir a seção disponível.

A substituição merece uma consideração mais forte quando as trincas entram em uma seção primária de transmissão de torque, são detectadas múltiplas origens de fadiga, a geometria do flange está permanentemente distorcida, os danos no furo do parafuso comprometem o ajuste pretendido ou o reparo exigiria a remoção substancial do material. Soldar um eixo crítico ou região de acoplamento nunca deve ser tratado como uma solução automática de campo; o grau do material, o tratamento térmico prévio, a tensão residual, a resistência à fadiga, os procedimentos de reparo aprovados e os requisitos de classificação aplicáveis afetam se tal reparo é tecnicamente aceitável.
Quando a substituição for selecionada, ordenar apenas pelo diâmetro do eixo e comprimento total é insuficiente. Um novo o eixo de propulsão forjado ou outro segmento de eixo deve corresponder ao caminho de carga real e aos requisitos do desenho. A fabricação de eixos forjados pode envolver seleção controlada de materiais, tratamento térmico, usinagem de precisão e inspeção de geometria crítica de acoplamento.
Antes de um eixo ou acoplamento de substituição ser liberado para fabricação, confirme o diâmetro externo do flange, a espessura, a geometria do piloto ou da ponta, o círculo do parafuso, as dimensões do furo e os requisitos de ajuste, os diâmetros do eixo, os raios de transição, os detalhes da chaveta, as interfaces de acoplamento, o material especificado, os requisitos de tratamento térmico, o desvio da face, o desvio radial, a coaxialidade, as tolerâncias de acabamento superficial, os métodos de END necessários, os critérios de aceitação, os requisitos de documentação e a relação com rolamentos adjacentes, vedações, seções de eixo e componentes de acoplamento.
O reparo só será bem-sucedido se o mecanismo de carregamento original for removido. Instalar um novo flange em uma linha de eixo com desgaste de rolamento não resolvido, erro de alinhamento, geometria de acoplamento distorcida ou carregamento incorreto do parafuso pode reproduzir o mesmo mecanismo de falha em um novo componente.
A prevenção começa na especificação. As transições de acoplamento devem seguir a geometria aprovada, as superfícies usinadas devem evitar geradores de tensão evitáveis, as dimensões correspondentes devem suportar o ajuste pretendido e os requisitos de inspeção devem ser declarados antes da fabricação, em vez de adicionados após o aparecimento de danos. O acabamento superficial, a geometria do filete, a qualidade do furo do parafuso, a proteção contra corrosão, o desvio e a coaxialidade devem ser considerados em conjunto porque a confiabilidade da fadiga depende da combinação e não de uma tolerância isolada.
A instalação é igualmente importante. As faces correspondentes devem estar limpas e livres de rebarbas ou detritos presos. A excentricidade deve ser verificada antes da montagem final, quando necessário, e os parafusos devem ser instalados usando o procedimento de aperto ou pré-carga aprovado para a junta específica. O alinhamento do eixo deve ser verificado sob as condições da embarcação especificadas pelo projetista, estaleiro, fornecedor do equipamento ou requisitos de classificação. Se tiverem ocorrido trabalhos de rolamento, trabalho de fundação, remoção de eixo, danos por colisão ou grandes reparos em doca seca, as suposições de alinhamento anteriores não deverão ser automaticamente reutilizadas.
O monitoramento operacional ajuda a identificar alterações antes que as rachaduras no flange do acoplamento se tornem óbvias. O aumento da vibração, as mudanças repetidas de temperatura do rolamento, o comportamento incomum da vedação, a fricção de produtos próximos ao acoplamento, o ruído anormal, os problemas recorrentes dos fixadores ou as alterações após o impacto da propulsão são motivos para expandir a inspeção além do sintoma em si. Um acoplamento pode estar onde o dano se torna visível mesmo que a condição inicial tenha se originado em outro lugar na linha do eixo.
O conectado as peças de propulsão marítima incluem eixos intermediários, eixos de hélice, eixos de impulso, rolamentos, vedações e componentes relacionados ao acoplamento. Sua relação mecânica significa que a inspeção do acoplamento não deve parar no limite do flange.
Finalmente, preserve o histórico útil de manutenção. Leituras de desvio, dados de alinhamento, mapas de indicação de END, condições de rolamentos, observações de parafusos, sintomas operacionais e reparos anteriores criam uma linha de base para comparação posterior. Uma tendência que mostra uma mudança gradual é muitas vezes mais informativa do que uma medição feita após uma falha já ter ocorrido.
A falha do acoplamento de eixo marítimo é melhor evitada tratando-se o acoplamento como parte de uma linha de eixo carregada, em vez de um flange isolado. As fissuras por fadiga tornam-se mais compreensíveis quando a concentração de tensão, a corrosão, o ajuste, o desvio, a partilha de carga dos parafusos e o alinhamento são avaliados em conjunto. A inspeção deve combinar verificações dimensionais, END adequados e análise de causa raiz antes que o reparo ou substituição seja aprovado. Shanghai TOTEM Machinery Co., Ltd. é um fabricante de componentes de eixo forjados e usinados onde a geometria de acoplamento, coaxialidade, condição de superfície e controle de inspeção são importantes para a integração confiável do sistema de propulsão.
R: As causas comuns incluem tensão cíclica de torção ou flexão, concentração de tensão, poços de corrosão, atrito, ajuste inadequado do flange, desalinhamento do eixo, desvio excessivo, problemas de fixadores e combinações dessas condições.
R: Depende da localização da fissura, profundidade, material, geometria do flange, seção restante, método de reparo e requisitos de aprovação. Trincas em regiões de transmissão de torque altamente tensionadas geralmente requerem uma avaliação mais conservadora.
R: O teste de partículas magnéticas pode detectar falhas superficiais e próximas à superfície em materiais ferromagnéticos adequados, o teste penetrante encontra defeitos de ruptura de superfície e o teste ultrassônico pode avaliar descontinuidades internas onde a geometria permitir.
R: Excesso de face ou radial excessivo pode criar carga irregular, vibração, forças de flexão e mau contato do flange, aumentando a tensão cíclica em transições, fixadores, rolamentos e outros locais sensíveis à fadiga.
R: Confirme o material, o tratamento térmico, as dimensões do flange, a geometria do círculo do parafuso, os ajustes dos furos, as chavetas, os raios de transição, as interfaces do eixo, as tolerâncias de excentricidade e coaxialidade, o acabamento superficial, os requisitos de END e a documentação de aprovação aplicável.


