
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-07 Nguồn gốc: Địa điểm
Khớp nối trục hàng hải có thể vẫn sử dụng được trong khi hiện tượng hư hỏng do mỏi đang phát triển ở rãnh then, góc lượn, chuyển tiếp mặt bích, cạnh lỗ bu lông hoặc bề mặt bị ăn mòn. Tải trọng xoắn lặp đi lặp lại, các sai số căn chỉnh nhỏ, rỗ, mài mòn và các ứng suất hình học cục bộ tăng lên có thể kết hợp với nhau cho đến khi một vết nứt nhỏ trở thành nguy cơ đẩy. Do đó, việc chẩn đoán hiệu quả đòi hỏi nhiều hơn là việc xác định vị trí gãy xương có thể nhìn thấy được. Nó đòi hỏi phải kiểm tra xem mặt bích vừa khít như thế nào, trục chạy như thế nào, bu lông chia sẻ tải trọng như thế nào và liệu các dấu hiệu vết nứt có lan rộng xuống dưới bề mặt hay không trước khi quyết định giữa sửa chữa và thay thế.
Các khớp nối hàng hải truyền mô-men xoắn thông qua hình học chắc chắn chứa những thay đổi về mặt cắt: chuyển tiếp từ trục sang mặt bích, các góc lượn, rãnh then, lỗ bu lông, trục dẫn hướng và các tính năng giao tiếp khác. Những vị trí này không nhất thiết tự gây ra sự thất bại nhưng chúng có thể làm tăng căng thẳng cục bộ. Dưới sự đảo chiều mô-men xoắn lặp đi lặp lại, chu kỳ điều động, tải trọng rung, uốn hoặc dao động của cánh quạt, một điểm gián đoạn bề mặt nhỏ tại một trong những vị trí này có thể trở thành điểm bắt đầu mỏi.
Không nên nhầm lẫn mệt mỏi với một sự kiện quá tải đơn lẻ. Sự gãy quá tải thường là kết quả của một tải vượt quá khả năng tức thời của bộ phận. Độ mỏi của khớp nối trục phát triển dần dần khi ứng suất lặp đi lặp lại tạo thành vết nứt qua nhiều chu kỳ, có thể xảy ra trong khi mômen vận hành danh nghĩa vẫn ở dưới mức liên quan đến tổng năng suất.
Sự ăn mòn làm cho quá trình này trở nên nguy hiểm hơn vì hố hoạt động giống như một vết khía nhỏ. Sự băn khoăn có thể có tác động tương tự ở các bề mặt tiếp xúc kém hoặc chuyển động vi mô. Khi vết nứt bắt đầu, mỗi chu kỳ tải có thể kéo dài vết nứt sâu hơn vào mặt cắt. Đây là lý do tại sao các vết nứt mặt bích khớp nối nên kích hoạt việc kiểm tra ngoài đầu vết nứt có thể nhìn thấy thay vì mài bề mặt đơn giản.
Hình dạng của trục được kết nối cũng quan trọng không kém. Trên một trục trung gian rèn , , mặt bích, cổ trục, thân trục và các vùng giao phối phải hoạt động như một hệ thống hình học. Độ chính xác về kích thước, độ đồng trục, tình trạng bề mặt và độ đảo ảnh hưởng trực tiếp đến cách hoạt động của đường trục được kết nối sau khi lắp ráp.
Do đó, một cuộc điều tra lỗi hữu ích sẽ đặt ra đồng thời hai câu hỏi: vết nứt mỏi bắt đầu từ đâu và cái gì đã tải lên vị trí đó nhiều lần? Chỉ tìm thấy vết nứt xác định thiệt hại. Tìm ra cơ chế gây căng thẳng là điều ngăn ngừa tái phát.
Độ lệch và độ đảo có liên quan với nhau nhưng không được coi là các điều kiện có thể thay thế cho nhau. Sự căn chỉnh mô tả mối quan hệ giữa các đường tâm trục và hệ thống đỡ chúng. Độ lệch mô tả độ lệch đo được của bề mặt quay so với trục hình học hoặc mặt phẳng dự định của nó. Do đó, đường trục có thể yêu cầu kiểm tra cả độ thẳng hàng và hình dạng thực tế của mặt khớp nối, vành, trục và các phần trục liền kề.
Nếu mặt bích có độ đảo dọc trục quá mức thì các mặt đối tiếp có thể chịu tải không đồng đều. Nếu mặt bích hoặc trục chạy lệch tâm, lực quay có thể gây ra phản ứng uốn cong lặp đi lặp lại hoặc phản ứng ổ trục không đều. Lỗi căn chỉnh trục có thể làm tăng thêm tải theo chu kỳ. Vì lý do này, việc căn chỉnh trục phải được đánh giá như một phần của hệ thống trục đẩy hoàn chỉnh hơn là phép đo khớp nối riêng biệt.
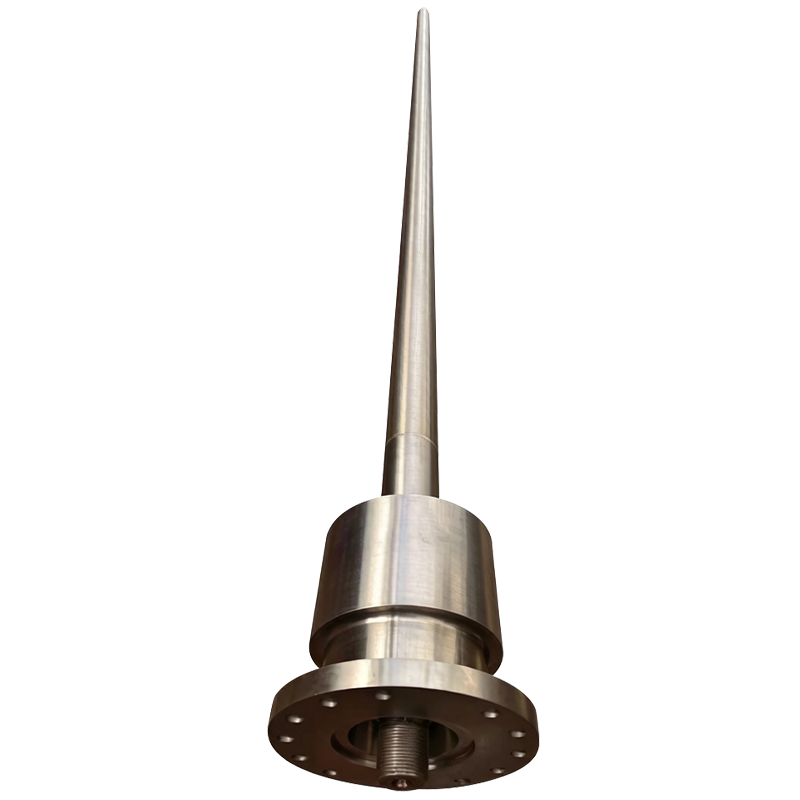
Nguyên tắc tương tự áp dụng cho một trục chân vịt hàng hải . Thân trục, kết nối khớp nối, đầu lắp chân vịt, vòng bi và vòng đệm của nó phải liên quan chính xác về mặt hình học. Tải trọng mô-men xoắn cao và xen kẽ liên tục giúp việc điều khiển kích thước tại các giao diện khớp nối đặc biệt phù hợp với việc truyền ổn định.
Mặt bích bắt vít thêm một lớp khác. Không nên cho rằng mô-men xoắn phân bố hoàn hảo giữa tất cả các bu lông chỉ vì mọi dây buộc đều được lắp đặt. Các ốc vít lỏng lẻo, độ siết không nhất quán, vết xước xung quanh các lỗ, bề mặt lắp bị hỏng, lỗ dài, nhiễm bẩn giữa các mặt tiếp xúc hoặc kích thước không khớp có thể làm thay đổi việc chia tải. Khi đó, một vùng lỗ hoặc vùng mặt bích chịu tải nặng có thể chịu ứng suất chu kỳ lớn hơn so với tính toán thiết kế danh nghĩa cho thấy.
Để khắc phục sự cố, độ đảo mặt bích, độ đảo hướng kính, tình trạng lỗ bu lông, tiếp xúc với mặt tiếp xúc, độ thẳng trục, tình trạng ổ trục và tình trạng dây buộc phải được đánh giá cùng nhau. Chỉ sửa một chỉ báo—ví dụ: điều chỉnh căn chỉnh mà không điều tra hình dạng mặt bích bị biến dạng—có thể giữ nguyên bộ điều khiển độ mỏi thực tế.
Điều kiện hoạt động cũng có vấn đề. Độ lệch của thân tàu, độ mòn ổ trục, thay đổi nhiệt độ, tình trạng tải, tác động của chân vịt hoặc tiếp đất trước đó và chuyển động của móng có thể làm thay đổi hành vi của đường trục sau khi lắp đặt được chấp nhận ban đầu. Do đó, hồ sơ kiểm tra sẽ hữu ích hơn khi các phép đo được so sánh trong các điều kiện tàu đã biết thay vì được xử lý dưới dạng số riêng biệt.
Việc kiểm tra khớp nối hàng hải hữu ích chuyển từ quan sát đơn giản sang đo kích thước và sau đó đến NDT phù hợp. Mục đích không chỉ đơn thuần là tuyên bố khớp nối bị nứt hay không bị nứt mà còn để xác định vị trí, mức độ vết nứt, cơ cấu chịu tải và tình trạng của đường trục xung quanh.
| Khu vực kiểm tra | Phương pháp thực tế | Nó có thể tiết lộ những gì | Theo dõi khi có bất thường |
|---|---|---|---|
| Mặt bích, góc lượn, rãnh then và bề mặt lộ ra ngoài | Làm sạch và kiểm tra trực quan chi tiết | Rỗ, mảnh vụn, ăn mòn, tạo vết, rỉ sét, vết va đập hoặc vết nứt nhìn thấy được | Đánh dấu các vị trí bị ảnh hưởng và mở rộng kiểm tra bằng NDT thích hợp |
| Mặt bích và vành | Chỉ báo quay số hoặc phương pháp đo chính xác đã được phê duyệt | Bề mặt chao đảo, lệch tâm, biến dạng, vấn đề về chỗ ngồi hoặc hình dạng gia công đáng ngờ | Tách biệt lỗi mặt bích khỏi sự căn chỉnh trục và độ lệch trục |
| Lỗ bu lông và ốc vít | Kiểm tra kích thước và xem xét tình trạng dây buộc | Độ giãn dài của lỗ, vết lõm, khớp nối bị hư hỏng, đường dẫn tải lỏng hoặc kiểu tiếp xúc bất thường | Xác minh kích thước thiết kế và các yêu cầu buộc chặt đã được phê duyệt trước khi sử dụng lại |
| Đường trục và vòng bi | Các phép đo căn chỉnh cộng với kiểm tra vòng bi và giá đỡ | Lỗi góc hoặc lệch, thay đổi giá đỡ, phản ứng ổ trục bất thường hoặc chuyển động của hệ thống được kết nối | Chỉnh sửa điều kiện hỗ trợ hoặc căn chỉnh cơ bản trước khi thực hiện công việc ghép nối cuối cùng |
| Kiểm tra vết nứt bề mặt | MT trên vật liệu sắt từ phù hợp hoặc PT nếu thích hợp | Dấu hiệu vết nứt bề mặt và vết nứt gần bề mặt | Ghi lại vị trí và hướng; xác định xem có cần kiểm tra sâu hơn không |
| Kiểm tra nội bộ | UT nơi hình học và vật liệu cho phép | Sự gián đoạn dưới bề mặt và độ sâu hoặc phạm vi có thể có của các vùng nghi ngờ | Lập bản đồ chỉ dẫn và đánh giá theo tiêu chí chấp nhận kỹ thuật hiện hành |
Việc chuẩn bị bề mặt là rất quan trọng. Ăn mòn mạnh, sơn, dầu hoặc mài thô có thể ảnh hưởng đến chất lượng kiểm tra. NDT cũng nên được chọn cho loại vật liệu và loại khuyết tật: kiểm tra hạt từ rất hữu ích cho các thành phần sắt từ phù hợp, kiểm tra thẩm thấu phát hiện các khuyết tật phá vỡ bề mặt, trong khi kiểm tra siêu âm có thể cung cấp thông tin về sự gián đoạn bên trong khi hình dạng thành phần cho phép.
Hướng vết nứt đáng được chú ý vì nó có thể chỉ ra hướng tải trọng chủ đạo. Vết nứt sau quá trình chuyển tiếp của mặt bích, nổi lên từ rãnh then hoặc mở rộng từ lỗ bu lông phải được xem xét cùng với hình học ứng suất cục bộ. Nhiều chỉ báo nhỏ phân bố xung quanh một khu vực có ứng suất cao có thể chỉ ra một vấn đề khác với một dấu hiệu xử lý riêng biệt.
Kết quả thứ nguyên cũng cần được kiểm tra chéo. Chỉ số đảo nhỏ không chứng tỏ rằng việc lắp lỗ bu lông là chấp nhận được và lỗ bu lông chấp nhận được không chứng tỏ trục đã được căn chỉnh. Tương tự như vậy, việc tìm kiếm vết nứt thông qua NDT không xác định được liệu cơ chế ban đầu là do ăn mòn, xoắn theo chu kỳ, uốn cong, lắp kém hay kết hợp cả hai. Việc kiểm tra khớp nối biển hiệu quả kết hợp những phát hiện này trước khi đưa ra kết luận nguyên nhân gốc rễ.
Quyết định sửa chữa hay thay thế nên bắt đầu từ vị trí vết nứt và ý nghĩa cấu trúc thay vì chỉ chiều dài vết nứt. Hư hỏng ở vùng bề mặt có ứng suất thấp, không quan trọng có thể gây ra hậu quả kỹ thuật khác từ vết nứt ở góc mặt bích, rãnh then, dây chằng lỗ bu lông hoặc phần chuyển tiếp từ trục sang mặt bích. Việc loại bỏ vật liệu khỏi vị trí có ứng suất cao chỉ để loại bỏ dấu hiệu có thể tạo ra vấn đề hình học mới hoặc làm giảm tiết diện có sẵn.

Việc thay thế đáng được xem xét kỹ hơn khi các vết nứt xâm nhập vào phần truyền mô-men xoắn chính, phát hiện nhiều nguồn gốc mỏi, hình dạng mặt bích bị biến dạng vĩnh viễn, hư hỏng lỗ bu-lông làm ảnh hưởng đến độ khít như dự định hoặc việc sửa chữa sẽ yêu cầu phải loại bỏ đáng kể vật liệu. Việc hàn trục quan trọng hoặc vùng khớp nối không bao giờ được coi là giải pháp hiện trường tự động; cấp vật liệu, xử lý nhiệt trước, ứng suất dư, độ bền mỏi, quy trình sửa chữa đã được phê duyệt và các yêu cầu phân loại hiện hành đều ảnh hưởng đến việc việc sửa chữa đó có được chấp nhận về mặt kỹ thuật hay không.
Khi lựa chọn thay thế, chỉ đặt hàng theo đường kính trục và chiều dài tổng thể là không đủ. Một cái mới trục đẩy rèn hoặc đoạn trục khác phải phù hợp với đường dẫn tải thực tế và yêu cầu bản vẽ. Sản xuất trục rèn có thể bao gồm việc lựa chọn vật liệu được kiểm soát, xử lý nhiệt, gia công chính xác và kiểm tra hình học giao phối quan trọng.
Trước khi trục hoặc khớp nối thay thế được đưa vào sản xuất, hãy xác nhận đường kính ngoài của mặt bích, độ dày, hình dạng trục định vị hoặc trục định vị, vòng tròn bu lông, kích thước lỗ và yêu cầu lắp, đường kính trục, bán kính chuyển tiếp, chi tiết rãnh then, bề mặt tiếp xúc, vật liệu cụ thể, yêu cầu xử lý nhiệt, độ đảo mặt, độ đảo hướng tâm, độ đồng trục, dung sai hoàn thiện bề mặt, phương pháp NDT bắt buộc, tiêu chí chấp nhận, yêu cầu về tài liệu và mối quan hệ với các ổ trục, vòng đệm, phần trục và bộ phận khớp nối liền kề.
Việc sửa chữa chỉ thành công nếu cơ chế tải ban đầu bị loại bỏ. Việc lắp đặt một mặt bích mới vào đường trục có độ mòn ổ trục chưa được giải quyết, lỗi căn chỉnh, hình học đối tiếp bị biến dạng hoặc tải bu lông không chính xác có thể tái tạo cơ chế hỏng hóc tương tự trên một bộ phận mới.
Phòng ngừa bắt đầu ở đặc điểm kỹ thuật. Các chuyển tiếp khớp nối phải tuân theo hình học đã được phê duyệt, các bề mặt được gia công phải tránh các tác nhân gây ứng suất có thể tránh được, các kích thước tiếp xúc phải hỗ trợ sự vừa vặn như dự định và các yêu cầu kiểm tra phải được nêu rõ trước khi sản xuất thay vì bổ sung sau khi xuất hiện hư hỏng. Bề mặt hoàn thiện, hình dạng góc lượn, chất lượng lỗ bu lông, khả năng chống ăn mòn, độ đảo và độ đồng trục phải được xem xét cùng nhau vì độ tin cậy mỏi phụ thuộc vào sự kết hợp chứ không phải một dung sai riêng biệt.
Việc cài đặt cũng quan trọng không kém. Bề mặt giao phối phải sạch sẽ và không có gờ hoặc mảnh vụn bị mắc kẹt. Độ đảo phải được kiểm tra trước khi lắp ráp lần cuối khi có yêu cầu, và các bu lông phải được lắp đặt bằng cách sử dụng quy trình siết chặt hoặc tải trước đã được phê duyệt cho mối nối cụ thể. Việc căn chỉnh trục phải được kiểm tra trong các điều kiện tàu do nhà thiết kế, sân bãi, nhà cung cấp thiết bị hoặc yêu cầu phân loại quy định. Nếu công việc ổ trục, công việc làm móng, tháo trục, hư hỏng do va chạm hoặc sửa chữa lớn tại bến tàu đã xảy ra thì các giả định căn chỉnh trước đó sẽ không được tự động sử dụng lại.
Giám sát vận hành giúp xác định những thay đổi trước khi vết nứt mặt bích khớp nối trở nên rõ ràng. Độ rung ngày càng tăng, nhiệt độ ổ trục thay đổi nhiều lần, hoạt động bịt kín bất thường, các sản phẩm bị mài mòn gần khớp nối, tiếng ồn bất thường, các vấn đề về dây buộc tái diễn hoặc những thay đổi sau tác động của động cơ đẩy là những lý do để mở rộng việc kiểm tra ngoài bản thân triệu chứng. Khớp nối có thể là nơi hư hỏng có thể nhìn thấy được ngay cả khi tình trạng ban đầu bắt nguồn từ nơi khác trong đường trục.
Sự kết nối các bộ phận đẩy hàng hải bao gồm trục trung gian, trục chân vịt, trục đẩy, vòng bi, vòng đệm và các bộ phận liên quan đến khớp nối. Mối quan hệ cơ học của chúng có nghĩa là việc kiểm tra khớp nối không nên dừng lại ở ranh giới mặt bích.
Cuối cùng, lưu giữ lịch sử bảo trì hữu ích. Chỉ số đảo, dữ liệu căn chỉnh, bản đồ chỉ báo NDT, tình trạng ổ trục, quan sát bu lông, triệu chứng vận hành và sửa chữa trước đó tạo thành cơ sở để so sánh sau này. Một xu hướng cho thấy sự thay đổi dần dần thường mang lại nhiều thông tin hơn so với một phép đo được thực hiện sau khi thất bại đã phát triển.
Sự cố của khớp nối trục hàng hải được ngăn ngừa tốt nhất bằng cách xử lý khớp nối như một phần của đường trục chịu tải thay vì một mặt bích cách ly. Các vết nứt mỏi trở nên dễ hiểu hơn khi nồng độ ứng suất, sự ăn mòn, độ khít, độ lệch, chia sẻ tải trọng bu lông và độ thẳng hàng được đánh giá cùng nhau. Việc kiểm tra nên kết hợp kiểm tra kích thước, NDT phù hợp và phân tích nguyên nhân gốc rễ trước khi phê duyệt việc sửa chữa hoặc thay thế. Shanghai TOTEM Machinery Co., Ltd. là nhà sản xuất các bộ phận trục được rèn và gia công trong đó hình học giao phối, độ đồng trục, tình trạng bề mặt và kiểm soát kiểm tra rất quan trọng để tích hợp hệ thống động cơ đẩy đáng tin cậy.
Đáp: Các nguyên nhân phổ biến bao gồm ứng suất xoắn hoặc ứng suất uốn theo chu kỳ, sự tập trung ứng suất, vết ăn mòn, vết xước, độ khít mặt bích kém, trục lệch, độ đảo quá mức, vấn đề về dây buộc và sự kết hợp của các tình trạng này.
Trả lời: Nó phụ thuộc vào vị trí vết nứt, độ sâu, vật liệu, hình dạng mặt bích, phần còn lại, phương pháp sửa chữa và các yêu cầu phê duyệt. Các vết nứt ở vùng truyền mô men xoắn có ứng suất cao thường yêu cầu đánh giá thận trọng hơn.
Trả lời: Kiểm tra hạt từ có thể phát hiện các khuyết tật bề mặt và gần bề mặt trong vật liệu sắt từ thích hợp, kiểm tra thẩm thấu tìm thấy các khuyết tật phá vỡ bề mặt và kiểm tra siêu âm có thể đánh giá sự gián đoạn bên trong khi hình học cho phép.
Trả lời: Độ đảo hướng tâm hoặc hướng tâm quá mức có thể tạo ra tải không đều, rung, lực uốn và tiếp xúc mặt bích kém, làm tăng ứng suất chu kỳ tại các điểm chuyển tiếp, ốc vít, vòng bi và các vị trí nhạy cảm với mỏi khác.
A: Xác nhận vật liệu, xử lý nhiệt, kích thước mặt bích, hình học vòng tròn bu lông, lỗ lắp, rãnh then, bán kính chuyển tiếp, bề mặt tiếp xúc trục, dung sai độ đảo và độ đồng trục, độ hoàn thiện bề mặt, yêu cầu NDT và tài liệu phê duyệt hiện hành.


