
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.06.2026 Herkunft: Website
Die Schiffswelle dient als primäre tragende Verbindung zwischen dem Motor eines Schiffs und seinem Propeller. Dieser massive rotierende Zylinder steht jeden Tag unter extremer mechanischer Belastung. Hohe betriebliche Anforderungen erfordern eine einwandfreie Materialleistung. Wenn eine Welle katastrophal ausfällt, wirken sich die Folgen auf Ihren gesamten Betrieb aus. Es stehen Ihnen längere Trockendockzeiten bevor. Es kommt zu massiven Betriebsausfällen. Auf See entstehen für Ihre Besatzung erhebliche Sicherheitsrisiken. Diese Notfallereignisse übersteigen den üblichen Wartungsaufwand bei weitem. Eine zuverlässige Komponentenbeschaffung basiert vollständig auf der Überprüfung der metallurgischen Integrität lange vor dem Einbau. Dies erreichen Sie durch eine strenge Legierungsauswahl und strenge zerstörungsfreie Prüfungen (NDT). Visuelle Kontrollen allein können keine dauerhafte Sicherheit gewährleisten. In diesem Leitfaden erfahren Sie, wie Sie Materialprofile und interne Prüfstandards bewerten. Wir werden spezifische hochfeste Legierungsqualitäten und moderne Ultraschallprüfmethoden untersuchen. Sie erhalten umsetzbare Erkenntnisse, um zuverlässige Antriebskomponenten für Ihre Flotte sicherzustellen.
Bei der Auswahl der richtigen Welle aus einer Schiffslegierung muss die Torsionsermüdungsbeständigkeit mit den Umgebungsbedingungen in Einklang gebracht werden.
Eine geschmiedete Antriebswelle bietet im Vergleich zu gegossenen Alternativen eine weitaus bessere strukturelle Integrität, sofern die Wärmebehandlung streng kontrolliert wird.
Die volumetrische Inspektion mittels Ultraschallprüfung (UT) ist eine nicht verhandelbare Voraussetzung für die Erkennung von Einschlüssen oder Hohlräumen unter der Oberfläche vor der Installation.
Die Lieferantenauswahlliste muss auf Hersteller beschränkt werden, die eine vollständige Rückverfolgbarkeit und Zertifizierungen der International Association of Classification Societies (IACS) bieten können.
Betreiber stehen oft unter starkem Druck, die anfänglichen Komponentenkosten zu senken. Allerdings bergen Kompromisse bei der Materialqualität katastrophale Betriebsrisiken. Bei Manövern bei schwerem Wetter kommt es häufig zu Abscherungen minderwertiger Bauteile. Die Bergung von Notfallschiffen erfordert hochspezialisierte Bergungsschlepper. Dann drohen Ihnen dringende Trockendockgebühren und hohe Strafen für verspätete Ladung. Betreiber müssen lange auf kundenspezifische Ersatzteile warten. Diese reaktiven Maßnahmen legen eng geplante Versandpläne lahm. Durch die Investition in Premium-Komponenten entfallen diese exponentiellen Notfallkosten.
Der rotierende Antriebsstrang hält unerbittlichen multidirektionalen mechanischen Kräften stand. Es absorbiert die kontinuierliche Torsionsbelastung des massiven Hauptmotors. Es bewältigt starke Biegemomente, die durch den schweren Propeller erzeugt werden. Hydrodynamische Stoßbelastungen wirken bei rauem Seegang kontinuierlich auf das System ein. Der Stahl muss diese plötzlichen Energiespitzen sicher absorbieren. Es dürfen keine mikroskopisch kleinen Ermüdungsrisse entstehen. Ein schwaches Material wird unter diesem kombinierten Angriff schließlich brechen. Strukturelle Belastbarkeit bestimmt die Lebensdauer einer Komponente.
Die Systemintegration stellt eine weitere wichtige technische Herausforderung dar. Der gesamte Antriebsstrang muss stimmig funktionieren. Der Heckschaft und die Die Getriebewelle muss perfekt ausgerichtet sein. Eine schlechte Ausrichtung führt zu starken Vibrationen im gesamten Rumpf. Diese Vibration beschleunigt den vorzeitigen Lagerverschleiß rapide. Dadurch werden die empfindlichen Stevenrohrdichtungen beschädigt. Sie müssen diese separaten Komponenten als integriertes Stromversorgungssystem behandeln. Eine präzise Abstimmung verhindert diese schädlichen, vibrationsbedingten Ermüdungszyklen.
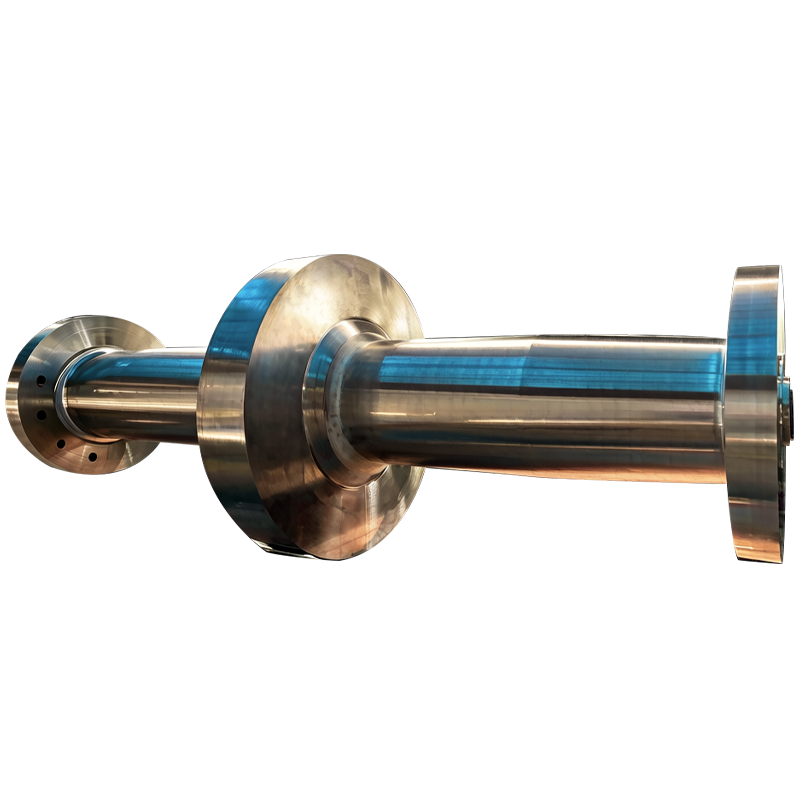
Schwere Schiffsanwendungen erfordern eine außergewöhnliche strukturelle Stabilität. Gussstahl birgt oft gefährliche innere Porosität. Es enthält häufig versteckte Lunker, die durch den Abkühlungsprozess entstanden sind. Diese mikroskopischen Defekte wirken als Hauptspannungskonzentratoren. Durch das Schmieden werden diese kritischen Materialschwächen vollständig beseitigt. Der schwere hydraulische Pressvorgang zerkleinert innere Hohlräume. Es erzeugt einen kontinuierlichen, gerichteten Kornfluss, der sich entlang der Länge des Bauteils ausrichtet. Diese gleichmäßige Kornstruktur erhöht die Ermüdungsgrenze insgesamt erheblich.
Rohes Schmiedematerial allein reicht für den Seeeinsatz noch nicht aus. Um maximale Festigkeit zu erreichen, ist eine präzise Wärmebehandlung erforderlich. Betreiber verlassen sich auf hochkontrollierte Abschreck- und Anlasszyklen. Durch diese präzise thermische Bearbeitung wird die innere Mikrostruktur verändert. Es erreicht zuverlässig genau die erforderliche Streckgrenze. Es garantiert eine hohe Schlagzähigkeit bei Gefriertemperaturen. Eine schlecht durchgeführte Wärmebehandlung macht den Stahl spröde. Dies macht das Bauteil sehr anfällig für plötzliche Stoßbelastungen.
Ingenieure spezifizieren häufig niedriglegierte, hochfeste Stähle für anspruchsvolle Meeresumgebungen. Diese spezielle Güte liefert ein außergewöhnliches metallurgisches Profil. Der Chromgehalt sorgt für eine tiefe, gleichmäßige Härtbarkeit. Nickel gewährleistet eine hervorragende Zähigkeit über extreme Temperaturbereiche hinweg. Molybdän widersteht Kriechen bei hohen Temperaturen und thermischer Rissbildung wirksam. Vanadium verfeinert die Kornstruktur während der Schmiedephase. Zusammen ergeben sie eine äußerst langlebige Kraftübertragungskomponente. Es hält jahrzehntelanger starker Beanspruchung stand.
Dieses Material zeichnet sich durch besondere anspruchsvolle Marineanwendungen aus. Die Schwerlastschifffahrt ist in hohem Maße auf ihre Ermüdungsfestigkeit angewiesen. Marineschiffe nutzen es zur schnellen Drehmomentübertragung. Schiffe der Eisklasse sind auf ihre Schlagzähigkeit bei niedrigen Temperaturen angewiesen. Es bewältigt die heftigen Stoßbelastungen, die durch das Auftreffen untergetauchter Eisblöcke entstehen. Sie maximieren die Betriebssicherheit, indem Sie diese Spezifikation in Umgebungen mit maximalem Drehmoment einsetzen. Es bietet unübertroffene Zuverlässigkeit für Tiefseeeinsätze.
| des Legierungselements | der primären metallurgischen Funktion | auf den Schiffsbetrieb |
|---|---|---|
| Chrom (Cr) | Erhöht die Einhärtetiefe und Oxidationsbeständigkeit. | Verhindert beschleunigten Verschleiß in Dichtungsbereichen mit hoher Reibung. |
| Nickel (Ni) | Verbessert die Schlagzähigkeit und verringert die Sprödigkeit. | Garantiert strukturelle Integrität bei gefrierendem Meerwasser. |
| Molybdän (Mo) | Verbessert die Hochtemperaturfestigkeit und Ermüdungsgrenze. | Behält seine Form auch unter kontinuierlicher Volllastbelastung. |
| Vanadium (V) | Fördert eine feine Kornstruktur während der Wärmebehandlung. | Verhindert die Entstehung mikroskopischer Risse unter Belastung. |
Nicht jedes Schiff benötigt ultrahochfesten Stahl. Edelstähle wie 316L oder Duplex bedienen bestimmte Nischen perfekt. Sie bieten eine hervorragende natürliche Korrosionsbeständigkeit. Man findet sie häufig in kleineren Passagierschiffen oder Luxusyachten. Sie funktionieren außergewöhnlich gut in stark korrosiven Warmwasser-Betriebsumgebungen. Aufgrund ihrer geringeren Gesamtzugfestigkeit sind sie jedoch nicht für den Einsatz unter schweren Lasten geeignet. Sie können einfach nicht das enorme Drehmoment übertragen, das große Containerschiffe benötigen.
Kohlenstoffstahl stellt für bestimmte Budgets eine weitere praktikable Alternative dar. Hersteller schützen Standard-Kohlenstoffstahl häufig mit speziellen Außenauskleidungen. Sie schrumpfen Bronze- oder Verbundhülsen über den gefährdeten Bereich des Stevenrohrs. Diese Barriere schützt den darunter liegenden Stahl vor direktem Kontakt mit Meerwasser. Dieser Ansatz bietet ein sehr günstiges Kosten-Nutzen-Verhältnis. Es bietet ausreichende Festigkeit und verwaltet gleichzeitig die Materialkosten im Vorfeld effektiv. Eine gebrochene Auskleidung zerstört jedoch schnell den darunter liegenden Stahl durch schnelle Lochfraßkorrosion.
Visuelle Inspektionen können den internen Materialzustand nicht genau überprüfen. Oberflächenprüfmethoden weisen erhebliche inhärente Einschränkungen auf. Die Magnetpulverinspektion (MPI) erkennt flache Oberflächenrisse perfekt. Die Flüssigkeitseindringprüfung (PT) deckt mikroskopisch kleine Oberflächenfehler leicht auf. Keine der beiden Methoden dringt jedoch tief in massiven Stahl mit großem Durchmesser ein. Sie lassen gefährliche interne Anomalien vor den Qualitätsprüfern völlig verborgen. Sich ausschließlich auf Oberflächentests zu verlassen, führt zu katastrophalen Betriebsausfällen. Sie müssen tiefer in das Metall hineinschauen.
Die Ultraschallprüfung (UT) löst diesen kritischen toten Winkel bei der Inspektion. UT verwendet hochfrequente Schallwellen, um die innere Struktur abzubilden. Ein spezieller Wandler sendet akustische Impulse tief in das Metall. Diese unsichtbaren Wellen prallen zurück, wenn sie auf eine Anomalie treffen. Das Prüfgerät visualisiert diese akustischen Echos auf einem digitalen Bildschirm. Es erkennt versteckte Fehler wie interne Mikrorisse genau. Es werden gefährliche Wasserstoffflocken gefunden, die durch unsachgemäße Kühlung zurückgeblieben sind. Es lokalisiert nichtmetallische Einschlüsse, die in der Stahlmatrix eingeschlossen sind.
Für den gesamten Prüfprozess gelten strenge Abnahmenormen. Branchenprotokolle wie ASTM A388 oder EN 10228-3 schreiben genaue Prüfparameter vor. Sie müssen sich strikt an diese etablierten globalen Rahmenwerke halten. Darüber hinaus ist das Personal, das den Test durchführt, von enormer Bedeutung. Die Analyse muss von einem zertifizierten Techniker der Stufe II oder III durchgeführt werden. Sie verfügen über die erforderliche Ausbildung, um komplexe akustische Echos richtig zu interpretieren. Sie unterscheiden präzise zwischen harmlosem Korngeräusch und kritischen Strukturfehlern.
Eine standardisierte volumetrische Inspektion folgt im Allgemeinen diesen Kernschritten:
Oberflächenvorbereitung: Techniker bearbeiten die Komponente auf eine bestimmte Oberflächenbeschaffenheit, um eine saubere akustische Übertragung zu ermöglichen.
Kalibrierung: Die Testeinheit wird unter Verwendung von Standardreferenzblöcken mit bekannten künstlichen Defektgrößen kalibriert.
Scannen: Der Bediener scannt das gesamte Volumen mithilfe von Schallköpfen mit geradem Strahl und Winkelstrahl.
Auswertung: Erkannte Echos werden anhand der von der Klassifikationsgesellschaft vorgegebenen maximal zulässigen Fehlergrößen gemessen.
Dokumentation: Ein umfassender Bericht bildet die Position, Tiefe und Amplitude aller aufgezeichneten Anzeigen ab.
Die Beschaffung eines qualitativ hochwertigen Schmiedestücks löst nur die Hälfte der technischen Gleichung. Die finale Umsetzung entscheidet über den langfristigen Betriebserfolg. Eine unsachgemäße Endbearbeitung birgt massive Umsetzungsrisiken. Beim Drehvorgang müssen die Maschinisten exakte Maßtoleranzen einhalten. Wird der angegebene Rundlauf nicht erreicht, kommt es sofort zu einer schwerwiegenden Fehlausrichtung. Diese Fehlausrichtung macht teure flexible Kupplungen schnell kaputt. Es überträgt zerstörerische, hochfrequente Vibrationen direkt in den Hauptmotorblock.
Galvanische Korrosion stellt eine weitere ständige Bedrohung für die Umwelt dar. Der Die Antriebswelle interagiert ständig mit unterschiedlichen Metallen. Es wird direkt an einen Bronze- oder Verbundpropeller angeschlossen. Es arbeitet kontinuierlich, während es in hochleitfähiges Salzwasser getaucht ist. Diese Umgebung erzeugt eine leistungsstarke galvanische Zelle. Das unedlere Metall wird sich schnell selbst opfern. Sie müssen geeignete anodische Schutzsysteme einsetzen. Sorgfältig platzierte Zink- oder Aluminiumanoden absorbieren diesen harten elektrochemischen Angriff. Sie schützen die kritischen Komponenten des Antriebsstrangs vor vorzeitiger Auflösung.
Auch die Installationsrealität erfordert eine sorgfältige logistische Planung. Der Transport und die Handhabung dieser massiven Komponenten erfordert hochspezialisierte Ausrüstung. Ein einfacher Montagefehler kann eine präzisionsgefertigte Komponente dauerhaft verbiegen. Das Fallenlassen des Geräts führt zu versteckten strukturellen Spannungen im Inneren. Werften müssen während des Hebevorgangs ordnungsgemäß bemessene Spreizstangen verwenden. Sie müssen den schweren Zylinder über mehrere Kontaktpunkte gleichmäßig abstützen. Durch die Vermeidung von Installationsschäden wird sichergestellt, dass die Komponente in einwandfreiem Betriebszustand in Betrieb genommen wird.
Beachten Sie diese Best Practices, um Ihren Installationserfolg zu maximieren:
Überprüfen Sie vor dem Zusammenbau alle Toleranzen der Kupplungsbolzenlöcher mit kalibrierten Mikrometerlehren.
Tragen Sie zugelassene Anti-Seize-Mittel auf alle Presspassflächen auf, um zukünftige Wartungsarbeiten zu erleichtern.
Überwachen Sie Schwankungen der Umgebungstemperatur während der endgültigen optischen Ausrichtung des Antriebsstrangs.
Führen Sie eine umfassende Torsionsschwingungsanalyse (TVA) durch, bevor Sie die Testphase auf See genehmigen.
Die Wahl des richtigen Herstellers bestimmt die ultimative Sicherheit Ihres Schiffes. Sie müssen einen starren, kompromisslosen Beschaffungsrahmen schaffen. Überprüfen Sie zunächst sofort die Genehmigung der Klassifikationsgesellschaft. Der Hersteller muss über aktive Zertifizierungen der International Association of Classification Societies (IACS) verfügen. Halten Sie nach aktuellen Zulassungen von Stellen wie ABS, DNV, Lloyd's Register oder Bureau Veritas Ausschau. Diese Zertifizierung dient als Ihre absolute Sicherheitsgrundlage. Es beweist, dass ihre Anlage strenge maritime Fertigungsstandards erfüllt.
Die dokumentierte Rückverfolgbarkeit beseitigt gefährliche Zweifel an der Lieferkette. Für jede Bestellung müssen Sie vollständige Mill Test Certificates (MTC) anfordern. Stellen Sie sicher, dass diese Dokumente strikt der EN 10204 Typ 3.2 entsprechen. Diese spezielle Zertifizierungsstufe erfordert eine unabhängige Überprüfung durch Dritte. Der unabhängige Gutachter ist direkter Zeuge der mechanischen Prüfung. Sie überprüfen persönlich die genaue chemische Zusammensetzung der Schmelze. Dies garantiert Ihnen, dass Sie genau das erhalten, was Ihre Ingenieure bestellt haben. Es verhindert die gefährliche Substitution minderwertiger Altmaterialien.
Bewerten Sie potenzielle Partner anhand ihrer direkten internen Produktionskapazitäten. Der ideale Lieferant wickelt den gesamten End-to-End-Produktionsprozess intern ab. Sie kümmern sich um das anfängliche Schmieden schwerer Barren. Sie steuern die kritischen Wärmebehandlungszyklen präzise. Sie führen das Präzisions-Tieflochbohren präzise durch. Sie führen die abschließende UT-Prüfung intern durch. Indem diese komplexen Schritte unter einem Dach gehalten werden, werden Übergaben an Dritte minimiert. Es reduziert kostspielige Kommunikationsfehler erheblich. Es schafft eine zentrale Stelle mit absoluter Verantwortung für die Qualitätskontrolle.
| Bewertungskriterien, | Standard-Lieferantenrisiken, | Premium-IACS-Lieferantenvorteile |
|---|---|---|
| Prüfzertifizierung | EN 10204 Typ 3.1 (selbstzertifiziert) erlaubt Voreingenommenheit. | EN 10204 Typ 3.2 (durch Dritte überprüft) stellt die Wahrheit sicher. |
| Produktionsumfang | Vergabe von Unteraufträgen an Wärmebehandlung und NDT. | 100 % Inhouse-End-to-End-Abwicklung. |
| NDT-Fähigkeit | Nur Basisoberfläche PT/MPI. | Volumetrische UT-Inspektion der Stufe III. |
| Rückverfolgbarkeit | Die Verfolgung auf Chargenebene sorgt für Verwirrung. | Die Verfolgung der Wärmezahl einzelner Komponenten gewährleistet Genauigkeit. |
Die Zuverlässigkeit von Schiffswellen hängt vollständig von überprüfbaren Materialwissenschaften ab. Es stützt sich stark auf strenge interne Testprotokolle. Maßgenauigkeit allein kann keinen sicheren Schiffsbetrieb garantieren. Sie müssen sich eingehender mit der strukturellen Integrität des Stahls selbst befassen. Eine wirklich zuverlässige Komponente erfordert erstklassige Schmiedetechniken. Es erfordert eine präzise Wärmebehandlung. Es bedarf einer strengen volumetrischen Prüfung, um versteckte Fehler zu erkennen.
Überprüfen Sie noch heute proaktiv Ihre aktuellen Beschaffungsvorgaben. Stellen Sie sicher, dass Ihre erforderlichen UT-Protokolle perfekt mit den neuesten Regeln der Klassifikationsgesellschaft übereinstimmen. Stellen Sie sicher, dass die von Ihnen gewählten Legierungsgrade nahtlos mit dem tatsächlichen Betriebsprofil Ihres Schiffes übereinstimmen. Die Aktualisierung Ihrer Materialspezifikationen verhindert katastrophale Ausfälle auf der ganzen Linie. Es schützt Ihre Besatzung und Ladung vor unerwarteten Ausfällen. Es sichert Ihre betriebliche Effizienz langfristig.
Ergreifen Sie sofort Maßnahmen, um die Zuverlässigkeit Ihres Antriebsstrangs zu gewährleisten. Senden Sie Ihre technischen Zeichnungen und betrieblichen Anforderungen an einen vollständig qualifizierten Fertigungspartner. Fordern Sie umgehend eine ausführliche metallurgische und maschinelle Beratung an. Eine Expertenanalyse stellt sicher, dass Ihre nächste Installation einwandfrei funktioniert. Es wird den härtesten Bedingungen auf See problemlos standhalten.
A: Die Getriebewelle (oder Zwischenwelle) verbindet das Getriebe mit der Antriebswelle (oder Heckwelle), die aus dem Rumpf austritt und den Propeller hält. Beide erfordern eine hohe Torsionsfestigkeit, die Heckwelle ist jedoch direktem Meerwasser ausgesetzt und höheren Biegebeanspruchungen ausgesetzt.
A: Seine spezielle Mischung aus Chrom, Nickel, Molybdän und Vanadium sorgt für eine außergewöhnliche Balance aus Tiefenhärtbarkeit, hoher Zugfestigkeit und hervorragender Ermüdungsbeständigkeit und macht es ideal für die Übertragung großer Drehmomente.
A: Käufer sollten eine 100 %ige volumetrische UT-Inspektion gemäß den Regeln der Klassengesellschaft anordnen, die mindestens von Personal durchgeführt wird, das nach ISO 9712 oder ASNT SNT-TC-1A Level II zertifiziert ist, wobei vor dem Versand ein vollständiger Bericht bereitgestellt werden muss.


