
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-28 Origine : Site
L'arbre marin sert de principal lien porteur reliant le moteur d'un navire à son hélice. Ce cylindre rotatif massif est soumis quotidiennement à des contraintes mécaniques extrêmes. Les exigences opérationnelles lourdes nécessitent des performances matérielles irréprochables. Lorsqu'un arbre tombe en panne de manière catastrophique, les conséquences se répercutent sur l'ensemble de votre exploitation. Vous êtes confronté à des périodes de mise en cale sèche prolongées. Vous rencontrez des temps d’arrêt opérationnels massifs. De graves risques pour la sécurité de votre équipage en mer surviennent. Ces événements d’urgence dépassent de loin les efforts de maintenance standard. L’approvisionnement fiable en composants repose entièrement sur la vérification de l’intégrité métallurgique bien avant l’installation. Vous y parvenez grâce à une sélection rigoureuse des alliages et à des tests non destructifs (CND) rigoureux. Les inspections visuelles ne peuvent à elles seules garantir la sécurité à long terme. Dans ce guide, vous apprendrez comment évaluer les profils de matériaux et les normes de test internes. Nous explorerons des qualités d’alliages spécifiques à haute résistance et des méthodes modernes d’inspection par ultrasons. Vous obtiendrez des informations exploitables pour garantir des composants de propulsion fiables pour votre flotte.
La sélection du bon arbre en alliage marin nécessite d'équilibrer la résistance à la fatigue de torsion avec les conditions de fonctionnement environnementales.
Un arbre de propulsion forgé offre une intégrité structurelle bien supérieure à celle des alternatives moulées, à condition que le traitement thermique soit étroitement contrôlé.
L'inspection volumétrique via des tests par ultrasons (UT) est une exigence non négociable pour détecter les inclusions ou les vides souterrains avant l'installation.
Les listes restreintes de fournisseurs doivent être limitées aux fabricants capables de fournir une traçabilité complète et des certifications de l'Association internationale des sociétés de classification (IACS).
Les opérateurs sont souvent confrontés à une pression intense pour réduire les dépenses initiales en composants. Cependant, faire des compromis sur la qualité des matériaux comporte des risques opérationnels catastrophiques. Les composants de qualité inférieure se cisaillent fréquemment lors de manœuvres par gros temps. La récupération d’urgence d’un navire nécessite des remorqueurs de sauvetage hautement spécialisés. Vous êtes alors confronté à des frais de mise en cale sèche urgents et à de lourdes pénalités pour retard de fret. Les opérateurs doivent attendre longtemps pour obtenir des pièces de rechange personnalisées. Ces mesures réactives paralysent les calendriers d’expédition étroitement planifiés. Investir dans des composants haut de gamme élimine ces coûts d’urgence exponentiels.
La transmission rotative subit des forces mécaniques multidirectionnelles incessantes. Il absorbe les contraintes de torsion continues du moteur principal massif. Il gère les moments de flexion sévères générés par la lourde hélice. Les charges de choc hydrodynamiques frappent le système en continu lorsque la mer est agitée. L’acier doit absorber ces pics d’énergie soudains en toute sécurité. Il ne doit pas développer de fissures de fatigue microscopiques. Un matériau fragile finira par se briser sous cet assaut combiné. La résilience structurelle définit la durée de vie des composants.
L'intégration du système présente un autre défi d'ingénierie critique. L’ensemble de la transmission doit fonctionner de manière cohérente. L'arbre de queue et le l’arbre de transmission doit fonctionner dans un alignement parfait. Un mauvais alignement provoque de fortes vibrations dans toute la coque. Cette vibration accélère rapidement l’usure prématurée des roulements. Cela dégrade les joints sensibles du tube d’étambot. Vous devez traiter ces composants séparés comme un système de distribution d'énergie intégré. L'adaptation précise évite ces cycles de fatigue dommageables induits par les vibrations.
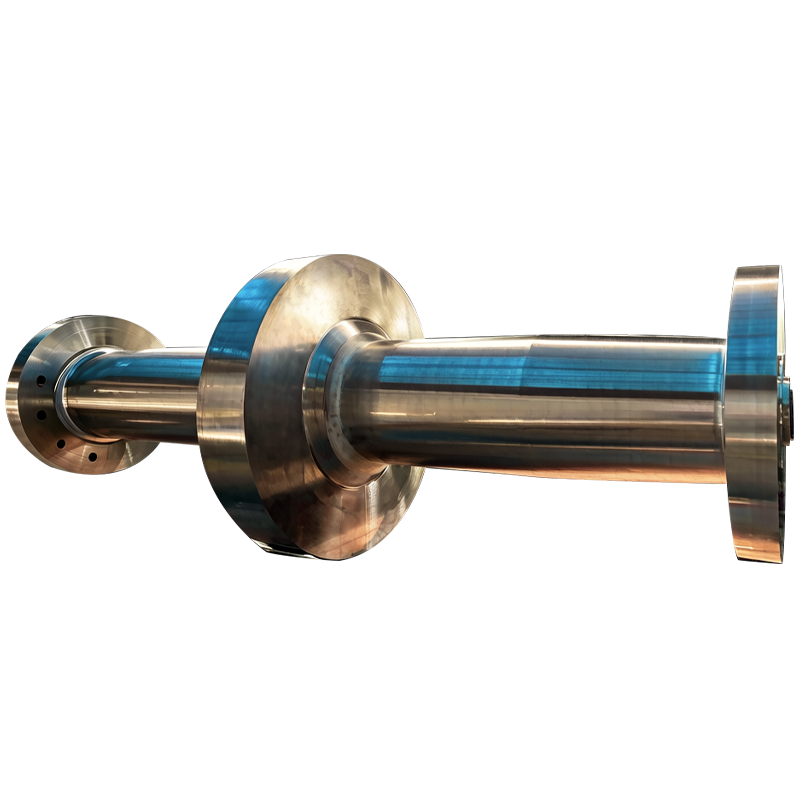
Les applications marines lourdes exigent une solidité structurelle exceptionnelle. L’acier moulé cache souvent une porosité interne dangereuse. Il contient fréquemment des cavités de retrait cachées dues au processus de refroidissement. Ces défauts microscopiques agissent comme de principaux concentrateurs de contraintes. Le forgeage élimine entièrement ces faiblesses matérielles critiques. Le processus de pressage hydraulique lourd écrase les vides internes. Il crée un flux de grains continu et directionnel s'alignant sur toute la longueur du composant. Cette structure de grain uniforme augmente considérablement la limite globale de fatigue.
La matière première forgée à elle seule reste insuffisante pour le service maritime. Il nécessite un traitement thermique précis pour obtenir une résistance maximale. Les opérateurs s'appuient sur des cycles de trempe et de revenu hautement contrôlés. Ce traitement thermique précis transforme la microstructure interne. Il atteint de manière fiable la limite d’élasticité exacte requise. Il garantit une résistance élevée aux chocs à des températures glaciales. Un traitement thermique mal exécuté rend l’acier fragile. Cela rend le composant très vulnérable aux chocs soudains.
Les ingénieurs spécifient largement des aciers faiblement alliés et à haute résistance pour les environnements marins exigeants. Cette nuance spécifique offre un profil métallurgique exceptionnel. La teneur en chrome offre une trempabilité profonde et uniforme. Le nickel garantit une excellente ténacité dans des plages de températures extrêmes. Le molybdène résiste efficacement au fluage à haute température et à la fissuration thermique. Le vanadium affine la structure des grains lors de la phase de forgeage. Ensemble, ils créent un composant de transmission de puissance très durable. Il résiste à des décennies d’utilisation intensive.
Ce matériau excelle dans les applications marines exigeantes spécifiques. La navigation commerciale lourde dépend fortement de sa résistance à la fatigue. Les navires navals l'utilisent pour une transmission rapide du couple. Les navires de classe glace dépendent de leur résistance aux chocs à basse température. Il supporte les chocs violents provoqués par la frappe de blocs de glace immergés. Vous maximisez la sécurité opérationnelle en déployant cette spécification dans des environnements à couple maximal. Il offre une fiabilité inégalée pour les opérations en haute mer.
| Élément d’alliage | Fonction métallurgique primaire | Impact sur l’exploitation maritime |
|---|---|---|
| Chrome (Cr) | Augmente la profondeur de durcissement et la résistance à l’oxydation. | Empêche l'usure accélérée dans les zones d'étanchéité à friction élevée. |
| Nickel (Ni) | Améliore la résistance aux chocs et réduit la fragilité. | Garantit l’intégrité structurelle dans l’eau de mer gelée. |
| Molybdène (Mo) | Améliore la résistance à haute température et la limite de fatigue. | Conserve sa forme sous des charges continues à plein régime. |
| Vanadium (V) | Favorise la structure des grains fins lors du traitement thermique. | Empêche l'initiation de fissures microscopiques sous contrainte. |
Tous les navires ne nécessitent pas d'acier à très haute résistance. Les aciers inoxydables comme le 316L ou le Duplex conviennent parfaitement à des niches spécifiques. Ils offrent une excellente résistance naturelle à la corrosion. Vous les trouvez fréquemment dans de petits navires à passagers ou des yachts de luxe. Ils fonctionnent exceptionnellement bien dans des environnements d’exploitation à eau chaude et hautement corrosifs. Cependant, leur résistance à la traction globale inférieure les limite aux applications de fret lourd. Ils ne peuvent tout simplement pas transmettre le couple massif requis par les grands porte-conteneurs.
L'acier au carbone présente une autre alternative viable pour des budgets spécifiques. Les fabricants protègent souvent l’acier au carbone standard à l’aide de revêtements extérieurs spécialisés. Ils rétrécissent les manchons en bronze ou en composite sur la zone vulnérable du tube d'étambot. Cette barrière protège l’acier sous-jacent du contact direct avec l’eau de mer. Cette approche offre un rapport coût/bénéfice très avantageux. Il offre une solidité adéquate tout en gérant efficacement les dépenses matérielles initiales. Cependant, un revêtement brisé détruira rapidement l’acier sous-jacent en raison d’une corrosion rapide par piqûres.
Les inspections visuelles ne peuvent pas vérifier avec précision la santé interne des matériaux. Les méthodes d’essai de surface comportent de graves limitations inhérentes. L’inspection par particules magnétiques (MPI) détecte parfaitement les fissures superficielles peu profondes. Le ressuage (PT) révèle facilement les défauts de surface microscopiques. Cependant, aucune des deux méthodes ne pénètre profondément dans l’acier massif de grand diamètre. Ils laissent les anomalies internes dangereuses complètement cachées aux inspecteurs qualité. S’appuyer uniquement sur des tests de surface entraîne des échecs opérationnels désastreux. Vous devez regarder plus profondément dans le métal.
Les tests par ultrasons (UT) résolvent cet angle mort critique de l’inspection. UT utilise des ondes sonores à haute fréquence pour cartographier la structure interne. Un transducteur spécialisé envoie des impulsions acoustiques profondément dans le métal. Ces ondes invisibles rebondissent lorsqu’elles rencontrent une anomalie. L'équipement de test visualise ces échos acoustiques sur un écran numérique. Il détecte avec précision les défauts cachés comme les microfissures internes. Il détecte les dangereux flocons d'hydrogène résultant d'un refroidissement inapproprié. Il permet de localiser les inclusions non métalliques piégées à l'intérieur de la matrice en acier.
Des normes d’acceptation strictes régissent l’ensemble de ce processus de test. Les protocoles industriels tels que ASTM A388 ou EN 10228-3 dictent des paramètres de test exacts. Vous devez adhérer strictement à ces cadres mondiaux établis. De plus, le personnel qui effectue le test est extrêmement important. Un technicien certifié de niveau II ou de niveau III doit effectuer l'analyse. Ils possèdent la formation requise pour interpréter correctement des échos acoustiques complexes. Ils font la distinction avec précision entre le bruit inoffensif des grains et les défauts structurels critiques.
Une inspection volumétrique standardisée suit généralement ces étapes principales :
Préparation de la surface : les techniciens usinent le composant selon une finition de surface spécifique pour permettre une transmission acoustique propre.
Calibrage : l'unité de test est calibrée à l'aide de blocs de référence standard présentant des tailles de défauts artificiels connues.
Balayage : L'opérateur scanne l'intégralité du volume à l'aide de transducteurs à faisceau droit et à faisceau angulaire.
Évaluation : les échos détectés sont mesurés par rapport aux tailles de défauts maximales autorisées dictées par la société de classification.
Documentation : un rapport complet cartographie l'emplacement, la profondeur et l'amplitude de toutes les indications enregistrées.
L’achat d’une pièce forgée de haute qualité ne résout que la moitié de l’équation technique. L'exécution finale détermine le succès opérationnel à long terme. Un usinage final inapproprié présente des risques de mise en œuvre massifs. Les machinistes doivent maintenir des tolérances dimensionnelles exactes pendant le processus de tournage. Ne pas atteindre le faux-rond spécifié entraîne immédiatement un grave désalignement. Ce désalignement ruine rapidement les accouplements flexibles coûteux. Il transfère des vibrations destructrices à haute fréquence directement dans le bloc moteur principal.
La corrosion galvanique représente une autre menace environnementale continue. Le l'arbre de propulsion interagit constamment avec des métaux différents. Il se connecte directement à une hélice en bronze ou composite. Il fonctionne en continu lorsqu'il est immergé dans de l'eau salée hautement conductrice. Cet environnement crée une puissante cellule galvanique. Le métal le moins noble se sacrifiera rapidement. Vous devez déployer des systèmes de protection anodique appropriés. Des anodes en zinc ou en aluminium soigneusement placées absorbent cette dure attaque électrochimique. Ils empêchent les composants critiques de la transmission de se dissoudre prématurément.
Les réalités de l’installation exigent également une planification logistique méticuleuse. Le transport et la manipulation de ces composants massifs nécessitent un équipement hautement spécialisé. Une simple erreur de montage peut plier un composant usiné avec précision de manière permanente. La chute de l’unité induit des contraintes structurelles cachées en interne. Les chantiers navals doivent utiliser des barres d'écartement correctement dimensionnées pendant le processus de levage. Ils doivent soutenir le cylindre lourd uniformément sur plusieurs points de contact. La prévention des dommages lors de l'installation garantit que le composant entre en service en parfait état de fonctionnement.
Observez ces bonnes pratiques pour optimiser la réussite de votre installation :
Vérifiez toutes les tolérances des trous de boulons d’accouplement à l’aide de jauges micrométriques étalonnées avant l’assemblage.
Appliquez des composés antigrippants approuvés sur toutes les surfaces à ajustement serré pour faciliter l'entretien futur.
Surveillez les variations de température ambiante lors de l’alignement optique final de la transmission.
Effectuer une analyse complète des vibrations de torsion (TVA) avant d’autoriser la phase d’essai en mer.
La sélection du bon fabricant détermine la sécurité ultime de votre navire. Vous devez établir un cadre d’approvisionnement rigide et sans compromis. Commencez par vérifier immédiatement l’approbation de la société de classification. Le fabricant doit détenir des certifications actives de l’Association internationale des sociétés de classification (IACS). Recherchez les approbations actuelles d'organismes tels que ABS, DNV, Lloyd's Register ou Bureau Veritas. Cette certification constitue votre référence de sécurité absolue. Cela prouve que leurs installations répondent à des normes strictes de fabrication maritime.
La traçabilité documentée élimine les doutes dangereux sur la chaîne d'approvisionnement. Vous devez exiger des certificats de test d'usine (MTC) complets pour chaque commande. Assurez-vous que ces documents sont strictement conformes à la norme EN 10204 Type 3.2. Ce niveau de certification spécifique nécessite une vérification indépendante par un tiers. L’expert indépendant assiste directement aux essais mécaniques. Ils vérifient personnellement la composition chimique exacte de la matière fondue. Cela garantit que vous recevrez exactement ce que vos ingénieurs ont commandé. Cela évite le remplacement dangereux de matériaux de rebut de qualité inférieure.
Évaluez les partenaires potentiels en fonction de leurs capacités de production internes directes. Le fournisseur idéal gère en interne l’ensemble du processus de production de bout en bout. Ils gèrent le forgeage initial des lingots lourds. Ils contrôlent avec précision les cycles critiques de traitement thermique. Ils effectuent des alésages profonds de précision avec précision. Ils exécutent l’inspection UT finale en interne. Garder ces étapes complexes sous un même toit minimise les transferts vers des tiers. Cela réduit considérablement les erreurs de communication coûteuses. Cela crée un point unique de responsabilité absolue pour le contrôle qualité.
| Critères d'évaluation Risques | standards pour les fournisseurs | Avantages pour les fournisseurs du SIGC Premium |
|---|---|---|
| Certification de test | La norme EN 10204 Type 3.1 (autocertifiée) autorise les biais. | EN 10204 Type 3.2 (vérifié par un tiers) garantit la vérité. |
| Portée de production | Sous-traite le traitement thermique et les CND. | Traitement de bout en bout 100 % en interne. |
| Capacité CND | Surface de base PT/MPI uniquement. | Inspection UT volumétrique de niveau III. |
| Traçabilité | Le suivi au niveau des lots est source de confusion. | Le suivi du numéro de chaleur des composants individuels garantit la précision. |
La fiabilité des puits marins dépend entièrement de la science des matériaux vérifiable. Il s'appuie fortement sur des protocoles de tests internes stricts. La précision dimensionnelle ne peut à elle seule garantir la sécurité du fonctionnement du navire. Vous devez examiner plus en profondeur l’intégrité structurelle de l’acier lui-même. Un composant véritablement fiable nécessite des techniques de forgeage haut de gamme. Cela nécessite un traitement thermique précis. Il nécessite une inspection volumétrique rigoureuse pour détecter les défauts cachés.
Examinez de manière proactive vos spécifications d’approvisionnement actuelles dès aujourd’hui. Assurez-vous que vos protocoles UT requis correspondent parfaitement aux dernières règles des sociétés de classification. Vérifiez que les qualités d'alliage que vous avez choisies s'alignent parfaitement avec le profil opérationnel réel de votre navire. La mise à niveau des spécifications de vos matériaux évite des pannes catastrophiques sur toute la ligne. Il protège votre équipage et votre cargaison des pannes inattendues. Il garantit votre efficacité opérationnelle à long terme.
Prenez des mesures immédiates pour garantir la fiabilité de votre chaîne cinématique. Soumettez vos dessins techniques et vos exigences opérationnelles à un partenaire de fabrication pleinement qualifié. Demandez immédiatement une consultation détaillée en métallurgie et en usinage. Une analyse experte garantira que votre prochaine installation fonctionnera parfaitement. Il saura gérer sans faute les conditions maritimes les plus difficiles.
R : L'arbre de transmission (ou arbre intermédiaire) relie la boîte de vitesses à l'arbre de propulsion (ou arbre de queue), qui sort de la coque pour maintenir l'hélice. Les deux nécessitent une résistance à la torsion élevée, mais l’arbre de queue est directement exposé à l’eau de mer et à des contraintes de flexion plus élevées.
R : Son mélange spécifique de chrome, de nickel, de molybdène et de vanadium offre un équilibre exceptionnel entre trempabilité en profondeur, haute résistance à la traction et résistance supérieure à la fatigue, ce qui le rend idéal pour transmettre un couple massif.
R : Les acheteurs doivent exiger une inspection UT volumétrique à 100 % conformément aux règles de la société de classe, effectuée au minimum par du personnel certifié ISO 9712 ou ASNT SNT-TC-1A niveau II, avec un rapport complet fourni avant l'expédition.


