マリンシャフトは、船舶のエンジンをプロペラに接続する主要な耐荷重リンクとして機能します。この巨大な回転シリンダーは、毎日極度の機械的ストレスにさらされて動作します。厳しい運用要求には、完璧な材料性能が必要です。シャフトが壊滅的に故障すると、その影響は事業全体に波及します。長期にわたる乾ドック期間に直面することになります。運用上の大規模なダウンタイムが発生します。海上では乗組員に重大な安全上のリスクが生じます。これらの緊急事態は、標準的なメンテナンス作業をはるかに上回ります。信頼性の高いコンポーネントの調達は、設置のずっと前に冶金学的完全性を検証することに完全に依存しています。これは、厳密な合金の選択と厳格な非破壊検査 (NDT) を通じて実現されます。目視検査だけでは長期的な安全性を保証できません。このガイドでは、材料プロファイルと内部試験基準を評価する方法を学びます。特定の高強度合金グレードと最新の超音波検査方法を検討します。車両の信頼性の高い推進コンポーネントを確保するための実用的な洞察が得られます。
正しい船舶用合金シャフトを選択するには、ねじり疲労耐性と環境動作条件のバランスをとる必要があります。
鍛造推進シャフトは、熱処理が厳密に制御されている限り、鋳造代替シャフトと比較して非常に優れた構造的完全性を提供します。
超音波検査 (UT) による体積検査は、設置前に表面下の異物や空隙を検出するための交渉の余地のない要件です。
サプライヤー候補リストは、完全なトレーサビリティと国際船級協会 (IACS) 認証を提供できるメーカーに限定する必要があります。
オペレーターは、初期コンポーネントの費用を削減するという強いプレッシャーに直面することがよくあります。ただし、材料の品質に妥協すると、致命的な運用リスクが伴います。標準以下のコンポーネントは、悪天候時の操縦中に頻繁にせん断されます。緊急船舶の回収には、高度に専門化されたサルベージタグボートが必要です。その場合、緊急の乾ドック料金と貨物の遅延による高額な罰金が課せられます。オペレーターはカスタム交換部品を待つのに長時間耐えます。こうした事後対応策は、綿密に計画された出荷スケジュールに支障をきたします。プレミアムコンポーネントに投資すると、このような緊急時の急激なコストが削減されます。
回転するドライブラインは、容赦ない多方向の機械的力に耐えます。巨大なメインエンジンからの継続的なねじり応力を吸収します。重いプロペラによって発生する厳しい曲げモーメントに対応します。海が荒れている間、流体力学的衝撃荷重が継続的にシステムに加わります。鋼材は、これらの突然のエネルギースパイクを安全に吸収する必要があります。微細な疲労亀裂が発生してはなりません。この複合的な攻撃により、弱い材料は最終的に破壊されます。構造の弾力性がコンポーネントの寿命を定義します。
システム統合には、エンジニアリング上のもう 1 つの重要な課題があります。ドライブライン全体が連携して機能する必要があります。テールシャフトと、 トランスミッションシャフトは 完全に位置合わせして機能する必要があります。アライメントが悪いと、船体全体に激しい振動が発生します。この振動によりベアリングの早期摩耗が急速に加速します。繊細な船尾管のシールが劣化します。これらの個別のコンポーネントを統合された電力供給システムとして扱う必要があります。精密なマッチングにより、このような有害な振動誘発疲労サイクルが防止されます。
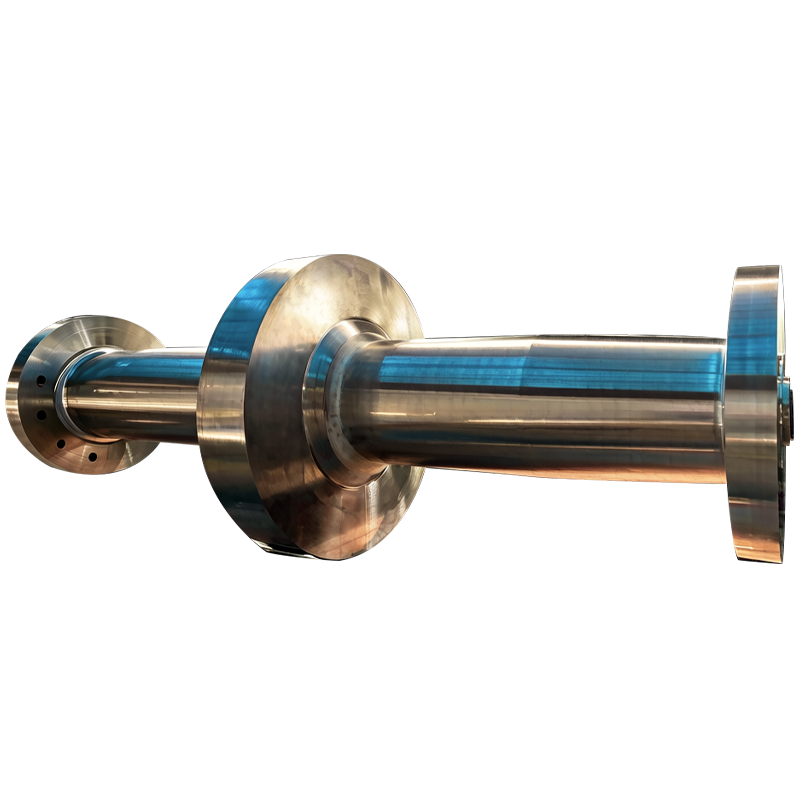
重度の海洋用途では、優れた構造の健全性が求められます。鋳鋼には危険な内部気孔が隠れていることがよくあります。冷却プロセスで隠れた収縮キャビティが含まれることがよくあります。これらの微細な欠陥は、主な応力集中部として機能します。鍛造は、これらの重大な材料の弱点を完全に排除します。強力な油圧プレスプロセスにより、内部の空隙が粉砕されます。これにより、コンポーネントの長さに沿って整列する、連続した方向性のある木目の流れが作成されます。この均一な結晶粒構造により、全体的な疲労限界が大幅に向上します。
鍛造素材だけでは海洋任務にはまだ不十分です。最大限の強度を得るには精密な熱処理が必要です。オペレーターは、高度に制御された焼入れおよび焼き戻しサイクルに依存しています。この精密な熱処理により、内部の微細構造が変化します。正確に必要な降伏強度を確実に達成します。氷点下の温度でも高い衝撃靱性を保証します。熱処理が不十分だと鋼が脆くなってしまいます。これにより、コンポーネントは突然の衝撃荷重に対して非常に脆弱になります。
エンジニアは、要求の厳しい海洋環境向けに低合金高張力鋼を広く指定しています。この特定のグレードは、優れた冶金学的プロファイルを提供します。クロム含有量により、深く均一な焼入性が得られます。ニッケルは、極端な温度範囲にわたって優れた靭性を保証します。モリブデンは、高温クリープや熱亀裂に効果的に耐えます。バナジウムは、鍛造段階で結晶粒構造を微細化します。これらを組み合わせることで、耐久性の高い動力伝達コンポーネントが作成されます。何十年もの激しい使用に耐えます。
この材料は、要求の厳しい特定の海洋用途に優れています。大型商業輸送は、その疲労耐性に大きく依存しています。海軍艦艇はこれを迅速なトルク伝達に利用しています。氷級船は低温衝撃に対する靭性によって左右されます。水中の氷塊の衝突によって引き起こされる激しい衝撃荷重に対応します。この仕様を最大トルク環境に導入することで、運用の安全性を最大限に高めることができます。深海での作業に比類のない信頼性を提供します。
| 合金元素 主な冶金的 | 機能 | 海洋運航への影響 |
|---|---|---|
| クロム(Cr) | 硬化深さと耐酸化性を高めます。 | 高摩擦シール領域の摩耗の加速を防ぎます。 |
| ニッケル(Ni) | 衝撃靱性を向上させ、脆性を軽減します。 | 凍った海水でも構造の完全性を保証します。 |
| モリブデン(Mo) | 高温強度と疲労限界を強化します。 | 継続的なフルスロットル負荷の下でも形状を維持します。 |
| バナジウム(V) | 熱処理中に微細な結晶粒構造を促進します。 | 応力下での微細な亀裂の発生を防ぎます。 |
すべての船舶に超高強度鋼が必要なわけではありません。 316L や Duplex などのステンレス鋼は、特定のニッチな分野に最適です。優れた自然耐食性を備えています。小型客船や豪華ヨットでよく見かけます。腐食性の高い温水の動作環境でも非常に優れた性能を発揮します。ただし、全体の引張強度が低いため、重量物用途には制限されます。大型コンテナ船に必要な巨大なトルクを伝達することができません。
炭素鋼は、特定の予算に対して別の実行可能な代替品を提供します。メーカーは多くの場合、特殊なアウターライナーを使用して標準的な炭素鋼を保護します。脆弱な船尾管領域に青銅または複合材のスリーブを焼き嵌めします。このバリアは、下にある鋼材を海水との直接接触から保護します。このアプローチは、非常に有利な費用対効果の比率を提供します。初期の材料費を効果的に管理しながら、十分な強度を提供します。ただし、ライナーが破損すると、急速な孔食によってその下の鋼がすぐに破壊されます。
目視検査では内部材料の健全性を正確に確認できません。表面試験方法には重大な固有の制限が含まれています。磁性粒子検査 (MPI) は、表面の浅い亀裂を完全に検出します。液体浸透探傷試験 (PT) は、微細な表面の傷を簡単に明らかにします。しかし、どちらの方法も大径の固体鋼に深く浸透することはできません。危険な内部異常が品質検査官から完全に隠蔽されたままになります。表面試験のみに依存すると、悲惨な運用上の失敗を招きます。金属をより深く調べる必要があります。
超音波検査 (UT) は、この重要な検査の盲点を解決します。 UT は高周波音波を使用して内部構造をマッピングします。特殊なトランスデューサーが音響パルスを金属の奥深くに送ります。これらの目に見えない波は、異常にぶつかると跳ね返ります。試験装置は、これらの音響エコーをデジタル画面上で視覚化します。内部の微小亀裂などの隠れた欠陥を正確に検出します。不適切な冷却によって残った危険な水素フレークを発見します。鋼マトリックス内に捕捉された非金属介在物を正確に特定します。
厳格な受け入れ基準がこのテストプロセス全体を管理します。 ASTM A388 や EN 10228-3 などの業界プロトコルにより、正確な試験パラメータが規定されます。これらの確立されたグローバル フレームワークを厳密に遵守する必要があります。さらに、テストを実施する担当者も非常に重要です。認定されたレベル II またはレベル III の技術者が分析を実行する必要があります。彼らは、複雑な音響エコーを正しく解釈するために必要な訓練を受けています。無害な粒子ノイズと重大な構造欠陥を正確に区別します。
標準化された体積検査は通常、次の主要な手順に従います。
表面処理: 技術者はコンポーネントを機械加工して特定の表面仕上げにし、きれいな音響伝達を可能にします。
校正: テストユニットは、既知の人工欠陥サイズを特徴とする標準参照ブロックを使用して校正されます。
スキャン: オペレーターは、直進ビームと斜角ビームの両方のトランスデューサーを使用してボリューム全体をスキャンします。
評価: 検出されたエコーは、分類協会によって規定された最大許容欠陥サイズと比較して測定されます。
文書化: 包括的なレポートでは、記録されたすべての兆候の位置、深さ、振幅がマッピングされます。
高品質の鍛造品を調達することは、工学方程式の半分しか解決しません。最終的な実行によって、長期的な運用の成功が決まります。不適切な最終加工は、実装上の多大なリスクをもたらします。機械工は旋削加工中に正確な寸法公差を維持する必要があります。指定された振れを達成できないと、直ちに重大な位置ずれが発生します。この位置ずれにより、高価なフレキシブル カップリングはすぐにダメになってしまいます。破壊的な高周波振動をメインエンジンブロックに直接伝えます。
ガルバニック腐食は、もう 1 つの継続的な環境脅威を表します。の 推進シャフトは 異種金属と常に相互作用します。ブロンズまたは複合材のプロペラに直接接続します。導電性の高い海水に浸漬しても連続動作します。この環境は強力なガルバニ電池を生成します。貴金属の低い金属はすぐに犠牲になってしまいます。適切な陽極保護システムを導入する必要があります。注意深く配置された亜鉛またはアルミニウムの陽極は、この過酷な電気化学的攻撃を吸収します。これらは、重要なドライブラインコンポーネントが早期に溶解するのを防ぎます。
実際の設置では、綿密な物流計画も必要になります。これらの巨大なコンポーネントの輸送と取り扱いには、高度に専門化された機器が必要です。単純なリギングミスにより、精密機械加工されたコンポーネントが永久に曲がってしまう可能性があります。ユニットを落とすと、内部に隠れた構造ストレスが発生します。造船所は、吊り上げプロセス中に適切な定格のスプレッダー バーを使用する必要があります。重いシリンダーを複数の接触点にわたって均等にサポートする必要があります。設置時の損傷を防ぐことで、コンポーネントが完璧な動作状態で稼働することが保証されます。
インストールを最大限成功させるには、次のベスト プラクティスに従ってください。
組み立て前に、校正済みのマイクロメーター ゲージを使用して、すべてのカップリングのボルト穴の公差を確認してください。
将来のメンテナンスを容易にするために、承認された焼き付き防止剤をすべての締り嵌め表面に塗布します。
ドライブラインの最終的な光学調整中に周囲温度の変化を監視します。
海洋試験段階を認可する前に、包括的なねじり振動解析 (TVA) を実施します。
適切なメーカーを選択することが、船舶の最終的な安全性を左右します。厳格で妥協のない調達フレームワークを確立する必要があります。まずは船級協会の承認を直ちに確認してください。製造業者は有効な国際船級協会協会 (IACS) 認証を保持している必要があります。 ABS、DNV、ロイズ レジスター、ビューロー ベリタスなどの機関からの現在の承認を確認してください。この認定は、絶対的な安全性のベースラインとして機能します。これは、彼らの施設が厳しい海上製造基準を満たしていることを証明しています。
文書化されたトレーサビリティにより、サプライチェーンの危険な疑いが排除されます。すべての注文に対して完全な工場試験証明書 (MTC) を要求する必要があります。これらの文書が EN 10204 Type 3.2 に厳密に準拠していることを確認してください。この特定の認定レベルには、独立した第三者による検証が必要です。独立した検査員が機械試験を直接目撃します。彼らは、溶融物の正確な化学組成を直接確認します。これにより、エンジニアが注文したものを正確に受け取ることが保証されます。不良スクラップ材料の危険な代替品を防止します。
社内での直接の生産能力に基づいて潜在的なパートナーを評価します。理想的なサプライヤーは、エンドツーエンドの生産プロセス全体を社内で処理します。初期の重インゴット鍛造を担当します。重要な熱処理サイクルを正確に制御します。精密深穴ボーリング加工を正確に行います。 UT の最終検査は内部で実行されます。これらの複雑な手順を 1 つ屋根の下で行うことで、サードパーティへの引き継ぎを最小限に抑えることができます。コストのかかる通信エラーが大幅に削減されます。これにより、品質管理に対する絶対的な責任を負う単一のポイントが作成されます。
| 評価 | 基準 標準的なサプライヤーのリスク | プレミアム IACS サプライヤーのメリット |
|---|---|---|
| 試験認定 | EN 10204 タイプ 3.1 (自己認証) ではバイアスが許可されています。 | EN 10204 Type 3.2 (サードパーティ検証済み) により真実性が保証されます。 |
| 生産範囲 | 熱処理とNDTを下請けしています。 | 100% 社内でエンドツーエンド処理。 |
| NDT機能 | 基本サーフェス PT/MPI のみ。 | レベル III 容積 UT 検査。 |
| トレーサビリティ | バッチレベルの追跡は混乱を引き起こします。 | 個々のコンポーネントの熱数追跡により精度が保証されます。 |
船舶用シャフトの信頼性は完全に検証可能な材料科学に依存します。これは、厳格な内部テスト プロトコルに大きく依存しています。寸法精度だけでは船舶の安全な運航を保証できません。鋼材自体の構造的完全性をより深く調べる必要があります。真に信頼性の高いコンポーネントには、優れた鍛造技術が必要です。精密な熱処理が必要となります。隠れた欠陥を検出するには、厳密な体積検査が必要です。
今すぐ現在の調達仕様を積極的に確認してください。必要な UT プロトコルが最新の船級協会の規則に完全に一致していることを確認してください。選択した合金グレードが船舶の実際の運用プロファイルとシームレスに一致していることを確認してください。材料仕様をアップグレードすると、将来的に致命的な障害が発生するのを防ぎます。乗組員と貨物を予期せぬ故障から守ります。長期的な運用効率を確保します。
ドライブラインの信頼性を確保するために直ちに行動を起こしてください。エンジニアリング図面と運用要件を、完全に認定された製造パートナーに提出してください。すぐに冶金および機械加工の詳細な相談を依頼してください。専門家による分析により、次回のインストールが完璧に実行されることが保証されます。最も過酷な海洋条件にも確実に対応します。
A: トランスミッション シャフト (または中間シャフト) は、ギアボックスを推進シャフト (またはテール シャフト) に接続し、船体から出てプロペラを保持します。どちらも高いねじり強度が必要ですが、テールシャフトは海水に直接さらされ、より高い曲げ応力にさらされます。
A: クロム、ニッケル、モリブデン、バナジウムの特別な配合により、深い焼入れ性、高い引張強度、優れた耐疲労性の優れたバランスが得られ、大トルクの伝達に最適です。
A: 購入者は、階級社会の規則に従って、少なくとも ISO 9712 または ASNT SNT-TC-1A レベル II の認定を受けた担当者によって実行され、出荷前に完全な報告書が提供される、UT の全量検査を義務付ける必要があります。


