
Visualizações: 0 Autor: Editor do site Horário de publicação: 28/06/2026 Origem: Site
O eixo marítimo serve como o principal elo de suporte de carga que conecta o motor de uma embarcação à sua hélice. Este enorme cilindro rotativo opera sob extremo estresse mecânico todos os dias. Demandas operacionais pesadas exigem desempenho impecável do material. Quando um eixo falha catastroficamente, as consequências se espalham por toda a operação. Você enfrenta longos períodos de docagem seca. Você enfrenta um enorme tempo de inatividade operacional. Surgem graves riscos de segurança para a sua tripulação no mar. Esses eventos de emergência superam em muito os esforços de manutenção padrão. A aquisição confiável de componentes depende inteiramente da verificação da integridade metalúrgica muito antes da instalação. Você consegue isso por meio de uma seleção rigorosa de ligas e testes não destrutivos (NDT) rigorosos. As inspeções visuais por si só não podem garantir a segurança a longo prazo. Neste guia, você aprenderá como avaliar perfis de materiais e padrões de testes internos. Exploraremos classes específicas de ligas de alta resistência e métodos modernos de inspeção ultrassônica. Você obterá insights práticos para garantir componentes de propulsão confiáveis para sua frota.
A seleção do eixo de liga marítima correto requer o equilíbrio da resistência à fadiga torcional com as condições ambientais de operação.
Um eixo de propulsão forjado oferece integridade estrutural muito superior em comparação com alternativas fundidas, desde que o tratamento térmico seja rigorosamente controlado.
A inspeção volumétrica por meio de teste ultrassônico (UT) é um requisito não negociável para detectar inclusões ou vazios subterrâneos antes da instalação.
As listas de fornecedores devem ser restritas a fabricantes capazes de fornecer rastreabilidade total e certificações da Associação Internacional de Sociedades Classificadoras (IACS).
Os operadores muitas vezes enfrentam intensa pressão para reduzir as despesas iniciais com componentes. No entanto, comprometer a qualidade dos materiais acarreta riscos operacionais catastróficos. Componentes abaixo do padrão freqüentemente sofrem cisalhamento durante manobras em condições climáticas adversas. A recuperação emergencial de embarcações requer rebocadores de salvamento altamente especializados. Você então enfrentará taxas urgentes de doca seca e pesadas penalidades por atraso de carga. Os operadores enfrentam longas esperas por peças de reposição personalizadas. Estas medidas reativas prejudicam os cronogramas de embarque rigorosamente planejados. Investir em componentes premium elimina esses custos exponenciais de emergência.
A transmissão rotativa suporta forças mecânicas multidirecionais implacáveis. Ele absorve a tensão de torção contínua do enorme motor principal. Ele lida com momentos de flexão severos gerados pela hélice pesada. Cargas de choque hidrodinâmico atingem o sistema continuamente durante condições de mar agitado. O aço deve absorver esses picos repentinos de energia com segurança. Não deve desenvolver fissuras microscópicas por fadiga. Um material fraco acabará por fraturar sob este ataque combinado. A resiliência estrutural define a vida útil dos componentes.
A integração de sistemas apresenta outro desafio crítico de engenharia. Toda a transmissão deve funcionar de forma coesa. O eixo da cauda e o eixo de transmissão deve funcionar em perfeito alinhamento. O mau alinhamento causa vibrações severas em todo o casco. Essa vibração acelera rapidamente o desgaste prematuro do rolamento. Degrada as vedações sensíveis do tubo de popa. Você deve tratar esses componentes separados como um sistema integrado de fornecimento de energia. A correspondência precisa evita esses ciclos de fadiga prejudiciais e induzidos por vibração.
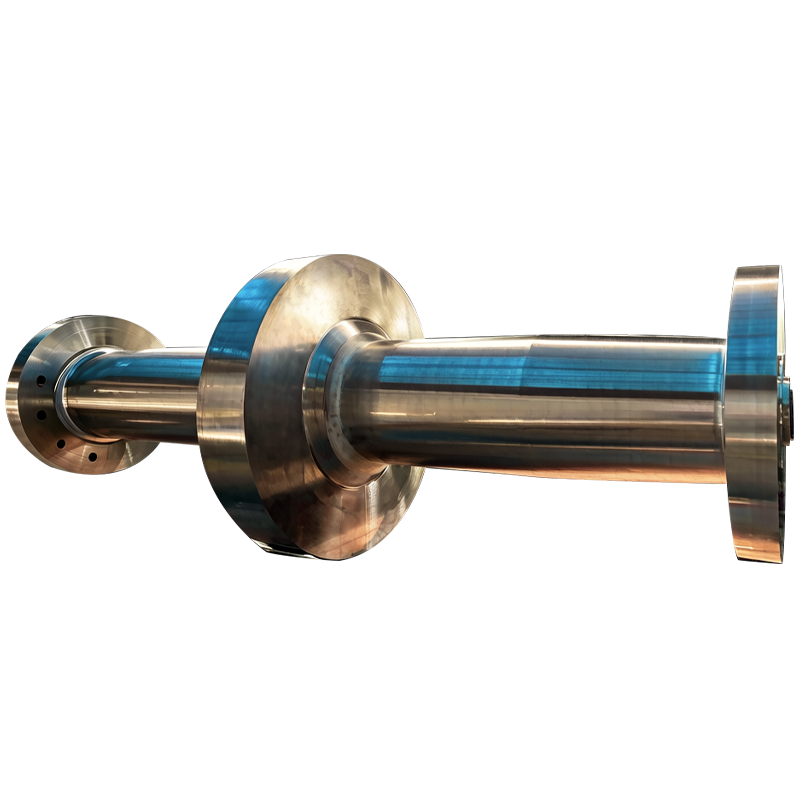
Aplicações marítimas pesadas exigem solidez estrutural excepcional. O aço fundido muitas vezes esconde uma porosidade interna perigosa. Freqüentemente contém cavidades de contração ocultas devido ao processo de resfriamento. Esses defeitos microscópicos atuam como concentradores principais de tensão. O forjamento elimina completamente essas fraquezas críticas do material. O pesado processo de prensagem hidráulica esmaga os vazios internos. Ele cria um fluxo de grãos direcional e contínuo, alinhando-se ao longo do comprimento do componente. Esta estrutura uniforme de grãos aumenta dramaticamente o limite geral de fadiga.
A matéria-prima forjada por si só continua insuficiente para o serviço marítimo. Requer tratamento térmico preciso para atingir a resistência máxima. Os operadores contam com ciclos de têmpera e revenido altamente controlados. Este processamento térmico preciso transforma a microestrutura interna. Ele atinge o limite de escoamento exato necessário de forma confiável. Garante alta resistência ao impacto em temperaturas de congelamento. Um tratamento térmico mal executado deixa o aço quebradiço. Isso torna o componente altamente vulnerável a cargas de choque repentinas.
Os engenheiros especificam amplamente aços de baixa liga e alta resistência para ambientes marítimos exigentes. Esta classe específica oferece um perfil metalúrgico excepcional. O conteúdo de cromo proporciona temperabilidade profunda e uniforme. O níquel garante excelente resistência em faixas extremas de temperatura. O molibdênio resiste eficazmente à fluência em alta temperatura e à fissuração térmica. O vanádio refina a estrutura do grão durante a fase de forjamento. Juntos, eles criam um componente de transmissão de energia altamente durável. Resiste a décadas de uso pesado.
Este material é excelente em aplicações marítimas específicas e exigentes. O transporte comercial pesado depende muito de sua resistência à fadiga. As embarcações navais utilizam-no para transmissão rápida de torque. Os navios da classe Ice dependem de sua resistência ao impacto em baixas temperaturas. Ele lida com as violentas cargas de choque causadas pelo impacto de blocos de gelo submersos. Você maximiza a segurança operacional implementando esta especificação em ambientes de torque máximo. Oferece confiabilidade incomparável para operações em alto mar.
| Elemento de liga | Função metalúrgica primária | Impacto na operação marítima |
|---|---|---|
| Cromo (Cr) | Aumenta a profundidade de endurecimento e resistência à oxidação. | Evita desgaste acelerado em áreas de vedação de alto atrito. |
| Níquel (Ni) | Melhora a resistência ao impacto e reduz a fragilidade. | Garante a integridade estrutural no congelamento da água do mar. |
| Molibdênio (Mo) | Melhora a resistência a altas temperaturas e o limite de fadiga. | Mantém a forma sob cargas contínuas de aceleração total. |
| Vanádio (V) | Promove estrutura de grão fino durante o tratamento térmico. | Impede o início de fissuras microscópicas sob tensão. |
Nem toda embarcação requer aço de altíssima resistência. Aços inoxidáveis como 316L ou Duplex atendem perfeitamente nichos específicos. Eles oferecem excelente resistência natural à corrosão. Você os encontra frequentemente em navios de passageiros menores ou iates de luxo. Eles funcionam excepcionalmente bem em ambientes operacionais altamente corrosivos e com água quente. No entanto, a sua menor resistência à tração global restringe-os de aplicações de carga pesada. Eles simplesmente não conseguem transmitir o enorme torque exigido pelos grandes navios porta-contêineres.
O aço carbono apresenta outra alternativa viável para orçamentos específicos. Os fabricantes geralmente protegem o aço carbono padrão usando revestimentos externos especializados. Eles ajustam mangas de bronze ou compostas sobre a área vulnerável do tubo de popa. Esta barreira protege o aço subjacente do contato direto com a água do mar. Esta abordagem oferece uma relação custo-benefício muito favorável. Ele fornece resistência adequada ao mesmo tempo em que gerencia as despesas iniciais de material de maneira eficaz. No entanto, um revestimento rompido destruirá rapidamente o aço subjacente através de uma rápida corrosão por pites.
As inspeções visuais não podem verificar com precisão a integridade interna do material. Os métodos de teste de superfície contêm severas limitações inerentes. A Inspeção de Partículas Magnéticas (MPI) detecta perfeitamente fissuras superficiais superficiais. O teste de líquido penetrante (PT) revela facilmente falhas microscópicas na superfície. No entanto, nenhum dos métodos penetra profundamente em aço sólido de grande diâmetro. Eles deixam anomalias internas perigosas completamente escondidas dos inspetores de qualidade. Depender apenas de testes de superfície é um convite a falhas operacionais desastrosas. Você deve olhar mais profundamente no metal.
O teste ultrassônico (UT) resolve esse ponto cego crítico da inspeção. UT usa ondas sonoras de alta frequência para mapear a estrutura interna. Um transdutor especializado envia pulsos acústicos profundamente no metal. Essas ondas invisíveis retornam quando atingem uma anomalia. O equipamento de teste visualiza esses ecos acústicos em uma tela digital. Ele detecta com precisão falhas ocultas, como microfissuras internas. Ele encontra perigosos flocos de hidrogênio que sobraram do resfriamento inadequado. Ele identifica inclusões não metálicas presas dentro da matriz de aço.
Padrões rígidos de aceitação regem todo esse processo de teste. Protocolos da indústria como ASTM A388 ou EN 10228-3 determinam parâmetros de teste exatos. Você deve aderir estritamente a essas estruturas globais estabelecidas. Além disso, o pessoal que conduz o teste é extremamente importante. Um técnico certificado Nível II ou Nível III deve realizar a análise. Eles possuem o treinamento necessário para interpretar corretamente ecos acústicos complexos. Eles diferenciam com precisão entre ruídos inofensivos de grãos e defeitos estruturais críticos.
Uma inspeção volumétrica padronizada geralmente segue estas etapas principais:
Preparação da superfície: Os técnicos usinam o componente com um acabamento superficial específico para permitir uma transmissão acústica limpa.
Calibração: A unidade de teste é calibrada usando blocos de referência padrão com tamanhos de defeitos artificiais conhecidos.
Varredura: O operador varre todo o volume usando transdutores de feixe reto e de feixe angular.
Avaliação: Os ecos detectados são medidos em relação aos tamanhos de falha máximos permitidos ditados pela sociedade classificadora.
Documentação: Um relatório abrangente mapeia a localização, profundidade e amplitude de todas as indicações registradas.
Obter um forjamento de alta qualidade resolve apenas metade da equação da engenharia. A execução final determina o sucesso operacional a longo prazo. A usinagem final inadequada apresenta enormes riscos de implementação. Os maquinistas devem manter tolerâncias dimensionais exatas durante o processo de torneamento. Não atingir o desvio especificado causa desalinhamento grave imediatamente. Esse desalinhamento destrói rapidamente acoplamentos flexíveis caros. Ele transfere vibrações destrutivas de alta frequência diretamente para o bloco principal do motor.
A corrosão galvânica representa outra ameaça ambiental contínua. O eixo de propulsão interage constantemente com metais diferentes. Ele se conecta diretamente a uma hélice de bronze ou composta. Ele opera continuamente enquanto está submerso em água salgada altamente condutiva. Este ambiente cria uma poderosa célula galvânica. O metal menos nobre sacrificar-se-á rapidamente. Você deve implantar sistemas de proteção anódica adequados. Ânodos de zinco ou alumínio cuidadosamente colocados absorvem esse forte ataque eletroquímico. Eles protegem os componentes críticos da transmissão contra dissolução prematura.
A realidade da instalação também exige um planejamento logístico meticuloso. O transporte e o manuseio desses componentes enormes exigem equipamentos altamente especializados. Um simples erro de manipulação pode dobrar permanentemente um componente usinado com precisão. A queda da unidade induz tensão estrutural oculta internamente. Os estaleiros devem usar barras espaçadoras com classificação adequada durante o processo de içamento. Eles devem apoiar o cilindro pesado uniformemente em vários pontos de contato. A prevenção de danos na instalação garante que o componente entre em serviço em perfeitas condições operacionais.
Observe estas práticas recomendadas para maximizar o sucesso da instalação:
Verifique todas as tolerâncias dos furos dos parafusos do acoplamento usando medidores micrométricos calibrados antes da montagem.
Aplique compostos antigripantes aprovados em todas as superfícies de ajuste interferente para facilitar a manutenção futura.
Monitore as variações da temperatura ambiente durante o alinhamento óptico final da transmissão.
Realize uma análise abrangente de vibração torcional (TVA) antes de autorizar a fase de teste no mar.
Selecionar o fabricante certo determina a segurança máxima da sua embarcação. Você deve estabelecer uma estrutura de compras rígida e intransigente. Comece verificando imediatamente a aprovação da Sociedade Classificadora. O fabricante deve possuir certificações ativas da Associação Internacional de Sociedades Classificadoras (IACS). Procure as aprovações atuais de órgãos como ABS, DNV, Lloyd's Register ou Bureau Veritas. Esta certificação serve como base de segurança absoluta. Isso prova que suas instalações atendem aos rígidos padrões de fabricação marítima.
A rastreabilidade documentada elimina dúvidas perigosas sobre a cadeia de abastecimento. Você deve exigir Certificados de Teste de Moinho (MTC) completos para cada pedido. Certifique-se de que estes documentos estejam estritamente em conformidade com EN 10204 Tipo 3.2. Este nível de certificação específico requer verificação independente de terceiros. O topógrafo independente testemunha diretamente os testes mecânicos. Eles verificam pessoalmente a composição química exata do fundido. Isso garante que você receba exatamente o que seus engenheiros solicitaram. Impede a substituição perigosa de materiais de sucata de qualidade inferior.
Avalie potenciais parceiros com base em suas capacidades de produção interna direta. O fornecedor ideal cuida internamente de todo o processo de produção de ponta a ponta. Eles gerenciam o forjamento inicial de lingotes pesados. Eles controlam com precisão os ciclos críticos de tratamento térmico. Eles executam a furação profunda de precisão com precisão. Eles executam a inspeção UT final internamente. Manter essas etapas complexas sob o mesmo teto minimiza transferências de terceiros. Reduz significativamente erros de comunicação dispendiosos. Ele cria um ponto único de responsabilidade absoluta pelo controle de qualidade.
| Critérios de avaliação | Padrão Riscos do fornecedor | Premium IACS Benefícios do fornecedor |
|---|---|---|
| Certificação de Teste | EN 10204 Tipo 3.1 (autocertificado) permite polarização. | EN 10204 Tipo 3.2 (verificado por terceiros) garante a verdade. |
| Escopo de produção | Subcontrata tratamento térmico e END. | Processamento 100% interno de ponta a ponta. |
| Capacidade de END | Somente PT/MPI de superfície básica. | Inspeção UT volumétrica nível III. |
| Rastreabilidade | O rastreamento em nível de lote causa confusão. | O rastreamento do número de calor dos componentes individuais garante precisão. |
A confiabilidade do eixo marítimo depende inteiramente da ciência verificável dos materiais. Depende fortemente de protocolos de testes internos rigorosos. A precisão dimensional por si só não pode garantir a operação segura da embarcação. Você deve examinar mais profundamente a integridade estrutural do próprio aço. Um componente verdadeiramente confiável requer técnicas de forjamento premium. Exige tratamento térmico preciso. Necessita de inspeção volumétrica rigorosa para detectar falhas ocultas.
Revise proativamente suas especificações de aquisição atuais hoje mesmo. Certifique-se de que os protocolos UT necessários correspondam perfeitamente às regras mais recentes da sociedade classificadora. Verifique se os graus de liga escolhidos estão perfeitamente alinhados com o perfil operacional real da sua embarcação. A atualização das especificações de seus materiais evita falhas catastróficas no futuro. Protege sua tripulação e carga contra avarias inesperadas. Ele garante sua eficiência operacional a longo prazo.
Tome medidas imediatas para garantir a confiabilidade do seu sistema de transmissão. Envie seus desenhos de engenharia e requisitos operacionais para um parceiro de fabricação totalmente qualificado. Solicite imediatamente uma consulta metalúrgica e de usinagem detalhada. A análise especializada garantirá que sua próxima instalação funcione perfeitamente. Ele irá lidar com as condições marítimas mais adversas sem falhas.
R: O eixo de transmissão (ou eixo intermediário) conecta a caixa de engrenagens ao eixo de propulsão (ou eixo traseiro), que sai do casco para segurar a hélice. Ambos exigem alta resistência à torção, mas o eixo da cauda enfrenta exposição direta à água do mar e tensões de flexão mais altas.
R: Sua mistura específica de cromo, níquel, molibdênio e vanádio fornece um equilíbrio excepcional de temperabilidade profunda, alta resistência à tração e resistência superior à fadiga, tornando-o ideal para transmitir torque maciço.
R: Os compradores devem exigir inspeção UT 100% volumétrica de acordo com as regras da sociedade de classe, realizada por pessoal certificado pela ISO 9712 ou ASNT SNT-TC-1A Nível II, no mínimo, com relatório completo fornecido antes do envio.


