
Просмотры: 0 Автор: Редактор сайта Время публикации: 28.06.2026 Происхождение: Сайт
Морской вал служит основным несущим звеном, соединяющим двигатель судна с гребным винтом. Этот массивный вращающийся цилиндр каждый день работает в условиях экстремальных механических нагрузок. Тяжелые эксплуатационные требования требуют безупречных характеристик материала. Катастрофический выход вала из строя влияет на всю вашу деятельность. Вам грозят длительные периоды стоянки в сухом доке. Вы испытываете массовые простои в работе. В море для вашего экипажа возникает серьезная угроза безопасности. Эти аварийные события намного перевешивают стандартные усилия по техническому обслуживанию. Надежная закупка компонентов полностью зависит от проверки металлургической целостности задолго до установки. Это достигается за счет строгого выбора сплавов и тщательного неразрушающего контроля (NDT). Сами по себе визуальные проверки не могут гарантировать долгосрочную безопасность. Из этого руководства вы узнаете, как оценивать профили материалов и стандарты внутреннего тестирования. Мы изучим конкретные марки высокопрочных сплавов и современные методы ультразвукового контроля. Вы получите полезную информацию для обеспечения надежных компонентов силовой установки для вашего автопарка.
Выбор правильного вала из морского сплава требует баланса между сопротивлением усталости при кручении и условиями эксплуатации окружающей среды.
Кованый приводной вал обеспечивает значительно более высокую структурную целостность по сравнению с литыми альтернативами при условии строгого контроля термической обработки.
Объемный контроль с помощью ультразвукового контроля (УЗК) является непреложным требованием для обнаружения подповерхностных включений или пустот перед установкой.
Короткие списки поставщиков должны ограничиваться производителями, способными обеспечить полную отслеживаемость и сертификаты Международной ассоциации классификационных обществ (IACS).
Операторы часто сталкиваются с сильным давлением необходимости сократить первоначальные затраты на компоненты. Однако снижение качества материалов несет в себе катастрофические эксплуатационные риски. Некачественные компоненты часто срезаются во время маневров в тяжелых погодных условиях. Аварийное восстановление судна требует наличия высокоспециализированных спасательных буксиров. В этом случае вам придется платить за срочную доставку в сухой док и огромные штрафы за задержку груза. Операторам приходится долго ждать нестандартных запасных частей. Эти ответные меры нарушают жестко спланированные графики поставок. Инвестиции в компоненты премиум-класса устраняют эти экспоненциальные чрезвычайные расходы.
Вращающаяся трансмиссия выдерживает безжалостные разнонаправленные механические воздействия. Он поглощает постоянные скручивающие нагрузки от массивного главного двигателя. Он выдерживает серьезные изгибающие моменты, создаваемые тяжелым гребным винтом. Гидродинамические ударные нагрузки постоянно воздействуют на систему во время волнения на море. Сталь должна безопасно поглощать эти внезапные выбросы энергии. На нем не должно образовываться микроскопических усталостных трещин. Слабый материал в конечном итоге разрушится под таким комбинированным воздействием. Структурная устойчивость определяет срок службы компонентов.
Системная интеграция представляет собой еще одну важную инженерную задачу. Вся трансмиссия должна работать слаженно. Хвостовой вал и Вал коробки передач должен работать идеально соосно. Плохая центровка вызывает сильную вибрацию по всему корпусу. Эта вибрация быстро ускоряет преждевременный износ подшипников. Это ухудшает работу чувствительных уплотнений кормовой трубы. Вы должны рассматривать эти отдельные компоненты как единую систему подачи питания. Точное соответствие предотвращает эти разрушительные усталостные циклы, вызванные вибрацией.
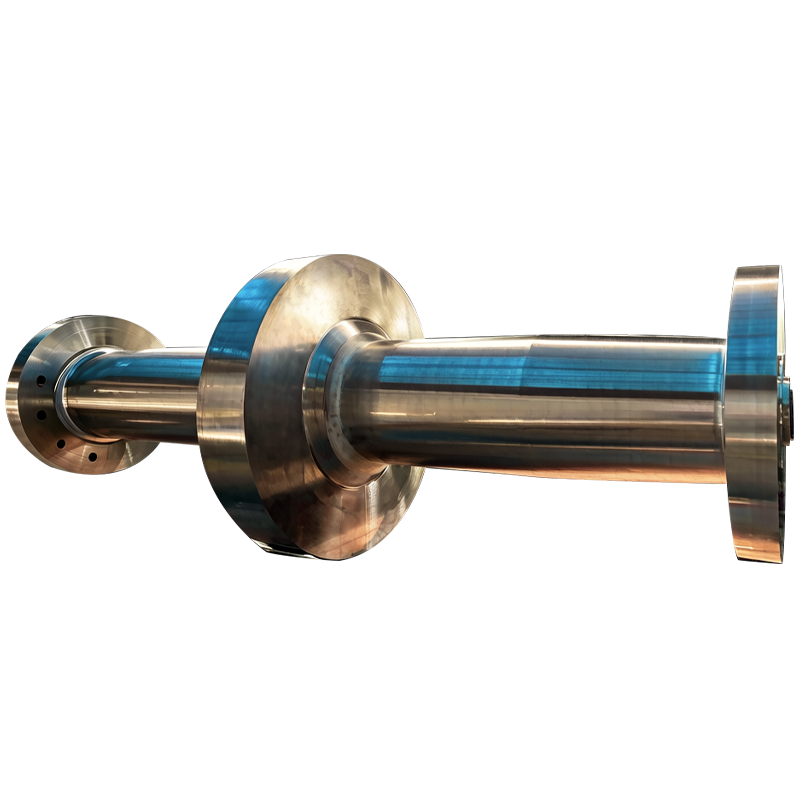
Тяжелые морские применения требуют исключительной структурной прочности. Литая сталь часто скрывает опасную внутреннюю пористость. Он часто содержит скрытые усадочные полости, образовавшиеся в процессе охлаждения. Эти микроскопические дефекты действуют как основные концентраторы напряжений. Ковка полностью устраняет эти критические недостатки материала. Процесс тяжелого гидравлического прессования разрушает внутренние пустоты. Он создает непрерывный направленный поток зерна, выравнивающийся по длине детали. Эта однородная структура зерен значительно увеличивает общий предел выносливости.
Только сырого кованого материала недостаточно для морской службы. Для достижения максимальной прочности требуется точная термическая обработка. Операторы полагаются на строго контролируемые циклы закалки и отпуска. Эта точная термическая обработка преобразует внутреннюю микроструктуру. Он надежно обеспечивает точный требуемый предел текучести. Это гарантирует высокую ударную вязкость при отрицательных температурах. Неправильно проведенная термообработка делает сталь хрупкой. Это делает компонент очень уязвимым к внезапным ударным нагрузкам.
Инженеры широко используют низколегированные высокопрочные стали для сложных морских условий. Эта конкретная марка обеспечивает исключительный металлургический профиль. Содержание хрома обеспечивает глубокую и равномерную прокаливаемость. Никель обеспечивает превосходную прочность в экстремальных температурных диапазонах. Молибден эффективно противостоит высокотемпературной ползучести и термическому растрескиванию. Ванадий измельчает зернистую структуру на этапе ковки. Вместе они создают очень прочный компонент передачи мощности. Он выдерживает десятилетия интенсивного использования.
Этот материал превосходно подходит для особых морских применений. Тяжёлое коммерческое судоходство во многом зависит от его усталостной прочности. Военно-морские суда используют его для быстрой передачи крутящего момента. Корабли ледового класса зависят от его ударной вязкости при низких температурах. Он выдерживает сильные ударные нагрузки, вызванные ударами о затопленные ледяные глыбы. Вы максимизируете эксплуатационную безопасность, применяя эту спецификацию в средах с максимальным крутящим моментом. Он обеспечивает непревзойденную надежность для глубоководных операций.
| легирующего элемента. | Основная металлургическая функция | Влияние на морскую эксплуатацию. |
|---|---|---|
| Хром (Cr) | Увеличивает глубину закалки и стойкость к окислению. | Предотвращает ускоренный износ в местах уплотнений с высоким коэффициентом трения. |
| Никель (Ni) | Улучшает ударную вязкость и снижает хрупкость. | Гарантирует структурную целостность в замерзающей морской воде. |
| Молибден (Мо) | Повышает высокотемпературную прочность и предел выносливости. | Сохраняет форму при постоянных нагрузках при полностью открытой дроссельной заслонке. |
| Ванадий (V) | Способствует мелкозернистой структуре во время термической обработки. | Предотвращает возникновение микроскопических трещин под нагрузкой. |
Не каждому судну требуется сверхвысокопрочная сталь. Нержавеющие стали, такие как 316L или Duplex, идеально подходят для определенных ниш. Они обладают превосходной стойкостью к естественной коррозии. Их часто можно встретить на небольших пассажирских судах или роскошных яхтах. Они исключительно хорошо работают в агрессивных средах с теплой водой. Однако их более низкая общая прочность на разрыв не позволяет использовать их для тяжелых грузов. Они просто не могут передать огромный крутящий момент, необходимый для больших контейнеровозов.
Углеродистая сталь представляет собой еще одну жизнеспособную альтернативу для определенных бюджетов. Производители часто защищают стандартную углеродистую сталь, используя специальные внешние футеровки. Они надевают термоусадочные втулки из бронзы или композитных материалов на уязвимую зону кормовой трубы. Этот барьер защищает лежащую под ним сталь от прямого контакта с морской водой. Этот подход предлагает очень выгодное соотношение затрат и выгод. Он обеспечивает достаточную прочность и эффективно управляет авансовыми материальными затратами. Однако поврежденный вкладыш быстро разрушит лежащую под ним сталь из-за быстрой точечной коррозии.
Визуальные проверки не могут точно подтвердить внутреннее состояние материалов. Методы поверхностного тестирования имеют серьезные ограничения. Магнитопорошковый контроль (MPI) идеально обнаруживает неглубокие поверхностные трещины. Пенетрантный тест (PT) легко выявляет микроскопические дефекты поверхности. Однако ни один из методов не проникает глубоко в твердую сталь большого диаметра. Они оставляют опасные внутренние аномалии полностью скрытыми от инспекторов качества. Если полагаться исключительно на наземные испытания, это приведет к катастрофическим эксплуатационным сбоям. Вы должны смотреть глубже в металл.
Ультразвуковой контроль (UT) устраняет эту критическую «слепую зону» контроля. UT использует высокочастотные звуковые волны для картирования внутренней структуры. Специальный преобразователь посылает акустические импульсы глубоко в металл. Эти невидимые волны отражаются назад, когда сталкиваются с аномалией. Испытательное оборудование визуализирует эти акустические эхо на цифровом экране. Он точно обнаруживает скрытые дефекты, такие как внутренние микротрещины. Он находит опасные хлопья водорода, оставшиеся от неправильного охлаждения. Он выявляет неметаллические включения, попавшие внутрь стальной матрицы.
Весь процесс тестирования регулируется строгими стандартами приемки. Отраслевые протоколы, такие как ASTM A388 или EN 10228-3, определяют точные параметры испытаний. Вы должны строго придерживаться этих установленных глобальных рамок. Кроме того, огромное значение имеет персонал, проводящий испытания. Анализ должен выполнять сертифицированный техник уровня II или III. Они обладают необходимой подготовкой для правильной интерпретации сложного акустического эха. Они точно различают безобидный зерновой шум и критические структурные дефекты.
Стандартизированный объемный контроль обычно следует следующим основным этапам:
Подготовка поверхности: технические специалисты обрабатывают деталь до определенной степени чистоты поверхности, чтобы обеспечить чистую передачу звука.
Калибровка: испытательный блок калибруется с использованием стандартных эталонных образцов с известными размерами искусственных дефектов.
Сканирование: оператор сканирует весь объем, используя как прямолучевые, так и угловые датчики.
Оценка: обнаруженные эхо-сигналы сравниваются с максимально допустимыми размерами дефектов, установленными классификационным обществом.
Документация: подробный отчет отображает местоположение, глубину и амплитуду всех записанных показаний.
Приобретение высококачественной поковки решает только половину инженерного уравнения. Окончательное исполнение определяет долгосрочный операционный успех. Неправильная окончательная обработка создает огромные риски при реализации. Машинисты должны соблюдать точные допуски на размеры в процессе токарной обработки. Невыполнение заданного биения немедленно приводит к серьезному нарушению соосности. Такое несоосность быстро приводит к выходу из строя дорогих гибких муфт. Он передает разрушительную высокочастотную вибрацию непосредственно на главный блок двигателя.
Гальваническая коррозия представляет собой еще одну постоянную угрозу для окружающей среды. Вал движителя постоянно взаимодействует с разнородными металлами. Он соединяется непосредственно с бронзовым или композитным пропеллером. Он работает непрерывно при погружении в соленую воду с высокой проводимостью. Эта среда создает мощный гальванический элемент. Менее благородный металл быстро принесет себя в жертву. Вы должны развернуть надлежащие системы анодной защиты. Тщательно размещенные цинковые или алюминиевые аноды поглощают это жесткое электрохимическое воздействие. Они защищают критически важные компоненты трансмиссии от преждевременного разрушения.
Реалии установки также требуют тщательного логистического планирования. Транспортировка и обработка этих массивных компонентов требует узкоспециализированного оборудования. Простая ошибка в монтаже может привести к необратимому изгибу детали, изготовленной с высокой точностью. Падение устройства вызывает скрытое внутреннее напряжение конструкции. Во время подъема верфи должны использовать траверсы надлежащего номинала. Они должны поддерживать тяжелый цилиндр равномерно в нескольких точках контакта. Предотвращение повреждений при установке гарантирует ввод компонента в эксплуатацию в идеальном рабочем состоянии.
Соблюдайте следующие рекомендации, чтобы максимизировать успех установки:
Перед сборкой проверьте все допуски отверстий под болты муфты с помощью калиброванных микрометров.
Нанесите одобренные противозадирные составы на все поверхности с натягом, чтобы облегчить дальнейшее обслуживание.
Контролируйте изменения температуры окружающей среды во время окончательной оптической центровки трансмиссии.
Прежде чем разрешить этап ходовых испытаний, проведите комплексный анализ крутильных колебаний (TVA).
Выбор правильного производителя определяет максимальную безопасность вашего судна. Вы должны установить жесткую, бескомпромиссную систему закупок. Начните с немедленной проверки одобрения классификационного общества. Производитель должен иметь действующие сертификаты Международной ассоциации классификационных обществ (IACS). Ищите текущие разрешения от таких организаций, как ABS, DNV, Lloyd's Register или Bureau Veritas. Этот сертификат служит вашей абсолютной базой безопасности. Это доказывает, что их предприятие соответствует строгим морским производственным стандартам.
Документированная отслеживаемость устраняет опасные сомнения в цепочке поставок. Вы должны требовать полные Сертификаты заводских испытаний (MTC) для каждого заказа. Убедитесь, что эти документы строго соответствуют стандарту EN 10204, тип 3.2. Этот конкретный уровень сертификации требует независимой проверки третьей стороной. Независимый инспектор непосредственно наблюдает за механическими испытаниями. Точный химический состав расплава они проверяют лично. Это гарантирует, что вы получите именно то, что заказали ваши инженеры. Это предотвращает опасную замену некачественного лома.
Оценивайте потенциальных партнеров на основе их собственных производственных возможностей. Идеальный поставщик самостоятельно управляет всем сквозным производственным процессом. Они управляют первоначальной ковкой тяжелых слитков. Они точно контролируют критические циклы термообработки. Они точно выполняют прецизионное глубокое растачивание. Они проводят окончательную проверку UT внутри компании. Хранение этих сложных шагов под одной крышей сводит к минимуму передачу третьих сторон. Это значительно снижает дорогостоящие ошибки связи. Это создает единую точку абсолютной ответственности за контроль качества.
| . Критерии оценки. | Стандартные риски поставщика. | Преимущества поставщика с премией IACS. |
|---|---|---|
| Сертификация тестирования | EN 10204 Тип 3.1 (Самосертифицированный) допускает погрешность. | EN 10204 Тип 3.2 (проверка третьей стороной) гарантирует достоверность. |
| Объем производства | Субподряды по термообработке и неразрушающему контролю. | 100% собственная сквозная обработка. |
| Возможности неразрушающего контроля | Только базовая поверхность PT/MPI. | Уровень III Объемный УЗК. |
| Прослеживаемость | Отслеживание на уровне партии вызывает путаницу. | Отслеживание теплового числа отдельных компонентов обеспечивает точность. |
Надежность судового вала полностью зависит от поддающихся проверке материаловедения. Он во многом опирается на строгие протоколы внутреннего тестирования. Точность размеров сама по себе не может гарантировать безопасную эксплуатацию судна. Вы должны глубже изучить структурную целостность самой стали. По-настоящему надежный компонент требует первоклассных технологий ковки. Требует точной термической обработки. Требуется тщательный объемный контроль для обнаружения скрытых дефектов.
Заблаговременно просмотрите текущие спецификации закупок уже сегодня. Убедитесь, что необходимые протоколы UT идеально соответствуют последним правилам классификационного общества. Убедитесь, что выбранные вами марки сплавов полностью соответствуют реальным эксплуатационным характеристикам вашего судна. Обновление характеристик материалов предотвращает катастрофические сбои в работе. Он защищает ваш экипаж и груз от непредвиденных поломок. Это обеспечивает долгосрочную эффективность вашей работы.
Примите незамедлительные меры для обеспечения надежности вашей трансмиссии. Отправьте свои технические чертежи и эксплуатационные требования полностью квалифицированному партнеру-производителю. Немедленно запросите подробную консультацию по металлургии и механической обработке. Экспертный анализ обеспечит безупречную работу вашей следующей установки. Он безотказно справится с самыми суровыми морскими условиями.
A: Трансмиссионный вал (или промежуточный вал) соединяет коробку передач с движительным валом (или хвостовым валом), который выходит из корпуса и удерживает гребной винт. Оба требуют высокой прочности на скручивание, но хвостовой вал подвергается прямому воздействию морской воды и более высоким нагрузкам на изгиб.
О: Специальная смесь хрома, никеля, молибдена и ванадия обеспечивает исключительный баланс глубокой прокаливаемости, высокой прочности на разрыв и превосходной усталостной стойкости, что делает его идеальным для передачи огромного крутящего момента.
Ответ: Покупатели должны потребовать 100% объемного УЗ-контроля в соответствии с правилами классификационного общества, выполняемого персоналом, сертифицированным по стандарту ISO 9712 или ASNT SNT-TC-1A уровня II, как минимум, с предоставлением полного отчета перед отправкой.


